
Из чего делают силикон: сырьё и цепочка производства
Из чего делают силикон: от кварцевого песка до силоксанового полимера
Цепочка начинается с кварцевого песка: в электропечи при 1800 °C диоксид кремния восстанавливают углеродом и получают металлургический кремний. Затем кремний обрабатывают метилхлоридом в присутствии катализатора и получают смесь метилхлорсиланов с разным числом метильных групп. Ректификация выделяет диметилдихлорсилан, ключевое сырьё для силоксанового полимера. Термин «силикон» часто путают с кремнием, поэтому понятия полезно разграничить заранее (силикон или кремний).
Гидролиз диметилдихлорсилана даёт силанолы, которые поликонденсируются в силоксановые олигомеры с чередованием связей Si-O-Si и метильными группами у кремния. Дальнейшая полимеризация приводит к полидиметилсилоксану (PDMS), основе силиконовых трубок, шнуров и профилей. В готовом изделии нет ни песка, ни свободного кремния: материал является кремнийорганическим полимером. Гибкие метильные группы при связи Si-O-Si определяют эластичность и термостойкость силикона.
Типы силиконовых каучуков и два способа вулканизации
Силиконовые каучуки различают по консистенции и способу переработки. Высококонсистентный HTV поставляется плотной лентой или блоками, его формуют на прессах и экструдерах. Жидкий LSR (двухкомпонентный, низкой вязкости) заливают в формы и перерабатывают литьём. Компаунды RTV отверждаются при комнатной температуре, их берут для герметизации и заливки.
Сшивка идёт по платиновому (аддитивному) или пероксидному механизму. Платиновый катализатор даёт сшивку без побочных продуктов, поэтому такой силикон пригоден для контакта с медицинской и пищевой средой. Пероксидная вулканизация дешевле, но оставляет летучие остатки, в том числе ДХБ, требующие длительной продувки. Выбор определяется парой «каучук плюс способ сшивки», её фиксируют в паспорте изделия.
| Тип каучука | Способ сшивки |
|---|---|
| HTV | пероксидная или платиновая |
| LSR | платиновая |
| RTV | платиновая или конденсационная |
Что входит в рецептуру кроме полимера
В смесь вводят пирогенный кремнезём: он армирует матрицу и задаёт твёрдость по Шору A и прочность при растяжении. Структурирующие добавки не дают наполнителю оседать при хранении, катализатор платиновой вулканизации запускает сшивку, ингибитор продлевает срок жизни смеси. Технологические добавки снижают вязкость и облегчают формование профиля. Остаточная деформация сжатия зависит от густоты сшивки и содержания наполнителя.
- Пирогенный кремнезём: 15–40 масс. ч. на 100 ч. полимера, отвечает за Шор A и прочность
- Структурирующая добавка: 2–8 ч., тормозит оседание наполнителя в смеси
- Катализатор и ингибитор: регулируют начало сшивки и срок жизни смеси
- Пигментный концентрат: 0,5–5 ч., задаёт цвет и укрывистость
Пигменты вводят пастой или концентратом, поэтому цвет и прозрачность связаны с составом. Непрозрачные марки содержат больше наполнителя, светлые требуют чистой основы, иначе оттенок уходит в серый. Точные дозировки, допуски и марку основы указывают в паспорте изделия, оттуда берут цифры для техпроцесса.
Цепочка производства: от смешения до готовой трубки
Компаунд дозируют по массе и смешивают с катализатором в закрытом смесителе; массу выдерживают для снятия внутренних напряжений. Режимы переработки и усадка зависят от рецептуры. Пластичную массу подают в экструдер, шнек продавливает её через фильеру с профилем будущего изделия. Форму сечения задаёт фильера, размеры уточняют с поправкой на усадку.
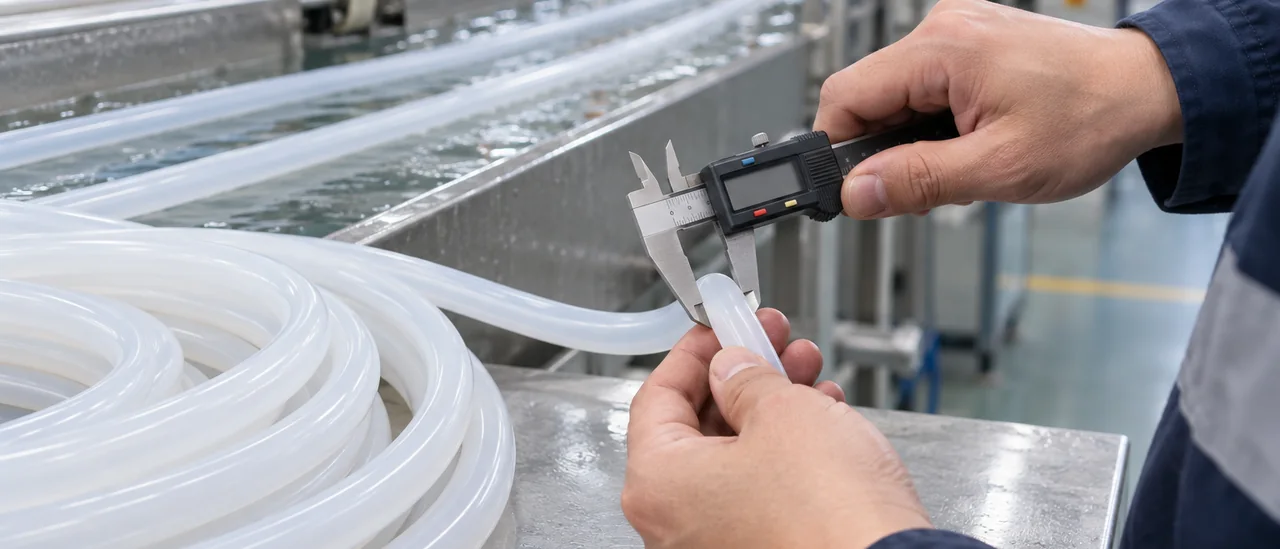
Сырой жгут проходит туннель вулканизации с горячим воздухом или ИК-излучением при 150–250 °C, затем охлаждается, протягивается и режется. Как эти операции выглядят на реальном оборудовании, показывает экструзия силикона и технология производства. Далее контролируют внутренний и наружный диаметр, толщину стенки и твёрдость по Шору A. Точность держится на стабильности температуры в туннеле и предсказуемой усадке, поэтому режим фиксируют в техкарте.
Как тип силикона влияет на параметры готового изделия
Химия сетки и катализатор задают твёрдость, прозрачность и рабочий диапазон температур. Пероксидные системы обычно дают 40–70 Шор A и полупрозрачный цвет, платиновые позволяют получать 30–80 Шор A при высокой прозрачности. Типовой рабочий диапазон большинства марок лежит в пределах от минус 60 до плюс 200 °C, фактические значения зависят от рецептуры. Точные цифры берут из паспорта изделия.
Наполнители и пигменты повышают прочность, но снижают прозрачность, поэтому матовые цветные варианты чаще встречаются среди уплотнителей и полос. Эластичность при низких температурах и остаточная деформация сжатия зависят от типа каучука и степени сшивки: LSR даёт точную геометрию и стабильные допуски, RTV удобен для ремонта и заливки форм. Таблица ниже носит ориентировочный характер.
| Тип силикона | Способ вулканизации | Твёрдость, Шор A | Прозрачность и особенности | Типичное применение |
|---|---|---|---|---|
| HTV пероксидная | Пероксиды, горячее отверждение | 40–70 | Обычно полупрозрачный, возможен запах побочных продуктов | Технические изделия |
| HTV платиновая | Платиновый катализатор | 30–80 | Высокая прозрачность, без ДХБ | Пищевые и медицинские трубки |
| LSR платиновая | Платиновый катализатор, жидкий силикон | 20–60 | Точная геометрия, стабильные допуски | Тонкостенные и сложные профили |
| RTV двухкомпонентный | Смешение компонентов при комнатной температуре | 20–50 | Отверждение без нагрева | Герметики и заливка форм |
| RTV однокомпонентный | Влажностное отверждение | 20–40 | Отверждение влагой воздуха | Уплотнения и ремонтные работы |
| С наполнителями и пигментами | Зависит от основы | 40–80 | Матовые и цветные, повышенная прочность | Уплотнители и полосы |
Стерилизация, мойка и контакт со средами
Платиновая вулканизация и корректное постотверждение определяют, сколько циклов выдержит изделие. Трубки из платинового силикона работают в автоклаве при 121 °C, при 134 °C ресурс заметно ниже. Он зависит от марки силикона и толщины стенки.
CIP-мойку щелочными растворами (1–2 %, 60–80 °C) силикон переносит устойчиво, кислые и окислительные среды агрессивнее: возможны набухание и потеря эластичности. После мойки контролируют экстрагируемые вещества, запах и вкус. Значения берут из паспорта и протоколов миграции, а не из общих справочников.
| Режим | Что контролировать |
|---|---|
| Автоклав 121 °C | число циклов, деформация |
| Автоклав 134 °C | сокращённый ресурс |
| CIP, щёлочь и кислота | набухание, экстрагируемые |
Что проверить в паспорте изделия: чек-лист для подбора и закупки
Паспорт определяет, подойдёт ли изделие под режимы оборудования. Смотрят тип вулканизации (платиновая или пероксидная), твёрдость по Шору A и метод измерения, диапазон рабочих температур. Состав силикона партии уточняют по марке полимера и сведениям о вулканизации.
Размеры сверяют с чертежом: внутренний и наружный диаметр с допусками, толщина стенки, длина. Проверьте подтверждающие бумаги и номер партии для сопоставления с сертификатами: документы на силиконовые изделия перечислены на сайте. Уточните условия и срок хранения, совместимость с рабочими средами и допустимый способ стерилизации.
- Тип вулканизации и марка полимера: влияют на запах, экстракцию и стойкость к средам.
- Твёрдость по Шору A с указанием метода и погрешности измерения.
- Диапазон температур: рабочий и кратковременный, с оговоркой по контактной среде.
- Диаметры и допуски по чертежу, толщина стенки, овальность сечения.
- Номер партии, дата выпуска, срок и условия хранения.
Где силикон не подходит: ограничения материала
Силикон платиновой вулканизации устойчив к озону, УФ и перепадам температур, но минеральные и синтетические масла, топлива, ароматические растворители (толуол, ксилол) вызывают набухание, размягчение и потерю прочности. Абразивные среды срезают стенку, а в перистальтическом насосе при постоянном пережатии роликами ресурс силиконовой трубки сокращается кратно. Рабочее давление ограничено: без армирования мягкая трубка деформируется, помогает только оплётка, которую относят к другому классу изделий. Пористые и вспененные шнуры также являются отдельным классом, а не продукцией экструзии монолитного силикона.
Когда условия выходят за эти пределы, экономичнее заменить материал: EPDM подходит для воды, пара, гликолей; фторкаучук держит масла, топлива и высокие температуры; PTFE выбирают для агрессивной химии; полиуретан даёт стойкость к истиранию в перистальтике и абразивных средах. Критерий прост: если в паспорте изделия нет подтверждённой стойкости к вашей среде при рабочей температуре, испытание на образце дешевле замены партии. Для стандартных задач с паром, мойкой и стерилизацией монолитный силикон остаётся рабочим вариантом, а для сред с маслами, топливом и абразивом его подбор заведомо проигрышен.
Вопросы и ответы
Чем платиновая вулканизация отличается от пероксидной и почему в силиконе отдельно смотрят на ДХБ?
В платиновой (аддитивной) системе сшивка идёт через реакцию гидросилилирования с платиновым катализатором, а в пероксидной сшивающим агентом служат органические пероксиды. Пероксидный процесс дешевле, но часть летучих продуктов распада остаётся в массе и способна мигрировать в контактирующую среду, среди таких соединений встречается 2,4-дихлорбензол (ДХБ). Для медицинского и пищевого назначения поэтому выбирают компаунды платиновой вулканизации и отдельно требуют подтверждение, что ДХБ не применялся и не образуется.
Какие данные обязательно запрашивать в паспорте изделия при закупке пищевого или медицинского силикона?
Минимальный набор: тип вулканизации и марку компаунда, твёрдость по Шору A, рабочий диапазон температур, допуски на внутренний и наружный диаметр и толщину стенки. Отдельно нужны подтверждающие документы (регистрационное удостоверение, заключение о соответствии санитарно-эпидемиологическим требованиям, сведения о включении в реестр Минпромторга) и данные партии: номер, дата изготовления, срок хранения. Если изделие стерилизуется или моется на месте, в паспорте должны быть указаны допустимые режимы автоклавирования и CIP-мойки, включая температуру, время и число циклов.
Как твёрдость по Шору A связана с ресурсом трубки в перистальтическом насосе?
Ресурс в перистальтике определяется сопротивлением многократному пережиму и способностью стенки восстанавливать форму, поэтому связь с твёрдостью прямая. Мягкие компаунды (ориентировочно 50 Shore A) набирают больше циклов, но хуже держат давление и вакуум, а жёсткие (65-70 Shore A и выше) дают более стабильный расход, зато быстрее устают в зоне роликов. Конкретную наработку в часах указывают не по твёрдости, а по протоколу испытаний для данной трубки: она зависит от частоты вращения, числа роликов и противодавления в линии.


