
Трубка для дозатора: подбор материала под дозируемую среду
Как дозируемая среда определяет материал трубки
В каких средах силикон работает предсказуемо
Подбор трубки для дозатора начинают со среды: концентрации, температуры, абразива и полярности. Полярность определяет, будет ли жидкость набухать в полимере, вымывать пластификатор или разрушать стенку. Цвет и запах среды ничего не сообщают о совместимости, а таблица химической стойкости и паспорт изделия дают ответ. Дальше проверяют, сжимается ли трубка в насосе и восстанавливает ли форму после ролика.
Когда силикон не подходит и что рассматривать вместо него
Силикон платиновой вулканизации предсказуем с водой, водными растворами, слабыми спиртами, пищевыми и медицинскими средами. Он эластичен, стабилен при повторном сжатии, переносит автоклавирование и CIP-мойку. Критичны твёрдость по Шору A, внутренний и наружный диаметр, толщина стенки: они задают расход и ресурс.
Масла, топливо, растворители и концентрированные кислоты силикон набухает или разрушает. Тогда переходят на фторкаучук FKM, ПТФЭ, полиуретан или ЭПДМ. ИТЕК выпускает силиконовые трубки внутренним диаметром от 1 до 25 мм, в том числе по индивидуальным размерам и чертежам заказчика.
| Материал | Стойкость к дозируемым средам | Типовой диапазон рабочих температур, °C | Где уместен в дозаторе | Ограничения |
|---|---|---|---|---|
| Силикон платиновой вулканизации | вода, водные растворы, слабые спирты, пищевые и медицинские среды | −60…+200 | водные и пищевые дозирующие линии, мягкий, хорошо восстанавливается после сжатия | набухает в маслах, топливе, растворителях |
| ПВХ | нейтральные водные растворы | −10…+60 | бюджетные линии | низкая термостойкость, миграция пластификаторов |
| ЭПДМ | горячая вода, пар, щёлочи, моющие растворы | −40…+130 | CIP-мойка, щёлочные реагенты | нестоек к маслам и топливу |
| Фторкаучук FKM | масла, топливо, растворители | −20…+200 | дозирование агрессивных сред | ограниченно эластичен для перистальтики |
| Полиуретан | абразивные суспензии, масла | −30…+80 | суспензии с истиранием, высокий ресурс | низкая термостойкость |
| ПТФЭ | агрессивные химические среды | −60…+260 | химическое дозирование | жёсткий, в перистальтике применяется редко |
| Значения типовые для класса материала и уточняются по паспорту изделия. | ||||
Износ трубки в перистальтическом дозаторе: что ускоряет замену
Компромисс между ресурсом и точностью дозирования
Трубка в перистальтическом насосе пережимается роликами до полного перекрытия, поэтому ресурс считают по числу сжатий. На него влияют частота вращения, противодавление в линии и температура среды. Мягкая трубка (40–50 Shore A) даёт ровную дозу при невысокой частоте, но быстрее теряет геометрию. Более твёрдая (60–70 Shore A) служит дольше, однако требует большего усилия прижима.
Толщина стенки задаёт запас на сжатие: 1,6–2,4 мм держат форму дольше, чем 1,0 мм. Точность падает, когда стенка после снятия ролика распрямляется не мгновенно и просвет восстанавливается не полностью. Подача становится неравномерной, появляются пульсации и недолив. Типоразмер под головку насоса подбирают по силиконовые трубки для перистальтических насосов с нормированными допусками по диаметру и стенке.
| Фактор | Как влияет на ресурс |
|---|---|
| Частота вращения | Выше частота, меньше число сжатий до износа |
| Противодавление | Рост давления ускоряет потерю формы стенки |
| Твёрдость | 60–70 Shore A держится дольше, чем 40–50 |
| Толщина стенки | Больше запас на сжатие, но выше усилие прижима |
Признаки износа, при которых трубку меняют
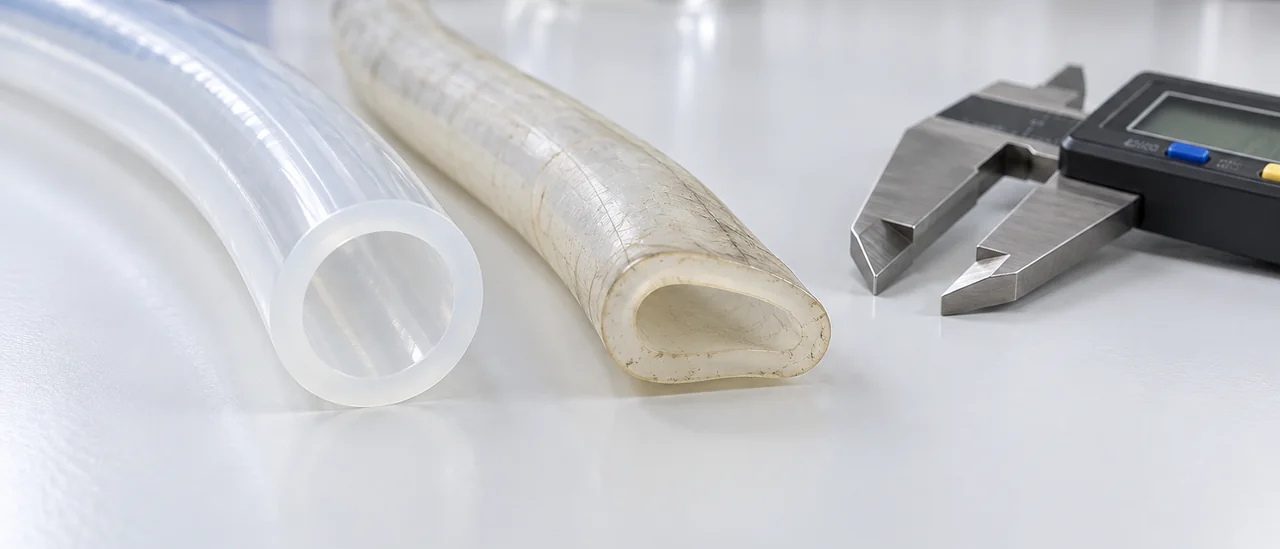
Трубку снимают при потёртостях и микротрещинах в зоне контакта с роликом. Сплющивание, залипание стенок и потеря эластичности означают, что просвет не восстанавливается. Состояние проверяют визуально и замером внутреннего диаметра. Точные значения ресурса берут из паспорта изделия.
Размеры, твёрдость и температура: параметры для расчёта
Внутренний диаметр и точность дозы
Спецификация на трубку для дозатора включает внутренний и наружный диаметр, толщину стенки, допуски и длину рабочего участка. Объём дозы пропорционален площади внутреннего сечения и скорости восстановления стенки после пережима, поэтому наружный диаметр влияет на подачу косвенно. Допуски на внутренний диаметр задают вместе с допуском на стенку, иначе разброс подачи между партиями растёт. Под конкретную дозу помогает расчёт размеров трубки под задачу.
Твёрдость по Шору A определяет усилие пережима и скорость возврата стенки. Для экструзионных силиконовых трубок типовой диапазон 30–80 Shore A: мягкие марки меньше изнашиваются при частом сжатии, твёрдые точнее держат форму под давлением. Трубки выпускают с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм. Точные допуски и значения твёрдости берут из паспорта изделия.
Температура, стерилизация и мойка
Рабочая температура, автоклавирование и CIP-мойка взаимно ограничивают выбор марки силикона. Платиновые силиконы обычно работают от минус 50 до плюс 200 °C, автоклавирование проводят при 121–134 °C, мойку совмещают с горячими щелочными и кислотными растворами. Кратковременный нагрев трубка переносит легче, чем повторяющийся цикл «нагрев-охлаждение» под нагрузкой. Режимы стерилизации и число циклов указывают в паспорте.
| Параметр | Ориентир для экструзионных трубок |
|---|---|
| Внутренний диаметр | 1–25 мм |
| Наружный диаметр | 2–40 мм |
| Твёрдость | 30–80 Shore A |
| Температура | −50…+200 °C |
| Стерилизация и мойка | автоклав 121–134 °C, CIP |
Порядок подбора и типовые ошибки
Подбор трубки для дозатора начинается со среды: состава, концентрации, абразивности. Затем фиксируют рабочую и пиковую температуру, включая режимы мойки и стерилизации, давление и характер потока. Дальше размеры: внутренний диаметр под подачу, толщину стенки под давление, наружный под гнездо насоса.
Дезинфекция и мойка сужают выбор: автоклав и CIP с щелочами предъявляют разные требования к силикону и соединениям. Точность дозирования связана с упругостью стенки и твёрдостью по Шору A: мягкая трубка лучше восстанавливается после сжатия, но сильнее деформируется под давлением. Форму поставки и партию планируют заранее, чтобы длины совпали с контуром дозатора.
Чек-лист параметров перед заказом
- Подбор только по цвету и цене, без учёта среды и режима мойки.
- Игнорирование противодавления: стенку берут по номиналу, а не по пику.
- Завышенный внутренний диаметр, из-за чего падает точность подачи.
- Экономия на толщине стенки там, где есть давление и частое сжатие.
- Отсутствие резервного комплекта: простой линии на время замены.
В паспорте изделия смотрят диапазон температур, твёрдость, допуски по диаметрам, допустимые среды и методы стерилизации; при расхождении с процессом берут образец на пробную выработку. Для нестандартных контуров оснастку изготавливают под чертёж, поэтому сроки зависят от партии и наличия формы.
Документы, партии и приёмка: что проверить в паспорте изделия
Состав документов зависит от назначения трубки. Для медицинского применения запрашивают регистрационное удостоверение Росздравнадзора, для контакта с пищевыми средами: заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Документы на продукцию сверяют с областью применения. Удостоверение не отменяет проверки паспорта партии.
Паспорт, партия и входной контроль
В паспорте изделия указывают марку материала и способ вулканизации, твёрдость по Шору A, допуски по внутреннему и наружному диаметру, толщину стенки, температурный диапазон и условия хранения. Для пищевых и медицинских трубок фиксируют отсутствие ДХБ и допустимые режимы стерилизации или мойки. Точные цифры берут из паспорта партии.
- Сверить номер партии, дату изготовления и срок хранения с паспортом поставщика.
- Измерить внутренний и наружный диаметр, толщину стенки в нескольких сечениях.
- Проверить твёрдость по Шору A и эластичность на образце.
- Оценить цвет, наличие включений, запах и следы смазки.
- Убедиться в целостности упаковки и условиях транспортировки.
Результаты входного контроля фиксируют в журнале: номер партии, фактические размеры, твёрдость, дата приёмки. При отклонении дозы видно, связано оно с трубкой или с насосом и калибровкой. Для изделий по индивидуальным размерам к паспорту прикладывают чертёж с допусками. Проверка документов и выборки снижает риск остановки линии.
Вопросы и ответы
Подойдёт ли силиконовая трубка для дозирования масла, бензина или растворителя?
Силикон платиновой вулканизации ограниченно стоек к неполярным средам: минеральные масла, бензин, керосин и ароматические растворители вызывают набухание и снижение прочности. Для таких сред обычно подбирают трубки на основе фторполимеров, ПТФЭ или специальных термопластичных эластомеров. Если дозируется водный раствор, спирт до 30-40 % или пищевая среда, силикон применим при подтверждённой совместимости. Точные данные по стойкости при конкретной температуре и концентрации даёт паспорт изделия или ответ производителя.
Как оценить ресурс трубки в перистальтическом дозаторе, если неизвестно число сжатий?
Ресурс определяется числом циклов сжатия до потери производительности или разрушения. Если счётчик отсутствует, ориентируются на стендовые испытания: прокачивают среду при рабочей скорости и фиксируют падение расхода на 10-15 %. Для силиконовых трубок типовой ресурс в перистальтике зависит от твёрдости (например, 50-60 Shore A), внутреннего диаметра и толщины стенки. Практический ориентир: планировать замену по регламенту ТО, а не по отказу, и вести журнал наработки.
Что важнее для точности дозы: внутренний диаметр или твёрдость по Шору A?
Оба параметра связаны. Внутренний диаметр задаёт объём сегмента, а твёрдость влияет на восстановление стенки после сжатия и стабильность подачи. Для перистальтики обычно важнее узкий допуск по внутреннему диаметру (например, ±0,05-0,1 мм) и стабильная твёрдость в партии. Если твёрдость занижена, трубка сильнее деформируется и доза «плывёт»; если завышена, растёт нагрузка на ролики. Проверяйте оба показателя в паспорте.
Сколько циклов автоклавирования и CIP-мойки выдерживает трубка дозатора?
Стойкость к стерилизации зависит от материала, температуры и среды. Для силикона платиновой вулканизации типовые режимы автоклавирования: 121 °C, 20-30 мин или 134 °C, 4-6 мин; число циклов без потери эластичности обычно десятки, но точное значение указывает производитель. CIP-мойка с щелочами и кислотами при 60-80 °C ускоряет старение, поэтому после мойки полезно контролировать твёрдость и остаточную деформацию. Если нужен гарантированный ресурс, запрашивайте протоколы испытаний на конкретную партию.
Какие документы и какие данные паспорта проверять при входном контроле партии?
Смотрят регистрационное удостоверение (для медицинского назначения), свидетельство о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, запись в Реестре российской промышленной продукции. В паспорте изделия важны: марка силикона и тип вулканизации, внутренний и наружный диаметр с допусками, твёрдость по Шору A, температурный диапазон, дата изготовления и номер партии. Также проверяют отсутствие армирования и пористости, если это не заявлено. Для пищевого и медицинского применения дополнительно смотрят подтверждение возможности стерилизации и мойки.

