
Трубки для вакуумной инфузии композитов: требования к линиям подачи смолы
Какие требования вакуумная инфузия предъявляет к трубке подачи смолы
Где проходит линия подачи и что на неё действует
Линия подачи соединяет ёмкость со смолой или инжектор с преформой и работает при остаточном давлении 10–50 мбар. Смола идёт по трубке непрерывно, пока фронт заполняет ламинат. На стенки действует разрежение, давление столба смолы и нагрев от экзотермы. Трубки подбирают по поведению под разрядом, а не только по диаметру.
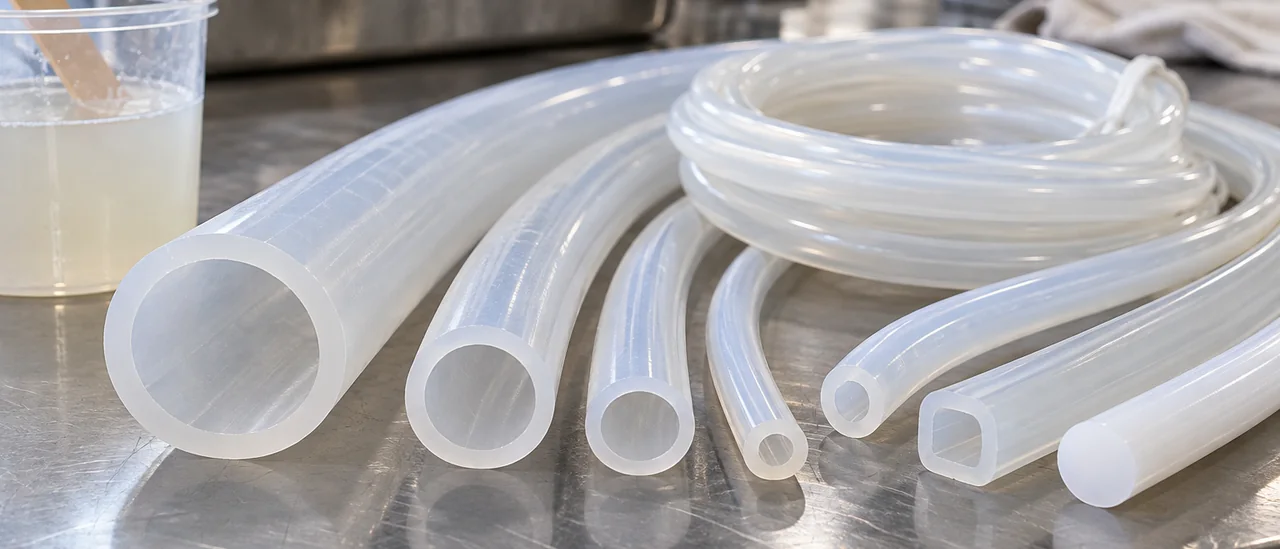
Базовые требования: сохранение проходного сечения, отсутствие выделений, прозрачность и повторяемость. Под разрядом стенка не должна сплющиваться и менять внутренний диаметр, иначе фронт пойдёт неравномерно. Материал не отдаёт в смолу пластификаторы, пыль и смазку. Для контроля фронта и пузырей удобны прозрачные силиконовые трубки: видно заполнение и захваченный воздух, а после мойки параметры не должны «плыть» при повторных циклах.
Что важнее для инфузии: термостойкость или вакуумная устойчивость
При инфузии обычно решает вакуумная устойчивость, а не верхний предел температуры. Экзотерма развивается уже в преформе, поэтому трубка работает в умеренном нагреве. При подогреве оснастки ориентируются на диапазон из технической документации. Точные значения твёрдости по Шору A и вакуумной стойкости берут из паспорта изделия.
Из какого материала брать трубку линии подачи: сравнение по средам и режимам
Стойкость к смоле определяет, как долго трубка сохраняет форму и не отдаёт в состав посторонние компоненты. Эпоксидные смолы и аминные отвердители большинство гибких полимеров переносят удовлетворительно, а полиэфирные и винилэфирные системы содержат стирол, который заметно агрессивнее. Силикон платиновой вулканизации совместим с эпоксидными составами, но ароматические растворители (стирол, толуол) и ацетон для него жёстче, чем для ПТФЭ или полиолефинов.
Для инфузий силикон удобен прозрачностью: видно движение фронта смолы и воздушные пробки. Материал гибкий, легко садится на штуцер, повторяет изгибы оснастки и восстанавливает форму после снятия вакуума. Слабые места: истирание наполнителем и долгий контакт с ароматическими растворителями; под вакуумом тонкостенная трубка склонна к сплющиванию.
Стандартные размеры силиконовые трубки и шланги смотрят в каталоге категории, а стенку подбирают из условия сохранения прохода под вакуумом. Твёрдость по Шору A, диапазон температур и рабочее давление сверяют с паспортом изделия: у разных марок одного класса цифры расходятся. Для промывки ацетоном или стиролом разумно предусмотреть ПТФЭ-участок, а силикон оставить на подаче смолы.
| Материал | Рабочая температура, °C | Стойкость к смолам и стиролу | Поведение под вакуумом | Прозрачность | Типовое применение |
|---|---|---|---|---|---|
| Силикон платиновой вулканизации | −50…+200 | к эпоксидным высокая, к стиролу и ацетону низкая | упругий, восстанавливает форму, при тонкой стенке сплющивается | прозрачный | разовые и серийные инфузии |
| ПВХ пластифицированный | 0…+60 | к стиролу ограниченная | мягкий, схлопывается под вакуумом | прозрачный | подача смолы при умеренных нагрузках |
| ПЭ и ПП | −20…+90 | к эпоксидным хорошая, к стиролу средняя | жёстче, держит проход | полупрозрачный | линии подачи и промывки |
| ПТФЭ | −70…+260 | высокая к смолам, стиролу, ацетону | жёсткий, не схлопывается | непрозрачный | агрессивные среды, промывка растворителями |
| Полиуретан | −30…+80 | средняя | эластичный, износостойкий | прозрачный | линии с абразивным наполнителем |
| Полиамид | −40…+100 | к смолам хорошая | жёсткий, держит форму | непрозрачный | подача под давлением, фитинги |
Внутренний диаметр, толщина стенки и вакуум: геометрия линии
Как диаметр и длина влияют на скорость фронта смолы
Для вакуумной инфузии внутренний диаметр подбирают под вязкость смолы и расход. При вязкости 200–600 мПа·с и линии до 2 м достаточно 6–8 мм, для густых систем и длин 5–10 м берут 10–16 мм. Узкий проход точнее управляет фронтом, но растёт сопротивление и падает скорость пропитки.
Потери по давлению растут линейно с длиной и снижаются с ростом диаметра в четвёртой степени. Перепад 0,2–0,5 бар на линии заметен по скорости фронта. Диапазон внутреннего диаметра от 1 до 25 мм закрывает задачи от точечной подачи до крупных форм.
Почему трубка схлопывается и как это проверить до запуска
Под вакуумом трубка работает на сжатие, форму держат толщина стенки и твёрдость. При Шор A ниже 50 или стенке менее 2 мм на изгибах возникает пережим. Проверить просто: собрать линию, выйти на рабочий вакуум, пережать выход и оценить сечение на просвет. Гладкая внутренняя поверхность снижает сопротивление, штуцер с острыми кромками даёт локальное сужение.
- Внутренний диаметр 3–5 мм под перистальтический дозатор: точная дозировка, но выше сопротивление
- Толщина стенки от 2 мм и твёрдость 60–70 Шор A против схлопывания
- Радиус изгиба не менее пяти наружных диаметров
- Штуцер с плавным переходом и без острых кромок на входе
- Гладкая стенка снижает потери при подаче высоковязкой смолы
Температура смолы и химическая стойкость: где силикон уступает
Подогрев смолы до 40–60 °C снижает вязкость и ускоряет пропитку, поэтому трубки для вакуумной инфузии часто работают в тёплом контуре. Силикон платиновой вулканизации сохраняет эластичность примерно от −50 до +200 °C. Ограничение приходит не от нагрева, а от химии смолы. Смотреть нужно на состав среды, а не только на рабочую температуру.
Ароматические углеводороды, кетоны и сложные эфиры вызывают набухание силикона: объём растёт, прочность падает, геометрия канала уходит. Промывка линии растворителями (ацетон, стирол) ускоряет износ. Для таких сред силикон не подходит, здесь уместнее фторполимер или ПТФЭ.
| Среда или режим | Поведение силикона |
|---|---|
| Смола, подогрев 40–60 °C | Стойко |
| Ароматика, кетоны, эфиры | Набухание |
| Абразивные наполнители | Истирание стенки |
Абразивные наполнители добавляют механического износа внутренней поверхности. Точные цифры совместимости и ресурса берутся из паспорта изделия и данных по материалам, а не из общих таблиц. Подбор ведут под конкретную смолу и её растворитель, а не под класс «силикон» целиком.
Монтаж линии: соединения, хомуты и герметичность контура
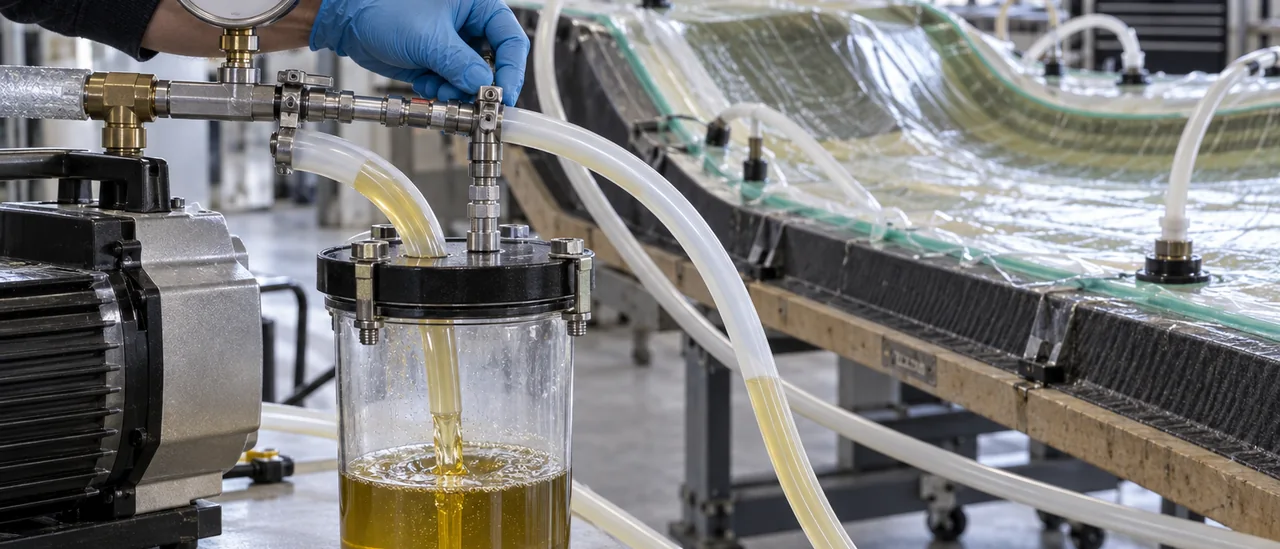
Линию собирают из штуцеров с ёлочкой или конусных переходников: гладкий шланг без фитинга держится только на трении и на вакууме подсасывает воздух. Обжим делают пружинными хомутами для равномерной нагрузки по кольцу и винтовыми там, где соединение разбирают после каждой заливки. Хомут ставят за буртиком штуцера, а не поверх него: иначе трубка сминается и открывает канал для подсоса. Трубки для вакуумной инфузии берут по наружному диаметру под размер хомута.
Как найти подсос воздуха на линии подачи
Микроутечка не всегда слышна, но выдаёт себя пузырьками в потоке смолы или падением вакуума на 5–20 мбар за минуту. Обмыливайте стыки, штуцеры и зоны изгиба: устойчивая пена указывает на вход воздуха. Можно заглушить линию со стороны формы и подать 0,2–0,5 бар: воздух выйдет через тот же дефект, но заметнее. Отдельно проверяют ловушку смолы: незакрытая крышка или переполненная колба ломают контур.
Что проверить перед запуском инфузии
Линию укладывают без острых углов и перетирания об оснастку: радиус изгиба меньше трёх наружных диаметров ведёт к залому и потере прохода. Оставляют прозрачный участок для визуального контроля потока. Ловушку ставят ниже точки залива и не ближе 200–300 мм к форме. Контур вакуумируют без смолы и держат 10–15 минут: стабильный разряд говорит о герметичности.
Порядок подбора и типовые ошибки: чек-лист для инженера и снабженца
Подбор идёт от смолы к геометрии: вязкость, температура инфузии и рабочий вакуум задают требования к линии. Затем фиксируют внутренний диаметр под расход, наружный и толщину стенки под нагрузку, твёрдость по Шор A под способ соединения. Перевести параметры в типоразмеры помогает расчёт размеров трубки под задачу.
Чаще ошибаются в запасе по сечению и длине. Тонкая стенка на вакууме сплющивается, жёсткая трубка плохо садится на штуцер, партия без паспорта не даёт проверить Шор A и температурный диапазон. Повторное использование после тяжёлой смолы ведёт к налипанию и утечкам.
Для нестандартной задачи оснастку изготавливают по чертежу заказчика: под диаметры, длину и твёрдость. Типоразмеры, режимы мойки и документы смотрят в каталоге. Резерв по длине закладывают до монтажа, иначе линия работает в натяг.
- Занижение внутреннего диаметра под длинную линию: вязкая смола идёт медленно.
- Тонкая стенка под вакуум: трубка сплющивается и перекрывает поток.
- Партия без проверки паспорта: неизвестны Шор A и диапазон температур.
- Повторное использование после эпоксидной смолы: налипание, засорение, утечки.
- Отсутствие резерва длины: линия в натяг, соединения расходятся.
Вопросы и ответы
Выдержит ли силиконовая трубка подачу эпоксидной смолы, и не разрушит ли её стирол?
Эпоксидные смолы при комнатной температуре и коротком контакте (в пределах одного цикла инфузии) силикон платиновой вулканизации переносит без заметных изменений. Стирол, который входит в состав полиэфирных и винилэфирных смол, действует иначе: он вызывает набухание, увеличение массы и размягчение стенки, поэтому для постоянного контакта с ним силикон подходит ограниченно. Стойкость к конкретной смоле и растворителю уточняют по паспорту изделия, где указаны среда, температура и допустимое время выдержки, а для агрессивных составов рассматривают фторполимерные или комбинированные линии.
Какой внутренний диаметр трубки нужен для линии подачи смолы при остаточном давлении 10–50 мбар?
Для подающей магистрали обычно берут внутренний диаметр 6–10 мм, для вакуумной линии к насосу и ловушке 10–16 мм; узкая трубка даёт большое гидравлическое сопротивление на вязкой смоле. При этом решающим для устойчивости к схлопыванию является не диаметр, а толщина стенки и твёрдость материала. Ориентируются на длину линии, вязкость смолы и производительность насоса, а точные значения подбирают по расчёту или пробным проливам.
Почему трубка схлопывается под вакуумом и как проверить это до начала инфузии?
Причина обычно в тонкой стенке, низкой твёрдости материала или нагреве, при котором модуль упругости падает, и наружное давление сминает трубку. Проверка простая: взять отрезок той же партии и того же диаметра, завакуумировать его в рабочем режиме с заглушкой, выдержать 10–15 минут и осмотреть на просвет, а также перегнуть на минимальном радиусе по трассе укладки. Если трубка сплющивается или на ней остаются заломы, увеличивают толщину стенки либо переходят на материал большей твёрдости.
Чем промывать линию подачи смолы после инфузии, чтобы трубка выдержала несколько циклов?
Ацетон для силикона нежелателен: он заметно набухает материал, особенно при длительном контакте, поэтому промывку ограничивают кратковременной и малосерийной. Чаще остаток смолы вытягивают механически, протягивая мягкий ерш или поролоновый шарик, а затем промывают изопропиловым спиртом и просушивают продувкой воздуха. Для многократных циклов с агрессивными смолами экономически оправданнее сделать подающую линию сменной, а многоразовую часть оставить только на вакуумной стороне.
Какую твёрдость по Шору A выбрать, чтобы трубка держала фитинг и не перегибалась на оснастке?
Практический диапазон для инфузионных линий составляет 50–70 Shore A: мягче 40 Shore A трубка легко пережимается на поворотах, жёстче 75 Shore A хуже садится на штуцер и требует более аккуратного монтажа. Удержание фитинга зависит не только от твёрдости, но и от толщины стенки и соотношения внутреннего и наружного диаметра. Изготовить трубку под конкретный штуцер и радиус укладки можно по индивидуальным размерам, в том числе с наружным диаметром до 40 мм.


