
Пищевой рукав: чем отличается от шланга и трубки
Рукав, шланг и трубка: где проходит граница
Трубка является тонкостенным элементом для подачи среды внутри аппарата: жёсткость выше, диаметр задан точно, присоединение на штуцер или ёрш. Внутренний диаметр от 1 до 25 мм при наружном от 2 до 40 мм закрывает большинство узлов, но радиус изгиба ограничен и при заломе просвет перекрывается.
Шланг служит гибким участком трассы и работает с фитингами и хомутами; для гибких участков на пищевом производстве в заявках указывают пищевые силиконовые шланги. Рукав является нормативным и обобщающим названием гибкого трубопровода. Решает паспорт изделия: среда, давление, температура, стерилизация.
| Параметр | Трубка | Шланг | Рукав |
|---|---|---|---|
| Стенка, жёсткость | Тонкая, жёстче | Средняя, гибкий | По нормативу |
| Присоединение | Штуцер, ёрш | Фитинг, хомут | Фитинг, хомут |
| Давление, вакуум | Ограничено | По паспорту | По паспорту |
| Радиус изгиба | Большой, залом | Малый | Малый |
| Применение | Внутри аппарата | Подача, слив | Линии, трассы |
| Ограничения | Не держит изгиб | Армирование при давлении | См. паспорт |
Что проверить в паспорте пищевого рукава до заказа
Паспорт пищевого рукава начинается с геометрии: внутренний и наружный диаметр, толщина стенки и допуск. Допуск важнее номинала: отклонение ±0,2 мм на штуцере Ø10 мм даёт подтёк или срыв при мойке. Твёрдость по Шору A и рабочее давление указывают для конкретной температуры, обычно +20 °C, при нагреве допустимое давление падает.
Дальше смотрят температурный диапазон, тип вулканизации компаунда и минимальный радиус изгиба. Перечень допустимых сред закрытый: жиры, кислоты, щёлочи, спирты и CIP-растворы ведут себя по-разному. Общие таблицы из интернета не заменяют паспорт: значения зависят от марки компаунда и партии.
| Параметр | Что фиксировать |
|---|---|
| Диаметры, стенка | номинал и допуск, мм |
| Твёрдость | Шор A |
| Давление | рабочее и разрывное при °C |
| Температура | мин. и макс., °C |
| Радиус изгиба | минимум, мм |
| Среды | перечень допустимых |
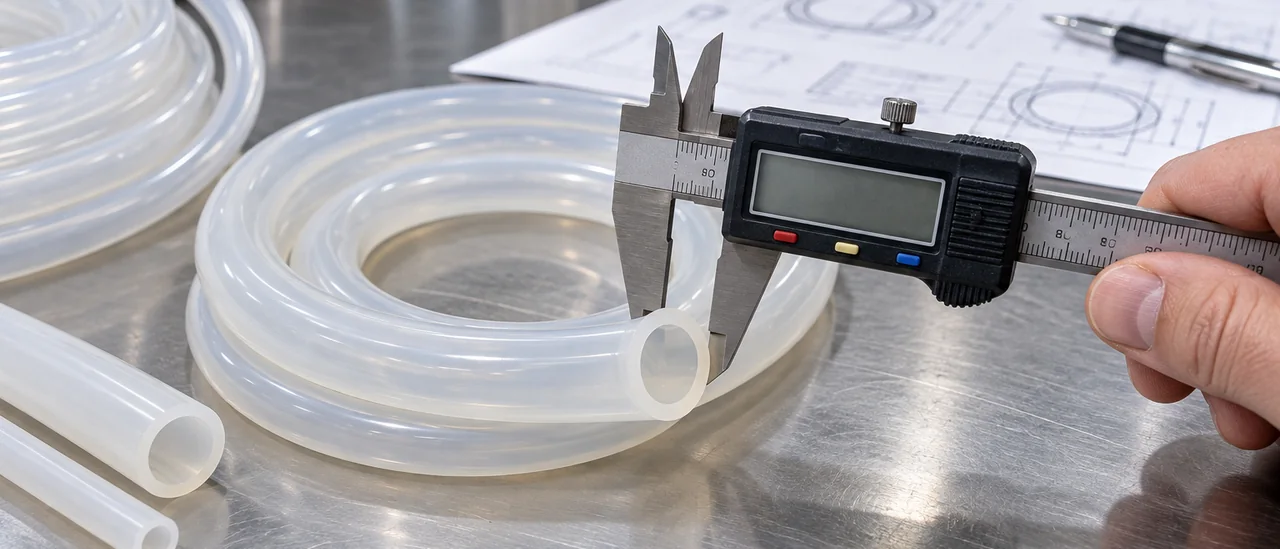
Материалы пищевых рукавов и трубок: где силикон уместен
Для пищевого рукава материал задаёт температурный диапазон, гибкость и допустимые среды мойки. Силикон платиновой вулканизации работает примерно от минус 50 до плюс 200 °C, остаётся эластичным, выдерживает автоклавирование и CIP. ПВХ дешевле и прозрачнее, но ограничен минус 10…+60 °C, ТПУ прочнее на истирание, EPDM стоек к пару, ПТФЭ держит агрессивные среды до 260 °C.
Ограничения силикона учитывают заранее: минеральные масла, топливо и часть растворителей вызывают набухание и разрушение. Абразивные продукты ускоряют износ, длительная работа под высоким давлением требует армирования, которого у силиконовых трубок обычно нет. Тогда рукав собирают на EPDM, ТПУ или ПТФЭ.
- Прозрачность: ПВХ и ПТФЭ дают визуальный контроль потока, силикон чаще непрозрачен.
- Стойкость к мойке: силикон, EPDM и ПТФЭ переносят CIP и автоклав, ПВХ хуже.
- Гибкость: силикон и ТПУ выдерживают малый радиус изгиба без заломов.
- Стоимость: ПВХ дешевле, силикон и ПТФЭ дороже, EPDM занимает середину.
- Давление: без армирования любой материал ограничен, точные цифры смотрите в паспорте изделия.
Размеры: как подобрать внутренний и наружный диаметр под задачу
Внутренний диаметр пищевого рукава задаёт расход и скорость потока: узкий канал повышает скорость и гидравлическое сопротивление, широкий снижает оба. Экструзионные силиконовые изделия выпускают с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм; пищевые силиконовые трубки вне этого ряда делают по чертежу заказчика. Толщина стенки определяет запас по рабочему давлению и стойкость к вакууму: тонкая схлопывается при разряжении и хуже держит импульсные нагрузки. Значения давления и вакуума берут из паспорта изделия, они зависят от марки силикона и размеров.
Посадка на штуцер, ёрш или фитинг требует выверенного натяга: слишком плотная рвёт стенку при монтаже, слабая даёт протечки под давлением. Наружный диаметр подбирают под хомут и арматуру с учётом деформации стенки после обжатия. Минимальный радиус изгиба зависит от диаметра и толщины стенки: чем жёстче трубка, тем выше риск пережима на повороте. Длину берут с запасом на температурное расширение и укладку, допуски сверяют с чертежом до запуска партии.
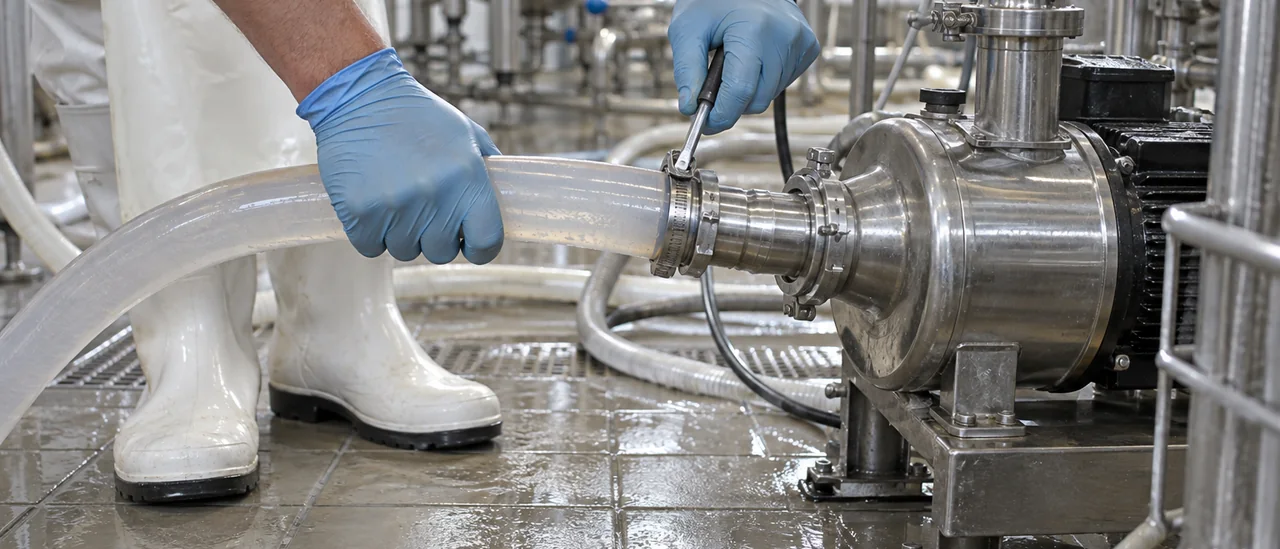
Температура, давление и мойка: рабочие режимы
Силикон платиновой вулканизации работает в диапазоне от минус 50 до плюс 200 °C; точные границы зависят от марки компаунда и берутся из паспорта изделия. С ростом температуры снижается допустимое рабочее давление: при 150 °C оно может быть вдвое ниже, чем при 20 °C, поэтому запас закладывают на максимальную рабочую температуру среды. Кратковременные пики при пропаривании и разогреве не должны выходить за пределы, указанные изготовителем. В средах с жирами и маслами при нагреве силикон набухает быстрее, ресурс стенки сокращается.
Автоклавирование при 121 °C и 134 °C силикон переносит без потери эластичности, если выдержка не превышает заявленную; SIP-обработка паром предъявляет те же требования. CIP-мойка щелочными растворами (1–2 % при 60–80 °C) и кислотными (0,5–1,5 %) допустима, но после процедуры рукав промывают водой, иначе остатки реагентов ускоряют старение поверхности. Частота циклов влияет на ресурс: после нескольких сотен обработок стенка твердеет и покрывается микротрещинами, что видно по росту твёрдости по Шору A. Число циклов указывают в паспорте, у разных марок оно отличается в разы.
Порядок подбора и типовые ошибки
Подбор пищевого рукава начинают со среды: состав, концентрация, жиры и масла определяют материал. Затем фиксируют рабочую и пиковую температуру, включая режимы CIP и автоклавирования. Далее считают давление с запасом и подбирают внутренний диаметр под расход. Замыкают цепочку типом присоединения, радиусом изгиба и документами.
- Среда и концентрация: вода, молочные продукты, соки, спирты, жиры, кислоты.
- Рабочая и пиковая температура, включая режимы CIP и автоклавирования.
- Рабочее и пиковое давление с запасом, а не номинал из каталога.
- Внутренний диаметр, толщина стенки, допустимый радиус изгиба.
- Тип присоединения: штуцер, хомут, резьба, фланец.
- Документы, подтверждающие допуск к контакту с пищей.
Ошибки возникают при нарушении порядка подбора. Берут изделие по наружному диаметру, хотя расход и давление определяет внутренний. Не пересчитывают давление на рабочей температуре и занижают стенку ради гибкости, теряя запас прочности. Запрашивают армированный пищевой рукав без уточнения технологии оплётки и её влияния на гибкость.
Документы, партии и нестандартные размеры
Для пищевого рукава базовый документ: заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Под госзаказ добавляется запись в Реестре российской промышленной продукции Минпромторга. При медицинском применении запрашивают регистрационное удостоверение Росздравнадзора. Полный комплект подтверждающих документов на продукцию сверяют до подписания спецификации.
Повторяемость партии проверяют по геометрии и цвету: расхождение по внутреннему диаметру в пределах допуска, отсутствие разнотона между поставками. Нестандартное сечение или профиль требуют изготовления оснастки, это сдвигает срок первой партии, повторные заказы идут быстрее. Твёрдость и цвет закрепляют в паспорте, чтобы следующая партия совпала с утверждённым образцом.
| Документ | Когда нужен |
|---|---|
| Санитарно-эпидемиологическое заключение | контакт с продуктом |
| Реестр Минпромторга | госзакупки |
| РУ Росздравнадзора | медицина |
Вопросы и ответы
Чем пищевой рукав отличается от пищевого шланга и трубки, и можно ли считать это одним и тем же изделием?
В закупках эти термины часто используют как синонимы, но технически рукавом обычно называют гибкий трубопровод с более толстой стенкой, нередко с текстильным или спиральным каркасом, а трубкой — изделие с тонкой стенкой и точными геометрическими размерами. Для пищевой задачи важнее не название, а материал, наличие или отсутствие армирования, гладкость внутреннего канала и подтверждающие документы. Изделия без каркаса и с каркасом по-разному ведут себя при давлении и изгибе, поэтому в спецификации указывают конструкцию и параметры, а не только слово «рукав».
Можно ли использовать силиконовый рукав для молока, соков, сиропов и вязких продуктов?
Силикон платиновой вулканизации без ДХБ применяется для контакта с пищевыми средами, включая молоко, соки и сиропы, если изделие имеет документы о соответствии санитарно-эпидемиологическим требованиям. Для вязких продуктов ключевыми становятся внутренний диаметр, длина трассы и способ создания потока: насос, гравитация или давление газа. Остатки продукта на стенках и скорость опорожнения зависят от шероховатости канала, поэтому в паспорте стоит смотреть нормируемый параметр шероховатости, если он указан.
Какой внутренний диаметр выбрать для перекачки вязкого продукта и как это связано с толщиной стенки?
Диаметр подбирают по расходу, вязкости и допустимому перепаду давления, а не только по присоединительным штуцерам: для густых сиропов и паст обычно берут запас по сечению, чтобы не получить чрезмерное гидравлическое сопротивление. Толщина стенки влияет на жёсткость, стойкость к схлопыванию при вакууме и минимальный радиус изгиба; при одном и том же внутреннем диаметре более толстая стенка увеличивает наружный габарит и снижает гибкость. Точные значения для конкретной среды уточняют по кривой расход-давление или у технолога.
Выдерживает ли пищевой силиконовый рукав автоклавирование и CIP-мойку щелочью?
Силикон платиновой вулканизации обычно допускает автоклавирование при температуре от 121 до 134 °C и мойку щелочными и кислотными растворами в типовых концентрациях, но ресурс зависит от температуры, времени выдержки и числа циклов. CIP-мойка с горячей щёлочью может ускорять старение и приводить к набуханию или потере эластичности, если параметры выходят за пределы, указанные для конкретной марки. Производитель приводит режимы стерилизации и мойки в паспорте или технических условиях, на них и стоит опираться.
Что делать, если по условиям работы нужно армирование и какие документы обычно запрашивает служба качества?
Армированные рукава с текстильным или спиральным каркасом применяются для более высокого давления и защиты от перегиба, но их выпускают не все производители силиконовых изделий; в таких случаях подбирают подходящий класс изделия на рынке или пересматривают схему с разгрузкой трубопровода. Служба качества для пищевого или медицинского применения обычно запрашивает документ о соответствии санитарно-эпидемиологическим требованиям, а для медицинских изделий регистрационное удостоверение Росздравнадзора, например, у ООО «ИТЕК» для части продукции указано № РЗН 2024/22268. Также нужны паспорт или сертификат на партию с датой изготовления, номером партии и условиями хранения.


