
Перистальтическая трубка: как работает и от чего зависит ресурс
Как перистальтическая трубка перекачивает жидкость
Трубка как рабочая камера и единственный контакт со средой
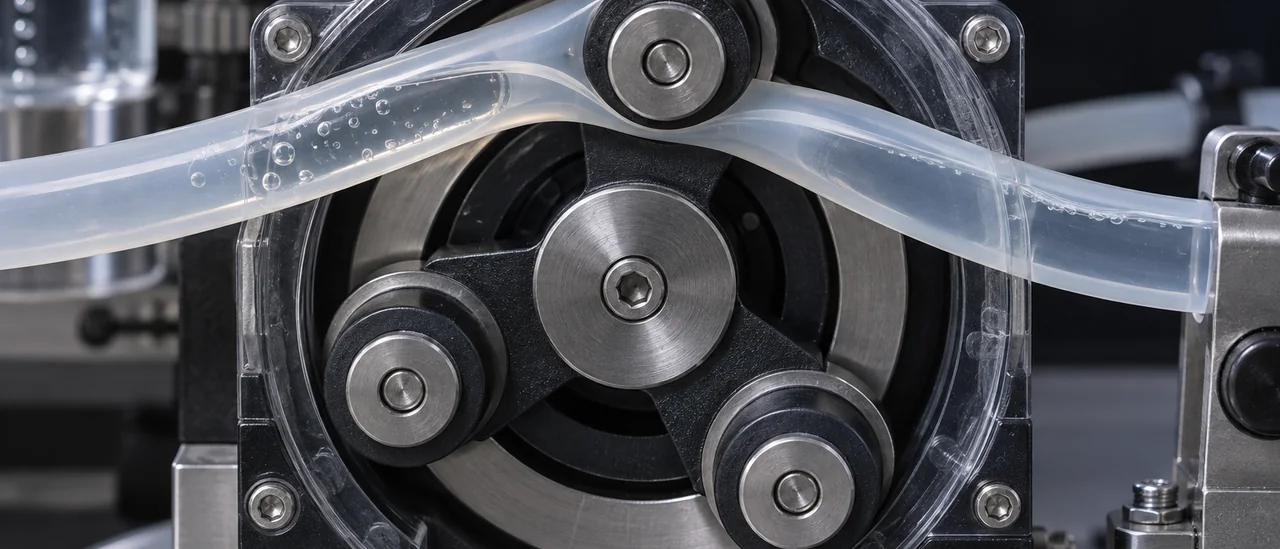
Принцип перистальтики основан на последовательном пережимании трубки роликами ротора. Трубка выполняет роль рабочей камеры и единственного элемента, соприкасающегося со средой. Ролики сдавливают стенку и вытесняют порцию жидкости вперёд, позади пережима образуется разрежение, затягивающее новую порцию. Механизм остаётся сухим, поэтому насос подходит для стерильных, агрессивных и вязких продуктов.
Почему важна скорость восстановления стенки
Эластичность и способность стенки возвращать форму задают точность дозирования и ресурс трубки. Чем быстрее участок после сжатия восстанавливает геометрию, тем стабильнее объём каждой порции. Медленное восстановление ведёт к недобору дозировки и падению производительности на высоких оборотах.
Постоянная деформация накапливает усталость материала: стенка теряет упругость, появляются трещины в зоне пережима. На ресурс влияют твёрдость по Шору A, внутренний и наружный диаметр, толщина стенки, температура и режим мойки. Точные значения ресурса берут из паспорта изделия: они зависят от марки силикона и условий эксплуатации.
Что именно ограничивает ресурс перистальтической трубки
При каждом обороте ролик сжимает стенку трубки до перекрытия просвета и отпускает. Миллионы циклов накапливают усталость: у кромки ролика появляются микротрещины и надрывы, первым разрушается внутренний слой. О циклическом сжатии и восстановлении стенки читайте в разборе силиконовые трубки в перистальтических насосах.
Параллельно идёт тепловое старение: насос греется, эластомер теряет эластичность, твёрдость по Шору A растёт. Абразивные суспензии действуют как напильник, кристаллизующиеся среды оставляют твёрдые отложения, ускоряющие износ стенки.
Отдельный механизм, остаточная деформация: после снятия нагрузки стенка восстанавливается не полностью, просвет остаётся сплющенным, точность дозирования падает. Ресурс трубки считают и в часах, и в циклах сжатия; конкретные значения зависят от сочетания параметров и берутся из паспорта изделия.
| Механизм | Что проверить |
|---|---|
| Усталость, раздир | трещины у кромки |
| Тепловое старение | твёрдость, цвет |
| Абразив, отложения | износ стенки |
| Деформация | просвет, доза |
Ключевые параметры трубки и их влияние на срок службы
Внутренний диаметр задаёт объём дозы за оборот ротора: у насосов объёмного типа он определяет производительность в мл/об. Наружный диаметр и толщина стенки работают в паре: тонкая стенка легче восстанавливает форму, но хуже держит давление и быстрее истирается. Стандартный ряд: внутренние диаметры 1–25 мм, наружные 2–40 мм.
Твёрдость по Шору A влияет на усилие пережима и скорость возврата формы. Мягкие компаунды (40–50 Sh A) снижают нагрузку на привод, но дают меньшую точность дозирования и хуже держат напор. Более твёрдые (60–70 Sh A) стабильнее по подаче, однако требуют большего давления ролика и быстрее устают. Температурный диапазон выбирают с запасом относительно рабочей среды и режима стерилизации.
Рабочее давление в линии раздувает стенку и вызывает обратный проток, а частота вращения ротора переводится в число циклов сжатия в час и сокращает ресурс. Свойства среды (абразив, масла, кристаллизация) ускоряют износ и ограничивают применимость силикона. Менять один параметр без пересчёта остальных нельзя: смена диаметра сдвигает дозу, давление и срок службы.
| Параметр | На что влияет | Типовой ориентир |
|---|---|---|
| Твёрдость по Шору A | Усилие пережима, восстановление формы | 40–70 Sh A, точнее по паспорту изделия |
| Толщина стенки | Ресурс, стойкость к давлению | Подбирается под диаметр |
| Внутренний диаметр | Объём дозы за оборот | 1–25 мм |
| Температурный диапазон | Тепловое старение, стерилизация | Уточняется в паспорте изделия |
| Рабочее давление в линии | Раздувание стенки, обратный поток | Ограничено жёсткостью трубки |
| Частота вращения ротора | Число циклов сжатия в час | По режиму насоса |
| Свойства среды | Абразивный износ, набухание, кристаллизация | Проверять совместимость |
Что зафиксировать в спецификации до заказа:
- Внутренний и наружный диаметр, толщина стенки в миллиметрах.
- Твёрдость по Шору A и допустимое отклонение по партии.
- Рабочая среда, её температура, максимальное давление в линии.
- Режим стерилизации: автоклав, CIP-мойка, химические средства.
- Частота вращения ротора и требуемый ресурс в часах.
Точные значения по каждому пункту берутся из паспорта изделия.
Материал и среда: где силикон уместен, а где нет
Силикон платиновой вулканизации инертен к воде, водным растворам, спиртам и пищевым средам. EPDM дешевле и лучше держит горячую воду и пар, но слабее по жирам, а фторэластомеры и ПВХ выигрывают на маслах и кислотах. Совместимость зависит от марки и концентрации среды, её сверяют по паспорту изделия.
| Материал | Стойкость | Ограничения |
|---|---|---|
| Силикон | вода, спирты, пищевые среды | масла, топливо, растворители |
| EPDM | горячая вода, пар, кетоны | масла, топливо |
| FKM | масла, топливо, ароматика | кетоны, горячий пар |
| ПВХ | кислоты, щёлочи | выше 60 °C, вымывание пластификаторов |
Стерилизация, автоклав и CIP-мойка
Силикон выдерживает автоклавирование при 121 и 134 °C, а также многократные циклы CIP и SIP. Трубка перистальтическая из него совместима со щелочными и кислотными моющими растворами. Ресурс после стерилизации зависит от режима: пар и высокая температура сушки старят материал быстрее мойки, поэтому после циклов трубку осматривают на микротрещины.
Когда вместо силикона нужен другой материал
Силикон плохо совместим с минеральными маслами, топливом и растворителями: они вызывают набухание и ускоряют разрушение. Абразивные суспензии и высокое давление сокращают ресурс в разы. В таких средах берут EPDM, FKM или ПВХ либо меняют тип насоса.
Порядок подбора трубки под дозатор
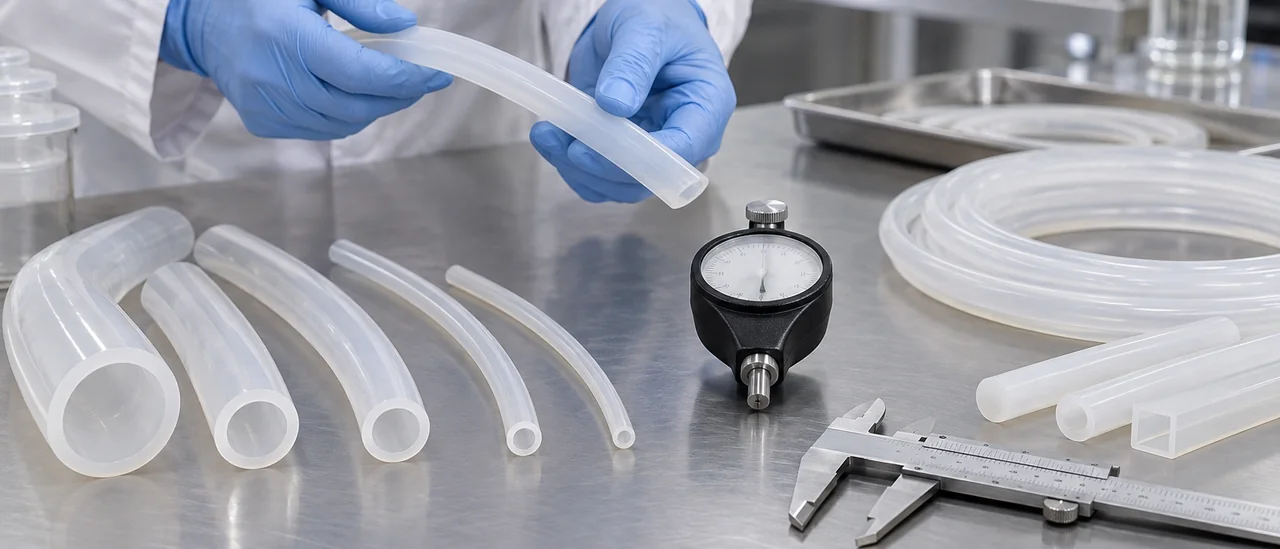
Подбор перистальтической трубки начинается с требуемой производительности: от расхода зависит внутренний диаметр. Для единиц мл/мин берут трубку с внутренним диаметром 1–3 мм, для десятков литров в час, 12–25 мм. Каталог трубки для перистальтических насосов удобно фильтровать по типоразмерам под конкретную головку.
Толщину стенки и твёрдость по Шору A подбирают под головку: роликовые и окклюзионные модели требуют разной упругой деформации. Типовой диапазон для силикона 40–60 Shore A: мягкая трубка хуже восстанавливается, жёсткая нагружает привод. Проверьте рабочее давление (обычно до 2–4 бар), температуру среды и режим мойки: автоклав 121–134 °C или CIP со щёлочью.
Длину рабочего участка и способ фиксации уточняют по схеме насоса: перерастяжение в зажимах сокращает ресурс. Совместимость подтверждают паспортом изделия и документами на партию. Перед серийной закупкой берите тестовую партию и отрабатывайте на ней режимы дозирования.
Чек-лист параметров перед заказом
- Внутренний диаметр под требуемый расход и точность дозирования.
- Твёрдость по Шору A и толщина стенки под тип головки.
- Рабочее давление, температура среды, режим автоклавирования или CIP.
- Длина рабочего участка, способ фиксации, диаметр штуцеров.
- Наличие паспорта и подтверждающих документов на партию.
Монтаж, эксплуатация и регламент замены
Перетянутая в головке перистальтическая трубка истирается быстрее, слабо зажатая проскальзывает: подача падает и «гуляет». Неверная длина рабочего участка мешает роликам идти по одной траектории, появляются заломы. Работа «на сухую» перегревает стенку: трение растёт, отвода тепла нет. Ошибки складываются, если трубку ставят без проверки зазора и регламента замены.
Ресурс продлевают снижением частоты вращения там, где производительность это допускает: каждые 10–20 % оборотов дают заметную прибавку по наработке. Полезно периодически смещать рабочий участок, чтобы износ распределялся по длине, и промывать контур между средами. Падение подачи и остаточное сплющивание стенки после снятия нагрузки служат сигналом к замене. Меняют изделие по регламенту, до разрыва.
Хранят трубки в закрытой таре, вдали от прямого солнца, масел и озона, при умеренной температуре. Партии отслеживают: у каждой свои дата выпуска и условия хранения. Для медицины и пищевого производства важны диаметры, твёрдость по Шору A, температурный диапазон, допустимые среды, режимы стерилизации и подтверждающие документы на продукцию.
Что проверить в паспорте изделия
- внутренний и наружный диаметр, толщину стенки, допуск;
- твёрдость по Шору A и марку материала;
- температурный диапазон, среды, способ стерилизации и мойки;
- номер партии и дату изготовления.
Вопросы и ответы
Чем трубка для перистальтического насоса отличается от обычной силиконовой трубки?
Отличие в нормируемых допусках и в способности многократно восстанавливать форму после пережатия роликами. Перистальтическая трубка имеет узкий допуск по внутреннему диаметру и толщине стенки, а также заданную твёрдость, обычно от 40 до 70 ед. Shore A. Обычная силиконовая трубка тех же размеров может иметь более широкий допуск и не рассчитана на постоянный цикл сжатия.
Сколько часов работает трубка в перистальтическом насосе и от чего это зависит?
Ресурс определяется комбинацией скорости вращения, числа роликов, степени пережатия, противодавления, температуры и свойств среды. Производитель насоса обычно даёт таблицу для конкретной трубки и режима, поэтому типовой разброс составляет от нескольких десятков до нескольких тысяч часов. Быстрее всего трубка изнашивается при высокой частоте сжатий и работе с абразивными или набухающими средами.
Как подобрать внутренний диаметр трубки под нужную производительность дозатора?
Расход зависит от внутреннего диаметра, длины рабочей части, скорости вращения и числа роликов. Увеличение ID в два раза при прочих равных даёт примерно четырёхкратный рост подачи, но точную зависимость приводит производитель насоса. Для малых подач и низкого давления берут ID от 3 до 8 мм с тонкой стенкой; для вязких сред и противодавления до 2–3 бар выбирают ID от 6 до 12 мм и стенку 2–3 мм.
Можно ли автоклавировать перистальтическую трубку и сколько циклов она выдерживает?
Силикон платиновой вулканизации переносит паровой автоклав при температуре от 121 до 134 °C, выдерживая десятки циклов без потери эластичности. Число циклов зависит от марки, толщины стенки и режима сушки после стерилизации; паспортное значение обычно указывают для конкретного изделия. Многократная обработка постепенно снижает упругость, поэтому трубку меняют по регламенту ТО или при появлении микротрещин.
Какие документы должны быть на трубку для пищевого или медицинского применения?
Для пищевого применения нужны заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и сведения о включении в Реестр российской промышленной продукции Минпромторга. Для медицинских изделий добавляется регистрационное удостоверение Росздравнадзора; у силиконовых трубок ИТЕК медицинского назначения есть удостоверение № РЗН 2024/22268. В паспорте партии проверяют марку силикона, твёрдость, геометрию, дату выпуска и условия хранения.


