
Трубка для компрессора: виды по назначению и материалу
Какую трубку ставят на компрессор: разбор по назначению
Линии нагнетания, ресивер и пневмоавтоматика
Линия нагнетания работает в жёстком режиме: от ресивера к пневмоинструменту воздух идёт под давлением 6–10 бар, а сразу после компрессора температура достигает +80…+120 °C. Гибкий силикон здесь держит не давление, а температуру и изгибы, поэтому на прямых участках под нагрузкой чаще ставят армированный рукав. Универсальной трубки для компрессора не бывает: чем выше давление, тем строже требования к стенке и соединениям.
- Рабочее давление линии и пиковые скачки, включая гидроудары при пуске компрессора.
- Температура воздуха на выходе и в месте монтажа, в градусах Цельсия.
- Среда: сжатый воздух, озон, влага, следы масла от компрессора.
- Диаметры: внутренний и наружный в мм, толщина стенки.
- Твёрдость по Шору A и минимальный радиус изгиба.
- Тип соединения: штуцер, хомут, ерш, нужна ли стерилизация.
Пневмоавтоматика и КИП живут на малых диаметрах: 4–8 мм по наружному, давление 4–8 бар, расход минимальный. Важнее гибкость при монтаже в шкафу, стабильный внутренний диаметр и чистый канал, чтобы датчик не ловил частицы и конденсат. Тонкая стенка облегчает укладку, но хуже переносит перегиб у штуцера.
Аэрация, озон и отбор проб газа
Аэраторы и барботажные линии работают при 0,1–0,5 бар: аквариумный компрессор, распылитель на очистных, подача воздуха в биореактор. Здесь подходят мягкие силиконовые трубки для аэрации без армирования, стойкие к постоянной влажности и озону. Для отбора проб газа нужен инертный канал: силикон мало сорбирует и не отдаёт в пробу посторонние вещества. Точные значения по среде, температуре и ресурсу берут из паспорта изделия.
Материал трубки: где силикон уместен, а где нет
Стойкость к средам и озону
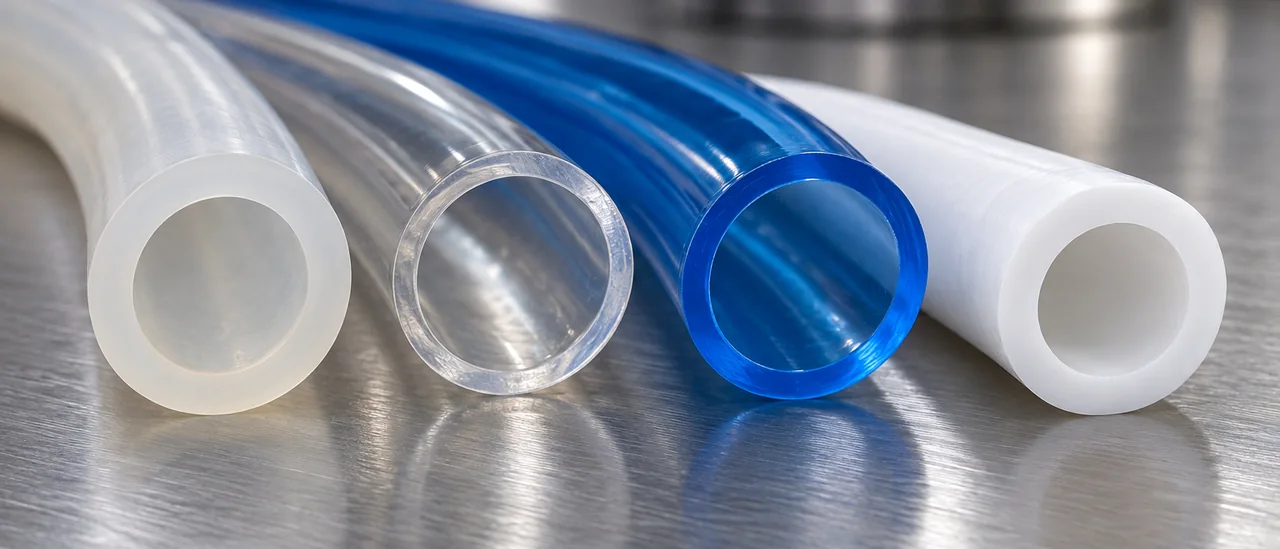
Платиновый силикон держит −50…+200 °C, стоек к воде, озону и УФ. Минеральные масла и топливо вызывают набухание и потерю прочности. На озоновоздушных линиях он удобен гибкостью и диэлектрикой, но ресурс ограничен, нужен запас по стенке.
Истирание и давление выше 6–10 бар без оплётки силикон держит плохо. Армированные рукава в номенклатуру ИТЕК не входят, это отдельный класс изделий на рынке. Для пульсаций и абразива берут оплёточные или спиральные рукава.
Когда ПУ, ПА, ПТФЭ
Полиуретан ставят под масла, топливо и абразив, он работает до +80 °C. Полиамид жёстче и держит давление, ПТФЭ стоек почти ко всем средам и до +260 °C. В водяных и паровых контурах выгоднее EPDM, в пневматике низкого давления хватает технического ПВХ.
| Материал | Температура, °C | Стойкость к средам | Применение |
|---|---|---|---|
| Силикон платиновой вулканизации | −50…+200 | вода, озон, УФ; масла и топливо нет | воздух, озон, стерилизация |
| ПВХ технический | −10…+60 | вода, слабые кислоты; масла ограниченно | воздух, низкое давление |
| Полиуретан (PU) | −40…+80 | масла, топливо, абразив | масляные линии, пневмоинструмент |
| Полиамид (PA) | −40…+100 | масла, топливо, растворители | высокое давление, топливо |
| ПТФЭ | −60…+260 | кислоты, щёлочи, растворители | агрессивные среды, жара |
| EPDM, резиновые смеси | −40…+120 | вода, пар, озон, УФ; масла нет | вода, пар, охлаждение |
| Армированный рукав (класс) | по материалу | по материалу | давление от 10 бар |
Типоразмеры и параметры: что указывать в заявке
Диаметр, стенка и твёрдость по Шору A
В заявке первым указывают внутренний диаметр: он определяет посадку на штуцер, ниппель или компрессорный порт. Наружный диаметр и толщину стенки задают под монтажное пространство и рабочее давление. Типовые сочетания: 4×6, 6×10, 8×12 мм (внутренний × наружный). Твёрдость по Шору A влияет на усилие посадки: мягкая трубка (условно 40–50 Sh A) садится легче и герметизирует неровности, жёсткая (60–70 Sh A) устойчивее к перегибу и давлению.
| Типоразмер, мм | Стенка, мм | Ориентир по применению |
|---|---|---|
| 4×6 | 1,0 | пневмолинии, вакуум |
| 6×10 | 2,0 | подача сред, среднее давление |
| 8×12 | 2,0 | магистрали, повышенный расход |
Давление, вакуум и радиус изгиба
Для трубки на компрессор давление и вакуум зависят от толщины стенки и твёрдости: стенка 1–1,5 мм подходит для линий низкого давления и вакуума, 2–3 мм и выше держит больше. Рабочее и разрывное давление указывают вместе с температурой и средой, при которых они измерены, ведь при нагреве допустимая нагрузка падает. Минимальный радиус изгиба задают, чтобы трубка не пережималась на поворотах; у мягких марок он меньше.
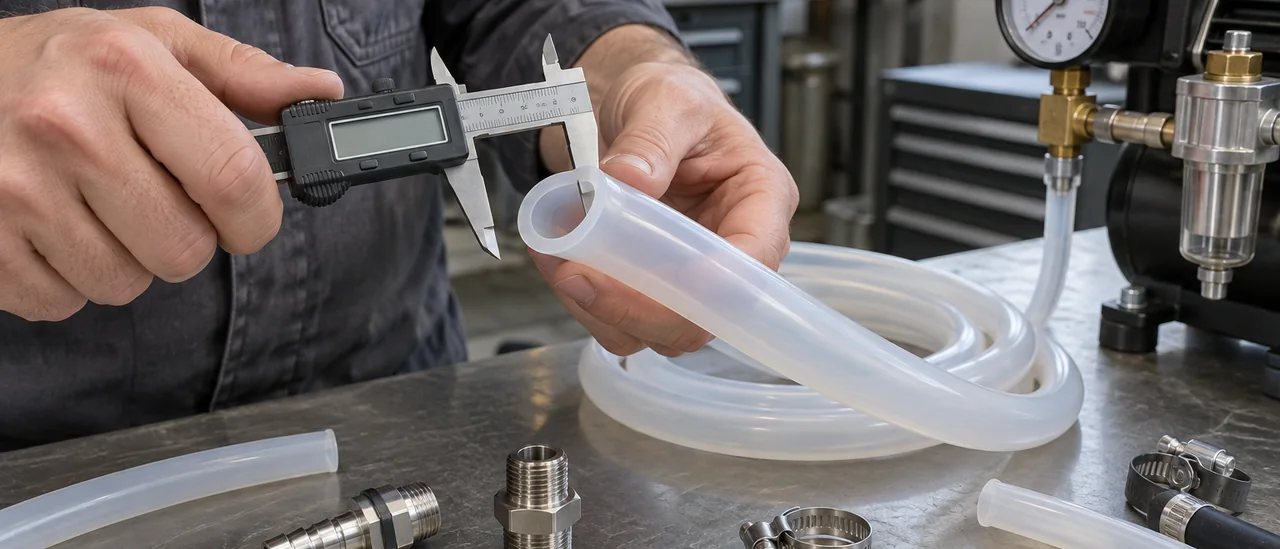
В заявке перечислите внутренний и наружный диаметр, стенку, твёрдость по Шору A, диапазон температур, рабочее и разрывное давление, радиус изгиба, рабочую среду и способ стерилизации. Стандартные размеры по внутреннему и наружному диаметру сведены в каталоге силиконовые трубки и шланги, размеры вне ряда делают под заказ. Точные значения давления и твёрдости берите из паспорта изделия.
Порядок подбора и типовые ошибки
Подбор трубки для компрессора начинается со среды и температуры: агрессивность, наличие масел, влаги, озона. Затем фиксируют давление и характер потока: постоянный, пульсирующий, вакуум. Только после этого переходят к присоединительным размерам и требованиям к мойке, стерилизации и документам. Точные значения берут из паспорта изделия, а не из общих справочников.
Чек-лист параметров перед заказом
- Внутренний диаметр и допуск, а не только наружный размер.
- Рабочая среда: воздух, масло, вода, пар, пищевые продукты.
- Температура непрерывной работы и пиковые значения в градусах Цельсия.
- Давление, вакуум и пульсация потока в барах по манометру.
- Твёрдость по Шору A и толщина стенки в миллиметрах.
- Режим мойки, стерилизации и подтверждающие документы на партию.
Типовая ошибка: подбор по наружному диаметру, который не определяет расход и посадку на штуцер. Уточняют внутренний диаметр и толщину стенки. На линии после поршневого компрессора силикон контактирует с маслом и теряет свойства, здесь нужен маслостойкий материал. Заниженная стенка не держит пульсирующий поток и рвётся у штуцера.
Озоно- и УФ-стойкость проверяют для наружных участков, иначе поверхность растрескивается. Учитывают тепловое расширение и натяг: без запаса по длине и правильной посадки трубка выдавливается или пережимается. Все параметры фиксируют в заявке со ссылкой на паспорт, включая подтверждающие документы. Для нестандартных условий размеры согласуют с изготовителем по чертежу.
Документы, мойка и ресурс: что проверить до закупки
Автоклавирование и CIP-мойка
Для пищевого, медицинского и лабораторного применения нужны регистрационное удостоверение Росздравнадзора и заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, для госзакупок важны реестровые номера Минпромторга. В паспорте проверьте марку силикона платиновой вулканизации, твёрдость по Шору A, температурный диапазон и допуски на диаметры. От партии к партии сверяют внутренний и наружный диаметр, толщину стенки и воспроизводимость размеров; сводные подтверждающие документы на продукцию удобно держать в одном месте.
Автоклавирование ведут при 121 °C или 134 °C, сухожаровой шкаф даёт 160–180 °C, и силикон эти режимы переносит, хотя каждый цикл снижает эластичность. CIP и SIP-мойку проводят щелочными и кислотными растворами при 60–80 °C: значимы концентрация и время контакта, иначе старение ускоряется. Ограничения тоже учитывают: в маслах и топливе силикон набухает, слабо держит высокое давление и истирание.
Старение, ресурс и замена по регламенту
Под постоянной нагрузкой трубка для компрессора стареет постепенно: растёт остаточная деформация, падает упругость, появляются микротрещины у фитинга. Ресурс закладывают в регламент ТО в часах или циклах, а не ждут разрыва или утечки. После повторных автоклавирований и CIP-мойки интервал замены сокращают, состояние проверяют по твёрдости и остаточной деформации.
Вопросы и ответы
Можно ли ставить силиконовую трубку сразу после поршневого компрессора с масляной смазкой?
Силикон плохо переносит минеральные масла: они вызывают набухание, снижение прочности и ускоренное старение. Если участок всё же силиконовый, между компрессором и трубкой ставят маслоотделитель или коалесцирующий фильтр и контролируют проскок масла. Там, где контакт с маслом постоянный, обычно подходят FKM, NBR или PTFE. Дополнительно проверьте температуру на выходе: у поршневых машин без охладителя она может достигать 100-150 °C, а силиконовая трубка при нагреве теряет рабочее давление.
Какое давление выдерживает силиконовая трубка 6×10 мм и от чего это зависит?
Маркировка 6×10 означает внутренний диаметр 6 мм, наружный 10 мм, то есть стенку 2 мм. Для силикона платиновой вулканизации твёрдостью 50-60 Shore A рабочее давление ориентировочно составляет 3-6 бар при 20 °C, разрывное обычно в несколько раз выше. Реальные цифры зависят от твёрдости, температуры среды, типа штуцера, пульсаций и радиуса изгиба. Точные значения рабочего и разрывного давления берут из паспорта конкретной партии, а при 100 °C рабочее давление падает примерно вдвое.
Чем трубка для аэрации отличается от пневматической линии к цилиндру?
Аэрационная трубка работает при избыточном давлении в доли бара: важны большой внутренний диаметр, стойкость к УФ и отсутствие выделений в воду или воздух. Линия к пневмоцилиндру держит 6-10 бар, работает в частых циклах и требует точного внутреннего диаметра, стойкости к истиранию и к маслам. Для таких линий чаще берут полиуретан или нейлон, а силикон выбирают, когда нужны высокая гибкость и широкий температурный диапазон. Перед заказом сверяйте допуск на внутренний диаметр: для пневматики он обычно жёстче, чем для аэрации.
Подходит ли силикон для озоновоздушных линий и как часто его менять?
Силикон устойчив к озону лучше многих эластомеров, поэтому в озоновоздушных линиях его применяют, особенно при гибкой прокладке. Ресурс зависит от концентрации озона, температуры, давления и числа циклов, единого срока замены нет. Практичный подход: осматривать линию раз в квартал и менять при появлении сетки трещин, затвердевания или потери эластичности. Если линия работает в непрерывном режиме, закладывайте запас по стенке и фиксируйте условия эксплуатации в паспорте изделия.


