
Штуцеры и фитинги для силиконовых трубок: подбор по диаметру
Какой штуцер подходит к силиконовой трубке: правило соответствия диаметров
Номинальный и фактический внутренний диаметр
Штуцер подбирают по внутреннему диаметру трубки: наружный диаметр патрубка равен ему или на 0,2–0,5 мм больше. Посадка идёт с натягом, соединение держится за счёт упругости силикона. Ориентироваться на наружный диаметр трубки нельзя: это габарит изделия, а не посадочное место.
Маркировка «8 мм» у трубки чаще всего означает внутренний диаметр, но у штуцера те же «8 мм» относятся к наружному диаметру патрубка. Фактический размер отличается от номинала: при экструзии допуск обычно ±0,1–0,3 мм, поэтому паспорт изделия важнее надписи на бирке. Тонкая стенка сильнее растягивается и овализуется, толстая хуже садится на патрубок.
Натяг: зачем он нужен и когда переходит во вред
Рабочий натяг составляет 3–8% от внутреннего диаметра: он даёт герметичность без хомута при небольших давлениях. Чрезмерный натяг пережимает просвет, утоньшает стенку и затрудняет монтаж, особенно на штуцерах с длинным патрубком. Полезно заранее разобрать, как рассчитать размеры трубки под задачу, включая переход от внутреннего диаметра к наружному диаметру штуцера.
| Трубка, ВД×НД, мм | Наружный Ø патрубка, мм |
|---|---|
| 4×6 | 4,0–4,3 |
| 6×9 | 6,0–6,4 |
| 8×12 | 8,0–8,5 |
| 10×14 | 10,0–10,5 |
| 12×18 | 12,0–12,6 |
Типы присоединительных элементов: ёлочка, гладкий патрубок, резьбовой переходник, быстросъём
По способу фиксации различают четыре схемы. Ёлочка с бороздами работает на натяг, хомут ставят при давлении выше 0,5–1 бар. Гладкий патрубок держится только хомутом. Резьбовой переходник соединяет линию с арматурой, цанговый и компрессионный фиксируют трубку зажимом или обжимным кольцом.
| Тип присоединения | Как фиксируется | Диапазоны трубки | Материал корпуса | Когда выбирать |
|---|---|---|---|---|
| Ёлочка с бороздами | натяг, хомут | 4–16 мм внутр. | ПП, ПА, латунь | гибкие контуры, невысокое давление |
| Гладкий патрубок | хомут червячный или пружинный | 6–25 мм | нерж. 316, ПП | разборка и мойка |
| Резьбовой G или NPT | резьба, натяг, хомут | 3–25 мм | латунь, нерж. | к насосам и датчикам |
| Цанговый быстросъём | зажимная цанга | 4–12 мм по наружн. | ПА, ПП | стенды, пневматика |
| Компрессионный | гайка с обжимным кольцом | 6–20 мм | нерж., PVDF | пробоотбор, среднее давление |
| Барб с резьбой, тройник | натяг, хомут | 4–16 мм | ПП, ПВХ | разветвление, дренаж |
Материал корпуса и совместимость со средой
Корпус штуцера подбирают под среду и режим мойки. ПП и ПА годятся для воды, воздуха и слабых растворов. Латунь уступает нержавеющей стали 316 и не терпит агрессивных моющих средств. PVDF и ПЭЭК выдерживают CIP, ПВХ дешевле, но ограничен по температуре.
Когда фитинг можно не ставить
Каждое соединение добавляет риск утечки и застоя среды. Если линия цельная, фитинг лучше исключить. На коротких участках трубку надевают прямо на гладкий патрубок аппарата. Посадку и давление берут из паспорта изделия.
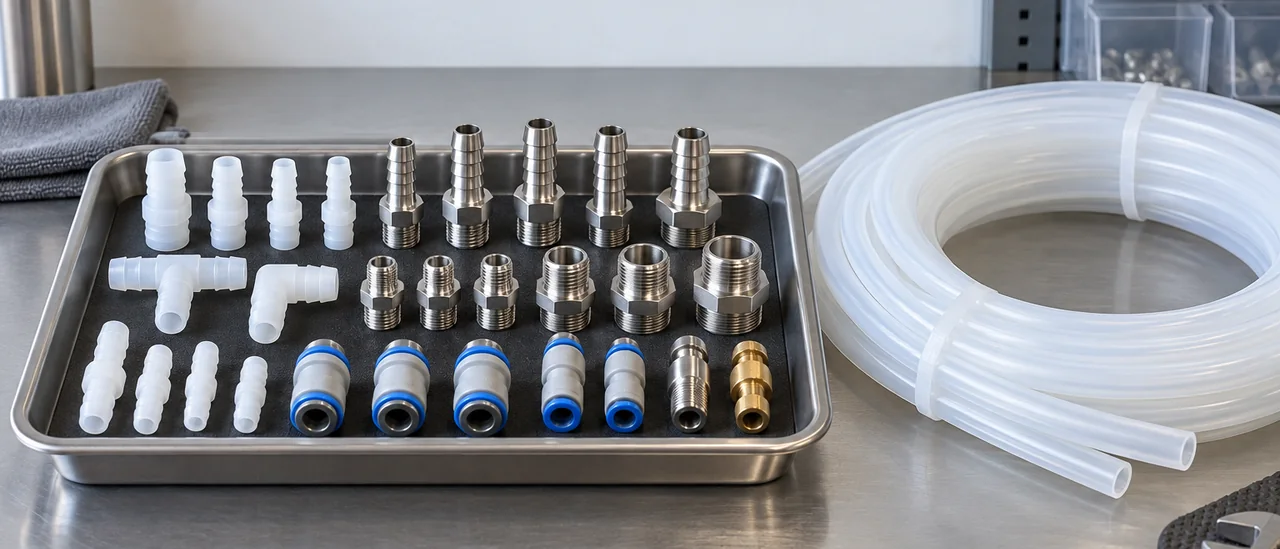
Порядок подбора: замеры, натяг, длина посадки
Замер ведут по внутреннему диаметру: штангенциркуль прикладывают к трём сечениям по длине и в двух взаимно перпендикулярных направлениях. Разброс значений показывает овализацию и реальный допуск, а не номинал из паспорта. Силикон легко деформируется, поэтому губки сводят без усилия и фиксируют результат сразу. Для штуцера берут наименьшую из измеренных величин.
Чек-лист параметров перед заказом
По этому значению подбирают ближайший патрубок: его наружный диаметр должен быть от 0,2 до 0,8 мм больше внутреннего диаметра трубки. Натяг считают в процентах от внутреннего диаметра, для силикона 60 Shore A типовым считается от 5 до 15 %. Чтобы подобрать внутренний диаметр трубки под имеющийся штуцер, сверяются с таблицей силиконовые трубки и шланги по типоразмерам. Длину посадки задают не менее 1,5 наружного диаметра патрубка.
- Внутренний и наружный диаметр, толщина стенки, допуск и овализация по факту замера.
- Диаметр и тип патрубка: ёлочка, гладкий, резьбовой переходник, быстросъём.
- Натяг в процентах и длина посадки под рабочее давление.
- Твёрдость по Шору A, температурный диапазон и рабочая среда.
- Тип и ширина хомута, режим стерилизации или CIP-мойки.
Проверка на пробном отрезке
Собранный узел проверяют на пробном отрезке из той же партии, что пойдёт в закупку. Отрезок надевают на штуцер, затягивают хомут и выдерживают под рабочим давлением и температурой не менее получаса. Трубку осматривают на складки у кромки патрубка, подтекания и сползание. После успешной сборки оформляют заказ на партию.
Давление, температура и мойка: как условия меняют посадку
Стерилизация и мойка: что выдерживает трубка
При нагреве до 150–200 °C силикон размягчается, натяг по штуцеру падает: трубка хуже обжимает патрубок, усилие сдвига снижается. Коэффициент теплового расширения у силикона выше, чем у латуни или нержавеющей стали, поэтому при остывании посадка частично восстанавливается, но после серии циклов возможна остаточная деформация. Длительная работа при 200 °C сокращает ресурс: материал теряет упругость и твердеет. При частых термоциклах длину посадки увеличивают и предусматривают механический фиксатор.
Рабочее давление не удерживает трубку на гладком патрубке, поэтому при давлении выше 1–2 бар ставят хомут, а при вакууме он обязателен. Пульсации и гидроудары дают кратковременные пики, в разы превышающие номинальное значение: натяг, рассчитанный на статику, их не держит. Запас берут минимум двукратный по отношению к пиковому давлению из паспорта изделия. Отдельный риск создаёт сочетание нагрева и давления: при 120 °C и 3 бар упругость падает, и хомут становится не страховкой, а рабочим элементом.
Среды, в которых силикон не подходит
Силикон платиновой вулканизации выдерживает автоклавирование при 121 °C и краткие циклы при 134 °C, а также CIP- и SIP-мойку щелочными и кислотными растворами. Концентрированные щёлочи при высокой температуре ускоряют старение поверхности, поэтому режимы мойки сверяют с паспортом изделия. Для масел, топлива, растворителей и абразивных сред силикон не подходит: здесь применяют EPDM, фторкаучук, ПТФЭ или ПВХ. При подборе штуцера для силиконовой трубки в таких условиях меняют не только фитинг, но и материал трубки.
Типовые ошибки подбора и что проверить в документах
Типовые ошибки подбора
Частая ошибка при выборе штуцера для силиконовой трубки: его подбирают по наружному диаметру вместо посадочного. Патрубок крупнее трубки и монтаж «в растяг» дают неравномерный натяг, у тонкого конца стенка натянута сильнее и не прилегает по всей длине. Соединение теряет герметичность и не держит давление. Сверяйте не только диаметр, но и толщину стенки.
Чрезмерный натяг тоже вреден: стенка закусывается, проход пережимается, при съёме трубка рвётся по кромке. Несовместимая пара ускоряет старение. При давлении без хомута трубку выдавливает со штуцера. Повторно использовать трубку не стоит: посадочный размер уже нарушен.
Что должно быть в паспорте изделия
- твёрдость по Шору A и допуск: отклонение на 5 единиц меняет усилие натяга
- допуски внутреннего и наружного диаметра, они важнее номинала при подборе
- температурный диапазон и допустимые режимы стерилизации или CIP-мойки
- срок службы, условия хранения и дата изготовления партии
- регистрационное удостоверение и реестровые записи для вашей области применения
В паспорте смотрят то, что определяет посадку: твёрдость по Шору A, допуски по внутреннему и наружному диаметру, температурный диапазон, срок службы. Перед закупкой для медицинских и пищевых задач проверяют подтверждающие документы на продукцию: регистрационное удостоверение и реестровые записи. Если значения в паспорте и в чертеже расходятся, ориентируйтесь на данные паспорта конкретной партии.
Вопросы и ответы
Можно ли натянуть силиконовую трубку на штуцер большего диаметра и чем это грозит?
Натянуть можно, но силикон ограниченно растяжим. Если наружный диаметр штуцера превышает внутренний диаметр трубки более чем на 15–20%, стенка утоньшается, снижается давление разрыва и остаётся остаточная деформация после снятия. Для платинового силикона твёрдостью 40–60 Shore A рабочий натяг обычно 5–10% от внутреннего диаметра, точное значение зависит от марки и указывается в паспорте. Для больших переходов лучше использовать адаптер или штуцер с промежуточным диаметром.
Какой натяг считается нормальным при монтаже трубки на штуцер ёлочку?
Нормальным считают натяг, при котором наружный диаметр по вершинам гребней ёлочки на 5–10% больше внутреннего диаметра трубки. Меньше 3% не обеспечивает надёжной герметичности без хомута, особенно при давлении выше 1 бар. Больше 12–15% затрудняет монтаж и может привести к надрыву стенки. Проверяйте посадочный размер по паспорту трубки и штуцера.
Нужен ли хомут, если трубка плотно сидит на барбе?
При давлении до 0,5–1 бар, температуре до 60 °C и отсутствии вибрации плотная посадка часто работает без хомута. Однако при вакууме, пульсациях, автоклавировании или CIP-мойке хомут обязателен. Для медицинских и пищевых линий подойдут пружинные или пластиковые хомуты, которые не пережимают просвет. Решение принимают по результатам испытаний конкретного узла.
Чем отличается штуцер для перистальтического насоса от обычного присоединительного?
Штуцер для перистальтического насоса обычно имеет гладкую удлинённую часть без ёлочки, чтобы трубку можно было быстро заменить без инструмента. Присоединительный штуцер с ёлочкой предназначен для стационарного герметичного соединения и фиксации хомутом. Для насоса важны износостойкость и минимальное трение, поэтому материал и шероховатость поверхности подбирают под частую переустановку трубки.
Допустимо ли использовать латунный штуцер с силиконовой трубкой в пищевой или медицинской линии?
Латунь не рекомендуют для контакта с продуктом или лекарственной средой: возможны вымывание ионов и окислов, а также сложности с очисткой резьбы. Для таких линий используют нержавеющую сталь 316L или пищевые пластики (ПП, ПВДФ, ПЭЭК). Если латунь находится только снаружи и не контактирует со средой, её применение допустимо, но требует подтверждающих документов. При закупке трубок и штуцеров запрашивайте паспорт, регистрационное удостоверение (при медицинском назначении) и сведения о партии.


