
Лабораторная силиконовая трубка: химическая стойкость и пределы
Какой химической стойкости ждать от лабораторной силиконовой трубки
Что относится к стойким средам
Силикон на основе PDMS (полидиметилсилоксана) устойчив к воде, водным растворам солей, слабым кислотам и щелочам, спиртам и большинству неорганических сред. Трубка силиконовая лабораторная подходит для перекачки таких жидкостей, подключения перистальтических насосов и пневматических линий. Стойкость задаёт не название «силикон», а состав компаунда и условия контакта.
Химическая стойкость зависит от четырёх факторов: температуры, концентрации, времени контакта и твёрдости компаунда. Рост температуры на 10–20 °C ускоряет набухание и снижает ресурс, поэтому рабочую температуру указывают вместе с конкретной средой. Компаунд 60–70 Shore A ведёт себя иначе, чем мягкий 40–50 Shore A. Точные цифры берутся из паспорта изделия, а не из общих таблиц совместимости.
| Среда | Оценка стойкости |
|---|---|
| Вода, солевые растворы | Стоек |
| Слабые кислоты и щелочи | Стоек |
| Спирты (этанол, изопропанол) | Стоек |
| Неполярные растворители | Ограниченно стоек |
| Масла, топлива | Не стоек |
Что означает «ограниченно стоек» на практике
«Ограниченно стоек» означает набухание, изменение массы и объёма, потерю прочности или упругости при длительном контакте. Силикон плохо переносит неполярные растворители (толуол, ксилол, гексан), масла, топлива, концентрированные кислоты и щелочи. При коротких экспозициях и промывке материал часто выдерживает, но ресурс трубки падает. Для таких сред подбирают другой материал, а силикон оставляют для водных и спиртовых систем.
Где проходят пределы: среды, с которыми силикон не справляется
Неполярные растворители, масла и топливо
Неполярные среды (толуол, ксилол, гексан) силикон не удерживает: трубка набухает и теряет прочность. Сетка платиновой вулканизации не мешает диффузии углеводородов, материал размягчается необратимо. Минеральные масла и топлива вымывают низкомолекулярные фракции, полимер твердеет и растрескивается.
Концентрированные кислоты, окислители, пар
Кетоны, сложные эфиры и альдегиды растворяют часть матрицы, стойкость падает с ростом температуры. Хлорированные углеводороды дают сильное набухание уже при комнатной температуре. Ацетон и метилэтилкетон для лабораторной силиконовой трубки среда нерабочая.
Концентрированные кислоты и окислители разрушают силикон, перегретый пар выше 140 °C ускоряет деградацию. Насыщенный пар при 121 °C кратковременно допустим при автоклавировании, частые циклы снижают эластичность. Слабые кислоты, щёлочи и спирты обычно совместимы, точные данные берут из паспорта изделия.
| Группа сред | Стойкость силикона | Что учесть при подборе |
|---|---|---|
| Вода, растворы солей | Стоек | Температура, режим CIP |
| Спирты (этанол, изопропанол) | Стоек | Набухание при высокой концентрации |
| Слабые кислоты и щёлочи | Ограниченно стоек | pH, концентрация, время контакта |
| Концентрированные кислоты, окислители | Не рекомендуется | Разрушение матрицы |
| Кетоны, эфиры, альдегиды | Не рекомендуется | Растворение, потеря прочности |
| Ароматические и хлорированные углеводороды | Не рекомендуется | Сильное набухание |
| Масла, топлива, смазки | Не рекомендуется | Вымывание фракций, растрескивание |
| Насыщенный и перегретый пар | Ограниченно стоек | 121 °C кратко; выше 140 °C нет |
Температура, давление и стерилизация: рабочие режимы трубки
Диапазон температур и старение материала
Типовой рабочий диапазон трубки силиконовой лабораторной лежит в пределах от минус 50 до плюс 200 °C, конкретные границы зависят от марки компаунда и указаны в паспорте изделия. При постоянной работе выше 150 °C ускоряется старение: материал твердеет, теряет эластичность, растёт остаточная деформация сжатия. В агрессивной среде высокая температура ускоряет деградацию: в горячей кислоте или щёлочи ресурс ниже, чем на воздухе.
Автоклав, мойка и многократная стерилизация
Автоклавирование при 121 °C и 134 °C силикон переносит без потери геометрии, если цикл укладывается в типовые 20–30 минут. После 50–100 обработок накапливается остаточная деформация, поэтому размеры и твёрдость по Шору A стоит периодически контролировать. CIP-мойка щелочными растворами при 80–90 °C проходит штатно, а сухожаровой нагрев выше 200 °C ведёт к охрупчиванию.
- Автоклав 121 °C, 20 минут, насыщенный пар, базовый режим стерилизации.
- Автоклав 134 °C, 4–10 минут, ускоренный цикл для посуды и инструмента.
- CIP-мойка щелочным раствором 80–90 °C в течение 15–30 минут.
- Сухожар 160–180 °C, только короткая выдержка для термостойких изделий.
- Мойка-дезинфекция нейтральными или слабощелочными средствами при 60–70 °C.
Давление и вакуум зависят от геометрии: чем больше внутренний диаметр и тоньше стенка, тем раньше трубка схлопывается или раздувается. Рабочее давление типовых трубок обычно не превышает 3–6 бар, для высоких значений берут меньший диаметр и увеличенную стенку. Методику подбора разбирает материал о том, как рассчитать размеры трубки, с учётом среды, температуры и давления.
Как подобрать трубку под конкретную среду: чек-лист параметров
Порядок подбора и что сверить с чертежом
Подбор начинают со среды и режима работы. Фиксируют вещество и концентрацию, температуру и давление, длительность контакта, способ мойки и стерилизации. Эти данные сверяют с паспортом материала: химическая стойкость, допустимые температуры. Диаметр выбирают последним.
По геометрии ориентируются на расход среды и монтажное пространство. лабораторные силиконовые трубки выпускаются с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, включая размеры по чертежу заказчика. Толщину стенки задаёт давление: для 2–4 бар на малых диаметрах типична стенка 2–3 мм, для самотёчных линий хватает 1–1,5 мм. Твёрдость по Шору A обычно 40–70: мягкие марки плотнее садятся на штуцер, твёрдые лучше держат форму под нагрузкой.
- Среда, её концентрация и примеси, влияющие на набухание.
- Температура рабочая, пиковая и режим автоклавирования.
- Давление в линии и тип соединения: штуцер, хомут, ниппель.
- Длительность контакта: разовая операция или непрерывный цикл.
- Способ мойки и стерилизации, включая CIP-контур.
- Допуск на диаметр, толщину стенки и длину отрезка.
Типовые ошибки, из-за которых трубка выходит из строя
Первая: выбор по диаметру без проверки среды, когда трубка набухает и меняет проход. Вторая: экономия на стенке при рабочем давлении, из-за чего линия раздувается или срывается со штуцера. Третья: отсутствие запаса по температуре, хотя силикон стареет быстрее у верхней границы диапазона. Трубка, подобранная с учётом всех четырёх параметров, реже выходит из строя при мойке и стерилизации.
Чем подтверждается стойкость: документы, испытания и партия
Что должно быть в паспорте изделия
Паспорт начинается с марки компаунда: она задаёт стойкость к средам, поэтому запись «силикон» без уточнения мало что даёт. В документе указывают твёрдость по Шору A, температурный диапазон, тип вулканизации (платиновая, без ДХБ) и таблицу стойкости по группам сред. Если заявлен диапазон -50…+200 °C, уточните, при какой твёрдости он измерен: с ростом жёсткости морозостойкость падает. Точные цифры берутся из паспорта конкретной партии.
Как проверить трубку перед серийным применением
Для лабораторий и производств важны разрешительные документы: регистрационное удостоверение Росздравнадзора, гигиеническое заключение, включение в реестр российской промышленной продукции. Подтверждающие документы на продукцию запрашивают до заказа, чтобы не тормозить согласование со службой качества. Отдельно проверяют повторяемость размеров по партиям: допуск на внутренний и наружный диаметр, толщину стенки. Для отрезка в 100 м и рулона в 1000 м он должен совпадать.
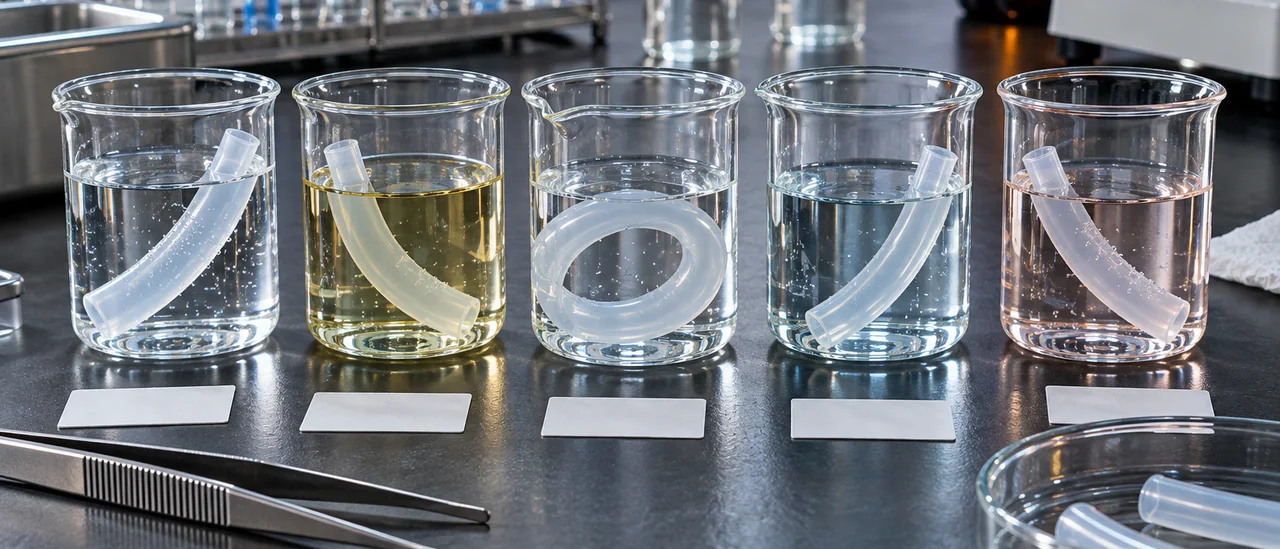
Надёжнее всего прямая проба: отрезок трубки выдерживают в рабочей среде при рабочей температуре, затем оценивают изменение массы, размеров, твёрдости и внешнего вида. Таблица стойкости не учитывает концентрацию, температуру и время контакта так, как реальный опыт. Проба занимает дни, тогда как ошибка в подборе обходится в брак партии или загрязнение продукта. Результат фиксируют протоколом: он становится основанием для серийного применения.
Вопросы и ответы
Выдерживает ли лабораторная силиконовая трубка ацетон, ксилол и другие органические растворители?
Ацетон вызывает заметное набухание силикона, а ксилол и другие ароматические углеводороды действуют ещё сильнее: за время контакта трубка прибавляет в массе и объёме. Для постоянной работы с такими средами силикон не подходит, его меняют на PTFE, FKM или полиэтилен. Кратковременный контакт при комнатной температуре трубка обычно выдерживает, но после слива среды её нужно промыть и дать восстановиться.
Набухает ли силиконовая трубка в этаноле и изопропиловом спирте?
В этаноле и изопропаноле силикон набухает слабее, чем в ароматике: прирост обычно измеряется единицами процентов и зависит от концентрации спирта и температуры. После сушки геометрия возвращается к исходной, но при длительном контакте внутренний диаметр может увеличиваться, а стенка терять жёсткость. Если нужна стабильность размера в линии дозирования, закладывайте допуск на набухание или выбирайте другой материал.
Сколько циклов автоклавирования при 121 °C выдерживает силиконовая трубка?
Трубки из платинового силикона обычно выдерживают десятки циклов автоклавирования при 121 °C и давлении около 1 бар, точный ресурс зависит от твёрдости по Шору A, толщины стенки и режима сушки. Признаки износа: помутнение, липкость поверхности, потеря эластичности, микротрещины на срезе. Ресурс конкретной партии указывает производитель, для медицинских применений его подтверждают документами.
Что делать, если трубка должна работать с маслом, смазкой или топливом?
Минеральные масла, смазки и топлива вызывают у силикона сильное набухание и падение прочности, поэтому для постоянного контакта с ними применяют FKM, NBR или PTFE. Силикон оставляют там, где контакт кратковременный, а от трубки требуется высокая эластичность и широкий температурный диапазон, например в линии слива или в узле, который быстро освобождается от среды. Перед заменой проверьте совместимость по паспорту и контрольным образцом.
Какие документы на трубку запрашивать у поставщика и как проверить стойкость конкретной партии?
Запрашивайте паспорт партии или сертификат качества с указанием материала, твёрдости по Шору A, диапазона температур и даты изготовления, а для пищевого и медицинского применения дополнительно заключение о соответствии санитарным требованиям и регистрационное удостоверение. Стойкость к рабочей среде проверяют на образце из партии: выдерживают его в жидкости при рабочей температуре 24–72 ч, замеряют массу, длину и внутренний диаметр до и после. Если трубка стоит в линии с CIP или стерилизацией, уточняйте у поставщика, как среда и мойка влияют друг на друга. У отечественных производителей, например ИТЕК, к партии прилагают регистрационное удостоверение Росздравнадзора и заключение о соответствии Единым санитарно-эпидемиологическим требованиям.


