
Хомут для силиконового шланга: какой не повредит стенку
Какой хомут не повредит силиконовую стенку: короткий ответ
Короткий ответ: силиконовую стенку не режет пружинный самозатягивающийся хомут и червячный с гладкой лентой без насечек и острых кромок. Пружинный держит усилие упругостью витков, червячный распределяет давление по широкой полосе. Перед подбором сверьте наружный диаметр и толщину стенки: силиконовые трубки и шланги по типоразмерам помогают не ошибиться с размером.
Почему силикон не держит затяжку так, как резина
Твёрдость 40-70 Shore A и высокая эластичность дают мягкий материал, который не сопротивляется сжатию, а ползёт под нагрузкой. Хомут, затянутый «по-резиновому», давит точечно и за считанные часы продавливает стенку. Силикон склонен к ползучести, поэтому жёсткая затяжка ослабевает сама. Пружинный хомут компенсирует усадку и держит усилие постоянно.
Что происходит со стенкой под хомутом при нагреве
При нагреве от 120 до 180 °C силиконовая стенка заметно расширяется, стальная лента почти нет. Жёсткий хомут врезается в размягчённый материал, а после остывания на трубке остаётся след или порез. На вибрации картина та же: точечное давление быстро превращается в надрыв. Здесь подходят пружинный хомут либо широкий гладкий червячный с ограниченным моментом затяжки.
| Тип хомута | Что делает со стенкой |
|---|---|
| Пружинный самозатягивающийся | Сжимает равномерно, компенсирует ползучесть и нагрев |
| Червячный, гладкая лента без насечек | Давит по широкой полосе, риск пореза низкий |
| Червячный с насечками и острыми кромками | Режет и продавливает стенку, для силикона не годится |
Типы хомутов и их действие на силиконовую стенку
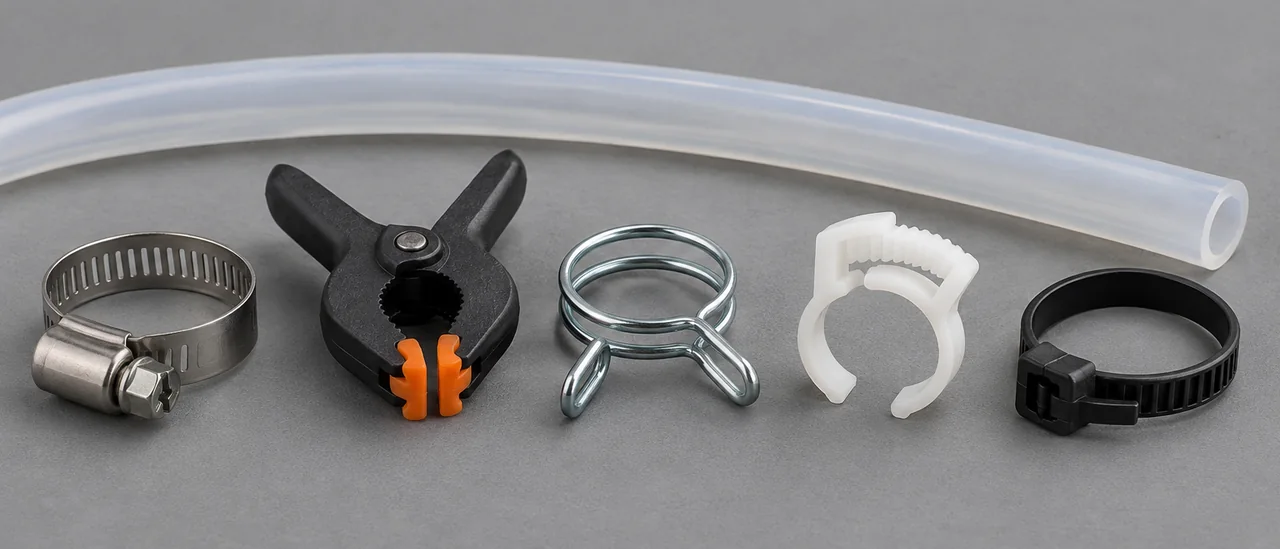
Червячный хомут с перфорированной лентой режет стенку кромками окон. Давление распределяется неравномерно, у кромок возникают концентраторы напряжений, и трещина идёт оттуда. При нагреве ползучесть ослабляет затяжку, ленту подтягивают, порез углубляется.
Гладкая лента без насечек давит по кольцу, но при перетяжке пережимает просвет. Пружинный самозатягивающийся компенсирует ползучесть и тепловое расширение при термоциклах и в автоклаве. Проволочный с двойной петлёй даёт точечный контакт и допустим лишь при малом давлении, а пластиковые и кулачковые хуже переносят пар и моющие растворы.
Точечная нагрузка недопустима на тонкой стенке, при вакууме и стерилизации паром: нужен гладкий хомут по кольцу или профилированная лента. Если трубка сидит на штуцере с буртиком и давление невысокое, крепёж может не понадобиться. Выбор подтверждают паспортом изделия.
| Тип хомута | Воздействие на силиконовую стенку | Где уместен | Ограничения |
|---|---|---|---|
| Червячный с перфорированной лентой | Режет кромками, давление неравномерное | Технические толстостенные шланги | Порез, ползучесть; не для медицины и автоклава |
| Червячный с гладкой лентой без насечек | Кольцевое давление, без порезов | Пищевые и медицинские линии, CIP | Перетяжка пережимает стенку |
| Пружинный самозатягивающийся | Стабильное кольцевое давление | Термоциклы, автоклав, тонкая стенка | Узкий диапазон диаметров |
| Проволочный, двойная петля | Точечный контакт по двум линиям | Малые диаметры, слабое давление | Врезается, не для CIP |
| Пластиковый защёлкивающийся | Умеренное кольцевое усилие | Разовые соединения, низкая температура | Не переносит автоклав |
| Кулачковый или клипсовый | Локальные ступенчатые зажимы | Быстрый монтаж, низкое давление | Деформирует стенку |
| С профилированной лентой | Ровное кольцо без острых кромок | Медицина, пищевое, автоклав, CIP | Выше стоимость, нужен точный размер |
Чек-лист подбора: что проверить до установки
Параметры шланга и параметры хомута
Наружный диаметр измеряют штангенциркулем минимум в трёх сечениях: экструзионный допуск обычно лежит в пределах ±0,2–0,5 мм. Диапазон рабочего диаметра хомута должен перекрывать это значение, а не совпадать впритык; связь диаметра, стенки и посадочного зазора разбирает расчёт размеров трубки под задачу. Толщину стенки и твёрдость по Шору A уточняют у поставщика.
Мягкий силикон 40–50 Sh A сжимается легче, чем 60–70 Sh A, поэтому для тонкой стенки подходит хомут с меньшим усилием затяжки. Рабочую и максимальную температуру сверяют с режимом стерилизации: автоклав при 121–134 °C требует запаса на тепловое расширение шланга. Давление и вакуум проверяют отдельно: хомут удерживает шланг на штуцере, а не компенсирует слабую стенку.
- Наружный диаметр шланга с допуском и фактический замер партии перед монтажом.
- Толщина стенки и твёрдость по Шору A, влияющие на усилие затяжки.
- Рабочий диапазон диаметра хомута с перекрытием допуска шланга.
- Температура рабочая и максимальная, режим стерилизации: автоклав, CIP-мойка.
- Давление, вакуум, контактная среда и геометрия штуцера с буртиком.
Что смотреть в паспорте изделия
В паспорте смотрят наружный и внутренний диаметр с допуском, толщину стенки, твёрдость по Шору A, температурный диапазон и подтверждающие документы. Параметры партии могут отличаться от каталожных. Геометрию штуцера (буртик, длину посадочной части) и контактную среду проверяют до установки, а не после первой опрессовки.
Монтаж: как поставить хомут, чтобы не порезать стенку
Посадка на штуцер и положение хомута
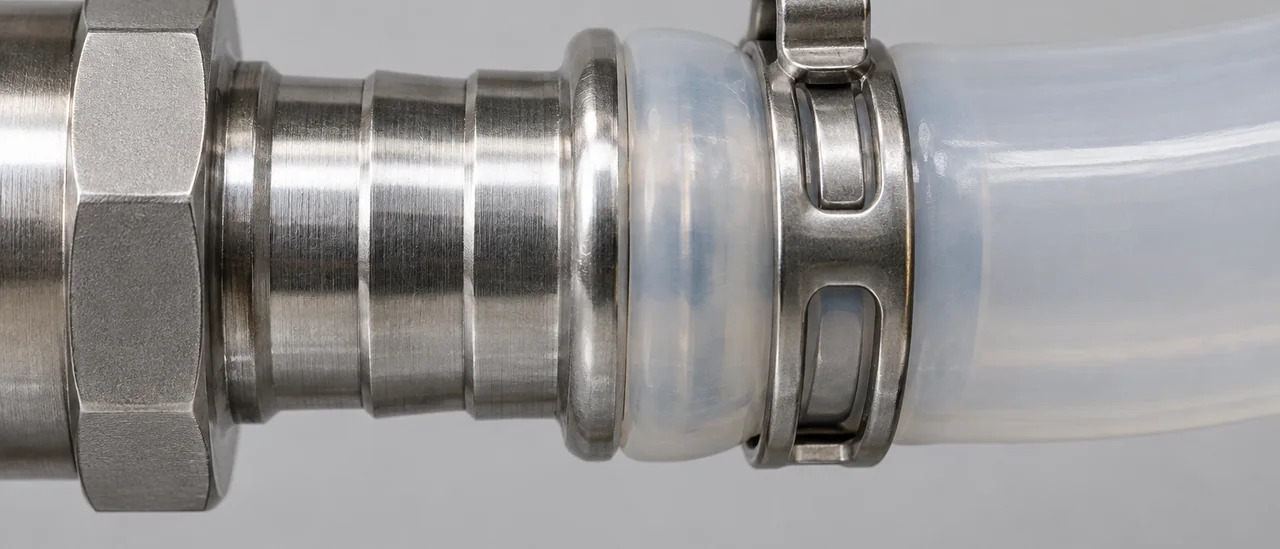
Силиконовый шланг сажают на штуцер до упора в буртик или на всю посадочную длину, без перекоса и скручивания. Срез ровняют, кромку смачивают водой или нейтральным мылом. Растягивать изделие «на сухую» или подрезать стенку не стоит: это снижает герметичность и создаёт концентраторы напряжения. При верно подобранном внутреннем диаметре натяг остаётся в пределах упругой деформации.
- Хомут ставят за буртиком, на 3–5 мм от него, по ровному участку без утолщений.
- Отступ от среза шланга не менее ширины ленты хомута, обычно 8–10 мм.
- Затягивают умеренно: стенка сжимается равномерно, без вмятины под лентой и «талии» на шланге.
- После затяжки проверяют вращением: шланг не должен проворачиваться на штуцере от руки.
- Повторную сборку после нагрева делают с учётом теплового расширения и запаса по затяжке.
Момент затяжки и типовые ошибки
Затяжку подбирают по ширине ленты и твёрдости материала, ориентируясь на равномерное обжатие без видимой деформации стенки. Перетянутый хомут выдавливает силикон в зазор, недотянутый пропускает среду при колебаниях давления и температуры. Контроль ведут пробным давлением: соединение выдерживают и оценивают герметичность, отсутствие подтёков и смещения по штуцеру.
Снимают хомут, разжимая без рывка и не протягивая ленту вдоль силикона: такой сдвиг материал не прощает. При потере упругости хомута или вмятинах на шланге узел перебирают и меняют деталь. Лента должна прилегать к ровному участку, а не к краю среза или буртику.
Автоклав, CIP и вакуум: где хомут работает на пределе
Многократные циклы стерилизации
При автоклавировании (121 °C, в отдельных режимах до 134 °C) силиконовая стенка попеременно расширяется и сжимается, меняя натяг хомута для силиконового шланга. Винтовой зажим с фиксированным размером теряет усилие и подтекает, пружинный компенсирует десятые доли миллиметра хода, не пережимая материал. В линиях с частой стерилизацией чаще берут пружинные хомуты из нержавеющей стали. Вопросы стерилизации, мойки и пищевого или медицинского применения удобно сверять с подтверждающими документами на продукцию.
CIP-мойка щелочными и кислотными растворами при 70–90 °C создаёт второй по жёсткости сценарий: хомут держит соединение, но не мешает тепловому расширению трубки. В вакуумных линиях перетянутая стенка втягивается и сплющивается на штуцере, недотянутая даёт подсос. Типовая ошибка: хомут подбирают по наружному диаметру «на глаз», без учёта твёрдости по Шору A и толщины стенки. Сверьте в паспорте диапазон температур, стойкость к моющим средам и допустимое давление.
Когда стоит выбрать другой материал или армированный шланг
Минеральные масла, топливо, давление выше 10 бар и интенсивное истирание силикон держит плохо: он набухает, размягчается и теряет форму. В таких условиях переходят на армированный шланг или другой материал (нитрильный каучук, ФКМ, ПТФЭ), а хомут подбирают под его твёрдость. Если процесс остаётся в рамках стерилизации и CIP, силиконовая трубка с правильно подобранным пружинным хомутом работает цикл за циклом без потёков на соединении.
Вопросы и ответы
Можно ли ставить обычный червячный хомут на силиконовый шланг?
Червячный хомут можно использовать, но с осторожностью: его винтовой механизм создаёт точечное давление, которое при перетяжке прорезает мягкую силиконовую стенку (твёрдость 50-70 Shore A). Для тонкостенных или медицинских трубок лучше подходят хомуты с гладкой внутренней поверхностью или пружинные. Если другого варианта нет, устанавливайте хомут на штуцер с бортиком и не превышайте усилие, указанное в паспорте изделия.
С каким усилием затягивать хомут, чтобы не перерезать силиконовую стенку?
Усилие зависит от диаметра, толщины стенки и твёрдости силикона. Ориентировочно для ленточных хомутов с шириной ленты 8-12 мм момент затяжки составляет 1,5-2,5 Н·м, но точное значение всегда берите из паспорта хомута и рекомендаций производителя трубки. Практический критерий: шланг не должен сжиматься более чем на 10-15% от исходной толщины стенки. После первого прогрева проверьте затяжку, так как силикон даёт усадку.
Какой хомут держит силиконовый шланг при нагреве и тепловом расширении?
При нагреве силикон расширяется, и жёсткий червячный хомут может ослабнуть или, наоборот, врезаться при остывании. Пружинные хомуты (например, из нержавеющей стали) компенсируют изменение диаметра за счёт упругости. Также подходят хомуты с термостойкой прокладкой или самозатягивающиеся. Учитывайте, что при температурах выше 150°C многие пластиковые элементы теряют упругость, поэтому выбирайте металлические решения.
Подходит ли пластиковый хомут для пищевой линии и CIP-мойки?
Для пищевых линий важны материал хомута и его устойчивость к мойке. Пластиковые хомуты из PP или PVDF могут выдерживать CIP при 80-90°C с щелочными и кислотными растворами, но нужно проверять совместимость с конкретными реагентами по паспорту. Если линия проходит автоклавирование при 121-134°C, пластик чаще всего не подходит, и применяют хомуты из нержавеющей стали 316L. Убедитесь, что материал хомута разрешён для контакта с пищевыми продуктами.
Нужно ли менять хомут после каждого цикла автоклавирования?
Не всегда, но контролировать состояние обязательно. Металлические хомуты из нержавеющей стали выдерживают многократные циклы, если нет коррозии и деформации. Пластиковые хомуты после нескольких автоклавов могут потерять упругость или треснуть, поэтому их меняют по результатам осмотра. Ведите журнал циклов и сверяйтесь с ресурсом, указанным производителем хомута.


