
Росупак 2026
Что даёт Росупак 2026 инженеру упаковочного производства
Росупак 2026 объединяет поставщиков упаковочных материалов, оборудования, этикетки и решений по переработке. Инженеру выставка полезна возможностью увидеть узлы машин в работе, а не на схемах. Здесь сравнивают требования линий, где применяются силиконовые трубки, шланги, профили и полосы. Даты, схему залов и программу публикует организатор.
За один визит закрывают три задачи: осматривают узлы, сверяют среды и режимы мойки, собирают паспорта и контакты поставщиков. Формат отраслевого обзора отработан на блоге, например в разборе выставки RUPLASTICA. До поездки готовят список вопросов и допусков.
- Внутренний и наружный диаметр трубки, толщина стенки, допуск.
- Твёрдость по Шору A, температурный диапазон, рабочее давление.
- Рабочая среда изделия и режимы стерилизации или CIP-мойки.
- Подтверждающие документы: РУ Росздравнадзора, заключение о соответствии.
- Сроки поставки, размер партии, готовность оснастки под нестандартные размеры.
Где в упаковочных линиях работают силиконовые трубки, шланги и профили
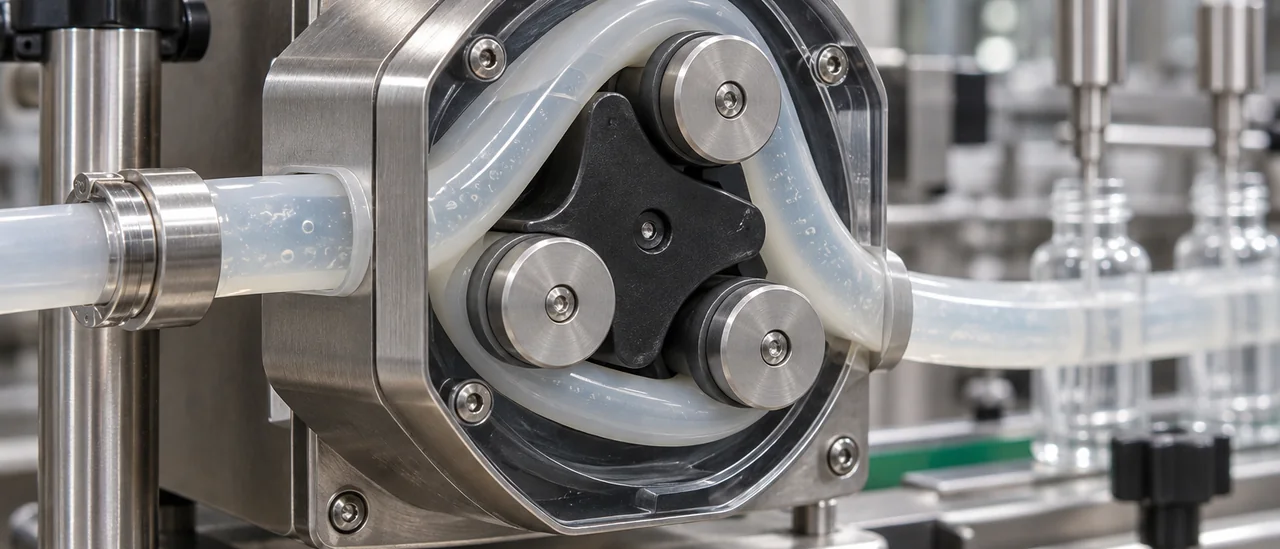
В узлах розлива и дозирования силикон контактирует с продуктом, важны инертность и стабильность геометрии. Для подачи пищевых сред применяют пищевые силиконовые трубки с внутренним диаметром 6–25 мм и наружным до 40 мм, твёрдость 50–70 Shore A. В перистальтических дозаторах решающими становятся эластичность и ресурс стенки 1,6–3 мм: при частом сжатии трубка истирается и теряет производительность. В вакуумных контурах трубка должна выдерживать разряжение без схлопывания, иначе падает точность дозирования.
На термошве и герметизации работают профили и полосы твёрдостью 60–80 Shore A с кратковременным нагревом до 200 °C. В узлах укупорки крышек применяют круглый шнур 3–12 мм и профили-уплотнители, задающие прижим без протечек. Контуры CIP-мойки требуют стойкости к щёлочи при 80–90 °C, подходят трубки с диапазоном до 120–150 °C. Температура, давление и ресурс берутся из паспорта изделия.
| Узел линии | Тип изделия | Ориентировочные параметры | Что уточнить в паспорте |
|---|---|---|---|
| Розлив и дозирование продукта | Пищевой шланг | Внутренний диаметр 6–25 мм, 50–70 Shore A | Рабочая среда, температура, давление |
| Перистальтический дозатор | Трубка с высокой эластичностью | Стенка 1,6–3 мм, ресурс в часах | Ресурс при сжатии, частота циклов |
| Вакуумная упаковка | Трубка под разряжение | Устойчивость к схлопыванию | Допустимое разряжение, жёсткость |
| Термошов и герметизация | Профиль или полоса | 60–80 Shore A, кратковременно до 200 °C | Пиковая температура, цикл нагрева |
| Укупорка крышек | Круглый шнур | Диаметр 3–12 мм | Твёрдость, остаточная деформация |
| Контур CIP-мойки | Трубка | Стойкость к щёлочи при 80–90 °C | Концентрация реагентов, режим мойки |
| Нестандартный профиль | Профиль по чертежу | Допуски сечения | Точность размеров, материал |
Силикон платиновой вулканизации: что это даёт упаковке пищевых продуктов
При перекисной вулканизации в силиконе остаются продукты распада инициатора, включая следы ДХБ, способные мигрировать в контактирующую среду. Платиновая вулканизация идёт без перекисей: сшивка проходит по реакции гидросилилирования, поэтому в материале нет ДХБ и летучих остатков. Для упаковки пищевых продуктов это даёт нейтральность к вкусу и запаху, отсутствие посторонних включений и стабильный цвет. Геометрия и твёрдость от партии к партии держатся ровнее, что важно при автоматической сборке узлов на высокой скорости.
Ориентиры по свойствам: рабочий диапазон около -50…+200 °C, твёрдость 30–80 Shore A. Точные значения зависят от марки компаунда, геометрии изделия и рабочей среды и берутся из паспорта изделия. Верхнюю границу снижают длительный контакт с паром, жирами и щелочными моющими средствами при CIP-мойке, нижнюю ограничивает рост жёсткости на морозе. Для узлов на «Росупак 2026» это означает подбор трубки или профиля по паспортным цифрам, а не по усреднённым таблицам.
Чек-лист подбора: что уточнить по каждому узлу
Подбор начинайте со среды и продукта: жирность, кислотность, контакт с маслами и моющими средствами определяют марку силикона. Фиксируйте рабочую и пиковую температуру, давление или вакуум с запасом 20–30%. Геометрию считайте по внутреннему диаметру и толщине стенки, а не по наружному. Радиус изгиба и способ мойки задают требования к твёрдости по Шору A.
В спецификации укажите режимы автоклавирования или CIP, ресурс узла и подтверждающие документы. Для пищевого и медицинского исполнения нужна прослеживаемость партии. Точные цифры берутся из паспорта изделия.
- Подбор по наружному диаметру вместо внутреннего искажает расход и давление в линии.
- Отсутствие запаса по давлению приводит к разрыву стенки на пиках.
- Игнорирование пережима и истирания в перистальтическом насосе сокращает ресурс трубки.
- Путаница пищевого и медицинского исполнения мешает подтвердить назначение документами.
- Заказ без прослеживаемости партии усложняет входной контроль и претензионную работу.
Мойка, стерилизация и рабочие температуры на упаковочной линии
Режимы CIP и SIP изнашивают силикон сильнее рабочего давления продукта. Щелочные и кислотные растворы при 70–90 °C ускоряют старение: важны концентрация моющего средства, время экспозиции и число циклов за смену. Перед закупкой к «Росупак 2026» запросите протокол совместимости с конкретным раствором, иначе твёрдость по Шору A и геометрия уйдут после сотен циклов. Помутнение, липкость и микротрещины указывают, что материал пора менять.
Автоклавирование при 121–134 °C и обработка паром считаются в циклах, а не в часах. Сухой жар жёстче насыщенного пара: для силикона платиновой вулканизации ресурс обычно ограничен десятками или сотнями циклов в зависимости от марки. Уточняйте, измерял ли поставщик изменение твёрдости и размеров после 100, 300 и 500 циклов. Производители, включая ИТЕК, указывают температурный диапазон и допустимые среды в документации, но режимы мойки согласуют отдельно.
Где силикон не работает и когда нужен другой материал
На «Росупак 2026» силикон закрывает большинство узлов, но у него есть границы. В минеральных маслах, топливах и части растворителей материал набухает, меняет твёрдость и геометрию. Абразивные продукты и сухие смеси истирают рабочую поверхность, большие диаметры без армирования не держат высокое давление. Заметна и паропроницаемость: для барьерных задач нужна увеличенная стенка или другой материал.
Переходят на EPDM (вода, пар, гликоли), FKM (масла, топливо), PTFE (агрессивные среды) или ПУ (абразив, давление). Армированные трубки и шланги, а также пористые и вспененные шнуры являются другим классом изделий. В экструзионную номенклатуру силикона они не входят.
| Условие | Ограничение силикона | Материал |
|---|---|---|
| Масла, топливо | Набухание, рост размеров | FKM |
| Абразив | Истирание стенки | ПУ |
| Высокое давление | Деформация, разрыв | Армированные |
| Пар, горячая вода | Снижение ресурса | EPDM |
Документы, партии и сроки: что взять со стенда выставки
Паспорт изделия с фактическими размерами, твёрдостью по Шору A и допусками, дата изготовления партии и прослеживаемость сырья входят в перечень документов, которые запрашивают у поставщика перед закупкой. Сверить подтверждающие бумаги с требованиями узла удобно заранее, и документы на силиконовую продукцию помогают это сделать без лишней переписки. Регистрационное удостоверение Росздравнадзора подтверждает медицинское назначение изделия, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям относится к контакту с пищевыми средами, а включение в Реестр российской промышленной продукции Минпромторга подтверждает российское происхождение.
По партиям уточняют стабильность характеристик: допуски на внутренний и наружный диаметр, разброс твёрдости и цвет. Фиксируют минимальный объём заказа, сроки изготовления оснастки под нестандартное сечение и возможность повторного выпуска по тем же параметрам. На Росупак 2026 эти вопросы задают на стенде до подписания спецификации, чтобы избежать пересогласования размеров при серийной поставке.
Вопросы и ответы
Где смотреть официальные даты, схему залов и программу «Росупак 2026»?
Актуальные даты, план павильонов и деловую программу публикует организатор выставки на официальном сайте в разделе для посетителей. Там же обычно появляется каталог участников с разбивкой по тематическим залам. Перед поездкой стоит сверить расписание на сайте, так как возможны уточнения.
Какие документы запросить у поставщика силиконовых изделий для пищевой линии?
В первую очередь нужны паспорт изделия с указанием марки силикона, твёрдости по Шору A и рабочего диапазона температур, а также заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Для продукции, контактирующей с пищевыми средами, полезно проверить наличие регистрационных документов и сведений в реестре Минпромторга. Например, ООО «ИТЕК» предоставляет регистрационное удостоверение Росздравнадзора № РЗН 2024/22268 и реестровые номера 10736582 и 10791405.
Подойдёт ли стандартная силиконовая трубка для перистальтического насоса-дозатора?
Решение зависит от внутреннего диаметра, толщины стенки и твёрдости трубки: для перистальтики важны упругость и способность выдерживать многократное сжатие без остаточной деформации. Стандартные размеры в диапазоне внутренних диаметров от 1 до 25 мм могут подойти, но ресурс определяется режимом насоса и свойствами конкретной марки силикона. Точные параметры указывают в паспорте изделия, включая допустимое число циклов сжатия.
Выдержит ли силиконовая трубка CIP-мойку и автоклавирование?
Трубки из силикона платиновой вулканизации обычно выдерживают автоклавирование при температуре от 121 до 134 °C и CIP-мойку с щелочными или кислотными растворами в пределах своего температурного диапазона. Однако стойкость к конкретным моющим средствам и число циклов стерилизации нужно уточнять по паспорту. Для агрессивных сред или частых циклов имеет смысл запросить у поставщика данные по совместимости.
Можно ли заказать трубку, шнур или профиль нестандартного сечения по чертежу?
Да, многие производители изготавливают оснастку под нестандартные размеры, если заказчик предоставляет чертёж с допусками, указанием материала и твёрдости по Шору A. Сроки зависят от сложности профиля и объёма партии: сначала проектируют и изготавливают оснастку, затем запускают экструзию. ООО «ИТЕК», например, делает оснастку под нестандарт и выпускает шнуры до 40 мм, а также трубки с наружным диаметром до 40 мм.


