
Какой силиконовый шланг нужен: разбор по задачам
Короткий ответ: где силиконовый шланг уместен, а где нет
Где силикон работает без ограничений
Шланг из силикона платиновой вулканизации берут там, где важны инертность, прозрачность и широкий температурный диапазон. Он работает примерно от -60 до +200 °C, выдерживает автоклавирование и CIP-мойку. В медицинских и пищевых линиях материал не выделяет посторонних веществ, поэтому подходит для контакта с продуктом. Ходовые силиконовые трубки и шланги выпускают с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм.
Стенку, твёрдость по Шору A и допустимое давление подбирают под задачу, точные значения сверяют с паспортом изделия. Для стерильных участков нужны подтверждающие документы: регистрационное удостоверение или санитарное заключение. Партии и сроки уточняют заранее, особенно под нестандартные размеры.
Где он проигрывает другим материалам
С маслами, топливом и растворителями силикон набухает и быстро изнашивается. Абразивные среды и давление выше допустимого для выбранной стенки выводят его из строя раньше срока. Здесь подбирают другой материал или класс изделия.
| Задача | Среда и условия | Ориентиры по изделию | Что проверить |
|---|---|---|---|
| Лаборатория, медлиния | стерильные среды, автоклав | ВД 3-10 мм, стенка 1-2 мм, 50-70 Shore A, до +200 °C | РУ Росздравнадзора |
| Перистальтический насос | постоянная деформация | ВД 4-12 мм, стенка 1,6-3 мм, 50-60 Shore A | ресурс на изгиб |
| Пищевой розлив, молоко | пищевые жидкости, CIP | ВД 6-25 мм, стенка 2-4 мм, 60-70 Shore A, до +200 °C | пищевое заключение |
| Пневматика, воздух | сжатый воздух | ВД 4-12 мм, стенка 1,5-3 мм, 60-70 Shore A | рабочее давление |
| Улица, мороз | до -50 °C | ВД 6-20 мм, стенка 2-4 мм, 50-60 Shore A | гибкость на холоде |
Диаметр, толщина стенки и посадка на штуцер
Как считать рабочий диаметр
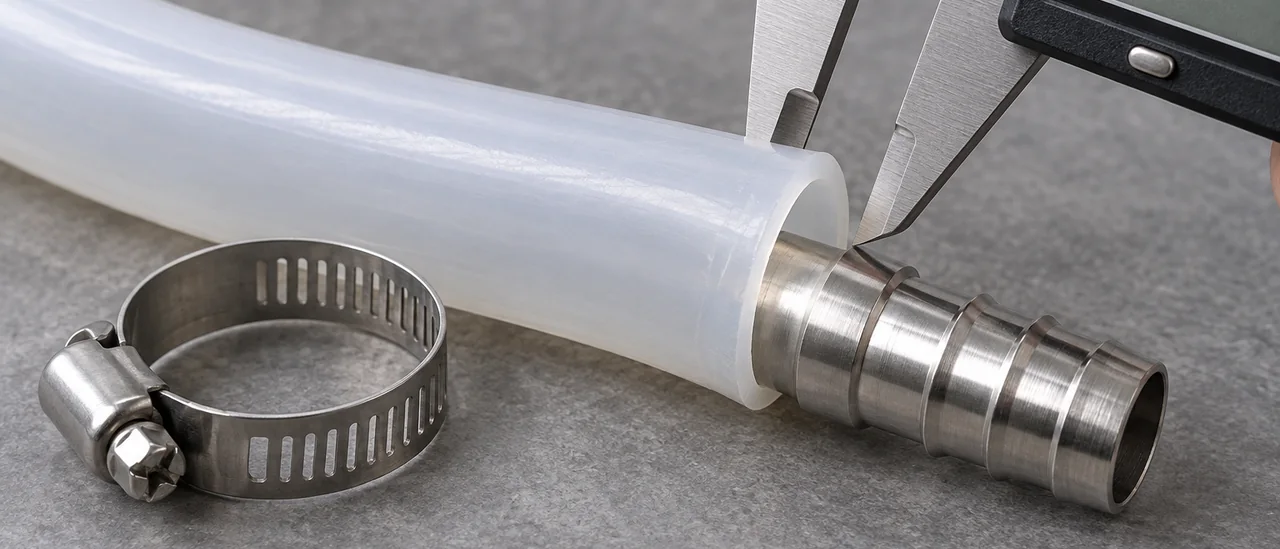
Внутренний диаметр шланга задаёт расход среды и посадку на штуцер, наружный определяет габарит в стеснённом узле, разница даёт толщину стенки. Подбор только по штуцеру ошибочен: силикон эластичен, и трубка с внутренним диаметром на 0,5–1 мм меньше штуцера сядет плотно, но стенка утоньшится, а разрывное давление упадёт. Порядок обратный: сначала рабочая среда, давление и режим мойки, затем диаметр. Как связаны эти параметры, разобрано в материале про расчёт размеров трубки под задачу.
Стенка, вакуум и пережим
Ориентиры экструзионного силикона: внутренний диаметр 1–25 мм, наружный 2–40 мм, ходовые стенки 1,5–4 мм. Тонкая стенка (1–1,5 мм) удобна для перистальтических насосов и гибких контуров, но на вакууме или при перегибе её сминает. Толстая стенка держит форму, однако растёт жёсткость и усилие посадки на штуцер. Для вакуумных линий и высокого давления чаще берут армированные шланги, которые ИТЕК не выпускает.
При растяжении свыше 20–25% внутренний диаметр уменьшается, стенка утоньшается, жёсткость узла растёт. Перегиб с радиусом меньше трёх наружных диаметров перекрывает поток. В паспорте смотрят допуск на диаметр, номинальную твёрдость и рабочий диапазон температур, а не только посадочный размер.
| Внутренний, мм | Наружный, мм | Стенка, мм |
|---|---|---|
| 4 | 8 | 2 |
| 6 | 10 | 2 |
| 8 | 14 | 3 |
| 12 | 20 | 4 |
Твёрдость по Шору A: от неё зависят давление и вакуум
Типовые значения Шор A и их поведение
Твёрдость экструзионного силикона измеряют по шкале Шор A: чем выше число, тем жёстче стенка. Для трубок и шлангов типовой рабочий диапазон 40–80 Шор A. Мягкие 40–50 облегают фитинг с малым усилием, но легко пережимаются хомутом и схлопываются под вакуумом. Средние 60–70 дают баланс посадки и формы, а 80 требуют заметного усилия при монтаже.
Давление, хомуты и работа под вакуумом
Соединение держит давление не за счёт одной трубки: под хомутом мягкая 40 Шор A сдавливается и теряет проход, а жёсткая 80 Шор A хуже садится на штуцер и оставляет зазор. Поэтому для вакуума и пульсаций берут 60–70 Шор A при достаточной толщине стенки, а для сложного рельефа штуцера и переходников удобнее средняя твёрдость. Понять, какой силиконовый шланг подойдёт под узел, помогает пара значений: твёрдость и рабочее давление линии.
Твёрдость связана с усилием надевания и удержанием на штуцере: чем выше Шор A, тем больше нужно усилия и тем аккуратнее подбирают хомут. Мягкий силикон не пережимайте сверх меры, иначе стенка теряет сечение. Оснастку под нестандартный размер ведут под конкретную твёрдость, поэтому её фиксируют в задании. Точное значение Шор A смотрите в паспорте изделия, оно зависит от рецептуры компаунда.
| Шор A | Поведение |
|---|---|
| 40–50 | легко садится, пережимается, слаба под вакуумом |
| 60–70 | баланс посадки, формы и стойкости |
| 80 | держит форму, но требует усилия при монтаже |
Температура, мойка и стерилизация: что выдержит трубка
Силикон платиновой вулканизации сохраняет эластичность примерно от минус 50 до плюс 200 °C, но рабочий диапазон берут из паспорта: он зависит от марки компаунда. Кратковременный нагрев до 220 °C изделие переносит, длительная работа при 200 °C ускоряет старение. Ниже минус 40 °C материал твердеет, поэтому для холодильных контуров нужны морозостойкие исполнения. Какой шланг силиконовый подойдёт для холодного участка, решают по паспорту, а не по общему диапазону.
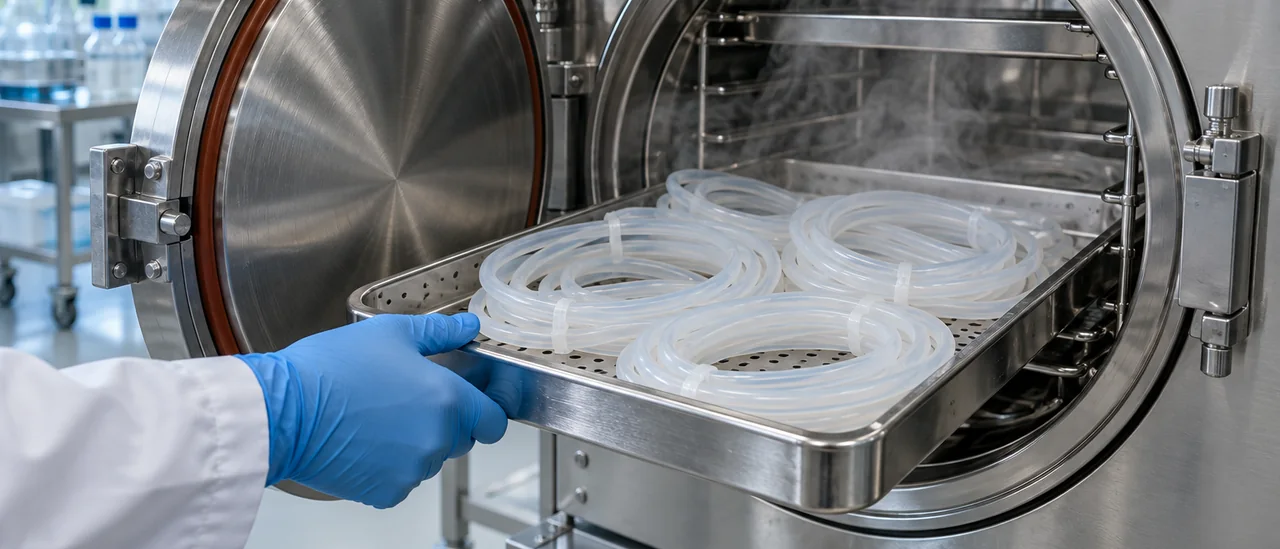
Стерилизацию выбирают под процесс. Автоклав при 121 °C и 1,1 бар обычно выдерживают 20–30 минут. Сухой жар при 160–180 °C допустим не для каждой марки и требует проверки. Газовую стерилизацию оксидом этилена проводят при 37–55 °C.
- Автоклав: 121 °C, 1,1 бар, выдержка 20–30 минут
- Сухой жар: 160–180 °C, допустимость уточняют по марке
- Оксид этилена: 37–55 °C, нужна отмывка от остатков
- SIP: горячий пар, контроль числа циклов прогрева
- Ресурс и число циклов мойки берут из паспорта изделия
CIP-мойка и агрессивные моющие средства
Щелочные растворы при 70–80 °C постепенно матируют поверхность и вымывают наполнитель. Кислоты удаляют минеральные отложения, но концентрированные при нагреве ускоряют гидролиз силоксановых связей. После мойки полностью удаляют остатки реагента: их следы переносятся в продукт. Для жёстких CIP-режимов стойкость проверяют по конкретному компаунду; ИТЕК выпускает трубки по требованиям заказчика.
Документы под медицинские, пищевые и промышленные задачи
Набор документов на силиконовый шланг зависит от назначения. Для медицинских задач ключевым будет регистрационное удостоверение Росздравнадзора, для контакта с пищевыми средами заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Закупки с российским приоритетом опираются на Реестр российской промышленной продукции Минпромторга. Запросить подтверждающие документы на продукцию удобнее на всю спецификацию.
Что смотреть в паспорте изделия
Паспорт связывает документы с конкретной партией, его сверяют при входном контроле. Смотрят марку силикона и тип вулканизации, твёрдость по Шору A, типоразмер с допусками по диаметрам, номер партии и дату выпуска. Частая ошибка: документ относится к одной партии, а на склад пришла другая с иной твёрдостью.
| Параметр | Что проверить |
|---|---|
| Марка | тип вулканизации |
| Твёрдость | Шор A |
| Типоразмер | диаметры, стенка |
| Партия | номер, дата выпуска |
Срок действия заключений проверяют на дату поставки, а не на дату заявки. В промышленных задачах набор документов короче, но паспорт с партией и твёрдостью нужен так же. Для изделий по чертежу заказчика к паспорту прикладывают согласованные размеры и оснастку.
Порядок подбора и типовые ошибки
Чек-лист перед заказом
Подбор начинают со среды: состав, концентрация, время контакта. Затем фиксируют температуру и режим мойки, после этого давление. Документы уточняют на том же этапе: от них зависит допустимость применения. Геометрию и объём партии выбирают последними.
- среда: вода, пар, спирт, масло, кислоты, щёлочи с концентрацией и временем контакта;
- температура: рабочая, пиковая и режим стерилизации с числом циклов;
- давление: рабочее и кратковременное, включая гидроудары в линии;
- мойка: CIP, автоклав, химия, механическая обработка, требования к чистоте;
- документы: паспорт изделия, санитарное заключение, реестр Минпромторга;
- геометрия: внутренний диаметр, толщина стенки, длина отрезка, способ соединения.
Если пункт не указан в заявке, поставщик подбирает по среднему сценарию, и риск ошибки растёт. Какой силиконовый шланг нужен, определяют эти данные. В заявке полезно сразу указать допустимый разброс по геометрии.
Ошибки, которые дороже всего
Заказ по наружному диаметру вместо внутреннего даёт течь на штуцере и лишний расход. Длинный участок без опор провисает, перекручивается и перекрывает поток. Твёрдость ниже требуемой приводит к схлопыванию под вакуумом. Высокое давление без запаса ускоряет старение стенки.
Вопросы и ответы
Какое давление выдерживает силиконовый шланг с внутренним диаметром 10 мм и наружным 14 мм?
Такой профиль даёт стенку 2 мм, и для неармированной трубки из силикона 50–60 Shore A типовое рабочее давление при 20 °C лежит примерно в диапазоне 3–5 бар. Точное значение зависит от марки компаунда, поэтому его берут из паспорта изделия, а не из общих справочников. С ростом температуры до 100 °C допустимое давление падает в разы, а импульсы, гидроудары и перегибы снижают ресурс ещё раньше. Если технологический процесс требует 10 бар и выше, нужны армированные рукава, которые ИТЕК не производит.
Можно ли подавать бензин, масло или дизельное топливо по силиконовой трубке?
Для постоянного контакта с неполярными углеводородами обычный силикон не подходит: бензин, дизельное топливо и минеральные масла вызывают набухание, падение твёрдости и потерю прочности. Кратковременное попадание брызг само изделие не разрушит мгновенно, но после такого контакта трубку нельзя считать пригодной для ответственного участка. Под эти среды подбирают FKM, ТПУ или маслостойкую резину, а силикон оставляют для воды, воздуха, водных растворов, пара и пищевых продуктов.
Что должно быть в паспорте и документах на силиконовую трубку для пищевого или медицинского применения?
Паспорт должен содержать номер партии и дату изготовления, марку силикона и тип вулканизации, твёрдость по Шору A, внутренний и наружный диаметр с допусками, температурный диапазон и допустимые режимы мойки и стерилизации. Для пищевого контакта нужны документы о соответствии санитарно-эпидемиологическим требованиям, для медицинских изделий добавляется регистрационное удостоверение Росздравнадзора (у трубок ИТЕК это РЗН 2024/22268). Без номера партии и марки материала невозможно отследить, почему следующая поставка повела себя иначе при автоклавировании или CIP-мойке.


