
GMP: надлежащая производственная практика и требования к материалам для фармы
Что GMP требует от материалов, контактирующих с продуктом
Четыре требования к контактной части
GMP не публикует перечень разрешённых марок, а задаёт систему доказательств пригодности контактной части. К ней предъявляют четыре требования: инертность и минимум миграции в продукт, воспроизводимость свойств от партии к партии, прослеживаемость с контролем изменений и аттестация поставщика. Для силиконовых трубок и шнуров производитель подтверждает состав, переработчик проверяет его на своём процессе. Держится всё на связке спецификации и валидации.
Прослеживаемость связывает каждую партию изделия с партией сырья и режимом переработки. Контроль изменений требует заново подтверждать пригодность при смене рецептуры, оснастки или поставщика сырья. Аттестация поставщика проверяет, что процесс стабилен, а отклонения задокументированы. Инертность и минимум миграции подтверждают протоколами и паспортом на партию.
Чего GMP не устанавливает напрямую
GMP не назначает конкретные марки, твёрдость по Шору A, диапазон температур или давление: они зависят от продукта и процесса. Эти параметры подтверждают документами на материал и валидацией на предприятии. Поэтому одинаковые по геометрии трубки из разных материалов могут проходить аттестацию по-разному. Точные значения берут из паспорта изделия, а не из общих правил.
Где в фармпроизводстве работают силиконовые трубки, шланги и уплотнения
От дозирования до розлива: где нужна эластичность
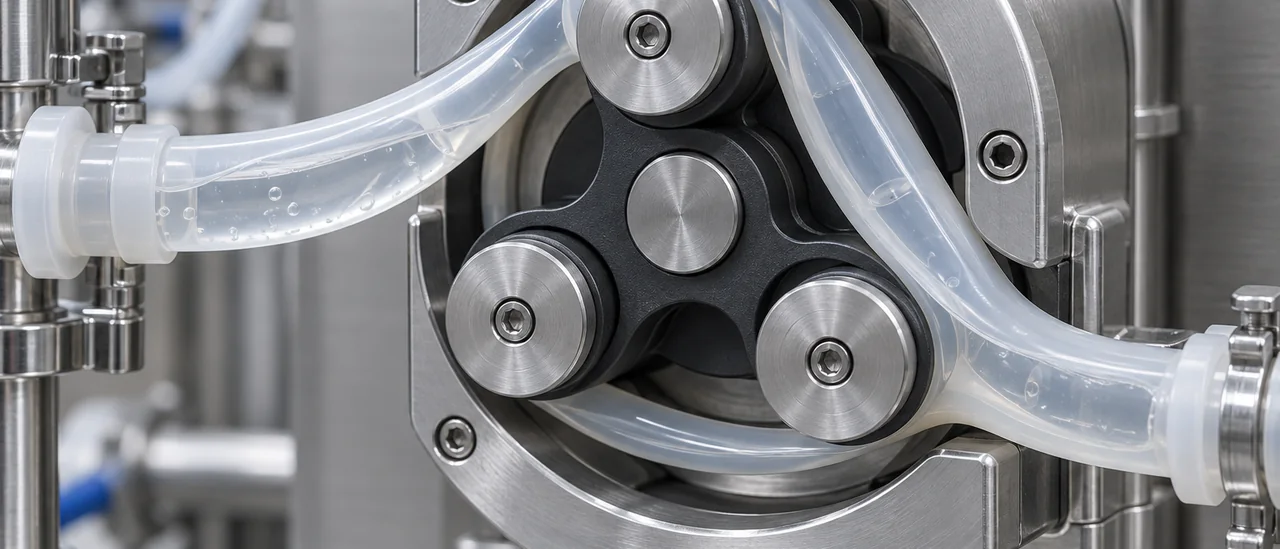
Перистальтические насосы дозируют растворы, буферы и питательные среды через гибкую трубку, которую сжимают ролики. Важны эластичность, быстрое восстановление формы и стабильность подачи, иначе доза «плывёт» от цикла к циклу. Трубка не должна крошиться и выделять частицы в продукт. Для линий розлива критична повторяемость геометрии по всей длине партии.
Транспорт среды, вакуумная фильтрация и лабораторные петли предъявляют схожие требования: инертность к раствору, отсутствие пережимов и устойчивость к многократной стерилизации. Для дозирования, розлива и лабораторных линий уместно свериться с категорией медицинские силиконовые трубки. В паспорте изделия смотрят твёрдость по Шору A, температурный диапазон и режимы автоклавирования. По GMP эти данные должны быть подтверждены документально.
Уплотнения, шнуры и профили: незаметные, но критичные узлы
Уплотнения флаконов и крышек, шнуры люков, профили дверей чистых помещений держат герметичность и защищают зону от перекрёстного загрязнения. Критичны точность геометрии, стабильная твёрдость и стойкость к многократной CIP/SIP-мойке и дезинфектантам. Круглые, квадратные и прямоугольные шнуры подбирают по сечению и степени сжатия. Ошибка в размере даёт негерметичность или ускоренный износ.
Материалы контактной части: сравнение силикона, эластомеров, фторполимеров и стали
Силикон платиновой вулканизации стал базовым для контактной части фармпроизводства: сшивка идёт без пероксидных остатков, риск вымывания побочных продуктов в препарат минимален. Материал держит от минус 50 до плюс 200 °C, выдерживает автоклав, SIP, CIP и гамма-стерилизацию, сохраняя гибкость. Из него делают трубки, шнуры, профили и полосы там, где нужны эластичность и частая мойка. Точные значения твёрдости по Шору A и температурного диапазона берут из паспорта изделия.
Ограничения начинаются с неполярных сред: масла, топливо и концентрированные растворители вызывают набухание и ускоряют старение. При давлении выше типовых рабочих значений и в абразивных суспензиях стенка истирается. Силикон пероксидной вулканизации близок по температуре, но продукты сшивки делают его непригодным для контакта с продуктом. GMP требует подтверждать марку материала, а не только геометрию и диаметр.
Там, где силикон уступает, берут фторполимеры или сталь. PTFE и PFA химически стойки, но жёсткие и требуют фитингов; FKM держит масла и топливо, но плохо переносит пар; 316L выдерживает давление и мойку, однако не гнётся. EPDM дешевле и работает с паром и горячей водой, но уступает по маслам и окислению. Армированные шланги и пористые шнуры являются отдельными классами изделий на рынке.
| Материал контактной части | Рабочая температура, °C | Стерилизация и мойка | Когда выбирать и в чём ограничение |
|---|---|---|---|
| Силикон платиновой вулканизации | минус 50…плюс 200 | автоклав, SIP, CIP, гамма | Трубки, шнуры, профили; ограничение по маслам, топливу, высокому давлению |
| Силикон пероксидной вулканизации | близкий диапазон | стерилизуется | Побочные продукты сшивки; для контактной части в фарме не берут |
| EPDM | минус 40…плюс 150 | пар, горячая вода | Дешевле, но хуже переносит масла и окисление |
| PTFE и PFA | минус 200…плюс 260 | агрессивные среды, любые виды | Химическая стойкость; жёсткость, цена, нужны фитинги |
| FKM | минус 20…плюс 200 | ограниченно | Масла и топливо; плохо переносит пар и горячую воду |
| Нержавеющая сталь 316L | минус 100…плюс 400 | автоклав, CIP, SIP | Давление, температура, мойка; нет гибкости |
| Армированные шланги (класс на рынке) | по основе | сложнее | Высокое давление; толстая стенка, сложнее мойка и контроль |
Документы: что подтверждает пригодность изделия для фармы
Паспорт изделия: какие поля проверить
Для медицинского назначения обязательно регистрационное удостоверение Росздравнадзора. Заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям подтверждает допустимость контакта с продуктом и средами. Реестровый номер Минпромторга заказчик сверяет самостоятельно. Полный состав пакета собран на странице подтверждающие документы на продукцию.
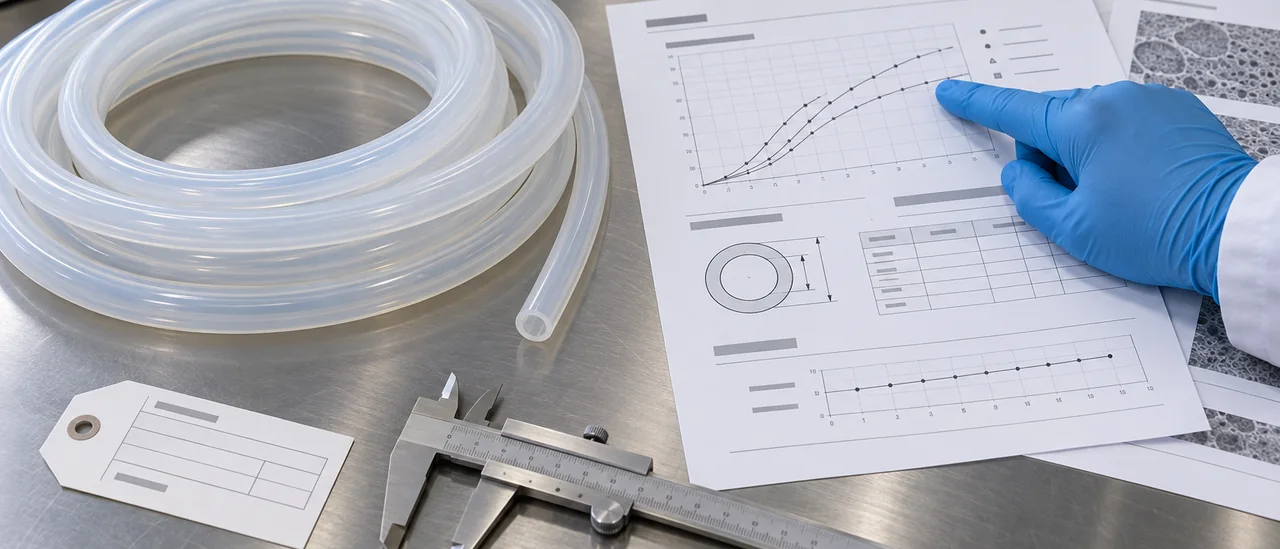
Паспорт изделия связывает партию с сырьём и режимами вулканизации. Проверьте номер партии, дату выпуска, марку силикона и геометрию. Протоколы испытаний подтверждают твёрдость по Шору A, прочность при растяжении и остаточную деформацию. Значения сверяют со спецификацией и чертежом.
- Номер партии изделия, дата выпуска и ссылка на партию силикона
- Марка силикона, платиновая вулканизация, отсутствие ДХБ в рецептуре
- Твёрдость по Шору A, внутренний и наружный диаметр, толщина стенки
- Прочность при растяжении, относительное удлинение, остаточная деформация по протоколам
- Рабочий температурный диапазон, допустимые среды и режимы стерилизации или мойки
Прослеживаемость партии и контроль изменений
Прослеживаемость партии изделия до партии сырья нужна для контроля изменений. Смена поставщика или рецептуры без уведомления означает новую аттестацию у заказчика. Запрашивайте уведомления об изменениях и актуальные протоколы испытаний.
Стерилизация, мойка и ресурс: что проверить до валидации
Автоклав, пар и химия мойки: что выдерживает силикон
Автоклавирование при 121 °C и 134 °C, SIP-обработка паром и CIP-мойка щелочными или кислотными растворами задают разные профили воздействия. Пар действует температурой и влагой, щёлочи и кислоты добавляют химическую нагрузку, перекись водорода окисляет поверхность. Силикон платиновой вулканизации обычно переносит такие режимы, но допустимые параметры берут из паспорта изделия.
Гамма-стерилизация типовой дозой порядка 25 кГр и этиленоксид меняют свойства иначе: возможны сдвиг твёрдости по Шору A, усадка геометрии, потеря эластичности. В протоколах валидации GMP фиксируют число циклов стерилизации и мойки, срок хранения, номер партии. Подтверждение режима делают на конкретном продукте, общий сертификат материала его не заменяет.
| Воздействие | Типовая нагрузка | Что контролировать |
|---|---|---|
| Автоклав | 121 и 134 °C | Шор A, геометрия |
| SIP и CIP | пар, щёлочь, кислота | поверхность, эластичность |
| Гамма-стерилизация | около 25 кГр | твёрдость, усадка |
| Этиленоксид | по циклу | деформация |
Ресурс перистальтической трубки и признаки износа
Перистальтическая трубка изнашивается от сжатия роликами: появляются трещины, расслоение, меняется внутренний диаметр и подача. Износ оценивают визуально и по расходу, ресурс выражают в часах при заданной скорости вращения. Для подобных задач ИТЕК выпускает силиконовые трубки по индивидуальным размерам, включая изготовление оснастки.
Чек-лист подбора и типовые ошибки
Порядок подбора: от среды к размеру
Начинайте со среды: вода для инъекций, буфер, этанолсодержащий раствор или пар. Затем фиксируйте рабочую и пиковую температуру, давление при SIP и способ мойки. Геометрия идёт после: внутренний диаметр задаёт расход, стенка и наружный диаметр определяют радиус изгиба. Пошаговый разбор размеров и твёрдости дан в статье как выбрать силиконовую трубку.
Пять ошибок, которые чаще всего приводят к переделке линии
Ошибки в GMP-проекте связаны с неполными исходными данными. Проверьте эти ситуации до заявки.
- Подбор по внутреннему диаметру без учёта стенки: падает расход и растёт риск разрыва.
- Пероксидный силикон на контактной части вместо платиновой вулканизации.
- Работа на пределе давления: пики при SIP и гидроудары разрушают трубку.
- Партия без паспорта и подтверждающих документов: валидацию не пройти.
- Рост твёрдости после стерилизации: меняются радиус изгиба и посадка на штуцер.
Перед заказом сверьте с паспортом изделия твёрдость, температурный диапазон, давление и подтверждающие документы для GMP-досье. Партию и сроки согласуйте заранее: изготовление оснастки под нестандартный размер занимает время. Документы запрашивайте вместе с изделием, а не после монтажа.
Вопросы и ответы
Чем силикон платиновой вулканизации отличается от пероксидного и можно ли ставить пероксидный на контактную часть?
Пероксидная вулканизация идёт с распадом пероксида и образованием побочных соединений: при использовании 2,4-дихлорбензоилпероксида в материале остаются следовые количества ароматических веществ, которые удаляются постобработкой лишь частично. Платиновая (аддитивная) вулканизация протекает без таких продуктов, поэтому для контактных частей в фармпроизводстве обычно берут именно её, а выбор подтверждают данными по экстрагируемым веществам. Формального запрета на пероксидный силикон нет: допустимость определяется средой, требованиями процесса и результатами валидации. ИТЕК выпускает трубки, шнуры, профили и полосы только из силикона платиновой вулканизации, без ДХБ.
Какие документы запрашивать у поставщика трубок перед аттестацией на фармучастке?
Базовый пакет: паспорт изделия с размерами и допусками, спецификация на материал с маркой и типом вулканизации, соответствие Единым санитарно-эпидемиологическим и гигиеническим требованиям, а для медицинского применения ещё и регистрационное удостоверение Росздравнадзора. Полезно добавить протоколы по извлекаемым веществам и письменное подтверждение отсутствия ДХБ в рецептуре. Если закупка идёт по 44-ФЗ или 223-ФЗ, проверяют включение продукции в Реестр российской промышленной продукции Минпромторга. У продукции ИТЕК, к примеру, есть РУ № РЗН 2024/22268 и реестровые номера 10736582 и 10791405.
Выдерживает ли силиконовая трубка автоклавирование при 134 °C и многократную CIP-мойку?
Типовые силиконы платиновой вулканизации допускают паровой автоклав при 134 °C, но ресурс зависит от твёрдости по Шору A, толщины стенки и числа циклов: реальный счёт идёт на десятки циклов, дальше растут остаточная деформация и микротрещины. CIP с горячими щелочами (1–2 % NaOH при 70–80 °C) материал переносит, тогда как концентрированные кислоты и длительные выдержки при высокой температуре ускоряют старение. Подтверждённые режимы и предельное число циклов запрашивают у поставщика, а свои условия проверяют на образцах конкретной партии. Точные значения по температуре, давлению и средам всегда сверяют с паспортом изделия.


