
Автоматизация производства РТИ: что автоматизируют на экструзионных линиях
Что автоматизируют на экструзионной линии РТИ: карта участков
На экструзионной линии РТИ автоматизируют замкнутый контур от загрузки компаунда до намотки готового профиля. Под управление переводят дозирование сырья, привод шнека и давление расплава, температурные зоны, тянущее устройство, контроль геометрии в потоке, резку, маркировку и сбор данных. Узлы связаны между собой: изменилась скорость тяги, и без коррекции давления поплывёт наружный диаметр. Автоматика нужна там, где ручное вмешательство даёт разброс по размеру и по партии.
Как эти узлы работают вместе, показано в описании технология экструзии силикона. Действуют обратные связи: датчик давления правит обороты шнека, измерение диаметра в потоке задаёт скорость тяги, система сбора данных фиксирует параметры партии. Автоматизация производства упирается в ограничения при частой переналадке, малых сериях и нестандартных профилях, где настройка занимает больше времени, чем даёт выигрыш.
- Дозирование и загрузка компаунда: весовые дозаторы держат постоянную подачу.
- Привод шнека и давление расплава: стабилизация оборотов на выходе.
- Температурные зоны: независимое регулирование секций цилиндра и головки.
- Тянущее устройство: согласование скорости с фактическим размером изделия.
- Контроль геометрии в потоке: измерение диаметра без остановки линии.
- Резка, маркировка, намотка и сбор данных: фиксация параметров партии.
Дозирование компаунда: откуда берётся стабильность стенки
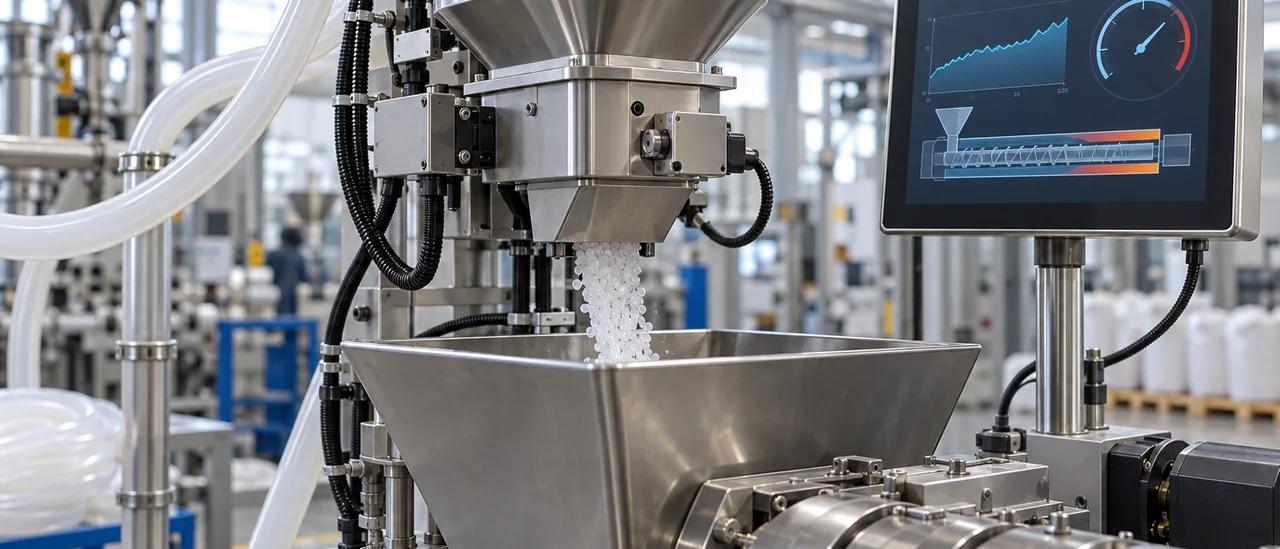
Стабильность стенки и наружного диаметра закладывается на участке подачи компаунда. Объёмное дозирование задаёт скорость шнека без обратной связи по фактическому расходу, поэтому колебания плотности и температуры сырья сразу переходят в разброс массы погонного метра. Гравиметрическое дозирование взвешивает материал в реальном времени и корректирует подачу, удерживая разнотолщинность в узком поле; подробнее о методе читайте в материале изготовление силиконовых изделий методом экструзии. В автоматизации производства это звено считается базовым, поскольку определяет всю последующую стабилизацию размеров.
Давление расплава перед головкой является главным индикатором равномерности. Его просадка при неполной загрузке или пульсации шнека ведёт к утончению стенки, овальности и браку по массе. Автоматика отслеживает давление и синхронизирует вращение шнека с дозирующим устройством, гася колебания до входа в матрицу. Без этой связи даже точное взвешивание не спасает от разнотолщинности на длинных партиях.
Температурный профиль и вулканизация: чем управляет автоматика
Автоматизация производства на экструзионной линии начинается с температуры: контроллеры ведут Independent PID-контуры по зонам цилиндра (обычно 3–5 зон) и отдельно по головке, удерживая уставки с отклонением в единицы градусов. Ключевой момент в том, что уставки задают под марку силиконового компаунда, а не под геометрию изделия: разные компаунды требуют разной температуры переработки, и один и тот же профиль на другом материале даст другой результат. Точные значения для каждой зоны берут из технологической карты и паспорта материала, а не подбирают по аналогии с предыдущей партией. Если система не стабилизирует профиль нагрева, стенка «плывёт», на поверхности появляются шероховатость, продольные полосы и следы подгорания.
Зона вулканизации в туннеле горячего воздуха работает по своему температурному профилю: автоматика держит уставки по секциям и время выдержки, обеспечивая полноту полимеризации по всей длине заготовки. Недополимеризация проявляется липкостью, остаточной деформацией и нестабильной твёрдостью по Шору A, переполимеризация даёт хрупкость и меловые налёты. Именно поэтому стабильность профиля в туннеле так же важна, как и в цилиндре: только совместная работа контуров даёт повторяемость твёрдости и геометрии от партии к партии. В паспорте изделия стоит смотреть заявленный температурный диапазон эксплуатации и режимы вулканизации, а не ориентироваться на общие рекомендации.
Контроль геометрии в потоке: диаметр, стенка, концентричность
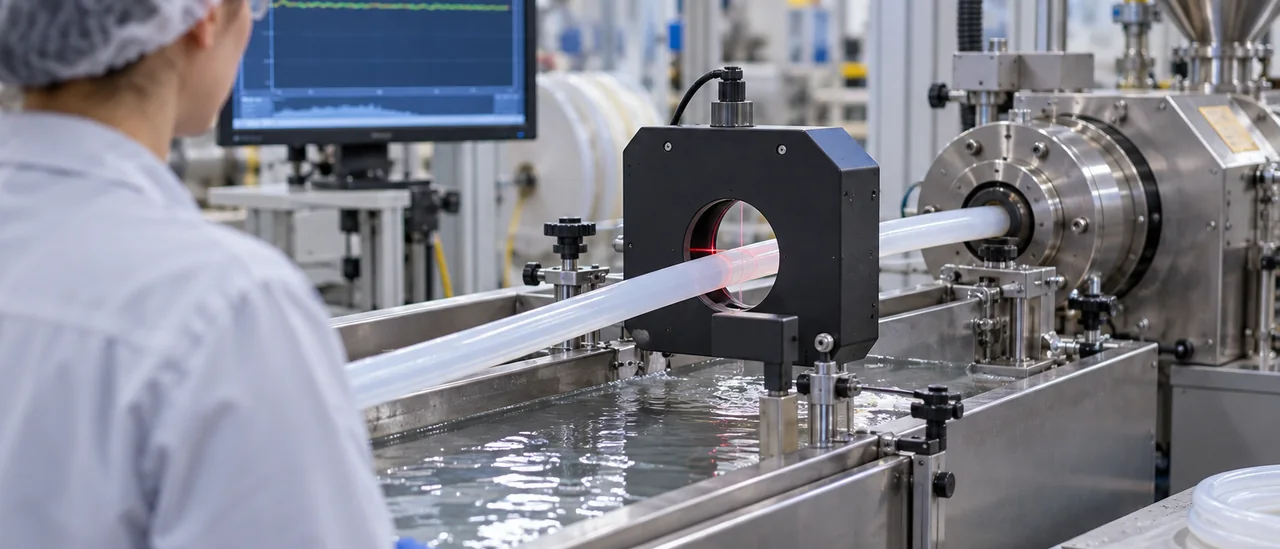
Лазерный датчик измеряет наружный диаметр непрерывно, ультразвук или расчёт по массе метра дают толщину стенки. Контроллер сравнивает значения с допуском и сам правит скорость тянущего устройства, давление расплава, центрирование головки. Автоматизация производства удерживает геометрию без остановки линии.
Овальность и концентричность критичны для тонкостенных изделий, например в номенклатуре силиконовые трубки и шланги с внутренним диаметром от 1 до 25 мм. В протокол партии вносят номиналы, допуски, число замеров и данные SPC. Точные значения берут из паспорта изделия.
| Параметр | Чем контролируют | Что корректирует система | На что влияет у заказчика |
|---|---|---|---|
| Наружный диаметр | лазерный датчик | скорость тянущего устройства | посадка на штуцер, герметичность |
| Толщина стенки | ультразвук, масса метра | давление расплава | прочность, стойкость к перегибу |
| Концентричность, овальность | двухосевые лазеры | центрирование головки | стабильность расхода |
| Масса погонного метра | взвешивание | подача компаунда | себестоимость метра |
| Длина отрезка или бухты | счётчик метража | отрезное устройство | раскрой, отходы |
| Твёрдость по Шору A | выборочно на образцах | режим вулканизации | усилие запрессовки |
Резка, маркировка и намотка: автоматизация на выходе линии
Автоматическая резка в размер на выходе линии обеспечивает повторяемость длины отрезка. Отклонение обычно составляет от 0,5 до 1 % от номинала, точные значения зависят от материала и указываются в паспорте изделия. Лазерный измеритель в потоке контролирует длину и диаметр, отбраковывая дефектные участки до намотки. Это снижает трудозатраты заказчика при входном контроле.
Маркировка партии, даты и номера плавки наносится каплеструйным или лазерным способом. Автоматизация производства на этом участке позволяет наматывать бухты с регулируемым натяжением, избегая деформации стенки. Заказчик получает идентифицируемую партию, что упрощает прослеживаемость и приёмку.
Данные процесса и прослеживаемость партии
Каждая партия привязывается к уставкам линии: температуры по зонам, скорость экструзии, давление, момент резки. При рекламации это позволяет за считаные минуты поднять данные по конкретной серии и понять, где отклонился процесс. Снабженцу такие записи дают номер партии и дату выпуска, технологу заказчика дают размеры, твёрдость по Шор A и приложенные документы. Сравнение серий между собой показывает дрейф стенки или диаметра до того, как он превратится в брак.
Полноценная автоматизация производства с MES и SCADA окупается там, где номенклатура серийная и партии идут потоком. На единичных заказах и мелких сериях достаточно журнала уставок и протокола измерений: фиксация режима, замеры по выборке, подпись оператора. В паспорте изделия заказчику стоит проверить номер партии, дату выпуска, внутренний и наружный диаметр, твёрдость и ссылку на документы о соответствии.
Чек-лист заказчика: что проверить в изделии с автоматизированной линии
Заявка на изделие, сошедшее с автоматизированной линии, начинается с полного набора параметров, а не с одного размера. Укажите внутренний и наружный диаметр, толщину стенки и допуск на каждый из них. Добавьте твёрдость по Шору A, длину отрезка или бухты, температурный диапазон, рабочую среду и давление. Документы по партии запрашивайте сразу: автоматизация производства не отменяет входной контроль.
Повторяющиеся ошибки в заявках видны постоянно: указывают только внутренний диаметр, не задают допуск, путают твёрдость с упругостью. Автоматический контроль геометрии в потоке не заменяет выборочную проверку разрушающими методами. Перед заказом сверьте паспорт изделия по пунктам:
- Материал и тип вулканизации, отсутствие ДХБ, подтверждённое паспортом изделия.
- Допуски на внутренний и наружный диаметр, толщину стенки, концентричность.
- Твёрдость по Шору A и диапазон рабочих температур.
- Рабочая среда, давление, режимы CIP-мойки и автоклавирования.
- Документы: РУ Росздравнадзора, заключение о соответствии, реестровые номера Минпромторга.
Вопросы и ответы
Насколько стабильнее размеры в партии, если линия автоматизирована, и можно ли заказать допуск ±0,1 мм?
Автоматика стабилизирует подачу смеси, температуру по зонам и скорость отбора, поэтому разброс по диаметру и толщине стенки в партии обычно меньше, чем при ручной настройке. Допуск ±0,1 мм достижим для небольших сечений и шнуров, но для тонкостенных трубок он зависит от материала и скорости линии. Конкретные предельные отклонения фиксируют в чертеже и подтверждают в паспорте партии.
Влияет ли автоматизация на минимальную партию, цену и срок первой поставки?
Минимальная партия чаще определяется объёмом сырья и необходимостью изготовить оснастку, а не только степенью автоматизации. Для стандартных размеров партия может быть меньше, чем для нестандартного профиля, где требуется новая фильера. Срок первой поставки зависит от наличия оснастки и загрузки линии, после запуска повторный заказ обычно идёт быстрее.
Что должно быть в паспорте партии, кроме внутреннего и наружного диаметра?
В паспорте указывают материал, твёрдость по Шору A, температурный диапазон, рабочее давление, дату изготовления и номер партии. Для медицинских и пищевых применений добавляют сведения о соответствии санитарным требованиям и допустимых методах стерилизации или мойки. Если изделие идёт под конкретное оборудование, в паспорт вносят предельные отклонения размеров и результаты контроля первой партии.
Нужна ли автоматизация, если изделие нестандартное и выпускается малыми сериями? Как автоматический контроль связан с твёрдостью по Шору A и режимом вулканизации?
Для малых серий полная автоматизация окупается не всегда, но контуры контроля температуры, скорости отбора и диаметра помогают повторять геометрию от партии к партии. Твёрдость задаётся рецептурой смеси, а автоматика удерживает температуру и время вулканизации, чтобы она не уходила от заданного значения. При единичных заказах часто достаточно ручной настройки с повышенным контролем первых изделий, а параметры процесса и твёрдость фиксируют в паспорте партии.


