
Испытания резины: какие показатели измеряют и по каким ГОСТам
Какие показатели измеряют у резины и силиконовых изделий
Обязательный минимум для входного контроля партии
Испытания резины и силиконовых изделий охватывают шесть групп показателей: твёрдость по Шору A, упругопрочностные свойства при растяжении, сопротивление раздиру, остаточную деформацию сжатия, плотность, стойкость к средам и старению. Каждая группа описывает поведение материала в узле. Твёрдость задаёт усилие герметизации, прочность при растяжении показывает запас по нагрузке, остаточная деформация предсказывает потерю герметичности после длительного сжатия.
Когда набор показателей и условия испытаний задаются общими требованиями к проведению физико-механических испытаний, программа зависит от назначения изделия и рабочей среды. Единого перечня для всех деталей не существует. Трубку для пищевой линии и шнур для уплотнения печи проверяют по разным схемам.
- Твёрдость по Шору A: обычно 40–70 ед. для трубок, выше для уплотнений.
- Прочность при растяжении и относительное удлинение при разрыве.
- Сопротивление раздиру: критично для тонких стенок и острых кромок.
- Остаточная деформация сжатия после выдержки при заданной температуре.
- Плотность и стойкость к среде: маслам, щелочам, моющим растворам.
Под конкретную среду набор расширяют: добавляют старение в воздухе, набухание, термостойкость. Базовые показатели подтверждают партию при входном контроле, расширенные отвечают на вопрос о ресурсе. Точные цифры берутся из паспорта изделия, типовые диапазоны служат ориентиром.
Физико-механические испытания: растяжение, раздир и твёрдость по Шору А
Что показывает кривая растяжения
Образец-лопатку или кольцо растягивают в захватах с постоянной скоростью, обычно 500 мм/мин. По кривой растяжения считают прочность при растяжении, относительное удлинение при разрыве и условное напряжение при 100 или 300%. Форму образца, скорость захватов и порядок расчёта задаёт определение упругопрочностных свойств при растяжении.
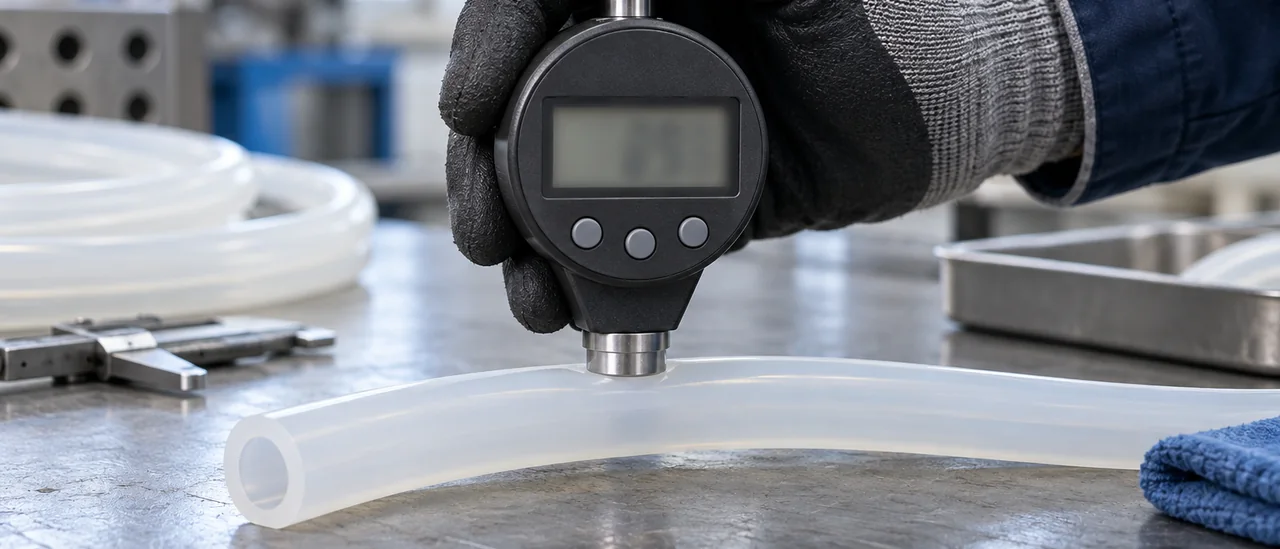
Сопротивление раздиру снимают на образце с надрезом и выражают в кН/м: это стойкость к порезам и монтажным повреждениям. Для тонкостенных трубок и шнуров показатель важен не меньше прочности, а результат зависит от формы надреза и толщины образца. Твёрдость по Шору А измеряют на плоской площадке толщиной от 6 мм, иначе значения занижаются.
Твёрдость по Шору А: точка замера и толщина образца
Перед замером образец выдерживают при 23 °C и нормируемой влажности не менее часа, точки берут не ближе 12 мм от края и 6 мм друг от друга, а на тонкой стенке делают несколько замеров и берут медиану. Разброс усиливают разная толщина, температура и скорость испытания, поэтому испытания резины сравнивают только при одинаковых условиях. Нормы для конкретной марки берут из паспорта изделия, а не из общих таблиц.
| Показатель | Единицы | Метод или стандарт | Что даёт при подборе |
|---|---|---|---|
| Твёрдость по Шору А | ед. Шор A | ГОСТ 263-75 | герметичность и усилие натяга |
| Прочность при растяжении | МПа | ГОСТ 270-75 | запас по нагрузке и давлению |
| Относительное удлинение при разрыве | % | ГОСТ 270-75 | гибкость и работа на изгиб |
| Сопротивление раздиру | кН/м | ГОСТ 262-93 | стойкость к порезам при монтаже |
| Остаточная деформация сжатия | % | стандарт серии | сохранение герметичности в узле |
| Изменение массы в среде | % | стандарт серии | набухание в маслах, спиртах, растворах |
| Изменение после термостарения | % | стандарт серии | ресурс при рабочей температуре |
Стойкость к средам, температуре и старению: отдельный блок испытаний
Набухание и изменение массы после выдержки
Испытания на стойкость к средам начинают с гравиметрии: образец выдерживают в жидкости при 23, 70 или 100 °C от 24 до 168 часов, после чего измеряют изменение массы и объёма. Набухание в маслах, спиртах и щелочных моющих растворах CIP считают в процентах от исходных значений. У силиконов в воде и щелочах набухание невелико, в неполярных маслах и топливах заметно выше и зависит от марки. Допуски берут из паспорта изделия, а не из общих справочников.
Паровые среды и CIP-мойку имитируют выдержкой в горячем паре или моющем растворе с последующей промывкой и сушкой. После экспозиции повторяют испытания на растяжение и раздир, фиксируя падение прочности и относительного удлинения. Отдельно смотрят твёрдость по Шору А: по ней ловят пластификацию или охрупчивание. Потеря прочности более 20–30 % означает, что контакт материала с этой средой спорен.
| Показатель | Что показывает |
|---|---|
| Изменение массы и объёма | Набухание, сорбцию среды |
| Прочность и удлинение | Деградацию после экспозиции |
| Твёрдость по Шору А | Пластификацию, охрупчивание |
| Остаточная деформация сжатия | Герметичность, релаксацию |
Старение, остаточная деформация и ресурс стерилизации
Термическое старение ведут в термошкафу при 100–200 °C от 24 до 168 часов с повторным замером механических показателей. Остаточную деформацию сжатия определяют, сжимая образец при заданной температуре и измеряя невосстановленную деформацию после снятия нагрузки. Ресурс стерилизации оценивают серией автоклавных циклов (121 и 134 °C) с контролем прочности и внешнего вида. На холоде силикон сохраняет эластичность в широком диапазоне, но конкретные пределы задаёт марка.
Как выстроить программу испытаний и прочитать протокол
Программу испытаний строят от условий эксплуатации, а не от перечня методик. Сначала фиксируют среду, температуру, давление, способ мойки и требуемый ресурс, под них подбирают показатели. Для паропровода это стойкость к пару и остаточная деформация, для перистальтического насоса прочность и сопротивление раздиру.
Чек-лист параметров для заявки
В заявке указывают не только размер, но и режим работы изделия. Формулировка «силиконовая трубка 10 мм» без среды и температуры заставляет подбирать материал по формальному признаку. Уточните, какой показатель и по какой методике проверяют: без этого цифры протокола несопоставимы.
- Внутренний и наружный диаметр, толщина стенки и допуск, указанные в чертеже или стандарте.
- Твёрдость по Шору A и допустимый разброс по партии, обычно в пределах ±5 единиц.
- Рабочая среда, температура от минус 50 до плюс 200 °C и давление в барах.
- Режим стерилизации или CIP-мойки, число циклов и подтверждающий протокол испытаний.
Типичные ошибки в чтении протоколов
Основная ошибка состоит в сравнении цифр без учёта условий испытания. Прочность 8 МПа получена на образце при 23 °C, а не на готовой трубке в горячей воде, поэтому переносить значение на изделие нельзя. Второй промах связан с переносом данных на другой типоразмер: толщина стенки меняет жёсткость и поведение под давлением. Ресурс оценивают по старению и остаточной деформации после выдержки в среде и циклов мойки, а не только по исходным показателям.
Партии, образцы и документы: что запрашивать у поставщика
Отбор образцов и условия кондиционирования
Результат испытаний резины зависит от отбора пробы. Партию делят на выборку, образцы вырезают из разных участков. Перед замером их выдерживают при нормированной температуре и влажности: без кондиционирования твёрдость и прочность «плавают». Число образцов и порядок отбора фиксируют в протоколе, иначе цифры не привязать к партии.
Паспорт изделия, протоколы и подтверждающие документы
В паспорте указывают марку силикона, диапазон твёрдости по Шору А, размеры с допусками, интервал рабочих температур и допустимые методы стерилизации. Точные значения берут из паспорта конкретной партии. К партии прикладывают протоколы физико-механических испытаний, а для регулируемых сфер ещё и регистрационные и гигиенические бумаги. Подтверждающие документы на продукцию удобно сверять с реестровыми записями и требованиями заказчика.
Для медицинского и пищевого применения запрашивают документы о допуске к контакту со средами и о выдерживании принятых режимов мойки и стерилизации. Для технического назначения важнее протоколы на прочность, остаточную деформацию и стойкость к рабочей среде. Размер партии влияет на представительность выборки: у малой партии картина менее надёжна. Критичные показатели и критерии приёмки стоит согласовать до заказа.
Вопросы и ответы
Чем испытания силиконовых изделий отличаются от испытаний резины общего назначения?
Основное отличие в наборе методов: для силикона платиновой вулканизации чаще контролируют остаточную деформацию сжатия при повышенных температурах, а не только прочность и относительное удлинение. Испытания на набухание в маслах и топливах для силикона менее показательны, поскольку он ограниченно совместим с этими средами. Вместо стандартного набора для резины часть тестов проводят после старения в воздухе при 200 °C, чтобы оценить сохранение эластичности.
Нужно ли проверять все показатели в каждой партии или достаточно периодических испытаний?
На практике поступают по схеме: в каждой партии подтверждают геометрию (внутренний и наружный диаметр, толщина стенки) и твёрдость, а физико-механические свойства проверяют периодически. Периодичность зависит от стабильности процесса и требований заказчика, обычно это одна выборка на партию или на несколько партий в квартал. Если сырьё или оснастка менялись, проводят полный цикл испытаний независимо от графика.
Что означает твёрдость 60 Shore A и с каким допуском её указывают в паспорте?
Твёрдость 60 Shore A означает, что при вдавливании индентора в образец сопротивление соответствует 60 единицам по шкале Шора A; это среднее значение для силиконовых трубок и шнуров общего назначения. В паспорте обычно указывают допуск ±5 единиц, реже ±3 для ответственных изделий. Точное значение и допустимое отклонение берут из паспорта конкретной партии, поскольку они зависят от рецептуры и метода измерения.
Достаточно ли паспорта изделия или нужны отдельные протоколы испытаний по каждому показателю?
Паспорт подтверждает соответствие партии заявленным характеристикам, но не всегда содержит первичные результаты по каждому тесту. Если нужны данные для входного контроля или технологического регламента, запрашивают протоколы испытаний с указанием методов и фактических значений. Для медицинских и пищевых применений дополнительно важны регистрационные документы и санитарно-эпидемиологические заключения.


