
Пищевая трубка: требования к материалам для контакта с продуктами
Какие требования предъявляют к материалу пищевой трубки
Что понимают под пищевым допуском
Пищевой допуск означает инертность материала к продукту: отсутствие выделения посторонних веществ выше гигиенических нормативов, сохранение вкуса, запаха, цвета и состава среды. Подтверждают его соответствием техрегламентам ЕАЭС о безопасности упаковки и пищевой продукции, а также Единым санитарно-эпидемиологическим требованиям. Проверяют не факт контакта, а миграцию компонентов в модельные среды при заданных температуре и времени выдержки. Конкретные среды и режимы берут из программы испытаний и паспорта изделия.
Почему тип вулканизации важнее внешнего вида
Для силикона решающий фактор — тип вулканизации. Платиновая не использует ДХБ, не оставляет токсичных продуктов распада и даёт минимальную миграцию. Перекисная дешевле, но может давать побочные соединения и запах, что для пищевого контакта критично. Пищевой допуск подтверждается документами, а не цветом, прозрачностью или запахом изделия.
К пищевой трубке обычно предъявляют требования по рабочему диапазону температур, стойкости к мойке и стерилизации, отсутствию миграции жиров и красителей. Эластичность и низкая адгезия силикона удобны для дозирования и транспортировки продукта. Но с маслами, топливом и высоким давлением силикон работает ограниченно: здесь материал стоит подбирать заново. ИТЕК выпускает трубки и шнуры из силикона платиновой вулканизации без ДХБ, включая позиции для контакта с пищевыми средами.
Параметры трубки, от которых зависит работа линии
Диаметры и толщина стенки
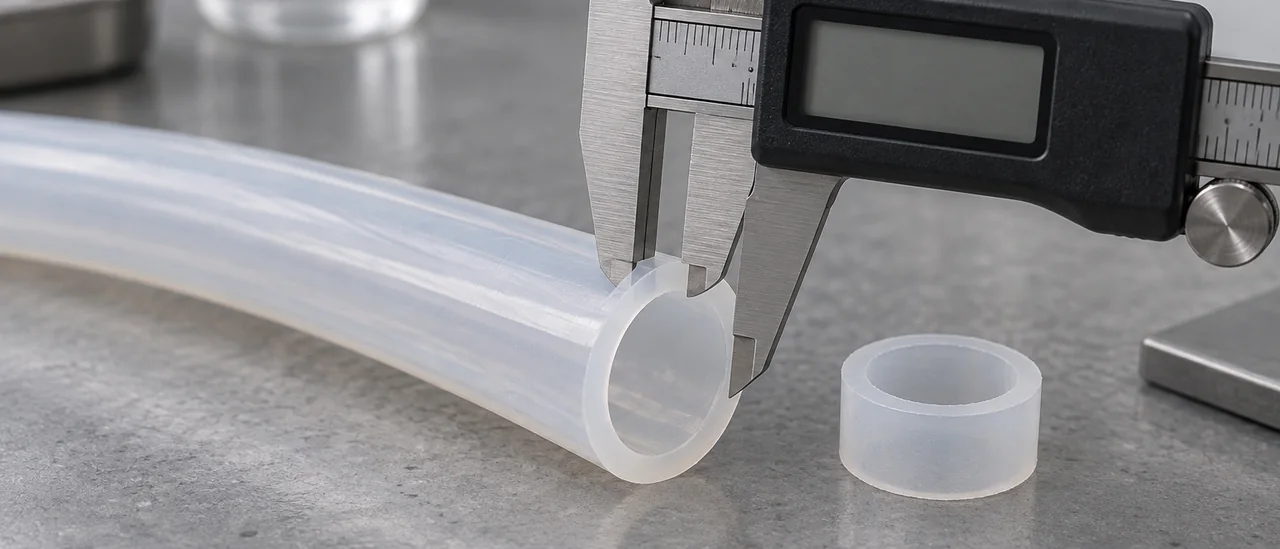
Внутренний диаметр задаёт расход, наружный определяет посадку на штуцер, толщина стенки отвечает за прочность. Пищевые трубки ИТЕК выпускаются с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм из силикона платиновой вулканизации. При том же внутреннем диаметре стенка 4 мм вместо 2 мм повышает давление разрыва, но снижает гибкость. Типоразмеры сверяйте по каталогу: пищевые силиконовые трубки.
Твёрдость по Шору A и температурный диапазон
У пищевой трубки твёрдость по Шору A обычно от 40 до 70 ед.: мягкие марки лучше ложатся на изогнутые трассы, жёсткие меньше деформируются под давлением. Рабочий диапазон часто указывают как от -50 до +200 °C, но верхняя граница относится к кратковременному воздействию. При нагреве допустимое давление падает: материал размягчается, стенка хуже сопротивляется раздутию. Точные значения для марки берут из паспорта изделия.
Минимальный радиус изгиба зависит от наружного диаметра, толщины стенки и твёрдости: чем жёстче трубка, тем больше радиус без перелома. Изогнутый участок работает как ослабленное сечение, запас прочности там ниже. Подбор по «примерному» размеру ведёт к срыву со штуцера, схлопыванию на вакууме или ускоренному старению стенки. Сверяйте диаметры, Шор A, температуру и давление по документу производителя.
Стерилизация, CIP-мойка и дезинфекция: что выдерживает силикон
Мойка без разборки и растворы
CIP-мойка без разборки: щелочные растворы 1–2 % при 60–80 °C снимают жиры и белки, кислотные удаляют минеральные отложения и молочный камень. Пищевая трубка из силикона платиновой вулканизации такие циклы выдерживает, но концентрации и температуру берут из паспорта изделия. Хлорсодержащие дезинфектанты и перекись применяют в конце смены: концентрированный хлор действует на силикон агрессивнее щёлочи.
Автоклавирование ведут при 121 °C (20–30 мин) и 134 °C (3–5 мин), обработка паром близка к этим режимам по нагрузке. Многократные циклы постепенно меняют эластичность и твёрдость: полимер продолжает сшиваться, трубка стареет медленнее ПВХ, но не бесконечно. Счёт циклов из паспорта полезен, реальный ресурс зависит от среды, давления пара и механики линии.
Как понять, что трубку пора менять
Признаки износа появляются раньше отказа: липкость поверхности, потеря прозрачности, микротрещины, набухание, точечные потемнения. Такие трубки меняют независимо от числа циклов: микротрещины задерживают продукт и становятся очагами биообрастания, которые смыв не удаляет. Плановую замену привязывают к контролю после мойки: осмотр, замер твёрдости по Шору A и внутреннего диаметра.
| Режим | Параметры | Контроль |
|---|---|---|
| Автоклав | 121 °C, 20–30 мин | эластичность |
| Автоклав | 134 °C, 3–5 мин | твёрдость |
| CIP, щёлочь | 1–2 %, 60–80 °C | набухание |
| CIP, кислота | 0,5–2 %, 60–80 °C | прозрачность |
| Хлор, перекись | по регламенту | липкость |
Когда силикон уступает: жиры, пар, давление и истирание
Пищевая трубка из силикона платиновой вулканизации стабильна с водой, молоком и напитками. С жирами выше 80–100 °C материал набухает, стенка теряет прочность и меняет геометрию узла. Для горячих жировых продуктов берут ПТФЭ или нитрил.
Пар и давление нагружают узел иначе. Немодифицированная пищевая трубка не держит высокое рабочее давление: появляется просадка по диаметру и риск разрыва, поэтому применяют армированные рукава (ИТЕК их не выпускает). Абразивный продукт истирает стенку, и ресурс считают по массе прокачанного продукта, а не по часам.
Материал узла определяет самая жёсткая нагрузка: среда, температура, давление, механика мойки. Если лимит задают жиры, пар или абразив, силикон уступает EPDM, ПТФЭ, нитрилу или ПВХ пластикату. Точные цифры по набуханию, давлению и ресурсу берут из паспорта изделия.
| Материал | Температуры, °C (уточнять в паспорте) | Жиры и масла | Мойка и стерилизация | Когда выбирают |
|---|---|---|---|---|
| Силикон платиновой вулканизации | −50…+200 | ограниченно | автоклав, CIP | молоко, напитки |
| Силикон пероксидной вулканизации | −50…+180 | ограниченно | автоклав, CIP | технические линии |
| EPDM | −40…+150 | низкая | пар, CIP | пар, горячая вода |
| ПТФЭ | −60…+260 | высокая | любая | агрессивные среды, жиры |
| Нитрил (NBR) | −30…+100 | высокая | ограниченно | масла, жировые продукты |
| ПВХ пластикат | −10…+60 | средняя | ограниченно | технические линии без нагрева |
Порядок подбора и типовые ошибки
Чек-лист параметров перед заказом
Подбор пищевой трубки начинают с описания среды: состав продукта, жирность, кислотность, наличие спирта и масел. Затем фиксируют режим мойки, рабочее давление и способ стерилизации. Типоразмер считают только после этого, иначе стенку занижают под давление наугад.
- Внутренний диаметр под штуцер, наружный диаметр, толщина стенки и допуски
- Твёрдость по Шору A: отдельные значения для перистальтики и посадки на фитинги
- Рабочая среда: жирность, кислотность, спирты, масла и абразивные включения
- Давление, температура в линии и режим CIP-мойки с концентрацией реагента
- Подтверждающие документы на контакт с продуктом и паспорт партии
На приёмке ошибки заметны сразу. Трубку берут по наружному диаметру, а для расхода и посадки на штуцер критичен внутренний. Занижение стенки под давление даёт раздувание и разрыв. Тепловое расширение без запаса выдавливает трубку из штуцера при нагреве.
Крутой изгиб пережимает канал и ускоряет старение; минимальный радиус берут из паспорта. В перистальтическом насосе важна твёрдость: мягкая трубка быстрее истирается. Экономить на допуске к контакту с продуктом нельзя, документы проверяют до заказа. Перед партией испытывают образец; базовые критерии разобраны в материале как выбрать силиконовую трубку.
Документы, партии и нестандарт: что проверить перед закупкой
Паспорт, сертификаты, реестр
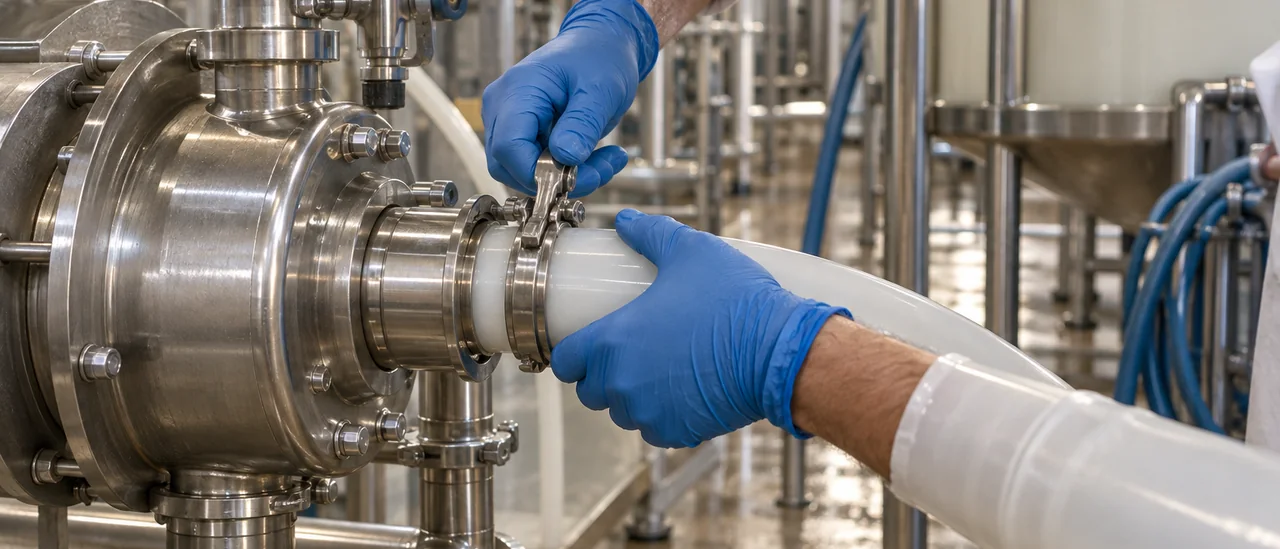
Перед закупкой партии запрашивают паспорт изделия: марку силикона, твёрдость по Шору A, температурный диапазон и допуски по диаметрам. К нему прикладывают подтверждение соответствия для контакта с пищевыми продуктами и документы на силиконовые изделия. Реестровые номера Минпромторга проверяют по выписке из реестра, а не по копии письма поставщика.
Пищевая трубка работает стабильно, когда каждая партия повторяет геометрию и твёрдость предыдущей. Разброс по внутреннему диаметру в десятые доли миллиметра меняет посадку на штуцере и расход среды. Поэтому в заказе фиксируют допустимое отклонение, а при приёмке сверяют с паспортом.
- Марка компаунда платиновой вулканизации и твёрдость по Шору A для каждой партии
- Допуск на внутренний и наружный диаметр, а также на толщину стенки
- Рабочий температурный диапазон и допустимые способы стерилизации или мойки
- Номер партии, дата выпуска и условия хранения до монтажа на линии
Нестандартные размеры и повторяемость партии
Для нестандартных размеров оснастку изготавливают по чертежу заказчика, поэтому в спецификации указывают все размеры с допусками. Сроки на оснастку и первую партию согласуют отдельно, вместе с объёмом и кратностью поставок. Упаковку и логистику фиксируют в договоре: от них зависит, сохранит ли трубка геометрию при перевозке.
Вопросы и ответы
Какие документы должен предоставить поставщик на пищевую трубку?
Запрашивайте документы, подтверждающие допуск материала к контакту с пищевой продукцией: декларацию или свидетельство о государственной регистрации, протоколы испытаний на миграцию веществ. Отдельно смотрите паспорт партии, где указаны марка силикона (платиновой вулканизации), твёрдость по Шору A, температурный диапазон и дата изготовления. Набор документов зависит от назначения изделия, поэтому уточняйте его под конкретный процесс, а не берите универсальный список.
Выдерживает ли пищевая силиконовая трубка автоклавирование при 134 °C?
Типовой режим паровой стерилизации: 134 °C, около 2 бар, 18-20 минут, и силикон платиновой вулканизации такие циклы, как правило, переносит многократно. Ресурс зависит от марки и условий: одни трубки сохраняют эластичность десятки циклов, другие быстрее набирают остаточную деформацию. Точное число циклов и допустимые режимы указывают в паспорте изделия, там же смотрят ограничения по воздушной стерилизации и сухому жару.
Какую твёрдость по Шору A выбирать для трубки перистальтического насоса?
Для перистальтического насоса обычно берут трубку 50-60 Shore A: она дольше сопротивляется усталости при пережиме роликами. Более мягкие варианты 40-50 Shore A дают меньшую нагрузку на привод и лучше восстанавливают форму на малых радиусах, но служат меньше. Подбирайте по внутреннему диаметру и толщине стенки, которые соответствуют головке насоса, и проверяйте в паспорте показатель остаточной деформации после сжатия.


