
Трубки силиконовые медицинские ТСМ: расшифровка, размеры, ТУ
Что означает маркировка ТСМ и что она не кодирует
Почему у разных изготовителей запись ТСМ выглядит по-разному
Аббревиатура ТСМ читается как трубка силиконовая медицинская, реже в обиходе снабженцев встречается вариант «технический силикон медицинский». Это обозначение класса назначения, а не шифр размера, твёрдости или рецептуры. За буквами не закреплены ни диаметры, ни температурный диапазон, ни марка сырья. Именно поэтому трубки силиконовые медицинские ТСМ у разных поставщиков описываются по-разному.
Что всегда уточняют отдельно: размер, твёрдость, марка сырья
Единого сквозного стандарта, который жёстко привязывал бы ТСМ к конкретным параметрам, нет. Каждый изготовитель ведёт собственную систему обозначений в ТУ или внутреннем стандарте, поэтому одинаковые буквы у двух заводов могут скрывать разные трубки. Любые числа рядом с ТСМ сверяют по паспорту конкретной партии, а не по каталогу. Ошибка на этом этапе приводит к несовпадению по посадке на штуцер или по режиму стерилизации.
Отдельно уточняют внутренний и наружный диаметр, толщину стенки, твёрдость по Шору A и рабочий температурный диапазон. Для медицинского применения добавляют данные о способе стерилизации и марке сырья: силикон платиновой вулканизации без ДХБ ведёт себя иначе, чем пероксидный. Если этих сведений в паспорте нет, подбор ведут по чертежу или образцу.
Материал: почему медицинский силикон вулканизируют платиной
При пероксидной вулканизации в массе остаются продукты разложения пероксида, а в рецептуру вводят агенты, способные давать ДХБ. Платиновая (аддитивная) вулканизация идёт по реакции гидросилилирования и не требует пероксидов: трубки силиконовые медицинские ТСМ получают без ДХБ и летучих побочных продуктов. Материал меньше мигрирует в контактную среду, не даёт запаха и не нуждается в долгой пост-вулканизации. Поэтому платину берут как базовый вариант для медицинского и пищевого назначения.
Твёрдость по Шору A: как она влияет на гибкость и перегиб
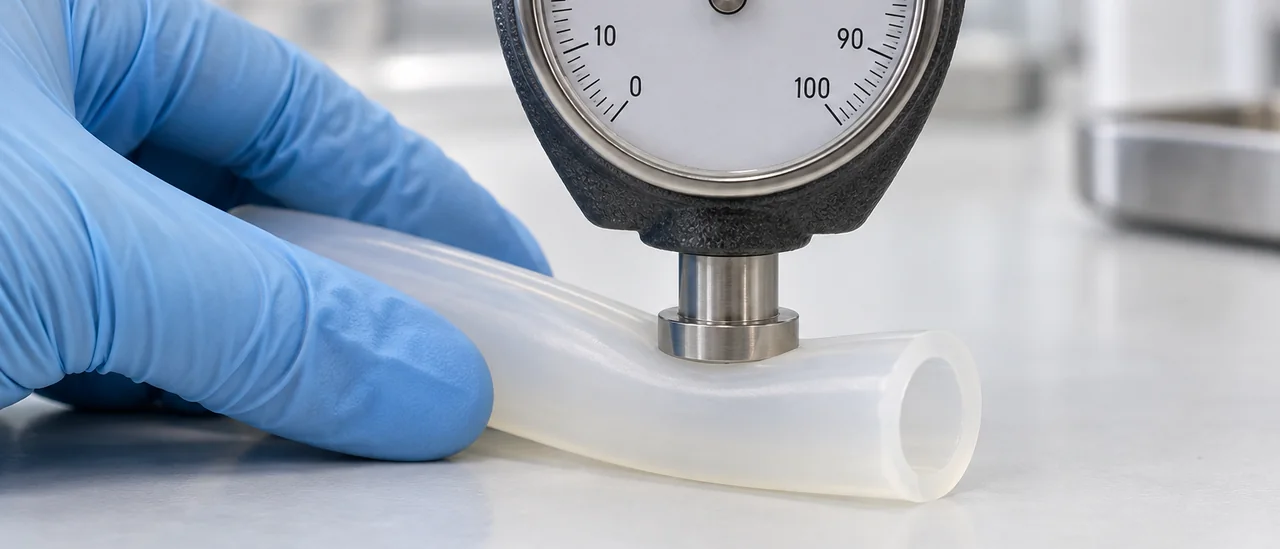
Твёрдость задаётся наполнением и степенью сшивки, типовой диапазон для медицинских марок 40-70 Шор A. Мягкие 40-50 A дают больший изгиб и малый радиус перегиба, но легче сминаются под давлением и вакуумом. Более жёсткие 60-70 A лучше держат форму и сопротивление сжатию, однако хуже садятся на штуцер и требуют большего усилия при монтаже. Точные значения по партии смотрите в паспорте изделия.
Стерилизация и мойка: автоклав, ЭО, гамма, CIP
Платиновый силикон выдерживает автоклавирование при 121 °C и 134 °C, обработку этиленоксидом, гамма- и электронным облучением, а также CIP-мойку щелочными и кислотными растворами. Число повторных циклов зависит от твёрдости и толщины стенки: тонкостенные трубки быстрее теряют эластичность. После облучения возможно изменение оттенка и остаточная деформация. Прозрачность и эластичность платиновых марок обычно выше, чем у пероксидных.
Размеры и типоразмеры: внутренний диаметр, стенка, допуски
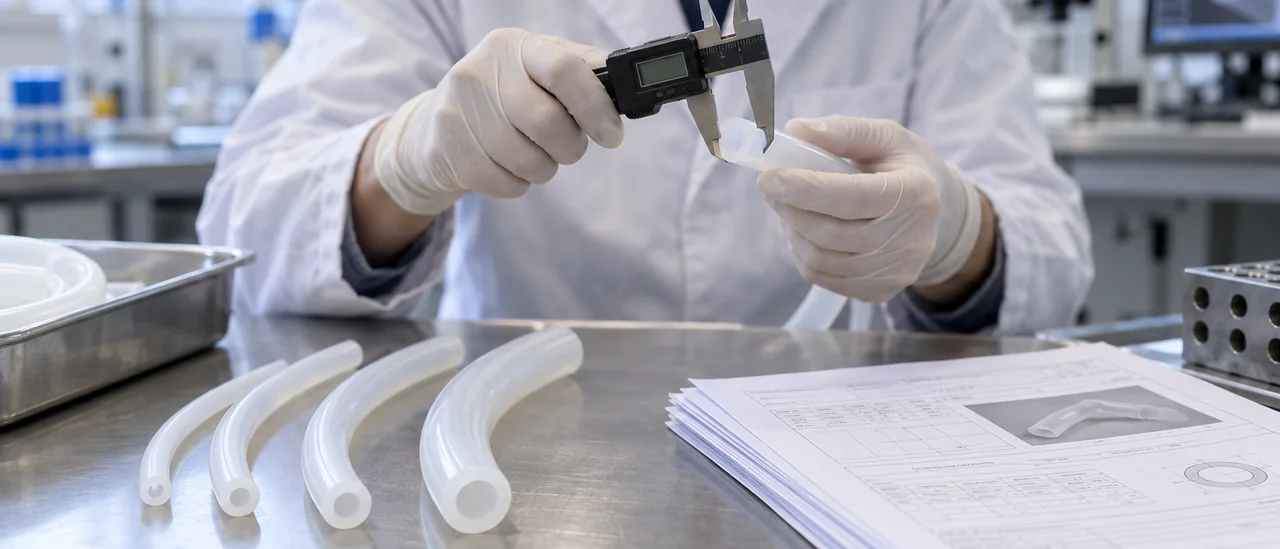
Размерная запись читается как внутренний × наружный диаметр, например 6×9, а стенку считают половиной разности. Под фитинг первичен внутренний диаметр: он задаёт посадку на штуцер и проходное сечение. Наружный диаметр нужен для роликов насоса, зажимов и монтажного места.
Стенка связывает давление, вакуум и радиус изгиба. Тонкая стенка 0,75–1,5 мм гибка для перистальтики, но хуже держит вакуум; толстая от 1,5 мм держит несколько бар, но гнётся по большему радиусу. Точные значения берут из паспорта изделия.
Допуски и овальность
Диапазон производства: внутренний от 1 до 25 мм, наружный от 2 до 40 мм. Допуски, овальность и длину в бухте нормируют и проверяют по факту партии; дюймовые фитинги подбирают по внутреннему диаметру в мм. Нестандартные размеры изготовляют под оснастку заказчика, конкретные диаметры и стенки собраны в разделе силиконовые трубки ТСМ.
| Внутренний диаметр, мм | Наружный диаметр, мм | Толщина стенки, мм | Типовая задача |
|---|---|---|---|
| 1 | 2 | 0,5 | Дозирование, микрошланги |
| 2 | 4 | 1 | Микроподача |
| 4 | 6 | 1 | Перистальтика |
| 6 | 9 | 1,5 | Подача растворов |
| 8 | 12 | 2 | Дренаж, перекачка |
| 16 | 22 | 3 | Расход, вакуум |
| Промежуточные и нестандартные | Под оснастку заказчика |
ТУ, паспорт и подтверждающие документы на партию
Что должно быть в паспорте изделия
Технические условия на трубки силиконовые медицинские ТСМ фиксируют марку силикона, способ вулканизации и твёрдость по Шору A. В паспорте партии к ним добавляются допуски по внутреннему и наружному диаметру, температурный диапазон и методы испытаний. Номер партии и дата изготовления позволяют проследить происхождение изделия.
- марка силикона и платиновая вулканизация без ДХБ
- твёрдость по Шору A и допуск на неё
- рабочий температурный диапазон в °C
- допуски по диаметрам и толщине стенки
- методы испытаний и объём выборки
- номер партии и дата изготовления
Документы для медтехники, фармы и лабораторий
Для медицинского и фармацевтического применения к паспорту прикладывают регистрационное удостоверение Росздравнадзора и заключение о соответствии санитарно-эпидемиологическим требованиям. Поставки для промышленности подтверждает включение продукции в реестр Минпромторга. Перечень таких документов приведён на странице подтверждающие документы на продукцию.
Точные значения твёрдости, допусков и температур берут из паспорта конкретной партии, а не из общих описаний. При приёмке сверяют марку силикона, номер партии и наличие копий документов. Для лабораторий дополнительно уточняют, допускает ли материал выбранный режим стерилизации.
Чек-лист подбора и типовые ошибки
Последовательность подбора под оборудование
Подбор начинают с рабочей среды: вода, пар, воздух, кислоты, щёлочи, спирты. Затем фиксируют температуру процесса, избыточное давление или вакуум, режим стерилизации и мойки. Отдельно уточняют тип насоса и присоединительную арматуру, чтобы трубка села на штуцер или ерш без пережима.
Внутренний диаметр определяют по расходу и допустимой скорости потока, стенку подбирают под давление и вакуум. Для перистальтики важны эластичность и восстановление стенки после сжатия. Точные допуски, твёрдость по Шору A и рабочий диапазон температур берут из паспорта изделия.
- Химический состав среды: вода, кислоты, щёлочи, спирты, дезинфицирующие растворы.
- Рабочая температура и пиковые значения при автоклавировании или сухожаровой обработке.
- Избыточное давление или вакуум в магистрали, включая скачки при переключении.
- Способ мойки: CIP-контур, ручная мойка, погружение, обработка паром.
- Минимальный радиус изгиба трассы и наличие подвижных участков.
- Присоединительные размеры штуцеров, ершей и тип хомутов.
Ошибки, которые видны только на испытаниях
Частая ошибка при заказе трубок силиконовых медицинских ТСМ, подбор по наружному диаметру вместо внутреннего. Слишком тонкая стенка под давлением раздувается или лопается, а на всасывании трубка схлопывается. Силикон не стоек к маслам, топливу и ряду растворителей: там уместен другой материал.
Где применяют трубки ТСМ и когда силикон не подходит
Ограничения силикона по средам и нагрузкам
Трубки силиконовые медицинские ТСМ в перистальтических насосах служат гибким элементом: они задают подачу и меняются по выработке ресурса. В лабораторных и аналитических линиях важны инертность к пробе и отсутствие пластификаторов. Для дренажа, отбора проб и подачи сред на пищевых и фармацевтических производствах применяют медицинские силиконовые трубки платиновой вулканизации, допущенные к мойке и стерилизации паром.
Силикон набухает в нефтепродуктах, жирах и части растворителей, теряя размеры и прочность. Высокое давление, пульсация и абразивные суспензии тоже сокращают срок службы стенки. Перегретый пар и постоянный контакт с маслами для него нежелательны. Пределы по давлению, температуре и среде уточняйте в паспорте изделия.
Когда имеет смысл смотреть на другие эластомеры
Там, где нужна стойкость к маслам и топливу, применяют FKM, нитрил или EPDM. Для агрессивных сред и высокого давления подходят фторопластовые и полиуретановые трубки. Выбор ведут по среде, температуре и режиму мойки, а не по привычке. Конкретный материал подтверждают испытанием образца в рабочей среде.
Вопросы и ответы
Расшифровка ТСМ даёт размер трубки или его всё равно уточняют отдельно?
Аббревиатура ТСМ обычно читается как «трубка силиконовая медицинская» и указывает на назначение, а не на геометрию. Внутренний и наружный диаметр, толщину стенки и длину партии приводят отдельно в паспорте или на этикетке. Поэтому под одним обозначением ТСМ могут поставляться трубки разных типоразмеров, и перед заказом размеры сверяют с чертежом или спецификацией.
Чем трубка ТСМ отличается от обычной технической силиконовой трубки?
Материал может быть одинаковым, силикон платиновой вулканизации без ДХБ, но требования к документам и контролю различаются. Медицинские трубки выпускают с регистрационным удостоверением Росздравнадзора, для них нормируют чистоту поверхности, остаточные примеси и допуски по внутреннему диаметру. Технические трубки аттестуют под конкретный процесс, и подтверждающие документы у них другие: заключение по санитарным требованиям, паспорт изделия, протоколы испытаний партии.
Какая твёрдость по Шору A подходит для перистальтического насоса, а какая для вакуумной линии?
Для перистальтического насоса типичен диапазон 50–60 Shore A: трубка должна сжиматься роликами и восстанавливать форму, иначе подача «плывёт». Для вакуумной линии чаще берут 60–70 Shore A и более толстую стенку, чтобы трубку не схлопывало при разряжении. Конкретное значение подбирают по рабочему давлению, диаметру и числу оборотов, сверяя с паспортом изделия.
Сколько циклов автоклавирования при 134 °C выдерживает силиконовая трубка?
Единого числа нет: ресурс зависит от марки силикона, твёрдости, толщины стенки и режима цикла, включая время выдержки, сушку и вакуумную фазу. Многие производители указывают в паспорте ориентир от 20 до 50 циклов, после чего проверяют эластичность и геометрию. Чтобы не гадать, запрашивают у поставщика протокол испытаний на конкретный типоразмер и ведут журнал циклов на предприятии.

