
Силиконовые трубки для кофемашины: где стоят и чем отличаются от тефлоновых
Где в кофемашине стоят силиконовые трубки
Силиконовые трубки для кофемашины стоят в шести узлах: подача воды от бака к помпе и бойлеру, паровая линия, молочный тракт с капучинатором, воздушная линия подсоса, дренаж и слив в поддон, отвод конденсата. На них приходится почти весь внутренний контур, кроме участков под давлением выше 9 бар. Типоразмеры сведены в разделе силиконовые трубки и шланги.
Силикон ставят там, где нужны гибкость, прозрачность и безопасный контакт с пищевой средой, а не максимальное давление. Прозрачная стенка показывает воздушные пробки и движение молока без разборки корпуса. Гибкость даёт укладку в тесном корпусе с малым радиусом изгиба. В узлах высокого давления и на горячем паре чаще применяют тефлоновые или армированные рукава.
- Линия от бака к помпе: подача холодной воды, внутренний диаметр обычно 4–6 мм.
- Паровая линия и отвод конденсата: температура до 120–140 °C, стенка 2–3 мм.
- Молочный тракт капучинатора: контакт с пищевой средой, частая CIP-мойка.
- Воздушная линия подсоса: малый диаметр, давления в линии нет.
- Дренаж и слив в поддон: самотёк, стойкость к остаткам кофе и моющих средств.
Силикон и тефлон: сравнение по свойствам, а не по цене
Силиконовые трубки для кофемашины и тефлоновые (PTFE) решают разные задачи, хотя обе подаются как термостойкие. Силикон сохраняет эластичность примерно от -50 до +200 °C, легко гнётся и прощает монтаж в тесном корпусе. PTFE выдерживает до +250…+260 °C, инертен к кислотам, жирам и моющим средствам, но почти не тянется и требует плавных трасс.
Под давлением картина меняется: на тонкой стенке PTFE держит больше, силикон склонен к деформации и набуханию в контакте с маслами. Вкус напитка тефлон не меняет, а силикон при неподходящей марке может давать лёгкий запах, поэтому для паровых и молочных контуров смотрят на пищевой допуск. Выбор диктует узел: гибкая силиконовая трубка для кофемашины уместна там, где нужны изгибы и частый монтаж, PTFE — в горячих и агрессивных линиях.
| Параметр | Силиконовая трубка | Тефлоновая (PTFE) трубка |
|---|---|---|
| Температурный диапазон | около -50…+200 °C | около -70…+260 °C |
| Гибкость и минимальный радиус изгиба | высокая, малый радиус | жёстче, радиус больше |
| Работа под давлением при тонкой стенке | ограничена, возможна деформация | выше, стенка держит форму |
| Влияние на вкус и запах напитка | инертен при пищевой марке, редко намёк запаха | не влияет |
| Стойкость к жирам, кислотам и моющим средствам | средняя, масла вызывают набухание | высокая |
| Прозрачность и визуальный контроль потока | прозрачный или цветной | прозрачный, со временем мутнеет |
| Типовой ресурс и стоимость замены | дешевле, меняется чаще | дороже, ресурс выше |
Температура, давление и среда: что реально влияет на ресурс
В контуре кофемашины трубка работает в нескольких режимах. Горячая вода держится в диапазоне 90–96 °C, при подаче пара температура кратковременно растёт. В линии помпы давление достигает 9–15 бар, в молочном и дренажном тракте остаётся низким. Сильнее всего изделие стареет там, где высокая температура совпадает с давлением и частыми циклами нагрев-остывание.
Среда влияет не меньше: молочный жир, кофейные масла, лимонная кислота для декальцинации и моющие средства действуют на поверхность по-разному. Точные допустимые значения и ресурс берутся из паспорта изделия, они зависят от марки силикона и твёрдости по Шору A. Типовой рабочий диапазон силиконовых трубок для кофемашины составляет от -50 до +200 °C, конкретные цифры определяет рецептура материала.
| Участок | Температура | Давление | Основная среда |
|---|---|---|---|
| Бойлер и пар | 90–96 °C и выше | до 15 бар | вода, пар |
| Молочная линия | до 70 °C | низкое | молочный жир |
| Дренаж | до 90 °C | низкое | вода, кофейные масла |
Размеры, твёрдость и посадка на штуцер
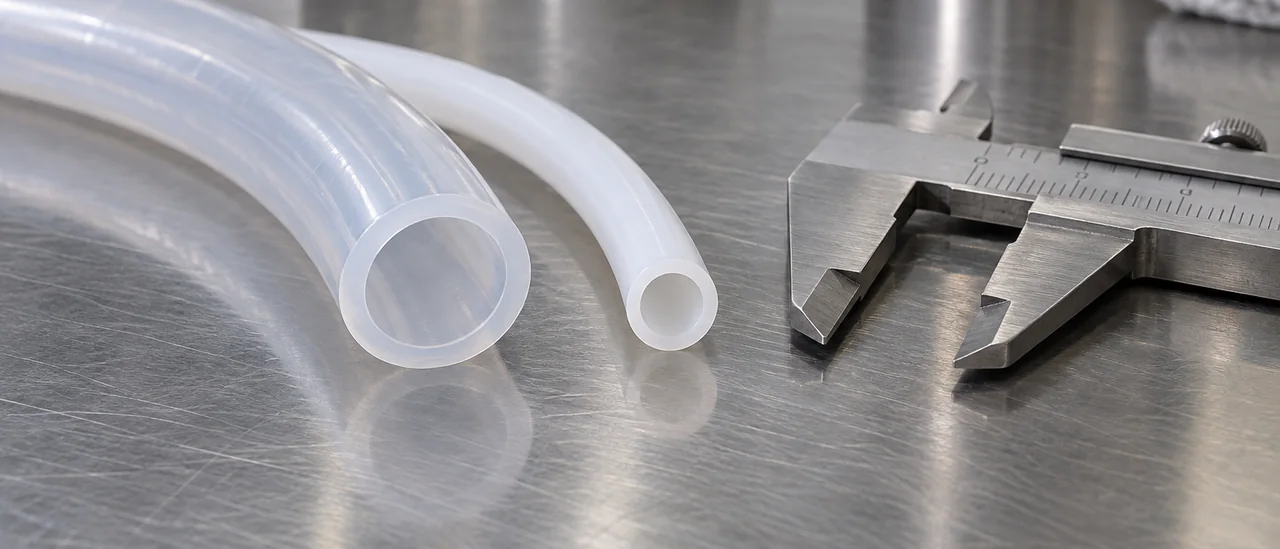
Силиконовые трубки для кофемашины подбирают по штуцеру: чаще это 4, 6 или 8 мм. Плотная посадка получается, если взять трубку с внутренним диаметром на 0,2–0,5 мм меньше номинала штуцера. Толщина стенки обычно 1–4 мм, наружный диаметр равен внутреннему плюс две стенки. Пищевые трубки идут с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм.
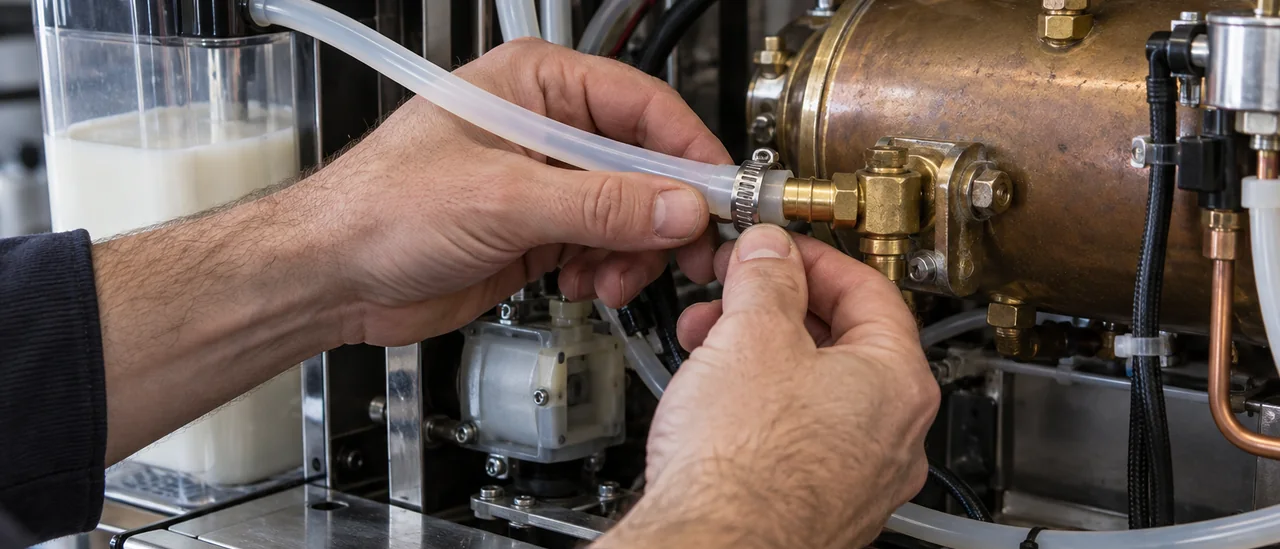
Для гибких линий в стеснённом объёме подходит твёрдость 50–60 Shore A, для участков под давлением берут 65–75 Shore A. Жёсткая трубка меньше пережимается на повороте, но хуже садится на штуцер, поэтому допуск на внутренний диаметр смотрят в паспорте. Минимальный радиус изгиба держат не меньше трёх наружных диаметров, иначе стенка складывается и поток падает. Крепят хомутом по штуцеру: пережим и сползание даёт неверное сочетание диаметра, твёрдости и затяжки.
| Параметр | Типовые значения | Что проверить |
|---|---|---|
| Внутренний диаметр | 4, 6, 8 мм | Замер штуцера, допуск |
| Толщина стенки | 1–4 мм | Давление, радиус изгиба |
| Твёрдость | 50–75 Shore A | Гибкость и стойкость к пережиму |
Порядок подбора и типовые ошибки
Подбор силиконовых трубок для кофемашины начинается со среды и режима промывки, а не с диаметра. Сначала фиксируют контакт с водой, молоком или паром, рабочую температуру, давление и способ санитарной обработки. Затем переходят к размерам, твёрдости и креплению.
- среда: вода, молоко, напиток, пар, моющее средство;
- температура рабочая и пиковая, включая цикл промывки;
- давление в контуре и способ посадки на штуцер;
- внутренний и наружный диаметр, толщина стенки и длина;
- твёрдость по Шору A и номер партии по паспорту.
Заниженная стенка на паровой линии приводит к разрыву, а силикон вместо тефлона в нагруженном контуре деформируется под давлением. Отсутствие пищевого допуска на пищевые силиконовые трубки закрывает вопрос сразу. Неверный Шор A даёт либо срыв со штуцера, либо перегиб в месте подключения.
Материал и подтверждающие документы
Для контакта с водой, паром и готовым напитком базовым материалом служит силикон платиновой вулканизации без ДХБ: он не даёт побочных продуктов перекисной вулканизации и переносит повторную мойку. Снабжение запрашивает три подтверждения: регистрационное удостоверение Росздравнадзора, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и выписку из Реестра российской промышленной продукции Минпромторга. Реквизиты удобно сверять по подтверждающим документам на продукцию, приложив копии к карточке номенклатуры. Номер и дата должны относиться к заказанной марке и типоразмеру, а не к соседней позиции.
В паспорте изделия проверяют марку компаунда, твёрдость по Шору A, диапазон рабочих температур, диаметры с допусками, длину и номер партии. Там же указывают допустимые режимы стерилизации и мойки и рабочее давление при конкретной температуре. При приёмке партию сверяют с заказом по этим полям: расхождение в твёрдости, диаметре или температурном диапазоне требует повторного согласования перед монтажом. Если паспорт не пришёл с партией, запрашивайте его заранее: определить характеристики силиконовой трубки по внешнему виду нельзя.
Когда силикон не подходит
Силиконовые трубки не стоит ставить в контур с маслами, топливом или концентрированным жиром выше 100 °C: неполярные среды набухают в силиконе и ускоряют разрушение. При истирании (абразивная суспензия, зерно, сухой порошок в потоке) мягкий силикон 50–60 Shore A изнашивается быстрее. Тонкая стенка (1 мм и менее) при импульсах 10 бар и выше теряет форму, на штуцере малого диаметра возрастает риск выдавливания. Для жёсткой геометрии и точной посадки без деформации силикон тоже не оптимален.
В нагруженном контуре подбирают другой класс изделий: PTFE для агрессивных сред и высоких температур, фторкаучук (FKM) для масел и топлива, EPDM для горячей воды и пара без жиров, армированные шланги с оплёткой для давления. Ориентир по применению приведён в таблице. Проверяйте в паспорте изделия стойкость к рабочей среде, диапазон температур и давление вашей марки: типовые значения не заменяют данных производителя.
| Условие | Что подходит |
|---|---|
| Масла, топливо | FKM, PTFE |
| Пар, горячая вода | EPDM |
| Давление свыше 10 бар | Армированный шланг |
| Абразивный поток | PTFE, жёсткие профили |
Вопросы и ответы
Можно ли заменить тефлоновую трубку кофемашины силиконовой?
Решение зависит от участка. В зоне бойлера и паропровода PTFE держит до 260 °C, тогда как силикон платиновой вулканизации обычно рассчитан на диапазон от -50 до +200 °C, поэтому запас по температуре у него меньше. На линиях воды и молока силикон удобнее за счёт эластичности и простой посадки на штуцер. Точные пределы по температуре и давлению берите из паспорта конкретного изделия.
Какой внутренний диаметр трубки нужен для молочного тракта и капучинатора?
Для молочного тракта и капучинатора типовой внутренний диаметр составляет от 4 до 6 мм при толщине стенки от 1,5 до 2 мм. Более узкая трубка даёт падение расхода и нестабильное вспенивание, более широкая хуже фиксируется на штуцере и склонна к перегибу. При вакуумном эжекторе капучинатора чаще ставят трубку с внутренним диаметром от 4 до 5 мм.
Выдержит ли силиконовая трубка пар из бойлера кофемашины?
Да, если температура пара укладывается в рабочий диапазон трубки. В бытовых кофемашинах пар из бойлера обычно имеет температуру от 100 до 140 °C при давлении от 1 до 2 бар, в профессиональных machines давление выше. Силикон платиновой вулканизации выдерживает пар, но с ростом давления и температуры срок службы сокращается, а для 10 бар и выше чаще берут армированные или PTFE-трубки.
Какую твёрдость по Шору A выбирать для трубки, надетой на штуцер?
Для посадки на штуцер обычно берут твёрдость от 50 до 60 Shore A: такой материал садится с небольшим натягом и держит давление. Мягче, от 40 до 50 Shore A, легче монтировать на сложные штуцеры, но трубка может сползать и хуже обжимает неровности. Твёрже 70 Shore A требует нагрева при монтаже и хуже герметизирует поверхность штуцера.
Чем промывать силиконовые трубки кофемашины, чтобы не разрушить материал?
Внутренние полости промывают тёплой водой с нейтральным или слабощелочным моющим средством, затем тщательно ополаскивают. Растворы для декальцинации на основе лимонной или сульфаминовой кислоты допустимы короткое время, после чего обязательна промывка. Спирты, растворители и концентрированные щёлочи вызывают набухание силикона, поэтому их применение и режимы мойки уточняйте в паспорте изделия, там же указаны сведения о партии и подтверждающие документы.


