
Автоклавирование: режимы и какие материалы его выдерживают
Какие материалы выдерживают автоклавирование, а какие нет
Автоклавирование при 121 и 134 °C отсекает часть полимеров: одни размягчаются, другие уходят в гидролиз. По стойкости материалы делят на три группы. Стойкие держат многократные циклы, условно стойкие зависят от марки, нестойкие теряют форму после первых прогонов.
Почему одни полимеры мутнеют, а другие трескаются
Механизмы деградации различаются. ПВХ и ПЭНД выше 100 °C размягчаются и выделяют пластификаторы, латекс и натуральный каучук стареют и теряют эластичность. Поликарбонат и часть полиамидов при 134 °C накапливают остаточные деформации и растрескиваются под напряжением, поэтому без данных производителя их в автоклав не ставят.
Силикон платиновой вулканизации: почему его выбирают для повторных циклов
Силикон платиновой вулканизации для повторных циклов автоклавирования выбирают из-за отсутствия пластификаторов и перекисных остатков и стабильности примерно от −60 до +200 °C. Фторкаучук и ПТФЭ стойки, но дороже и жёстче. Ресурс циклов берётся из паспорта изделия и подтверждается испытаниями партии.
| Материал | Диапазон, °C | При 134 °C | Что учесть |
|---|---|---|---|
| Силикон платиновой вулканизации | −60…200 | Стабилен | Ресурс циклов из паспорта изделия и испытаний партии |
| ЭПДМ | −40…150 | Зависит от марки | Ресурс из паспорта |
| Фторкаучук (FKM) | −20…200 | Стоек, жёстче | Ресурс из паспорта |
| ПТФЭ | −200…260 | Стоек | Ресурс из паспорта |
| Полипропилен | до 100…120 | Размягчается | Ресурс из паспорта |
| Поликарбонат | до 120 | Мутнеет, трескается | Ресурс из паспорта |
| ПВХ и латекс | до 60…70 | Деформируются | Ресурс из паспорта |
Режимы автоклавирования: температура, давление, время
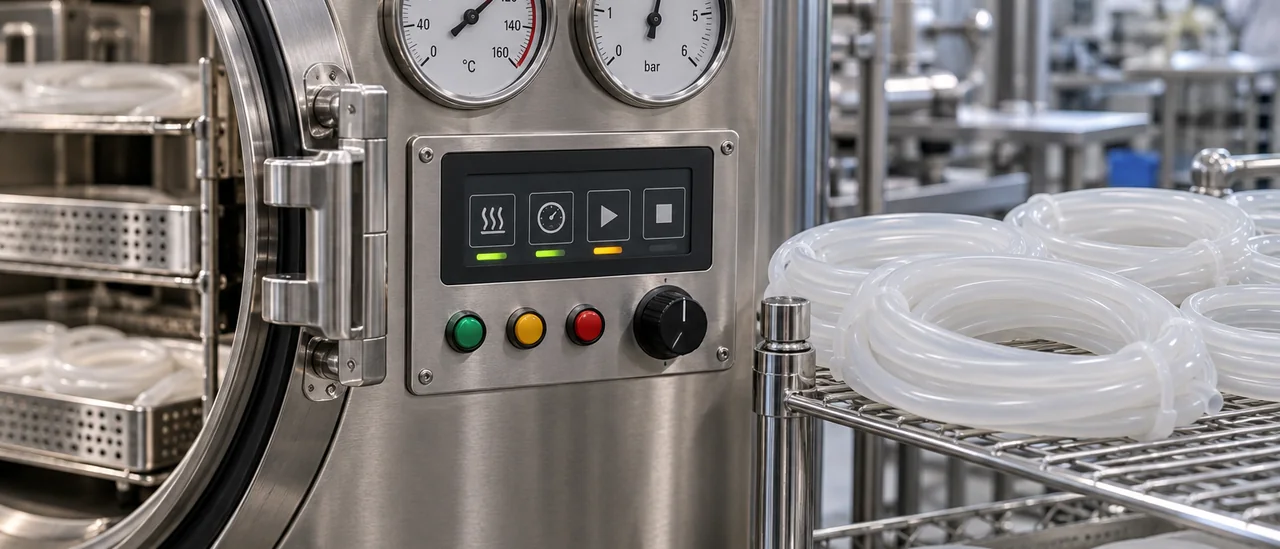
Режим автоклавирования задаётся связкой трёх параметров: температура, давление, время выдержки, плюс тип цикла. Базовые режимы: 121 °C при 0,10–0,11 МПа и выдержке 20–30 мин; 134 °C при 0,20–0,21 МПа и 3–6 мин. Промежуточные 126 °C при 0,14–0,16 МПа и 10–15 мин применяют для термочувствительных изделий. Давление поддерживает температуру насыщенного пара, поэтому его нельзя снижать произвольно.
Откуда берётся время выдержки
Время выдержки отсчитывают с момента достижения заданной температуры во всей камере или внутри изделия, а не от включения автоклава. Полый шланг прогревается иначе, чем массивный профиль, поэтому для плотной загрузки параметры берут из паспорта. Общая длина цикла включает вакуумирование, подъём температуры, выдержку, продувку и сушку. Точные значения приводят в руководстве автоклава и документации на изделие.
- Внешние и внутренние химические индикаторы подтверждают достижение температуры в упаковке.
- Биологические тесты со спорами проверяют стерилизующую эффективность цикла периодически.
- Журнал цикла фиксирует номер автоклава, режим, дату, оператора и результат индикаторов.
- Датчики камеры контролируют температуру, давление и фактическое время выдержки.
- Паспорт изделия указывает температурный предел материала и допустимое число циклов.
Вакуум, продувка и сушка: что влияет на изделие
Предварительный вакуум удаляет воздух из камеры и внутренних каналов трубок; без него пар не дойдёт до глухих зон. Фракционирование, то есть несколько вакуум-импульсов, улучшает проникновение пара в узкие полости. Сушка возвращает изделие к рабочему виду, но её удлиняют осторожно, чтобы тонкие стенки не слипались. Резкие перепады давления опасны для тонкостенных трубок и полос.
Что происходит с силиконовыми изделиями при многократных циклах
Твёрдость и эластичность: как отследить деградацию
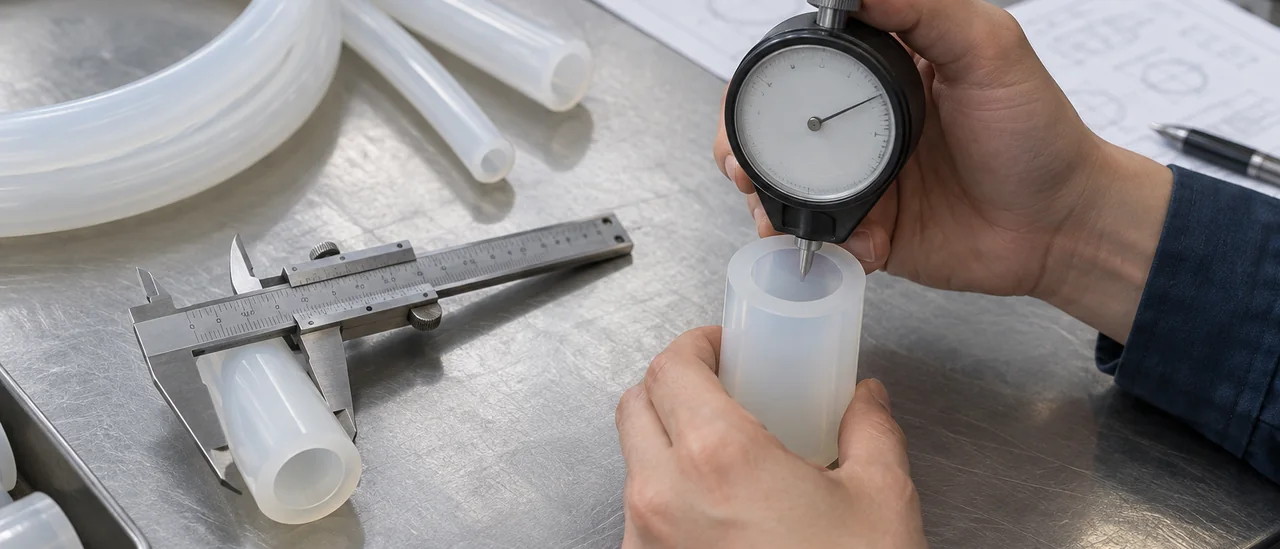
При многократных циклах силикон постепенно меняет свойства: твёрдость по Шору A растёт на 3-8 единиц, появляются помутнение, лёгкое выпотевание низкомолекулярных фракций и остаточная деформация сжатия. Деградацию отслеживают по твёрдости, визуальному контролю и восстановлению после сжатия на 25 % при 70-100 °C в течение 22-24 ч. Точный ресурс зависит от марки материала и режима, поэтому его указывает производитель и подтверждает испытаниями партии. Для медицины, фармацевтики и лабораторий, где ресурс изделия важен, применяют медицинские силиконовые трубки с нормированными показателями.
Геометрия против вакуума: трубка, шланг, шнур
Тонкостенная трубка под вакуумом схлопывается и не всегда восстанавливает форму, а шнур в сжатом состоянии теряет упругость быстрее свободного. Чем выше отношение наружного диаметра к толщине стенки, тем вероятнее коллапс при перепаде давления. Шнур квадратного или прямоугольного сечения стареет неравномерно: кромки и зоны постоянного сжатия деградируют первыми.
Пар и сухой жар действуют по-разному: пар отдаёт больше тепла и быстрее прогревает изделие, сухой жар сильнее подсушивает поверхность. Агрессивная мойка между циклами ускоряет вымывание примесей и появление микротрещин. Ресурс в циклах не универсален: он указывается производителем и подтверждается испытаниями конкретной партии.
| Показатель | Признак деградации |
|---|---|
| Твёрдость, Шор A | рост на 3-8 ед. |
| Остаточная деформация | сжатие 25 %, 22-24 ч |
| Внешний вид | помутнение, выпотевание |
Как подобрать трубку, шланг или шнур под автоклавирование: чек-лист
Подбор начинают с рабочей среды и режима стерилизации, а не с диаметра. Сначала уточняют температуру и давление автоклава, число циклов и способ мойки, затем определяют внутренний диаметр под расход среды, а наружный под посадочный размер фитинга. Твёрдость по Шору A задаёт усилие посадки на штуцер и работу зажима, а тонкая стенка хуже держит форму под вакуумом.
Что сверить в паспорте изделия до заказа
Паспорт подтверждает марку материала и допустимые методы стерилизации, число циклов и температурный диапазон. Там же указаны допуски на внутренний и наружный диаметр, толщину стенки и твёрдость по Шору A. Для медицины и пищевых линий дополнительно проверяют регистрационное удостоверение, заключение о соответствии и запись в реестре Минпромторга; подтверждающие документы на продукцию запрашивают до размещения заказа.
- Марка силикона и метод вулканизации, платиновая без ДХБ.
- Разрешённые методы стерилизации и предельное число циклов.
- Рабочий температурный диапазон и кратковременный пик.
- Номинальные диаметры, толщина стенки и допуски.
- Твёрдость по Шору A и поведение под вакуумом.
Ошибки в размерах: заниженная стенка и посадка на штуцер
Заниженная стенка ускоряет схлопывание трубки под вакуумом и снижает стойкость к многократному автоклавированию. Слишком большой внутренний диаметр даёт подтекание на штуцере, слишком малый мешает монтажу и растягивает материал. Посадку сверяют по наружному диаметру фитинга и твёрдости, а для планового снабжения фиксируют размер партии и сроки поставки, чтобы запас не терял свойства при хранении.
Типовые ошибки и случаи, когда силикон не подходит
Среды, которые силикон не терпит
Автоклавирование не исправит ошибку подбора под рабочую среду: силикон набухает в минеральных маслах, топливе и многих растворителях, теряет прочность и объёмные размеры. Влажные изделия после цикла нельзя оставлять в закрытой таре, иначе просвет покрывается налётом и становится средой для микроорганизмов. Отдельно стоит превышение ресурса по числу циклов: даже материал, заявленный под пар, после исчерпания ресурса теряет эластичность, хотя внешне остаётся целым.
Тонкостенную трубку без фиксации при 121–134 °C ведёт и сплющивает, поэтому её укладывают свободно и не набивают корзину плотно. Оценивать деградацию на глаз неверно: объективный критерий даёт измерение твёрдости по Шору после серии циклов автоклавирования. Если паспортные 60 Sh A сместились на 8–10 единиц, изделие выработало ресурс, даже когда трещин не видно.
Когда выбирать другой эластомер
Для масел, топлива и растворителей уместнее фторкаучук или ПТФЭ, а для горячей воды и пара при умеренных требованиях к средам часто берут ЭПДМ. При абразивных суспензиях и давлении выше типовых 10–16 бар нужны армированные шланги, которые ИТЕК не выпускает. Пористые и вспененные шнуры относятся к другим классам изделий и не являются продукцией из экструзионного силикона. При истирании мягкий силикон изнашивается быстро, и более твёрдая марка помогает лишь частично.
Вопросы и ответы
Сколько циклов автоклавирования выдерживает силиконовая трубка?
Для силикона платиновой вулканизации в техдокументации обычно указывают ресурс в десятках и сотнях циклов, но это не универсальная цифра: она зависит от твёрдости по Шору A, толщины стенки и режима стерилизации. Реальный ресурс подтверждают протоколом многократной стерилизации на конкретное изделие, где фиксируют изменение геометрии, твёрдости и прочности после каждого цикла. Если таких данных в паспорте нет, изделие стоит считать расходником и менять его по регламенту техобслуживания, а не по числу прогонов.
Можно ли стерилизовать силиконовые изделия при 134 °C или лучше ограничиться 121 °C?
Оба режима применимы к силикону платиновой вулканизации, если они прямо разрешены в паспорте изделия. Режим 134 °C даёт более короткий цикл и жёстче требования к классу стерильности, а 121 °C мягче воздействует на материал и чаще выбирается для толстостенных шлангов и изделий сложной геометрии. Ориентироваться нужно не на «любимую» температуру, а на заявленный производителем диапазон и на необходимое значение SAL для конкретного процесса.
Какие документы подтверждают, что трубку или шнур допустимо автоклавировать?
В первую очередь это паспорт или технические условия, где прописаны методы и параметры стерилизации, а также протоколы испытаний на стойкость к многократному автоклавированию. Для медицинского применения добавляется регистрационное удостоверение Росздравнадзора (например, № РЗН 2024/22268 для продукции ИТЕК) и заключение о соответствии санитарно-эпидемиологическим требованиям. В закупке полезно запросить ещё и подтверждение стабильности размеров после стерилизации, потому что сам факт «силикон» ещё не гарантирует сохранение внутреннего диаметра и толщины стенки.


