
Производство силиконовых трубок: оборудование и контроль качества
Как из компаунда получается трубка: этапы экструзии
Подготовка компаунда и дозирование
Производство силиконовых трубок начинается со смешения двух компонентов компаунда платиновой вулканизации. Дозирующие насосы выдерживают заданную пропорцию паст, от которой зависят твёрдость по Шору A, прозрачность и полнота сшивки. Смесь гомогенизируют и дегазируют в вакууме.
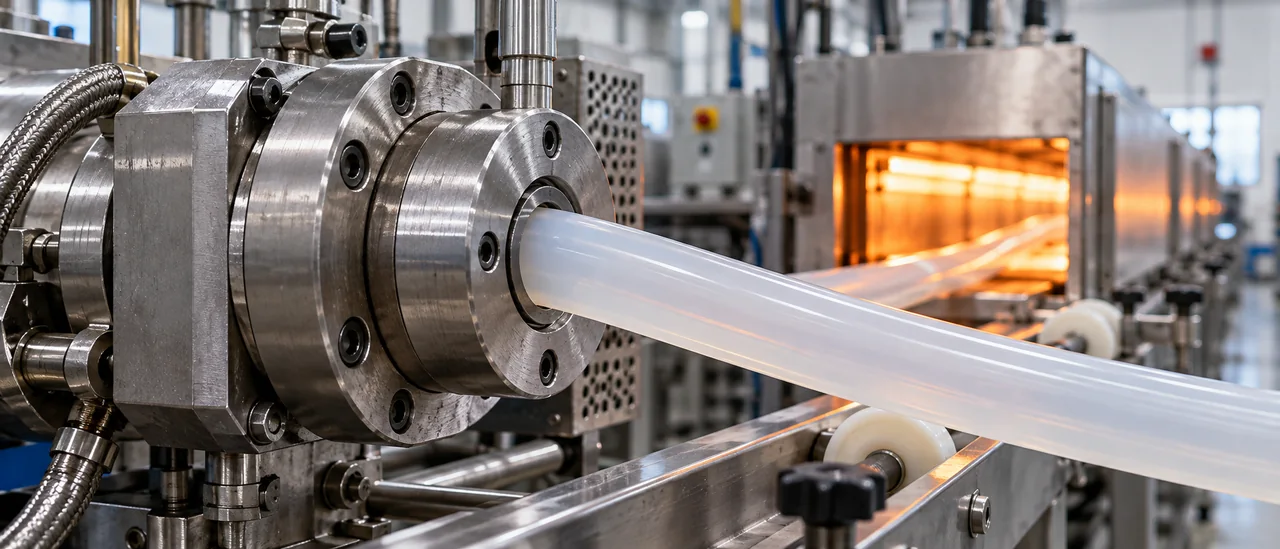
Экструдер продавливает компаунд через головку с дорном и матрицей. Их размеры с поправкой на усадку и раздутие экструдата задают внутренний и наружный диаметр, то есть толщину стенки. Температура цилиндра, скорость шнека и давление определяют стабильность геометрии по длине; процесс разобран в материале технология экструзии силикона.
Вулканизация, охлаждение, намотка
Сырая трубка проходит туннельную печь, где при температуре порядка 180–230 °C идёт платиновая вулканизация. Скорость протяжки задаёт время выдержки: ускорение ведёт к недополимеризации, замедление к перевулканизации. Далее охлаждение в ванне, протяжка и намотка в бухту, где натяжение и остаточная усадка дают отклонения диаметра.
| Параметр | На что влияет |
|---|---|
| Соотношение A:B | твёрдость, прозрачность |
| Дорн и матрица | диаметры, стенка |
| Скорость протяжки | время сшивки |
| Температура печи | степень вулканизации |
Оборудование и оснастка: от чего зависят допуски
Экструзионная головка и дорн
В производстве силиконовых трубок размеры задают головка и дорн: их геометрия определяет внутренний диаметр и толщину стенки. Концентричность дорна относительно матрицы влияет на разнотолщинность, а износ даёт отклонения, которые отбор уже не исправит. Вакуумная зона экструдера удаляет летучие и стабилизирует поток компаунда.
Онлайн-контроль диаметра и тянущее устройство
Тянущее устройство задаёт скорость отбора; рассогласование с экструдером даёт колебания наружного диаметра. Лазерный измеритель работает в линии и корректирует отбор в реальном времени, удерживая поле допуска. Печь вулканизации фиксирует размеры, но даёт усадку, которую заранее учитывают в оснастке.
- Внутренний диаметр и допуск: номинальный размер, обычно ±0,1–0,3 мм.
- Толщина стенки и разнотолщинность: проверяют на срезе, влияет на гибкость.
- Твёрдость по Шору A: типовая 50–70, отклонение меняет усилие надевания.
- Наружный диаметр под лазером: колебания не должны выходить за допуск.
- Рабочая температура: из паспорта, для платинового силикона типовой диапазон.
Под нестандартное сечение или стенку изготавливают отдельные головку и дорн. В паспорте изделия фиксируют номинальные размеры, допуски, твёрдость по Шору A и температурный диапазон. Для трубок ИТЕК оснастка проектируется под внутренний диаметр от 1 до 25 мм и наружный от 2 до 40 мм.
Сырьё: платиновая вулканизация, твёрдость по Шору A и рабочие среды
Что даёт платиновая вулканизация
Платиновая вулканизация обходится без перекисных катализаторов и побочных продуктов, поэтому силикон не содержит ДХБ. Эластичность сохраняется примерно от −60 до +200 °C, кратковременно допустим и больший нагрев. Малое содержание летучих важно при контакте с пищей, водой и паровой стерилизации, а точные цифры берут из паспорта изделия.
Твёрдость экструзионных трубок обычно лежит в диапазоне 30–80 Шор A. Мягкие компаунды (30–50) садятся на штуцер и работают при низком давлении, твёрдые (60–80) держат форму и меньше сминаются под вакуумом. С ростом температуры прочность падает, и допустимое давление снижается.
| Среда | Поведение силикона |
|---|---|
| Вода, пар, воздух | Длительно стоек |
| Масла, топливо, неполярные углеводороды | Набухает, теряет прочность |
Где силикон уступает другим материалам
В неполярных углеводородах (масла, бензин, дизтопливо) силикон набухает и теряет прочность: здесь подходят FKM, NBR или EPDM. Длительный контакт с перегретым паром ускоряет старение, абразив и высокое давление быстрее изнашивают мягкую трубку, для таких задач берут армированные или фторопластовые изделия. Трубки ИТЕК из платинового силикона без ДХБ рассчитаны на воду, пар, воздух и пищевые среды.
Контроль качества: что и как проверяют в партии
Геометрия и овальность
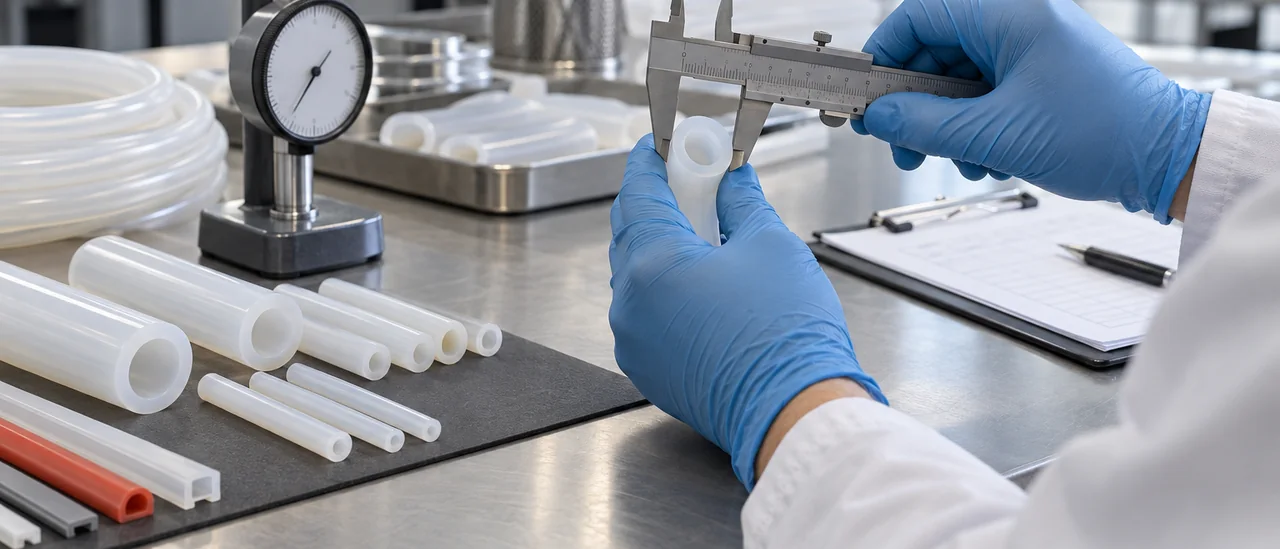
В производстве силиконовых трубок геометрию проверяют на 3–5 отрезках от партии. Внутренний диаметр измеряют калибрами, наружный и толщину стенки микрометром и стенкомером. Овальность считают как разность наибольшего и наименьшего диаметра в сечении. Допуски сверяют с чертежом.
Физико-механические и визуальные показатели
Твёрдость по Шору A определяют дюрометром на торце или образце; методика описана в материале про измерение твёрдости методом Шора. Прочность при растяжении и удлинение снимают на разрывной машине. Остаточную деформацию при сжатии измеряют после выдержки под нагрузкой. Значения сравнивают с паспортными.
Внешний вид, прозрачность и включения оценивают визуально при нормированном освещении. Результаты заносят в протокол и паспорт партии. Повторяемость зависит от температуры в цехе и калибровки приборов.
| Параметр | Как проверяют | Что фиксируют |
|---|---|---|
| Внутр. диаметр | калибры | номинал, допуск |
| Наруж. диаметр, стенка | микрометр | номинал, допуск |
| Овальность | замер сечений | отклонение |
| Твёрдость Шор A | дюрометр | значение |
| Растяжение, удлинение | разрывная машина | МПа, % |
| Остат. деформация | сжатие | % |
| Внешний вид | осмотр | дефекты |
Размеры, допуски и формирование партий
Допуски, овальность и длина поставки
Стандартный сортамент экструзионных силиконовых трубок охватывает внутренний диаметр 1–25 мм и наружный 2–40 мм, круглые монолитные шнуры выходят сечением до 40 мм. Типовой допуск на диаметр составляет ±0,1–0,3 мм, толщина стенки задаётся с отклонением около ±10 %. Шнур держит размер жёстче трубки, поскольку формуется без внутренней полости. Точные цифры всегда берут из паспорта конкретного изделия.
| Параметр | Диапазон | В паспорте |
|---|---|---|
| Внутренний d | 1–25 мм | допуск |
| Наружный d | 2–40 мм | овальность |
| Стенка | от 0,5 мм | ±% |
| Бухта | по заказу | отрезка |
В размерной таблице поставщика проверяйте, что указано: внутренний диаметр, наружный, толщина стенки или только два из трёх. Овальность и разнотолщинность в каталог обычно не выносят, их фиксируют в протоколе контроля партии. Сверить заявленные диапазоны с фактическим сортаментом удобно по каталогу силиконовые трубки и шланги. Если в чертеже есть только наружный диаметр, внутренний придётся согласовывать отдельно.
Цвет и нестандартная оснастка влияют на сроки: окрашенный компаунд требует отдельной партии и промывки линии. Новый инструмент под нестандартный размер изготавливают под заказ, это основная часть срока подготовки. Минимальный объём партии привязан к длине бухты и кратности намотки.
Чек-лист подбора и типовые ошибки
Типовые ошибки подбора
Частая ошибка при подборе: путать внутренний и наружный диаметр. В заявке указывают один размер, а штуцер не входит или не держит. Толщина стенки задаёт гибкость, стойкость к вакууму и усилие посадки, поэтому её нельзя выбирать по одному параметру. Подбор по твёрдости в ущерб геометрии тоже ведёт к протечкам: мягкий материал не компенсирует неверную посадку. Среду и давление уточняют до заказа, так как силикон ограниченно стоек к маслам и топливу.
Вторая группа ошибок касается эксплуатации. Режим стерилизации учитывают заранее: автоклав от 121 до 134 °C и CIP-мойка щёлочью дают усадку или микротрещины, если материал на такой цикл не рассчитан. Линию проверяют на давление или самотёк, иначе берут слишком тонкую стенку. Точные значения по компаунду берут из паспорта изделия, а не из общих таблиц.
Что указать в заявке и проверить в паспорте
Для заказа на производство силиконовых трубок указывают внутренний и наружный диаметр, толщину стенки, твёрдость по Шору A, температуру, среду, давление, способ мойки и стерилизации. В паспорте сверяют партию, допуски и подтверждающие документы.
- Внутренний и наружный диаметр, толщина стенки в мм
- Твёрдость по Шору A, температурный диапазон в °C
- Рабочая среда, давление в бар, наличие вакуума
- Способ стерилизации и параметры CIP-мойки
- Объём партии, допуски, подтверждающие документы
Вопросы и ответы
Почему размеры трубки в разных партиях немного отличаются и какие допуски считаются нормальными?
Разброс заложен в сам процесс экструзии: колебания температуры по зонам, скорость протяжки, усадка после вулканизации дают отклонения в пределах десятых долей миллиметра. Для трубок малого диаметра на практике нормой считают допуск порядка ±0,1 мм по внутреннему и наружному диаметру, толщина стенки чаще укладывается в ±10 %. Точные значения фиксируются в чертеже и паспорте изделия, поэтому при входном контроле сверяются именно с ними, а не с общими ориентирами.
Какие документы и параметры стоит проверить в паспорте на партию для медицины и пищевого производства?
Для медицинского и пищевого применения к партии прикладывают регистрационное удостоверение Росздравнадзора и заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям; продукция ИТЕК также внесена в Реестр российской промышленной продукции Минпромторга. В паспорте смотрят марку силикона, подтверждение платиновой вулканизации и отсутствия ДХБ, фактический размер с допусками, твёрдость по Шору A, номер партии и дату изготовления. Отдельно уточняют, выдерживает ли трубка выбранный режим стерилизации (автоклав, сухой жар, гамма-облучение) или мойки CIP, чтобы после обработки не изменились размеры и жёсткость.


