
Диаметры и размеры силиконовых трубок: как читать обозначение 6×10
Что означает обозначение 6×10
Диаметры силиконовых трубок принято указывать в миллиметрах, и в записи 6×10 первое число обозначает внутренний (проходной) диаметр, второе – наружный. Толщина стенки здесь считается как (10 − 6) / 2 = 2 мм. Первым ставят внутренний диаметр потому, что именно он определяет расход среды и потери давления на трение: по нему подбирают штуцер и считают гидравлику. Наружный диаметр нужен для посадки в фитинг, под хомут, в отверстие корпуса или монтажный канал.
Тот же размер могут записать как 6/10, 6*10, ID 6 / OD 10 или словами «внутренний 6, наружный 10»: смысл один, но порядок чисел иногда меняют. Если первым стоит OD или указано только одно число, сверяйтесь с чертежом, что имеется в виду. Цена ошибки велика: трубка 8×12 не сядет на фитинг под 6×10, а попытка натянуть её даёт подтекание или срыв резьбы. Точные диаметры с допуском всегда указаны в паспорте изделия.
Как по двум числам посчитать толщину стенки
Толщину стенки считают по формуле: из наружного диаметра вычитают внутренний, результат делят на два. Для обозначения 6×10 получается (10 минус 6) / 2 = 2 мм, для 4×6 это 1 мм, для 6×9 полтора миллиметра. Тот же расчёт даёт 2 мм для 8×12 и 3 мм для 12×18. У профилей и полос стенку определяют по чертежу, а не по двум числам.
| Обозначение | Толщина стенки, мм |
|---|---|
| 4×6 | 1,0 |
| 6×9 | 1,5 |
| 6×10 | 2,0 |
| 8×12 | 2,0 |
| 12×18 | 3,0 |
Стенка задаёт жёсткость: толстая трубка требует большего усилия пережима роликом, лучше держит вакуум и плотнее садится на штуцер. Тонкая легче надевается на фитинг и меньше сопротивляется изгибу, но сильнее сплющивается под нагрузкой. Допуски на диаметры и метод измерения указаны в паспорте изделия, и отклонение 0,2 мм по внутреннему диаметру уже сказывается на герметичности. Перед заказом диаметры силиконовых трубок сверяют с посадочным размером штуцера и полем допуска в паспорте партии.
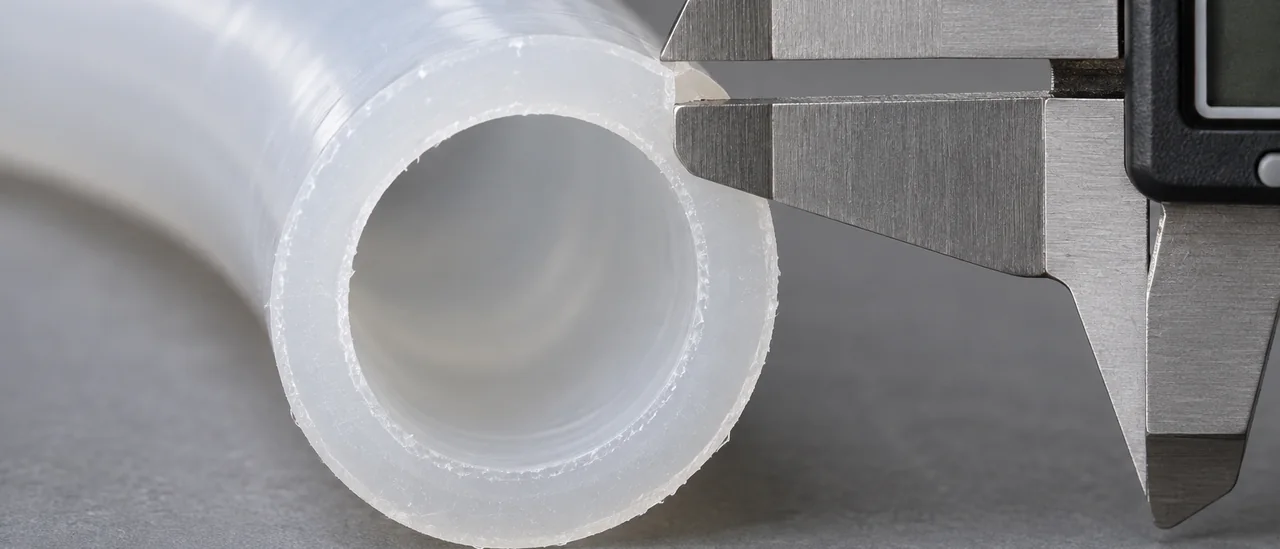
Типовой размерный ряд силиконовых трубок
Размерный ряд строят по внутреннему диаметру с шагом 1–2 мм в области малых значений и 2–5 мм в области средних и крупных. Чаще всего встречаются сочетания 2×4, 4×6, 6×10, 8×12, 10×14, 16×22 и 25×35 мм, где толщина стенки лежит в пределах 1–5 мм. Наружный диаметр подбирают так, чтобы получить нужную стенку под давление и износ, а не «на глаз». Сводка типовых обозначений и ориентиров по применению приведена в таблице; фактические диапазоны типоразмеров собраны на странице силиконовые трубки и шланги.
Размеры вне ряда изготавливают под оснастку: это касается трубок с нестандартной стенкой, овальным сечением или промежуточными диаметрами. Производственная программа ИТЕК охватывает трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, включая позиции по чертежам и техническим требованиям заказчика. При заказе нестандарта проверяйте допуски и твёрдость по Шору A: одинаковое обозначение у разных марок может давать разную жёсткость и рабочий температурный диапазон.
| Обозначение | Внутренний диаметр, мм | Наружный диаметр, мм | Толщина стенки, мм | Ориентир по применению |
|---|---|---|---|---|
| 2×4 | 2 | 4 | 1 | лабораторное дозирование |
| 4×6 | 4 | 6 | 1 | перистальтический насос малого расхода |
| 6×10 | 6 | 10 | 2 | универсальные линии и розлив |
| 8×12 | 8 | 12 | 2 | подача жидкости |
| 10×14 | 10 | 14 | 2 | средние магистрали и вакуум |
| 16×22 | 16 | 22 | 3 | перекачка |
| 25×35 | 25 | 35 | 5 | большие потоки |
Значения в таблице номинальные; точные допуски по внутреннему и наружному диаметру берутся из паспорта изделия.
Как размеры связаны с расходом, давлением и работой насоса
Внутренний диаметр задаёт пропускную способность линии: при его росте расход увеличивается быстрее, чем площадь сечения, а потери напора падают примерно обратно пропорционально четвёртой степени диаметра. Поэтому переход с 6 мм на 8 мм даёт заметно больше, чем простая арифметика 6 к 8. Для напорных магистралей диаметры силиконовых трубок берут с запасом по расходу, чтобы насос работал в средней части своей характеристики, а не на пределе. Точные значения расхода и падения давления смотрят в паспорте изделия и на кривых насоса: они зависят от вязкости среды, длины контура и числа изгибов.
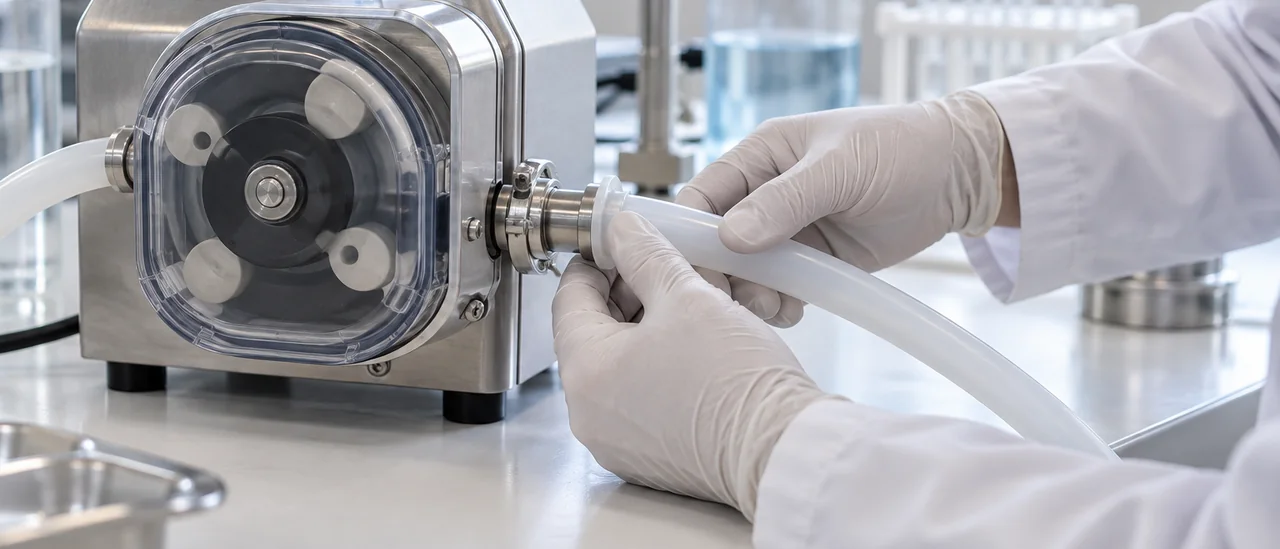
Наружный диаметр и толщина стенки отвечают за посадку на фитинг, удержание давления и вакуума, а также за поведение трубки в перистальтическом насосе. Для точного дозирования важнее стабильный внутренний диаметр и упругая стенка: ролики пережимают её, и от восстановления формы зависит объём дозы. Когда речь идёт о точном внутреннем диаметре, тонкой стенке и износе трубки роликами, применяют трубки для перистальтических насосов с нормированным размером. В напорных и вакуумных линиях, наоборот, увеличивают стенку, чтобы трубка не срывалась со штуцера и не сплющивалась под разрежением.
Допуски и другие параметры в паспорте изделия
Запись 6×10 отражает номинал, а совместимость с фитингом, штуцером и перистальтическим насосом определяют допуск на диаметры силиконовых трубок, овальность и твёрдость. Без указания поля допуска партия может отличаться по диаметру на доли миллиметра, из-за чего трубка не сядет на штуцер или даст течь. Поэтому в паспорте смотрят не номинал, а предельные отклонения и метод измерения.
- Поле допуска на внутренний и наружный диаметр, обычно с симметричными отклонениями.
- Овальность: разность наибольшего и наименьшего диаметра в одном сечении.
- Твёрдость по Шору A, задающая натяг на штуцер и жёсткость стенки.
- Температурный диапазон, рабочее давление и список допустимых рабочих сред.
- Форма поставки: бухта или мерный отрезок с допуском на длину.
Допуск и овальность влияют на герметичность соединения сильнее, чем сами миллиметры. Твёрдость по Шору A и температурный диапазон определяют, удержит ли трубка хомут и сохранит ли форму под нагрузкой. Длину поставки тоже нормируют: в бухте и в мерном отрезке предельные отклонения разные. Все эти параметры берут из паспорта изделия.
Порядок подбора размеров и типовые ошибки
Подбор начинают не с каталога, а с условий: рабочая среда, температура, давление и способ соединения. Затем по расходу определяют внутренний диаметр, а толщину стенки считают по давлению и минимальному радиусу изгиба. Твёрдость по Шору A, длина отрезка и тип фитинга выбираются последними. Последовательность и формулы разобраны в практическом разделе расчёт размеров трубки под задачу.
- Перепутаны внутренний и наружный диаметры при заказе у поставщика.
- Трубка подобрана по размеру штуцера без запаса на растяжение и монтаж.
- Стенка 1 мм поставлена под вакуум или давление свыше 3 бар.
- Не учтено набухание в маслах, топливах и растворителях.
Обозначение 6×10 читается как внутренний 6 мм и наружный 10 мм, поэтому путаница чисел даёт неверную посадку на штуцер. Заказ по штуцеру без запаса на растяжение приводит к натягу и деформации кромки. Тонкая стенка не держит вакуум, а при 1 мм и давлении выше 3 бар возможен разрыв. В маслах и топливах силикон набухает и теряет прочность, здесь нужен другой материал.
Когда размер подобран верно, но материал не подходит
Подобранные диаметры силиконовых трубок не помогут, если среда разрушает сам материал. Минеральные масла, бензин и дизель, концентрированные растворители вызывают набухание, падение твёрдости по Шор A и постепенное разрушение стенки, а абразивные пульпы ускоряют истирание внутренней поверхности. Высокое давление вместе с температурой даёт остаточную деформацию и разрыв по слабому сечению. В таких узлах разумнее смотреть на EPDM для воды и пара, ПТФЭ для агрессивной химии и нагрева, ПВХ или полиуретан для топлива и абразивных сред.
Форма изделия тоже влияет на ресурс: там, где нужна не транспортировка среды, а уплотнение или заполнение зазора, трубку заменяют шнуром, профилем или полосой, они жёстче держат геометрию и меньше деформируются. Армированные трубки и шланги, а также пористые и вспененные шнуры к силиконовой экструзионной продукции не относятся, это отдельные классы изделий со своими свойствами. Если среда и давление остаются в допустимых для силикона границах, а размеры и допуски сходятся с паспортом, узел работает предсказуемо; такие изделия по стандартным и индивидуальным размерам выпускает, например, ИТЕК.
Вопросы и ответы
Трубку 6×10 надевают на штуцер 6 мм или 8 мм?
В обозначении 6×10 первое число является внутренним диаметром, второе наружным. Значит, изделие садится на штуцер 6 мм, а не на 8 мм; для восьмимиллиметрового нужна трубка с внутренним диаметром 8 мм, например 8×12. Посадка зависит от твёрдости по Шору A и допуска: слишком тонкая стенка может не обжать штуцер, поэтому проверяйте паспорт изделия.
Что означает запись 10×6, если в каталоге указан другой порядок чисел?
Порядок «внутренний × наружный» встречается чаще, но некоторые поставщики могут писать наоборот. Запись 10×6 в обратном порядке соответствует трубке с внутренним 6 мм и наружным 10 мм, то есть тому же типоразмеру, что 6×10. В спецификации и заявке лучше явно указывать оба параметра и добавлять «внутренний × наружный», чтобы исключить путаницу.
Можно ли заменить трубку 6×10 на 6×9 и чем это грозит на линии?
Внутренний диаметр остаётся 6 мм, но стенка уменьшается с 2 до 1,5 мм. Такая замена снижает давление разрыва и повышает риск схлопывания при вакууме, зато трубка становится мягче. Если линия работает под давлением или с изгибами, лучше сверить рабочие параметры с паспортом и учесть, что наружный диаметр 9 мм может слабее держаться в фитинге или хомуте.
В паспорте указывают только номинал диаметра или ещё допуски и твёрдость?
В паспорте изделия обычно приводят номинальные размеры, предельные отклонения по внутреннему и наружному диаметру, твёрдость по Шору A и температурный диапазон. Для партии могут указывать номер, дату изготовления и срок хранения; эти данные стоит запрашивать до закупки. Если допуск критичен для сборки, его фиксируют в технических требованиях и сверяют с фактическими замерами.


