
Силиконовый вакуумный шланг: почему стенка не схлопывается и как это проверить
Почему стенка схлопывается под разрежением
Что именно нагружает стенку
Внутри вакуумного шланга остаточное давление ниже атмосферного, и разница около 1 бар сжимает кольцевое сечение снаружи. Стенка работает не на разрыв, а на изгиб: наружные слои растягиваются, внутренние сжимаются. Когда кольцевая жёсткость не компенсирует нагрузку, круг превращается в овал, а затем в «бабочку» с пережатым просветом.
От чего зависит критическое давление
Порог устойчивости определяют толщина стенки, твёрдость по Шору A, модуль упругости материала, начальная овальность и длина прямого участка. Изгибы, изломы и близость штуцеров снижают запас сильнее, чем кажется. У гладкой силиконовой трубки без армирования с ростом диаметра при той же стенке устойчивость падает.
Для линии под разрежением шланг вакуумный силиконовый подбирают по отношению диаметра к толщине стенки, а не только по внутреннему размеру. Точный порог схлопывания берут из паспорта изделия или подтверждают испытанием на макете.
Геометрия: внутренний диаметр, толщина стенки и соотношение D/S
Как читать обозначение размера
В паспорте изделия указывают внутренний диаметр и толщину стенки, реже только внутренний и наружный. Для вакуумного силиконового шланга важны все три величины: устойчивость к разрежению зависит от отношения внутреннего диаметра к толщине стенки (D/S). Чем меньше это отношение, тем жёстче изделие при прочих равных. Логика подбора размеров под условия работы разобрана в материале как рассчитать размеры трубки под задачу.
Сравните два исполнения с наружным диаметром 10 мм: внутренний 6 мм даёт стенку 2 мм и D/S 3, внутренний 8 мм даёт стенку 1 мм и D/S 8. Первое держит разрежение лучше, второе гибче и даёт больший просвет. Допуски на диаметр и стенку зависят от типоразмера и берутся из паспорта партии.
- Внутренний диаметр от 1 до 25 мм, наружный от 2 до 40 мм: рабочий диапазон экструзии.
- Толщина стенки от 0,5 до 4 мм и более для крупных сечений.
- D/S до 4 даёт высокую стойкость к схлопыванию под разрежением.
- D/S от 5 до 8: компромисс между гибкостью и устойчивостью к вакууму.
- D/S выше 10 подходит только для коротких участков без глубокого разрежения.
Радиус изгиба и длина прямого участка
Радиус изгиба растёт с увеличением внутреннего диаметра и падает с толщиной стенки, поэтому шланг нельзя укладывать с перегибом короче допустимого. На изогнутых участках оставляйте прямые вставки до и после фитинга: так снижается риск пережима и потери проходимости. Точный минимальный радиус указывает изготовитель для конкретного типоразмера.
Твёрдость по Шору A, температура и рабочая среда
Твёрдость по Шору A задаёт баланс между герметичностью посадки и устойчивостью к схлопыванию. Мягкий материал 40–50 Shore A лучше обжимает ниппель и повторяет его неровности, поэтому держит разрежение при небольших перепадах. Более жёсткий 60–70 Shore A меньше деформируется под вакуумом, но требует точной геометрии штуцера и ровного посадочного места. Для вакуумного силиконового шланга рабочий выбор обычно лежит в диапазоне 50–70 Shore A, точное значение указывают в паспорте изделия.
Автоклав, CIP и SIP: что происходит с материалом
Типовой рабочий диапазон силикона платиновой вулканизации: от минус 60 до плюс 200 °C, конкретные границы смотрите в паспорте. Автоклавирование при 121–134 °C материал переносит, однако повторяющиеся циклы постепенно снижают эластичность и увеличивают остаточную деформацию сжатия. CIP и SIP с горячими щелочами и кислотами допустимы при ограниченных концентрации и времени выдержки, агрессивные режимы ускоряют старение.
Где силикон уступает другим материалам
Силикон нестоек к неполярным средам: минеральные масла, топливо и многие растворители вызывают набухание и потерю прочности. При истирании абразивными средами или под высоким давлением он изнашивается быстрее. В таких задачах применяют фторкаучук, ЭПДМ или полиуретан, если среда и температура это позволяют.
Как проверить шланг на схлопывание: практические способы
Что смотреть в паспорте изделия
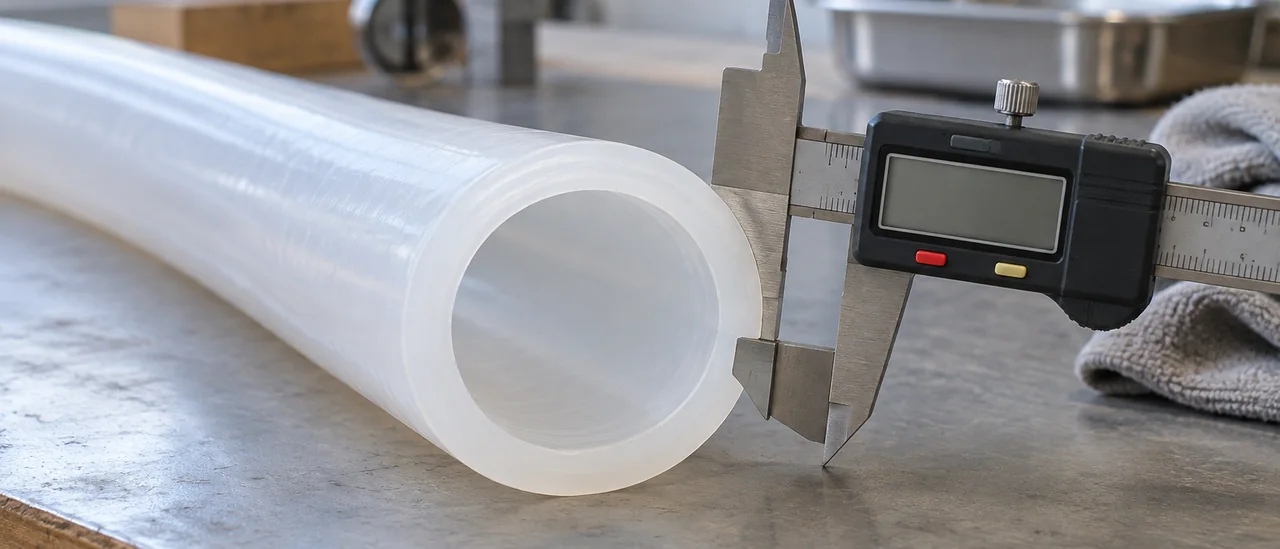
Сверьте с паспортом номинальные диаметры, толщину стенки и твёрдость по Шору A. По партии запросите подтверждающие документы на продукцию, включая заключение о соответствии. Расхождение по стенке свыше 0,2 мм или по твёрдости более ±3 единиц Шор A повышает риск схлопывания. Измеряйте штангенциркулем минимум в трёх точках по длине и в двух направлениях по окружности.
Тест под разрежением на стенде
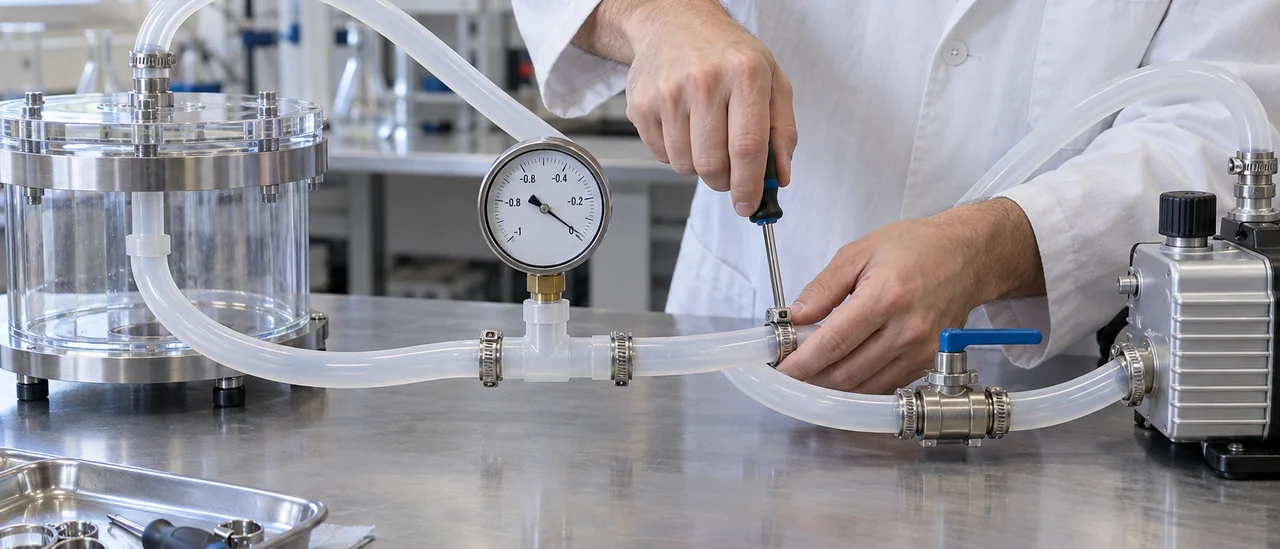
Проверить шланг вакуумный силиконовый можно и без стенда: овальность, изгиб по рабочему радиусу, сжатие стенки пальцами. Эти проверки выявляют явный брак до испытаний. На стенде подайте рабочее разрежение, зафиксируйте мановакуумметр и выдержите 10–15 минут. Просадка сечения или падение вакуума указывают на недостаточную жёсткость.
- Овальность в сечении: разность диаметров не более 5 % от номинала.
- Изгиб по рабочему радиусу: плавный, без заломов, стенка сохраняет проход.
- Сжатие руками: стенка упруго возвращает форму после разжатия пальцев.
- Стенд: рабочее разрежение, мановакуумметр и выдержка 10–15 минут.
После стерилизации и мойки геометрия посадки меняется, поэтому партию проверяют повторно. Автоклавирование при 121–134 °C и CIP с горячими щелочами дают усадку или размягчение материала. Сравните внутренний диаметр до и после цикла: отклонение более 0,3 мм требует пересмотра режима или замены шланга.
Порядок подбора и типовые ошибки
Чек-лист параметров для заявки
Подбор начинают со среды и её температуры, затем фиксируют величину и длительность разрежения, расход, длину магистрали и число изгибов. Отдельно отмечают режим мойки и стерилизации, так как нагрев снижает жёсткость стенки. При выборе типоразмеров помогает перечень стандартных силиконовых трубок и шлангов с параметрами.
Заявку удобно строить по чек-листу: внутренний диаметр, наружный диаметр и толщина стенки, твёрдость по Шору A, рабочий диапазон температур, среда, разрежение, радиус изгиба, способ крепления. Заказ по наружному диаметру без указания внутреннего часто приводит к несоответствию штуцеру и утечкам.
Ошибки, которые приводят к схлопыванию
Тонкая стенка на длинном прямом участке, переход с большого внутреннего диаметра на малый штуцер, экономия на толщине стенки и игнорирование нагрева ведут к схлопыванию. Каждый фактор проверяют расчётом D/S и пробным запуском.
| Исполнение | Ориентир по D/S | Устойчивость к схлопыванию | Где уместно |
|---|---|---|---|
| Гладкий силиконовый, стенка 1–1,5 мм | 6–10 | Низкая | Слив, аэрация, перекачка без разрежения |
| Гладкий силиконовый, стенка 2–3 мм | 3–6 | Средняя | Дозирование, линии с умеренным разрежением |
| Толстостенный, стенка от 4 мм | 1,5–3 | Высокая | Вакуумная транспортировка на коротких участках |
| С текстильной оплёткой | Не нормируется | Высокая | Давление и разрежение, защита от истирания |
| Со спиральным каркасом | Не нормируется | Высокая, сохраняется при изгибе | Глубокий вакуум, защита от перегиба |
| Гофрированный | Не нормируется | Низкая на осевое сжатие, высокая на изгиб | Гибкие соединения, компенсация смещений |
| ПУ, ПВХ, ПТФЭ | Зависит от исполнения | Зависит от исполнения | Агрессивные среды, повышенные давления |
Когда вместо силикона нужен армированный или другой рукав
Классы изделий и их типовые задачи
Если рабочее разрежение глубже 60–80 кПа, а линия работает с импульсами, обычный шланг вакуумный силиконовый начинает деформироваться. При избыточном давлении выше 3–6 бар и абразивном потоке силикон быстро теряет ресурс. В таких задачах переходят к рукавам с силовым каркасом.
Классы изделий различаются по каркасу и материалу. Рукав с текстильной оплёткой держит разрежение и умеренное давление, со спиральным каркасом не схлопывается при глубоком вакууме и не пережимается на изгибе. Гофрированные рукава берут на себя подвижные соединения, ПУ и ПВХ работают с абразивами и водными средами, ПТФЭ выдерживает агрессивные реагенты и нагрев.
Переход к армированному рукаву оправдан, когда не хватает вакуумной стойкости, радиуса изгиба или совместимости со средой. Решение принимают по остаточному давлению, диаметру, ресурсу на изгиб и химической стойкости. Силикон остаётся рациональным для стерилизуемых, пищевых и медицинских линий; ИТЕК выпускает экструзионные трубки, шланги и шнуры, но не производит армированные и пористые изделия.
Вопросы и ответы
Как оценить, выдержит ли силиконовый шланг разрежение, если в паспорте указаны только размеры и твёрдость?
Ориентируйтесь на толщину стенки и отношение внутреннего диаметра к наружному: для разрежения до минус 0,8 бар при 20 °C обычно берут стенку не менее 3 мм при внутреннем диаметре до 12 мм. Твёрдость 60–70 Shore A даёт больший запас устойчивости, чем 40–50 Shore A, но при нагреве выше 60 °C он снижается. Точное допустимое отрицательное давление указывают в паспорте изделия или подтверждают испытанием образца на стенде при рабочей температуре.
Почему на длинном прямом участке шланг схлопывается, а на коротком держит форму?
При разрежении стенка работает на устойчивость: чем длиннее участок без опоры, тем выше риск потери формы. На коротком отрезке фитинги и хомуты ограничивают овализацию и работают как дополнительная опора. Для длинных прямых участков помогает наружная спираль или промежуточные поддерживающие клипсы.
Влияет ли автоклавирование и CIP-мойка на устойчивость силиконового шланга к схлопыванию?
Да, влияет: при 121–134 °C модуль упругости силикона снижается, поэтому шланг теряет устойчивость при меньшем разрежении, чем при комнатной температуре. Многократные циклы могут накапливать остаточную деформацию, особенно если стенка тонкая. Запас по толщине стенки закладывают под максимальную температуру стерилизации или мойки, а не под 20 °C.


