
Техническое задание на закупку: как описать силиконовые изделия
Что обязательно указать в ТЗ, чтобы изделие подобрали с первого раза
Поля, без которых запрос уходит на доработку
«Нужна трубка 10 мм» не позволяет подобрать изделие: неясно, это внутренний или наружный диаметр, какая среда, давление и температура. Запрос уходит на уточнение, закупка теряет дни. Техническое задание перечисляет поля, по которым однозначно выбирают материал, размер и оснастку.
Обязательны назначение узла, тип изделия, внутренний диаметр с допуском, наружный диаметр или стенку, длину, материал и способ вулканизации, твёрдость по Шору А, диапазон температур, среду, давление, режим стерилизации и мойки, документы, объём партии и упаковку. Примеры формулировок даны в таблице.
| Параметр | Что указать | Пример записи |
|---|---|---|
| Внутренний диаметр | Номинал и допуск | Внутренний Ø8,0 ±0,2 мм |
| Наружный диаметр или стенка | Один из параметров | Ø12,0 мм, стенка 2,0 мм |
| Длина | Номинал и допуск | 500 ±5 мм |
| Материал | Тип и вулканизация | Платиновая, без ДХБ |
| Твёрдость и температура | Шор A, °C | 60 Shore A, от −50 до +200 °C |
| Среда и давление | Контакт, бар | Пар, 2 бар, вакуум −0,8 бар |
| Стерилизация и мойка | Режим | Автоклав 134 °C, CIP |
Что в ТЗ можно не описывать
Цвет, если он не влияет на приёмку, марку оснастки, способ резки при неответственной кромке, вариант маркировки поставщик согласует сам. Опускать допустимо лишь то, что не влияет на герметичность, ресурс и допуск.
Размеры и допуски: как записать диаметры, толщину стенки и длину
Номинал и поле допуска: что писать в ТЗ
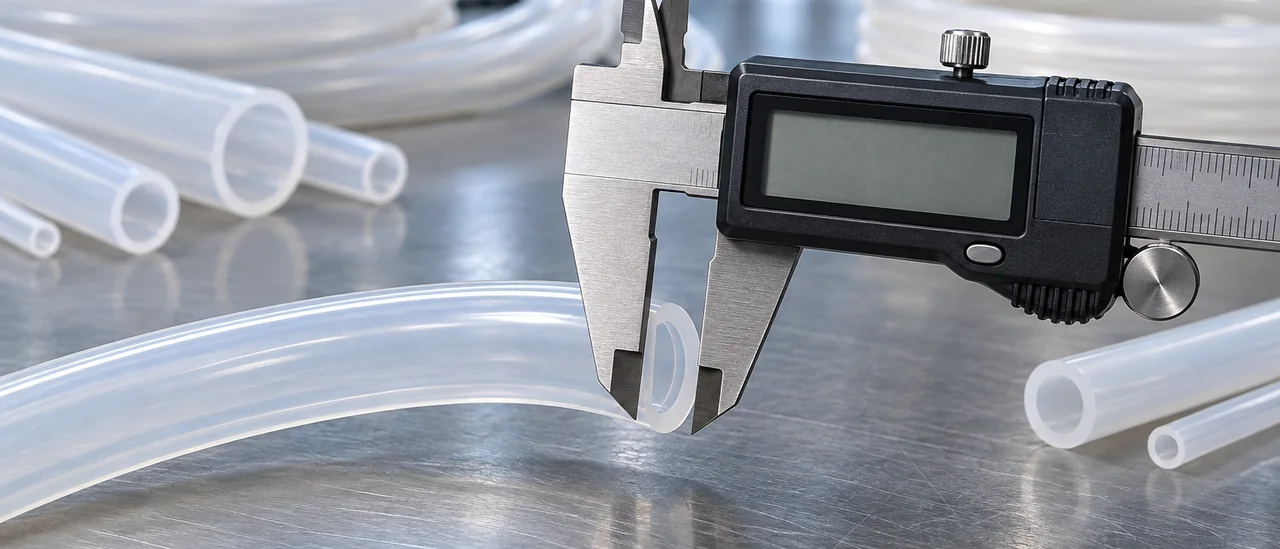
Посадка на штуцер считается по внутреннему диаметру, поэтому номиналом указывают именно его, а наружный диаметр или толщину стенки задают справочно. Для съёмных соединений фиксируют внутренний диаметр и толщину стенки: наружный получится расчётным. Если изделие садится в отверстие или зажимается, номиналом становится наружный диаметр. Поле допуска записывают предельными отклонениями, а не словом «примерно».
Допуск назначают только на размер, влияющий на сборку, остальные оставляют свободными: иначе растут цена и срок. Типовые поля для экструзии: ±0,1–0,3 мм по внутреннему диаметру малых трубок, около ±0,5 мм по наружному. Длину задают в миллиметрах с допуском ±1–2 мм и указывают способ измерения: по торцу, в свободном или растянутом состоянии. Если номинал под штуцер ещё не определён, поможет расчёт размеров трубки под задачу.
| Параметр | Как задавать | Типовой допуск |
|---|---|---|
| Внутренний диаметр | номинал | ±0,1–0,3 мм |
| Наружный диаметр | справочно | ±0,5 мм |
| Длина | мм, способ замера | ±1–2 мм |
Шнуры, профили и полосы: когда без чертежа не обойтись
Круглые шнуры до 40 мм и трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм относятся к серийной экструзии, здесь достаточно номинала и допуска. Шнуры квадратного и прямоугольного сечения, профили и полосы описывают чертежом с сечением, радиусами и допусками. Нестандартные сечения требуют оснастки, поэтому в техническое задание закладывают срок на её изготовление. Согласованные размеры переносят в паспорт изделия: переписка не является основанием для приёмки по геометрии.
Материал и твёрдость: что писать про силикон и где он не подойдёт
Твёрдость по Шору А: зачем её указывать
В ТЗ на закупку достаточно указать «силикон платиновой вулканизации, без ДХБ», назначение и требование подтвердить марку паспортом партии. Типовой диапазон эксплуатации: от минус 60 до плюс 200 °C, точные цифры берут из паспорта изделия. Если среда агрессивная или температуры выходят за эти границы, нужен согласованный образец.
Твёрдость задаёт поведение изделия: 40–50 Sh A легче садятся на штуцер и герметизируют неровности, 60–70 Sh A лучше держат форму под давлением и не схлопываются на изгибе. Для трубок и шнуров типовой диапазон 40–70 Sh A, для профилей встречаются значения до 80. Разброс по партии обычно плюс-минус 5 единиц, его стоит прописать как требование, иначе партии будут плохо повторяться в сборке.
Среды и нагрузки, где силикон проигрывает
Минеральные масла, топлива, ароматические растворители, концентрированные кислоты и щёлочи силикон не держит: он набухает, теряет прочность и разрушается. Интенсивное истирание абразивом и работа под давлением выше 10 бар с вакуумом тоже вне его зоны комфорта. В таких узлах разумнее рассматривать EPDM (вода, пар), фторкаучук (масла, топлива, растворители), ПВХ (жёсткие линии) или полиуретан (абразив, давление). Где среда нейтральна, подходит силикон платиновой вулканизации, а альтернативу подбирают у профильных поставщиков.
Среда, давление и режимы мойки: описываем условия работы узла
Автоклав, CIP и SIP: что фиксировать в требованиях
В техническом задании перечислите среды, контактирующие с изделием: вода, воздух, пар, пищевые продукты, реактивы, спиртовые растворы. Температуру среды и воздуха указывайте отдельно и диапазоном. Для силикона платиновой вулканизации типовой диапазон составляет от минус 50 до плюс 200 °C, точные границы берутся из паспорта. Масла, топливо и растворители вызывают набухание, их присутствие проверяют заранее.
Давление описывают тремя числами: рабочее, пиковое и вакуумметрическое. Пиковое значение и цикличность нагружения важнее рабочего, поскольку задают запас по толщине стенки. Укажите число циклов за смену и характер нагрузки (постоянная, пульсирующая). Для вакуума фиксируют глубину разрежения и температуру.
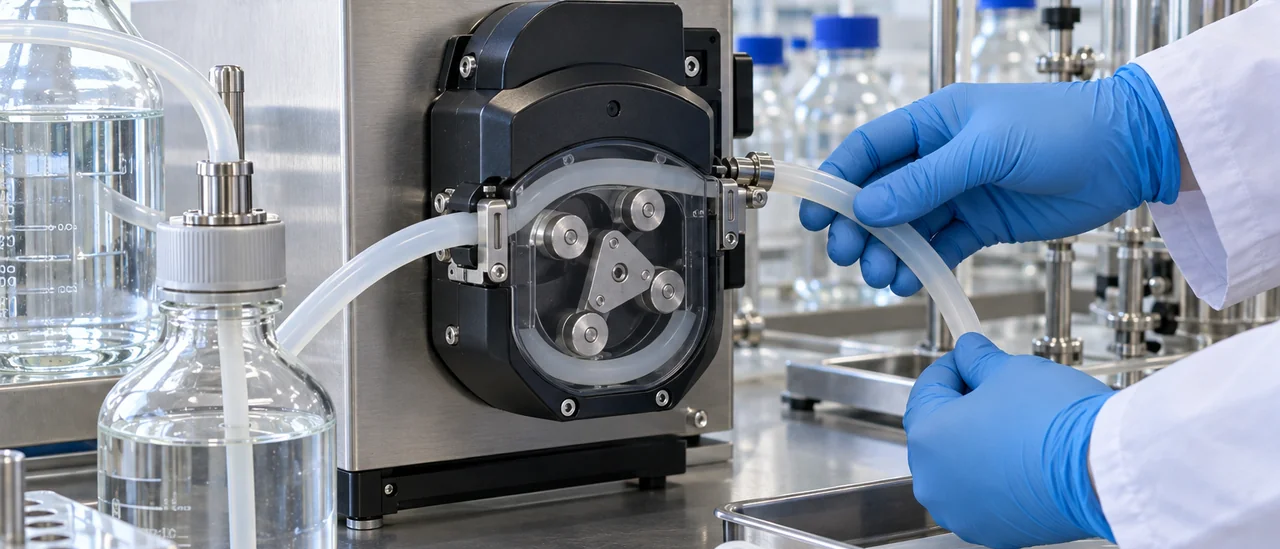
Санитарная обработка задаёт требования к твёрдости и толщине стенки сильнее, чем рабочая среда. Режимы автоклавирования при 121 и 134 °C, дезинфекцию и CIP-мойку прописывают до подбора изделия, иначе образец может не выдержать термоциклы. Укажите число циклов, моющие средства и концентрацию.
| Режим | Что фиксировать |
|---|---|
| Автоклав 121 °C | Время, число циклов |
| Автоклав 134 °C | Время, число циклов |
| CIP-мойка | Температура, средство, концентрация |
| Дезинфекция | Химия, экспозиция |
Чек-лист закупщика и типовые ошибки в техническом задании
Чек-лист перед отправкой запроса
ТЗ начинают с уточнения узла: среда, температура, частота снятия, способ мойки. Затем фиксируют размеры, материал, твёрдость и допуски, в конце добавляют требования к документам. Перед отправкой ТЗ сверяют по пунктам.
- Внутренний и наружный диаметр, толщина стенки, длина с допусками.
- Вулканизация (платиновая), твёрдость по Шору A, цвет.
- Среда, температура, давление, режимы автоклавирования и мойки.
- Объём партии, оснастка под нестандарт, документы на партию.
Проверьте, что нет формулировок «силикон, как у прошлого поставщика». Сверьте пункты с разбором: ошибки при выборе силиконовых изделий помогают увидеть пробелы заранее. Серийные диапазоны, например трубки с внутренним диаметром от 1 до 25 мм, закрывают большинство задач, а нестандарт требует оснастки.
Ошибки, которые дороже всего обходятся
Дороже всего обходятся: только наружный диаметр без допусков, отсутствие твёрдости, «силикон» без способа вулканизации. Запрос армированных или вспененных шнуров от экструзионного производства ведёт к отказу. Не заданы объём партии, оснастка и требования к документам.
Документы, партии и приёмка: что требовать вместе с поставкой
В техническое задание на закупку перечисляют подтверждающие документы. Для медицинского назначения это регистрационное удостоверение Росздравнадзора, для пищевого контакта: заключение по Единым санитарно-эпидемиологическим и гигиеническим требованиям. Комплект подтверждающих документов на продукцию запрашивают до подписания спецификации.
Что проверить в паспорте изделия и партии
В паспорте сверяют номер партии и дату выпуска, марку силикона и тип вулканизации, геометрию и твёрдость по Шору A. Значения должны совпадать с ТЗ. Смешанные партии указывают отдельно, с разбивкой по датам.
- Номер партии, дату выпуска и срок хранения материала.
- Диапазон рабочих температур и твёрдость по Шору A.
- Внутренний и наружный диаметр, толщину стенки, длину отрезка.
- Тип упаковки и защиту от загрязнения при транспортировке.
- Реестровый номер Минпромторга, если позиция в него включена.
Упаковку описывают конкретно: тара, пакет, длина бухты или отрезка. Объём партии и сроки фиксируют числами. Во входном контроле проверяют маркировку, геометрию, отсутствие повреждений и сходимость с паспортом. Условия хранения защищают изделие от деформации и загрязнения до монтажа.
Вопросы и ответы
Можно ли в ТЗ ограничиться внутренним и наружным диаметром, а материал и твёрдость не расписывать?
Формально можно, но тогда поставщик подберёт компаунд по своему усмотрению, и партия может не подойти по гибкости, стойкости к среде или к стерилизации. Диаметр задаёт только геометрию, а твёрдость по Шору А и тип вулканизации определяют усилие при монтаже, герметичность соединения и ресурс изделия. Минимальный набор в ТЗ: размеры с допусками, твёрдость в единицах Шор A, температурный диапазон, рабочая среда и способ мойки.
Какой допуск по внутреннему диаметру реально получить при экструзии силиконовой трубки?
Поле допуска зависит от сечения и стабильности процесса: для малых диаметров типовое значение лежит в пределах от ±0,1 до ±0,2 мм, для крупных сечений расширяется до ±0,3 мм и более. Жёсткий допуск оправдан там, где трубка садится на штуцер, работает как дозирующий канал или входит в узел с ответной деталью. Если нужна точная геометрия по внутреннему каналу, калибровку по оправке и метод контроля оговаривают в ТЗ заранее, поскольку обычная свободная экструзия такого не даёт.
Нужно ли писать твёрдость по Шору А, если изделие работает без давления?
Да, потому что твёрдость влияет не только на удержание давления, но и на усилие надевания на штуцер, способность изгибаться без заломов, прилегание к уплотняемой поверхности и стойкость к смятию под хомутом. Для податливых узлов обычно берут диапазон 40–50 Sh A, для жёстких профилей и полос 60–70 Sh A. Без этого параметра поставщик вправе отгрузить материал из доступного сырья, и повторная закупка даст другое поведение при монтаже.
Как описать в ТЗ изделие, которое будет стерилизоваться в автоклаве при 134 °C?
Указывают требование к силикону платиновой вулканизации и стойкость к многократным циклам паровой стерилизации при 134 °C, а также рабочий диапазон температур. Полезно сразу заложить сохранение размеров и твёрдости после заданного числа циклов и отсутствие липкости поверхности. Формулировка «выдерживает автоклав» без числа циклов, температуры и времени выдержки оставляет поставщику свободу трактовки, и партия может повести себя иначе после десятка обработок.
Какие документы и сведения о партии разумно требовать вместе с поставкой силиконовых изделий?
Паспорт изделия или сертификат качества с номером партии, датой изготовления, маркой компаунда, фактическими размерами и твёрдостью по Шору А. Для медизделий прикладывают регистрационное удостоверение, для пищевого и технического применения документы о соответствии санитарным требованиям. В договоре стоит закрепить прослеживаемость партии и условия хранения, чтобы при следующей закупке получить изделие с теми же характеристиками, а не аналог с другим поведением в узле.


