
Какую температуру выдерживает силиконовая трубка и шланг: пар, кипяток, мороз
Рабочий диапазон силиконовой трубки: от минус 60 до плюс 200 °C
Для силикона платиновой вулканизации типовой рабочий диапазон составляет от минус 50…60 до плюс 180…200 °C. Однозначного ответа, какую температуру выдерживает силиконовая трубка, нет: границы зависят от твёрдости 50–70 Shore A, толщины стенки и контактной среды. Точные значения указывают в паспорте, а не выводят из марки материала.
Длительная работа и короткие пики различаются по последствиям для ресурса. При постоянной температуре запас ограничивают старение и снижение рабочего давления, при циклах до плюс 200 °C изделие успевает восстановить свойства. В паспорте смотрят верхнюю границу вместе с числом циклов и допустимым давлением.
| Температурная зона | Типовая температура | Что происходит с изделием | На что обратить внимание |
|---|---|---|---|
| Криогенная | ниже минус 60 °C | теряется эластичность | риск разрушения при изгибе |
| Мороз | минус 60…минус 20 °C | гибкость сохраняется, растёт жёсткость | проверить усилие изгиба |
| Норма | минус 20…плюс 80 °C | штатный режим | ограничений по температуре нет |
| Горячая вода | плюс 80…100 °C | размягчение, падение давления | снизить рабочее давление |
| Пар, автоклав | плюс 121…134 °C | ускоренное старение | сокращается ресурс циклов |
| Кратковременные пики | плюс 150…200 °C | работают только короткие циклы | без нагрузки и давления |
| Выше плюс 200 °C | устойчивая деградация | материал разрушается | режим не для длительной работы |
Пар и автоклав: что происходит с силиконовой трубкой при 121 и 134 °C
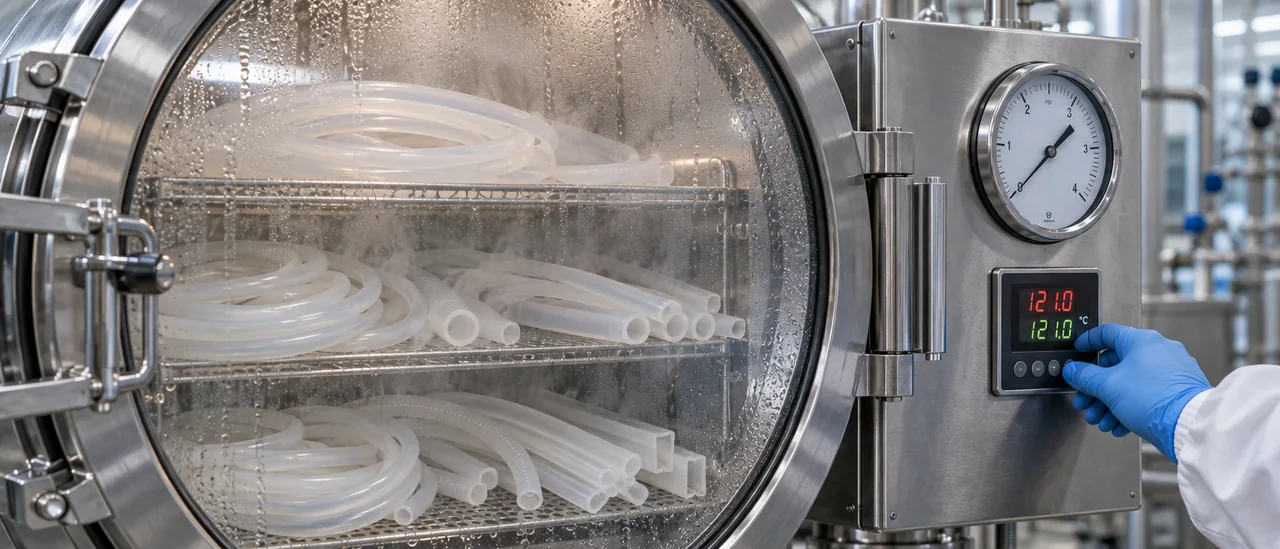
В автоклаве силиконовая трубка работает не с сухим жаром, а с насыщенным паром: типовые режимы 121 °C при выдержке 20–30 минут и 134 °C при 4–18 минутах. Разовый цикл материал платиновой вулканизации переносит без потери свойств, но ресурс считают по числу стерилизаций: после десятков повторных прогревов стенка теряет упругость, срок службы сокращается. Такую температуру силиконовая трубка выдерживает, однако в SIP-контурах к нагреву добавляются постоянное давление и длительная экспозиция, поэтому интервал между заменами задаёт паспорт изделия.
Давление пара является отдельным ограничением для неармированной трубки: при 121 °C это около 1 бар избыточного, при 134 °C примерно 2 бар. Мягкий силикон в таких условиях размягчается, стенка под нагрузкой расплющивается, а после снятия давления форма и упругость восстанавливаются не полностью. Если пар сочетается с механической нагрузкой, неармированную трубку меняют на армированную или на другой материал, а для мягких режимов в заказе указывают твёрдость по Шору A и наружный диаметр.
| Режим стерилизации | Температура | Выдержка | Что учесть |
|---|---|---|---|
| Стандартный в автоклаве | 121 °C | 20–30 мин | Пар, около 1 бар, ресурс по циклам |
| Ускоренный | 134 °C | 4–18 мин | Пар, около 2 бар, выше риск размягчения |
Кипяток и горячие жидкости: 100 °C и выше
Кипяток при атмосферном давлении силиконовая трубка переносит без размягчения: марки платиновой вулканизации сохраняют эластичность, и предел задаёт не материал, а давление в контуре. Вода при 100 °C не разрушает стенку, но снижает жёсткость, поэтому при избыточном давлении растёт риск раздутия и просадки на изгибах. Для пищевых и медицинских контуров важна не разовая варка, а число циклов мойки и стабильность геометрии после них.
- Температурный максимум и кратковременный пик, указанные в паспорте изделия, а не в описании.
- Твёрдость по Шору A: компаунды 40–50 A сильнее теряют форму в горячем потоке.
- Стойкость к щёлочи и кислоте при концентрации и температуре регламента CIP.
- Число циклов мойки до трещин, набухания или изменения внутреннего диаметра.
- Регистрационное удостоверение и санитарно-эпидемиологическое заключение для пищевого контакта.
При мойке CIP проверяют, какую температуру выдерживает силиконовая трубка в паре с химией: нагрев усиливает действие щёлочи и кислоты на поверхность. Уплотнения и переходники выходят из строя раньше трубки, поэтому проверяют узел целиком. Режимы и ресурс берут из паспорта изделия.
Мороз: до какой температуры силикон сохраняет эластичность
При охлаждении силикон не затвердевает скачком: вплоть до минус 50…60 °C трубка и шланг сохраняют эластичность, хотя модуль упругости растёт и усилие на изгиб увеличивается. Точную нижнюю границу указывают в паспорте изделия: она зависит от марки силикона, твёрдости по Шору A и толщины стенки. Ниже этой границы материал переходит в стеклообразное состояние и теряет способность к обратимой деформации. На морозе трубка ещё гнётся, но не возвращается в исходную форму с прежней скоростью.
Разница между сохранением гибкости и полным затвердеванием критична для подвижных соединений: в неподвижной обвязке шланг держит минус 40 °C, а на изгибе, вибрации или перепаде давления при подходе к нижней границе растёт риск трещин и сдвига на штуцере. В неотапливаемых контурах и на холодных складах запас до нижней границы берут не менее 10 °C, а морозостойкие силиконовые шланги подбирают с учётом реальной температуры среды. Для шнуров и профилей прямоугольного сечения ограничение то же, но из-за разной толщины стенки по сечению охлаждение идёт неравномерно.
Температура, давление и среда: почему параметры нельзя читать по отдельности
Рабочее давление нельзя читать в отрыве от температуры: с нагревом прочность силикона снижается, и номинал для 20 °C при 150 °C падает в разы. Несущую способность определяют толщина стенки, внутренний диаметр и твёрдость по Шору A: тонкостенная трубка 4×6 мм и шнур 20 мм ведут себя по-разному. Для связи внутреннего диаметра, толщины стенки и рабочего давления при нагреве удобно сверяться с силиконовыми трубками и шлангами по типоразмерам, а точные значения брать из паспорта изделия для конкретной марки компаунда.
Тепловое расширение силикона заметно выше, чем у металла: длинный горячий участок удлиняется, и его закладывают с запасом на петлю или компенсатор. Хомуты и фитинги подбирают с учётом размягчения при нагреве, иначе перетянутый металлический хомут режет стенку, а недотянутый теряет герметичность. Среда тоже ускоряет старение: масла, топливо и часть растворителей вызывают набухание и потерю эластичности, поэтому ресурс считают по сочетанию температуры, давления и контакта, а не по одному параметру.
Как подобрать трубку под температурную задачу: чек-лист и частые ошибки
Подбор начинают от пиковой температуры процесса, а не от средней: кратковременный нагрев при стерилизации или CIP-мойке часто жёстче рабочего режима. Затем фиксируют среду, давление и способ мойки, после чего переходят к геометрии: внутреннему диаметру, толщине стенки и твёрдости по Шору A. Завершает подбор проверка паспортных значений и подтверждающих документов, включая документы на силиконовую продукцию.
Чаще всего ошибаются при выборе по наружному диаметру: присоединительный размер задаёт внутренний, а стенка определяет расход и стойкость к давлению. При нагреве прочность снижается, поэтому рабочее давление берут с запасом относительно расчётного для 20 °C. Экономия на толщине стенки и отсутствие температурного запаса оборачиваются разрывом шланга или потерей герметичности.
- Пиковая и рабочая температура, включая кратковременный нагрев при автоклавировании и CIP-мойке
- Рабочая среда, давление и запас: при нагреве допустимое давление ниже, чем при 20 °C
- Внутренний диаметр, толщина стенки и твёрдость по Шору A под конкретный узел
- Паспорт изделия и документы: диапазон температур, давление, ресурс, номер партии
Когда силикон не подходит: масла, топливо, абразивы и пар высокого давления
Силикон платиновой вулканизации устойчив к температуре, но не универсален по средам. В минеральных маслах, дизельном топливе, бензине и ряде неполярных растворителей он набухает, теряет твёрдость и прочность: объём может вырасти на десятки процентов, а стенка трубки размягчиться за считаные сутки. Поэтому вопрос, какую температуру выдерживает силиконовая трубка, нельзя решать в отрыве от контакта со средой. Для таких узлов подбирают маслостойкие эластомеры, а точные данные по стойкости берут из паспорта изделия.
Второе ограничение касается механики: абразивные сыпучие среды, пульпы и поток с твёрдыми частицами истирают рабочую поверхность, особенно на изгибах и в местах соединений. Высокое давление насыщенного пара или гидравлики обычная силиконовая трубка не держит: без армирования она расширяется и разрушается по стенке. В таких узлах применяют армированные рукава и рукава из других эластомеров, это отдельный класс продукции со своей оснасткой и арматурой. Если процесс сочетает пар под давлением с масляным туманом или абразивом, силикон меняют на материал под конкретную задачу.
Вопросы и ответы
Какую температуру силиконовая трубка выдерживает при постоянной работе, а не в коротком пике?
Для трубки из силикона платиновой вулканизации типовой непрерывный диапазон составляет от минус 50 до плюс 200 °C. Кратковременные пики могут достигать 250 °C, но только если это допускает паспорт конкретного изделия. При подборе важно разделять рабочую температуру среды и температуру самого изделия, а также учитывать, что под давлением или в агрессивной среде верхняя граница снижается.
Можно ли автоклавировать силиконовую трубку при 134 °C и сколько циклов она выдерживает?
Да, трубки из платинового силикона обычно выдерживают автоклавирование при 134 °C. Ресурс зависит от толщины стенки, качества пара и механических нагрузок: производители указывают от нескольких десятков до сотен циклов без потери эластичности. Точное число циклов для конкретной партии стоит уточнять в паспорте изделия, так как оно определяется составом компаунда и условиями стерилизации.
Почему трубка размягчилась при 120 °C, если в паспорте указано 200 °C?
Указанные 200 °C часто относятся к кратковременному воздействию на воздухе, а не к длительной работе в контакте с жидкостью или паром. Размягчение при 120 °C может быть вызвано набуханием в масле, топливе или растворителе, а также недостаточной пост-вулканизацией материала. Кроме того, под давлением и при изгибе эффективная температура эксплуатации снижается. Проверьте совместимость среды и уточните в паспорте режим непрерывной работы.


