
Вакуумный насос: типы и какие шланги к ним подходят
Как тип насоса определяет требования к шлангу
Три параметра насоса, которые важнее всего
Тип вакуумного насоса задаёт глубину остаточного давления, скорость откачки и диаметр входного патрубка. Эти параметры определяют, нужна ли жёсткая толстостенная трубка или достаточно эластичного шланга. Пластинчато-роторные насосы дают остаточное давление порядка десятых долей миллибара, мембранные близки к ним, а водоструйные не уходят ниже 10–30 мбар. Чем глубже вакуум, тем выше требования к жёсткости стенки и герметичности стыка.
При остаточном давлении ниже примерно 10 мбар тонкая эластичная трубка схлопывается под действием атмосферного давления. Стенка должна держать перепад около 1 бар снаружи, иначе поток перекрывается, а насос работает вхолостую. Внутренний диаметр подбирают по скорости откачки: слишком узкий канал добавляет сопротивление и растягивает время выхода на режим. Для коротких перемычек до метра влияние диаметра слабее, чем для длинных магистралей.
Почему шланг влияет на предельный вакуум
Микроутечки в соединении не дают выйти на паспортный вакуум, даже если насос исправен. Каждый стык, хомут и штуцер служит потенциальным местом подсоса. Поэтому шланг берут с гладкой внутренней поверхностью, а соединение уплотняют по всей длине посадки. Предельное давление системы определяется самым слабым элементом тракта, а не паспортом насоса.
Типы вакуумных насосов и их рабочие диапазоны
Мембранные и роторные: глубокий вакуум
Мембранный насос даёт остаточное давление 1–10 мбар и почти не боится паров. Пластинчато-роторные с маслом уходят до 0,01–0,5 мбар, зато чувствительны к влаге, пыли и конденсату. Чем глубже вакуум, тем критичнее жёсткость стенки: мягкий шланг схлопнется. Здесь берут трубку с толщиной стенки 2–4 мм и армирующим каркасом либо короткий отрезок большого сечения.
Водокольцевые и вихревые: низкий вакуум, большой расход
Водокольцевые насосы работают в диапазоне 30–150 мбар при большом расходе газа. Вихревые воздуходувки создают разрежение от 100 мбар и выше, зато гонят кубометры воздуха. Для таких линий решает диаметр: длинная тонкая коммуникация съедает производительность. Сухие винтовые и кулачковые дают 0,05–1 мбар без масла и тянут пары растворителей.
| Тип насоса | Типовой остаточный вакуум | Где применяют | Что требуется от шланга |
|---|---|---|---|
| Мембранный (диафрагменный) | 1–10 мбар | Фильтрация, отбор проб, перекачка газов | Стенка 1,5–3 мм, силикон или ПВХ, штуцер под хомут |
| Пластинчато-роторный масляный | 0,01–0,5 мбар | Дегазация, сушка, напыление | Жёсткая стенка 2–4 мм, маслостойкий материал, фланец или KF |
| Водокольцевой | 30–150 мбар | Откачка влажных и загрязнённых газов | Диаметр 25–40 мм, стойкость к воде, быстроразъёмное соединение |
| Вихревой (воздуходувка) | 100 мбар и выше | Аэрация, пневмотранспорт, вакуумная упаковка | Диаметр от 32 мм, жёсткая стенка, устойчивость к истиранию |
| Сухой винтовой или кулачковый | 0,05–1 мбар | Химия, фармацевтика, сушка растворителей | Платиновый силикон или фторполимер, стенка 3–4 мм, фланец |
| Любой тип | Берётся из паспорта насоса | Конкретная установка | Материал, жёсткость, диаметр и тип соединения уточняются по среде и температуре |
Материал линии подбирают по среде: масла и топливо размягчают обычный силикон, тогда переходят на фторполимер или ПВХ. Силикон платиновой вулканизации держит пар, горячую воду и автоклавирование, что важно для сухих насосов в чистых процессах. Диаметр и толщину стенки сверяют с расходом и длиной линии, а не с диаметром патрубка насоса.
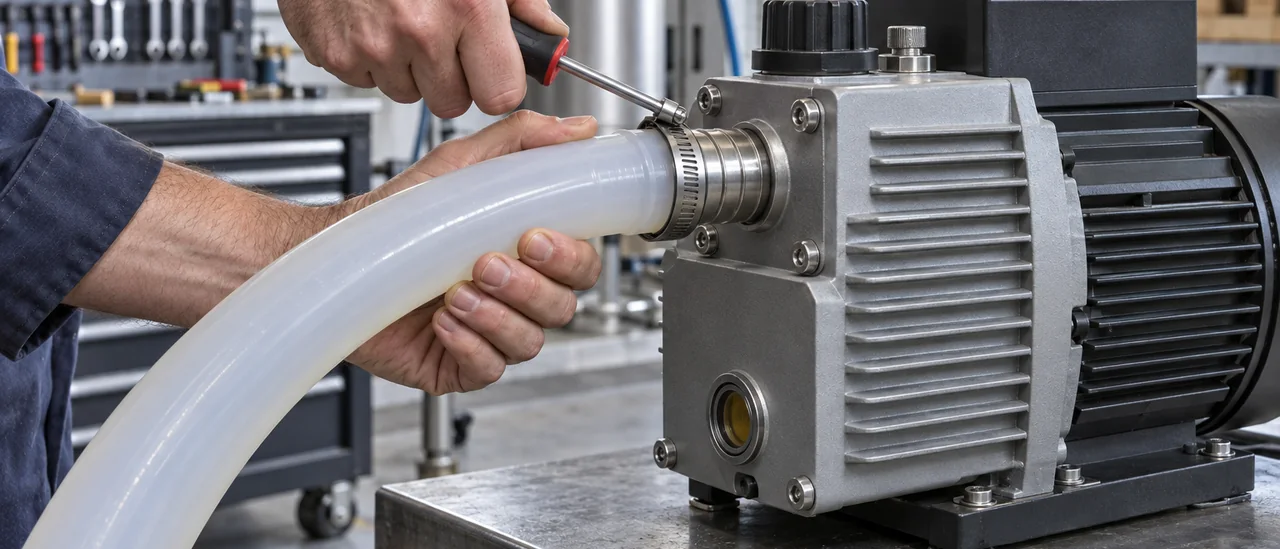
Материалы шлангов для вакуумной линии: силикон, ПУ, ПВХ, ПТФЭ, резина
Материал шланга к вакуумному насосу подбирают по среде, температуре, давлению и требованиям к чистоте. ПУ и ПВХ недороги на коротких участках, но ограничены по температуре и стойкости к средам. Резина держит износ и масла, но даёт заметное газовыделение. Силикон и ПТФЭ берут там, где важны температурный диапазон и чистота объёма.
Газовыделение и паропроницаемость: когда это критично
В высоком вакууме (от 10⁻² мбар и ниже) газовыделение и паропроницаемость стенки выходят на первый план. ПВХ и резина при нагреве выделяют пластификаторы и летучие, что загрязняет объём и искажает показания датчиков. ПТФЭ и силикон платиновой вулканизации без ДХБ выделяют меньше и легче переносят мойку и автоклавирование. Точные цифры зависят от марки, их берут из паспорта изделия.
- ПУ: гибкий и прозрачный, обычно до +60 °C, слабо стоек к кислотам и растворителям.
- ПВХ: недорогой и эластичный, до +60 °C, но пластификаторы дают заметное газовыделение.
- Резина: масло- и износостойкая, диапазон шире, однако вклад в газовыделение выше.
- Силикон платиновой вулканизации: от −50 до +200 °C, прозрачный, автоклавируется, пригоден для пищевых и медицинских участков.
- ПТФЭ: стоек к кислотам и растворителям, до +260 °C, но менее гибок и склонен к деформации на изгибе.
Для агрессивных сред и растворителей чаще берут ПТФЭ, для подвижных узлов с частым изгибом, ПУ. Силикон уступает топливам и маслам, поэтому в таких линиях его не ставят. Типоразмеры и варианты исполнения силиконовых трубок для чистых вакуумных линий приведены в разделе силиконовые трубки и шланги.
Диаметр, толщина стенки и твёрдость: геометрия против схлопывания
Как оценить нужное сечение под расход
Сечение линии определяют внутренний диаметр и длина: сужение и каждый метр снижают скорость откачки. Для черновой откачки вакуумным насосом берут 8–16 мм, для точных лабораторных линий 4–6 мм. При разборе диаметров для лабораторных вакуумных установок опираются на лабораторные силиконовые трубки.
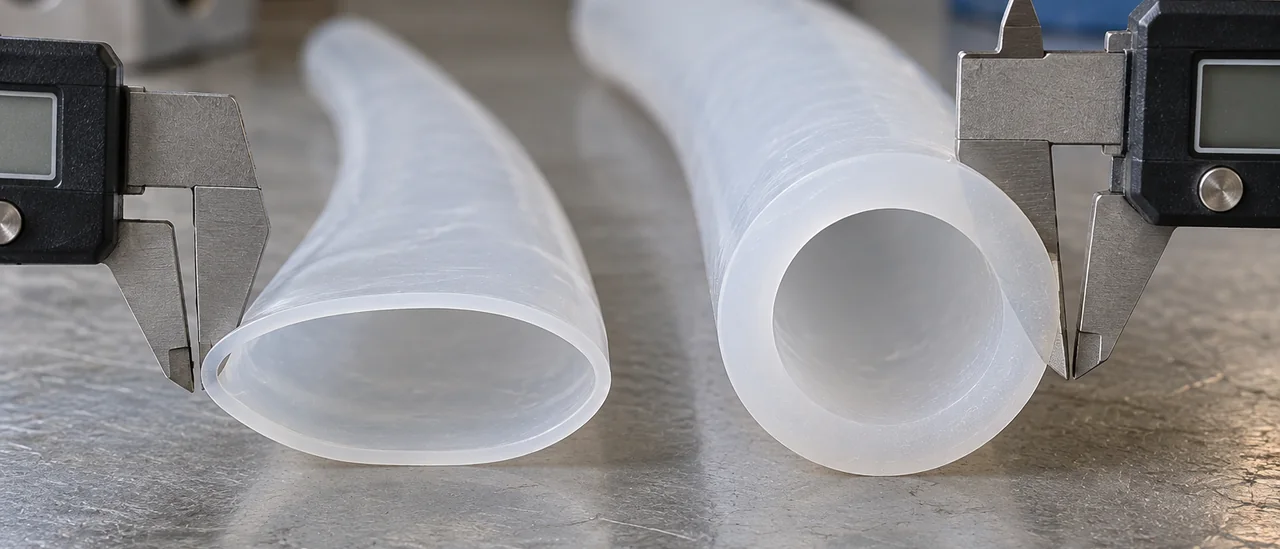
Тонкая стенка под вакуумом схлопывается, поэтому при внутреннем диаметре свыше 10 мм стенку берут от 2 мм. Минимальная толщина зависит от разрежения, температуры и радиуса изгиба: чем короче радиус, тем выше склонность к сплющиванию. Типовой ряд производителей охватывает стенки от 0,5 до 8 мм, точные значения берутся из паспорта изделия.
| Параметр | Ориентир |
|---|---|
| Внутренний диаметр | 1–25 мм |
| Наружный диаметр | 2–40 мм |
| Стенка под вакуум | от 1,5–2 мм |
Твёрдость по Шору A и сопротивление сжатию
Твёрдость по Шору A у вакуумных трубок обычно 40–70: мягкие (40–50) садятся на штуцер плотнее, но легче схлопываются при изгибе. Жёсткие (60–70) держат форму и разрежение, хуже герметизируют на неровном штуцере. Тонкостенную трубку нельзя перетягивать хомутом: она теряет проход и деформируется необратимо.
Практический подбор: чек-лист параметров и типовые ошибки
Что проверить в паспорте изделия
Подбор начинают с двух цифр: остаточного давления вакуумного насоса и рабочего разрежения в линии. Затем фиксируют расход, температуру среды и режимы мойки или стерилизации. После этого выбирают внутренний диаметр, толщину стенки и твёрдость по Шору A. В документах ищите диапазон температур, твёрдость и допустимое разрежение.
Для вакуумной линии опасна не только тонкая стенка, но и длинная узкая трасса: потери растут с каждым метром и поворотом. Проверяют тип фитинга со способом обжима: стык должен держать разрежение без подсоса. Ориентир по геометрии и материалам дан в статье как выбрать силиконовую трубку. Ресурс шланга считают по числу циклов мойки и автоклавирования.
Пять ошибок, из-за которых насос не выходит на режим
- Тонкая стенка: при глубоком вакууме трубку схлопывает и перекрывает поток.
- Длинная узкая линия: сопротивление растёт с каждым метром и поворотом.
- Подсос через неплотный стык: фитинг или хомут не держат разрежение.
- Шланг не для вакуума: напорный рукав теряет форму под разрежением.
- В документах нет твёрдости и температурного диапазона изделия.
Сверяйте каждый параметр с паспортом, спорные позиции проверяйте на стенде до монтажа. Это дешевле сорванного режима и повторной закупки. Если данных нет, запрашивайте их у поставщика до заказа.
Соединения, крепёж и обслуживание вакуумной линии
Шланг сажают на штуцер-ёлочку и фиксируют червячным хомутом с подкладкой или пружинной клипсой; тянуть «до упора» нельзя, пережатая стенка трескается на первом термоцикле. Фланцы KF с центрирующим кольцом берут для быстрого монтажа и разборки, переходники подбирают по посадочному диаметру, не по наружному диаметру шланга. Резьбу герметизируют лентой или анаэробным составом, следя, чтобы излишек не попал в проточную часть; допустимое давление и усилие затяжки уточняют в паспорте изделия.
Как искать утечки в собранной линии
Стыки проверяют по этапам: опрессовывают каждый отдельно, затем отключают вакуумный насос и следят за ростом остаточного давления. Обмыливание швов показывает подсос, переносной вакуумметр уточняет место. Рост давления от 1 до 2 мбар/мин на литре объёма говорит о негерметичности или газовыделении стенки, тогда проверяют длину линии и состояние шланга. Замена нужна при потере эластичности, микротрещинах, липкости и помутнении.
Частые мойки и автоклавирование ускоряют старение: пар и щёлочь вымывают добавки, силикон мутнеет, твёрдость по Шору A растёт, герметичность стыка падает. Шланги хранят при 5–25 °C без прямого солнца, вдали от озона, масел и растворителей, не перегибая и не подвешивая на острые кромки; срок годности отсчитывают от даты изготовления. Армированные рукава и шланги с текстильным или спиральным каркасом являются другим классом изделий: их берут там, где нужно механическое усиление или защита от сплющивания.
Вопросы и ответы
Можно ли использовать обычную силиконовую трубку для вакуумного насоса или требуется специальная?
Обычная силиконовая трубка подходит для низкого вакуума (примерно до 10-100 мбар) при достаточной толщине стенки и твёрдости 50-70 Shore A. Для более глубокого вакуума или агрессивных сред выбирают шланги с тканевым армированием либо из других материалов. В паспорте изделия указывают допустимое остаточное давление и температуру.
Какая минимальная толщина стенки силиконового шланга гарантирует, что его не схлопнет под вакуумом?
Минимальная толщина зависит от внутреннего диаметра и уровня вакуума: для ID до 10 мм обычно берут стенку 2-3 мм, для ID 20 мм и более 4-6 мм. Схлопыванию также противостоит более высокая твёрдость (60-70 Shore A) и короткие прямые участки. Точный расчёт дают в паспорте, где указано критическое давление коллапса.
В каких случаях на вакуумной линии ставят армированный шланг и чем он отличается от обычного?
Армированный шланг ставят, когда рабочее давление или вакуум близки к предельным для обычного силикона, при больших диаметрах или вибрации. Армирование (текстильное, спиральное) не даёт стенке схлопнуться и увеличивает стойкость к перегибам. ИТЕК такие изделия не выпускает, их поставляют другие производители.
Как рассчитать внутренний диаметр шланга под мембранный насос с известной производительностью?
Для мембранного насоса с производительностью Q л/мин внутренний диаметр подбирают так, чтобы скорость потока не превышала 5-10 м/с: d = √(4Q/(π v)). Например, при 30 л/мин и 5 м/с получается около 11 мм. Также диаметр не должен быть меньше входного патрубка насоса, иначе возрастут потери.
Как часто менять силиконовый шланг на вакуумной линии, влияет ли автоклавирование на его ресурс и какие документы запросить у поставщика?
Ресурс силиконового шланга на вакуумной линии зависит от среды, температуры и числа циклов стерилизации. Автоклавирование при 121-134 °C постепенно снижает эластичность: после 50-100 циклов возможны микротрещины и потеря вакуума. Меняйте шланг при падении разрежения, появлении трещин или липкости. У поставщика запрашивайте паспорт изделия, регистрационное удостоверение (для медицины) и заключение о соответствии санитарным требованиям; минимальная партия уточняется при заказе.


