
Экструдер: устройство и принцип работы на примере переработки силикона
Что такое экструдер и что он даёт при переработке силикона
Экструдер непрерывно продавливает пластифицированную силиконовую смесь через формующую головку, где сечение изделия задают дорн и матрица, а не пресс-форма. Смесь подаётся шнеком в обогреваемый цилиндр, разогревается до 40–80 °C, уплотняется и выдавливается через калиброванное отверстие. Дальше заготовка проходит термотуннель или солевую ванну, где силикон платиновой вулканизации отверждается и держит форму без оправки. Так получают изделие постоянного сечения неограниченной длины, затем режут на отрезки под заданный размер.
Метод даёт длинномерную продукцию с одинаковой геометрией по всей длине: трубки и шланги, монолитные шнуры круглого, квадратного и прямоугольного сечения, профили и полосы. Экструзия выгодна там, где нужна гибкость размерного ряда: внутренний диаметр трубок начинается от 1 мм при наружном от 2 мм, а круглые шнуры доходят до 40 мм. Оснастку под нестандартное сечение изготавливают по чертежу или техническим требованиям заказчика. Критерий качества здесь не только диаметр, но и стабильность толщины стенки, твёрдость по Шору A и отсутствие внутренних пор.
Устройство экструзионной линии: от бункера до приёмного стола
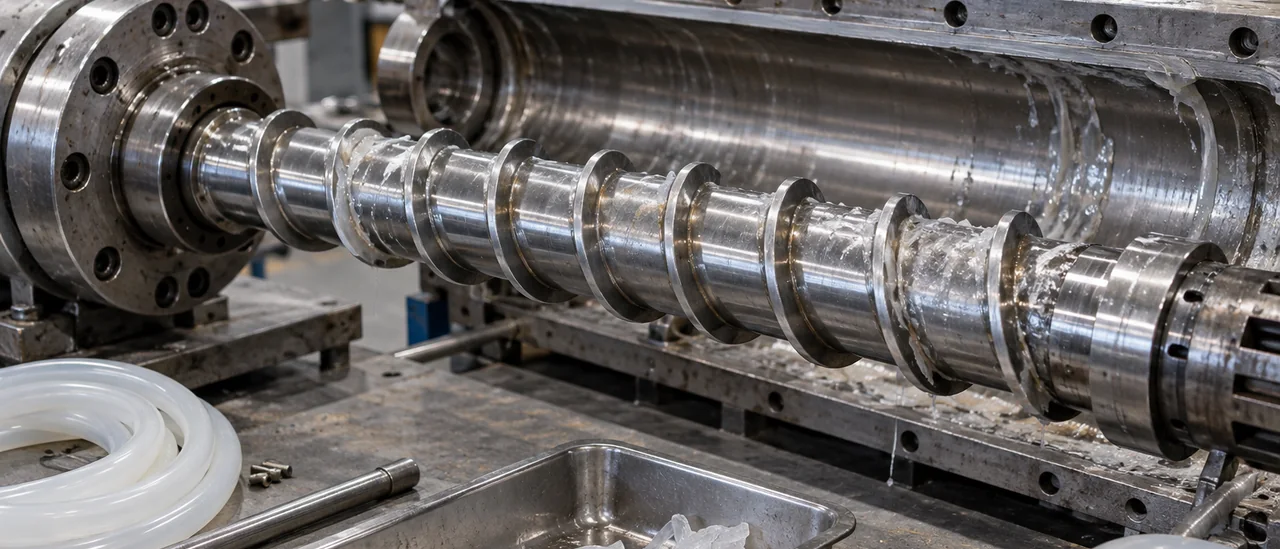
Экструзионная линия состоит из узлов, каждый отвечает за свой параметр. Дозирующая станция подаёт смесь в экструдер, где шнек проходит зоны питания, сжатия и дозирования. Термостатируемый цилиндр удерживает тепловой режим, формующая головка с дорном и матрицей задаёт профиль. Далее стоят ванна охлаждения, тянущее устройство, измерительный пост и приёмный стол либо намотчик.
Для силикона цилиндр чаще охлаждают, а не греют: смесь перерабатывается при умеренной температуре, сшивка идёт позже, в туннельной печи. Перегрев ведёт к подвулканизации и дефектам поверхности, поэтому шнек и цилиндр термостабилизируют раздельно. Разбор метода на примере выпускаемой продукции приведён в материале про экструзию силиконовых изделий.
- Дозирующая станция задаёт ровную подачу смеси без пульсаций.
- Зоны шнека (питание, сжатие, дозирование) формируют давление расплава.
- Дорн головки задаёт внутренний канал, матрица наружный контур.
- Ванна охлаждения фиксирует размер до тянущего устройства.
- Измерительный пост контролирует диаметр и толщину стенки в потоке.
Принцип работы: что происходит с силиконом в шнеке и головке
Смесь из бункера захватывается витками шнека и продвигается вдоль цилиндра, уплотняясь. В зоне сжатия она пластифицируется и гомогенизируется под действием сдвига, ближе к головке давление нарастает. Для HTV-силикона цилиндр обычно держат в диапазоне 20–80 °C: материал не плавится, как термопласт, а течёт как высоковязкая паста. Экструдер работает при низких температурах, а вулканизация начинается позже, в туннеле или автоклаве.
В головке поток переходит в кольцевой зазор между дорном и матрицей, который задаёт внутренний и наружный диаметр трубки или шнура. Давление зависит от вязкости смеси, температуры и площади сечения: узкий зазор и холодная масса повышают сопротивление. На выходе профиль раздувается, частично снимая упругие напряжения, затем даёт усадку в несколько процентов. Точную величину усадки и поправку на калибр берут из паспорта на конкретную марку, а не из общих справочников.
Типы экструдеров и варианты экструзии силиконовых смесей
Под HTV берут одношнековый экструдер: он прост, но ограничен по вязкости и качеству смешения. Сложные профили и компаунды точнее идут на двухшнековом, где легче управлять термопрофилем по зонам. Вязкие смеси продавливают плунжерным (шприцевым), получая толстостенные шнуры при прерывистой загрузке.
LSR перерабатывают на дозирующих установках с точным смешением компонентов A и B и охлаждением: иначе размер нестабилен. Коэкструзия даёт комбинированные профили и уплотнители из двух и более материалов, но дороже в оснастке. Тип машины выбирают по вязкости, сечению и допуску, а не по производительности.
| Тип машины | Сырьё | Что получают | Ограничения |
|---|---|---|---|
| Одношнековый | HTV | Трубки, шнуры, полосы | Вязкость, смешение |
| Двухшнеовый | HTV, компаунды | Профили сложного сечения | Настройка термопрофиля |
| Плунжерный (шприцевый) | Высоковязкие смеси | Толстостенные шнуры и профили | Прерывистый цикл |
| Дозирующая установка | LSR, два компонента | Тонкостенные трубки, медизделия | Точность смешения и охлаждения |
| Коэкструзия | Два и более материала | Комбинированные профили, уплотнители | Оснастка и наладка дороже |
Вулканизация сразу после головки: печи, среды, режимы
Форма профиля фиксируется не в головке, а сразу за ней, поэтому линия продолжается вулканизационным узлом: туннельной печью горячего воздуха, солевой ванной или ИК-камерой. Диапазон обычно 150–250 °C, время пребывания задаётся скоростью линии и длиной печи, параметры подбирают вместе. Недогрев оставляет профиль недосшитым, и он плывёт при снятии с приёмного стола, перегрев даёт пористость и подгорание кромок. Точные режимы указывают в технологической карте на конкретную смесь.
| Способ | Нагрев | Ориентир, °C |
|---|---|---|
| Горячий воздух | конвекция | 180–250 |
| Солевая ванна | расплав солей | 150–220 |
| ИК-камера | излучение | 150–220 |
В цилиндре экструдера смесь не схватывается: вулканизующая система активируется только выше температуры переработки, зона шнека охлаждается принудительно, материал проходит её за десятки секунд. Платиновая вулканизация чувствительна к загрязнениям: следы серы, пероксидов, масел и посторонних металлов отравляют катализатор и дают пятна, липкость или неполное отверждение. Поэтому участок за головкой изолируют от резиновых производств и чистят при смене смеси. Чистота линии влияет на стабильность свойств партии.
Допуски и контроль размеров: от чего зависит точность профиля
Допуск силиконового профиля складывается из усадки при вулканизации (для платиновых смесей обычно доли процента, точное значение берётся из паспорта), вязкоупругого раздутия на выходе из головки экструдера, стабильности подачи смеси шнеком и натяжения тянущего устройства. Чем равномернее подача и точнее соотношение скоростей шнека, тяги и температуры зон, тем уже поле рассеивания размеров. Вклад даёт и остывание после печи вулканизации: приёмный стол должен исключать провисание и перерастяжение. Допуск назначают по каждому типоразмеру, опираясь на замеры на линии.
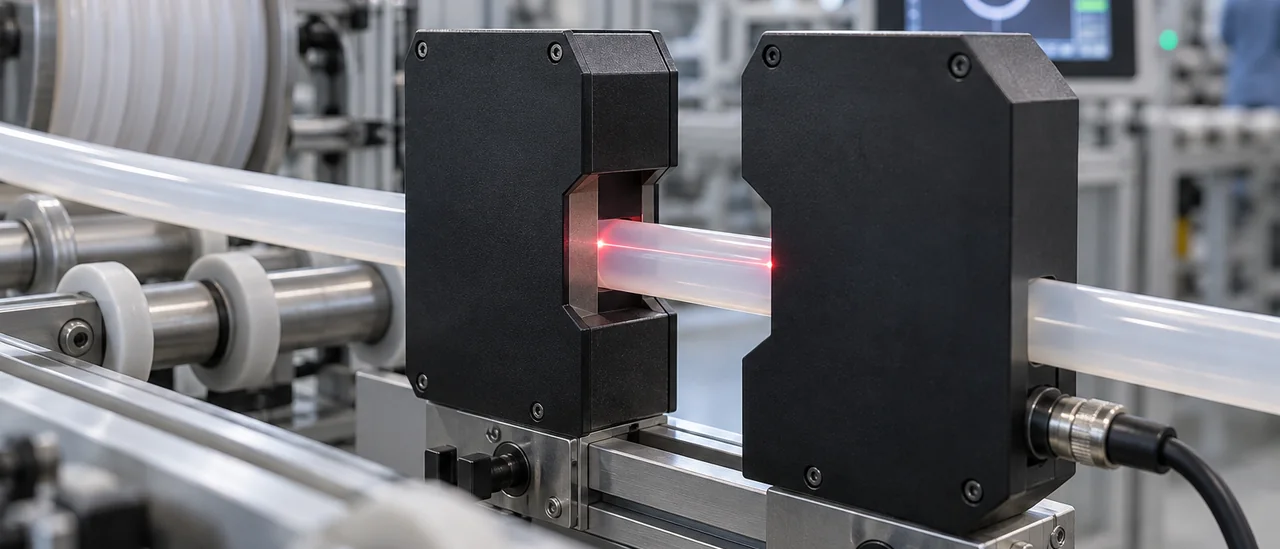
Контроль строят в два уровня: на линии измеряют диаметр лазерным измерителем, в лаборатории проверяют овальность, толщину стенки, твёрдость по Шор A и упругопрочностные свойства образцов из партии. Металлический калибр или микрометр на приёмном столе даёт запаздывающую оценку, поэтому лазерный датчик предпочтительнее: он фиксирует отклонение в реальном времени и позволяет корректировать тягу. Результаты привязываются к паспорту изделия и номеру партии, а подтверждающие статус продукции бумаги собраны в разделе документы на продукцию.
| Параметр | Чем контролируют | Что проверять в паспорте |
|---|---|---|
| Наружный диаметр | Лазерный измеритель, микрометр | Номинал и допуск, мм |
| Овальность | Расчёт по двум замерам сечения | Предельное отклонение формы |
| Толщина стенки | Оптический или контактный метод | Мин./макс. значение, мм |
| Твёрдость | Дюрометр, Шор A | Марка смеси и диапазон |
Практика подбора: что проверить в паспорте изделия
Перед запросом цены сверьте параметры с условиями узла: внутренний и наружный диаметр, толщина стенки, твёрдость по Шору A, температура, среда, давление, стерилизация и мойка, допуски, длина бухты. Пример размерного ряда: силиконовые трубки и шланги с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм. Точные значения берут из паспорта партии: разные марки силикона ведут себя по-разному.
- Внутренний и наружный диаметр, толщина стенки и допуск, например ±0,1 мм.
- Твёрдость по Шору A: типовые значения от 40 до 80, от неё зависит гибкость и обжим штуцера.
- Среда, давление в бар, температура: масла и топливо силикон ограничивают.
- Стерилизация и мойка: автоклав, сухой жар, CIP, растворы, число циклов.
- Длина бухты или мерного отрезка, резка и требования к торцам.
Ошибки начинаются с путаницы ID и OD: «диаметр 10» не говорит, какой просвет нужен штуцеру. Второй промах, заказ армированных трубок или пористого шнура там, где нужен монолитный профиль; ИТЕК выпускает экструзией трубки, шнуры, профили и полосы по стандартным и индивидуальным размерам. Запрос нестандарта без допусков и данных о среде, температуре и CIP ведёт к переделке оснастки.
Вопросы и ответы
Какие допуски на диаметр и толщину стенки реально ожидать у экструдированной силиконовой трубки?
Для экструдированных силиконовых трубок типовой допуск на внутренний и наружный диаметр составляет ±0,1…0,2 мм, но точные значения зависят от марки силикона, скорости линии и калибровки. Толщина стенки обычно выдерживается в пределах ±0,15 мм, однако для тонкостенных или крупных сечений допуск может расширяться. Конкретные цифры всегда указываются в паспорте изделия или согласованном чертеже. При заказе стоит запросить протокол измерений на партию.
Можно ли изготовить трубку с внутренним диаметром 1 мм и толстой стенкой, и как это отражается на производительности и цене партии?
Да, экструзия позволяет получать трубки с внутренним диаметром от 1 мм, но при толстой стенке (например, наружный диаметр 10 мм и более) скорость линии снижается из-за необходимости равномерного прогрева и калибровки. Производительность падает пропорционально увеличению площади сечения, что повышает стоимость партии. Кроме того, для таких размеров может потребоваться индивидуальная оснастка. В номенклатуре ИТЕК есть трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, включая нестандартные сечения по чертежу заказчика.
Какие документы и сведения о партии запрашивать у поставщика силиконовых трубок и шнуров?
Вместе с партией запрашивайте паспорт изделия с указанием марки силикона, размеров, твёрдости по Шору A и температурного диапазона. Для медицинского или пищевого применения потребуются регистрационное удостоверение Росздравнадзора и заключение о соответствии Единым санитарно-эпидемиологическим требованиям. Если продукция включена в Реестр российской промышленной продукции Минпромторга, стоит получить выписку с реестровым номером. Также уточняйте срок годности, условия хранения и возможность получения протоколов испытаний на конкретную партию.


