
Цифровизация производства: контроль качества и прослеживаемость партий
Что реально меняет цифровизация в контроле качества
Цифровизация в контроле качества закрывает три задачи: поиск данных по партии занимает минуты вместо часов, при отклонении отзывается нужный рулон, а не вся отгрузка, параметры подтверждаются документами при аудите заказчика. Сведения о сырье, режиме вулканизации и замерах собираются по номеру партии, без журналов и переписки. Это ускоряет разбор рекламаций и показывает, где возникло расхождение: на этапе материала, экструзии или хранения.
Цифровизация не улучшает изделия, она делает характеристики измеримыми и подтверждаемыми. Твёрдость по Шору A, внутренний и наружный диаметры, температурный диапазон и результаты мойки остаются прежними, но получают привязку к партии, дате и оборудованию. Закупщик сопоставляет паспорт изделия и протоколы с конкретным рулоном, а не принимает цифры на слово. Для производителя трубок и шнуров прослеживаемость становится частью входного контроля у заказчика.
Какие данные о партии фиксировать на каждом этапе
Карта данных партии начинается со входного контроля силикона платиновой вулканизации: паспорт поставщика, номер лота, твёрдость по Шору A, дата изготовления и срок годности заносятся в цифровой журнал. Этих полей достаточно, чтобы отличать одну поставку от другой и вернуться к ней при отклонении. Подготовка и смешение добавляют номер замеса и массу партии, если смешение идёт на месте.
По параметрам процесса ориентируются на технология экструзии силикона. Минимум по экструзии: температуры зон, скорость линии или время цикла, диаметр после выхода из головки. Вулканизацию фиксируют температурой и временем, затем ОТК вносит внутренний и наружный диаметр, толщину стенки и твёрдость. Замыкают цепочку упаковка (номер партии, дата) и условия хранения (температура, влажность, срок).
| Этап | Что фиксируется | Формат и единицы | Где хранится |
|---|---|---|---|
| Входной контроль сырья | Номер лота, твёрдость, срок годности | Шор A, дата | ERP, журнал ОТК |
| Подготовка и смешение | Номер замеса, масса | кг | Журнал участка |
| Экструзия | Температуры зон, скорость, диаметр | °C, м/мин, мм | АСУТП, протокол |
| Вулканизация | Температура, время | °C, мин | Протокол линии |
| Контроль геометрии и твёрдости | Диаметр, стенка, твёрдость | мм, Шор A | Протокол ОТК |
| Упаковка и маркировка | Номер партии, дата | Номер, дата | Этикетка, ERP |
| Условия и срок хранения | Температура, влажность, срок | °C, мес | ERP, склад |
Идентификация: как связать изделие, партию и документы
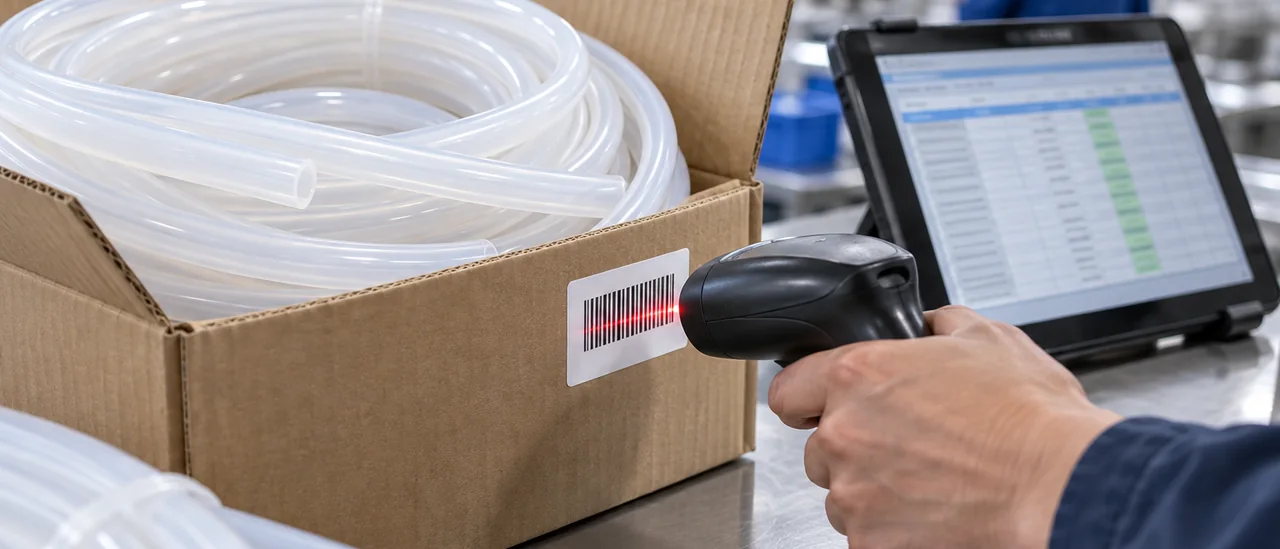
Номер партии наносят на бухту, коробку или вкладыш, идентификатор связывают с записью в системе. Этикетка со штрихкодом или QR-кодом упрощает учёт: сканирование исключает ручной ввод и снижает риск перепутать похожие артикулы. Лазерная маркировка подходит не для всех изделий: на тонкостенных трубках и светлых шнурах читаемость падает, на глянцевой поверхности возможны дефекты. Её применяют там, где позволяет геометрия, чаще на профилях и полосах.
В цифровизации производства номер партии связывает изделие с записями о сырье, режимах и результатах контроля. Через него партия привязывается к разрешительным документам на продукцию: регистрационному удостоверению и реестровым записям Минпромторга. При ручном переносе номера в журнал встречаются опечатки в одной цифре, перестановка знаков и потеря префикса, после чего изделие не найти в системе. Проверять стоит сверку с этикеткой, а не по памяти, и фиксировать номер сканированием там, где возможно.
Прослеживаемость вверх и вниз: цепочка и отзыв партии
Прослеживаемость вверх ведёт от готового рулона к лоту силикона и режимам экструзии. Лот сканируют, партия связывается с температурами зон, скоростью и результатами контроля. В бумажных журналах связь восстанавливают вручную по номерам и подписям, что занимает часы. Цифровизация сокращает путь до минут.
Прослеживаемость вниз идёт от лота сырья ко всем партиям и отгрузкам. При отклонении сырья система за минуты выдаёт список рулонов и получателей, а по журналам отзыв либо затрагивает лишние позиции, либо пропускает отгрузки. Записи о партиях хранят обычно от 3 до 5 лет, для медицинских изделий и по требованию заказчика срок увеличивают до 10 лет.
| Операция | Бумажные журналы | Электронная система |
|---|---|---|
| Поиск источника сырья | часы | минуты |
| Объём отзыва | неточный перечень | точный список рулонов |
Цифровой контроль параметров и статистика процесса
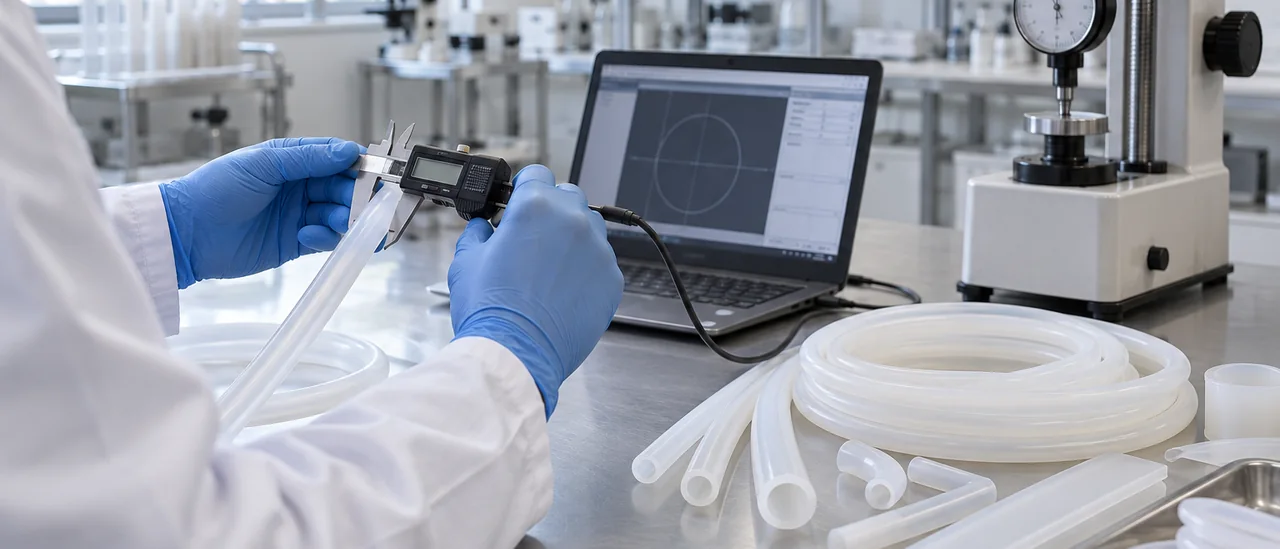
В цифру переводят параметры, влияющие на посадку и ресурс: внутренний и наружный диаметр, толщину стенки, твёрдость по Шору A, прочность при растяжении и сопротивление раздиру. Диаметр и стенку контролируют лазерными и оптическими датчиками: замер идёт несколько раз в секунду, система сигналит о выходе за допуск. Твёрдость и прочностные показатели так не измерить, их определяют в лаборатории на образцах из партии. Цифровизация сводит потоковые и лабораторные данные в одну систему с привязкой к номеру партии.
Разовая выборка фиксирует состояние в момент замера, но не показывает, управляем процесс или он уходит из режима. Контрольная карта строится по накопленным замерам: на неё наносят среднее и границы, рассчитанные по фактическому разбросу, а не взятые на глаз. Серия точек по одну сторону от средней или рост разброса сигналит о дрейфе экструдера задолго до брака. Причину ищут по температуре зон, скорости шнека, давлению расплава и подаче материала.
Интеграция с MES, ERP и обмен данными с заказчиком
Данные контроля распределяются по трём уровням. MES ведёт параметры процесса по партии в реальном времени, ERP хранит сводные записи о выпуске и движении материалов, архив обеспечивает долговременное хранение протоколов. При цифровизации нужно заранее договориться, какой показатель на каком уровне первичен, иначе одна величина живёт в двух системах в разных значениях. Связующее звено, идентификатор партии. Интеграцию тормозят разные справочники номенклатуры, несогласованные единицы измерения и ручной ввод на промежуточных этапах.
Обмен с заказчиком строится на электронном паспорте партии: структурированные поля по каждому параметру, значения, дата, исполнитель, ссылка на протокол испытаний. Дополнительно передают файл протокола или выгрузку в согласованном формате, например CSV, XML либо JSON через API. Состав полей фиксируют в договоре или спецификации, чтобы приёмка не превращалась в переписку. Для трубчатых и профильных изделий в паспорт включают размеры, твёрдость по Шору A и номер партии материала.
| Уровень | Содержание |
|---|---|
| MES | параметры процесса, данные по партии |
| ERP | сводные записи о выпуске и качестве |
| Архив | протоколы и паспорта партий |
Чек-лист: что требовать от поставщика и как построить прослеживаемость у себя
Номер партии должен стоять на этикетке, а не только в накладной, и совпадать с номером в паспорте и протоколе испытаний. В паспорте сверьте внутренний и наружный диаметр, твёрдость по Шору A, температурный диапазон и дату изготовления. Для стандартных размеров значения указаны в разделе силиконовые трубки и шланги по типоразмерам, по нестандарту запрашивайте протокол под конкретную оснастку. Сравните три партии подряд: разброс размеров сверх допуска говорит о нестабильности процесса.
Заведите журнал партии с запретом правки задним числом. Поля: номер партии поставщика, дата прихода, результат входного контроля, исполнитель, направление партии в цех. Проверяйте ввод раз в смену, сверяя этикетку с записью.
- номер партии поставщика и дата поступления
- результат входного контроля и подпись исполнителя
- ссылка на паспорт и протокол испытаний
- цех или заказ, куда направлена партия
Ограничения, типовые ошибки и экономика внедрения
Цифровой контур не исправляет метрологию: датчик без поверки выдаёт аккуратные и неверные цифры. Автоматизация ручного ввода без валидации размножает ошибки. Поверка, калибровка и проверка диапазонов остаются частью проекта цифровизации.
- Собирают весь массив данных вместо критичных полей партии.
- Не назначают ответственного за достоверность записей и право исправления.
- Хранят журналы в локальных файлах без резервных копий.
- Импортируют ручные журналы без проверки диапазонов и дублей.
- Операторов не обучают, и смена обходит систему.
Провалы обходятся дороже предотвращения: затраты приходятся на датчики и терминалы, доработку учётной системы под партионный учёт и обучение смен. Поэтапный запуск экономит бюджет: сначала критичные точки контроля, затем второстепенные. Окупаемость считают по времени на отзыв партии и подготовку документов, а не по числу датчиков.
Вопросы и ответы
Нужно ли маркировать каждую партию, если изделия идут в собственное производство, а не на продажу?
Маркировка партии нужна и для внутреннего перемещения. Она позволяет отследить, из какой партии сырья изготовлена трубка или шнур, какие параметры (внутренний диаметр, твёрдость по Шору A) были при приёмке. При обнаружении отклонений это ускорит поиск причины и ограничит зону отзыва. Без маркировки придётся останавливать всё производство.
Сколько времени занимает отзыв партии, если записи ведутся в бумажных журналах?
При бумажном учёте отзыв может занять от нескольких часов до нескольких дней. Сначала нужно найти записи о партии, затем вручную проверить, куда она была отгружена или передана в цех. Цифровая система с уникальными идентификаторами сокращает этот срок до минут, так как все связи уже зафиксированы.
Можно ли получить электронный паспорт партии на силиконовые трубки вместо бумажного протокола?
Да, если производитель ведёт цифровой учёт. Электронный паспорт может содержать те же данные, что и бумажный: номер партии, дату, размеры (внутренний и наружный диаметр, толщину стенки), твёрдость по Шору A, температурный диапазон. Такой документ удобнее хранить и передавать, но его юридическая значимость зависит от наличия электронной подписи.
Какие параметры проверяют в каждой партии, а какие достаточно подтверждать периодически?
В каждой партии контролируют геометрические размеры (диаметр, толщину стенки) и внешний вид. Твёрдость по Шору A, температуру хрупкости и стойкость к средам часто подтверждают периодически, например раз в квартал или при смене сырья. Стойкость к стерилизации (например, автоклавирование при 121 °C) также может подтверждаться периодически. Точный перечень зависит от назначения изделия и указывается в паспорте.
Что делать, если маркировка на упаковке утрачена, а партию нужно идентифицировать?
Если маркировка утрачена, идентификацию проводят по данным учёта: накладным, журналам приёмки, записям о движении. Можно сопоставить размеры и цвет изделия с известными партиями. В цифровой системе для этого достаточно ввести дату поступления или номер заказа. При бумажном учёте процедура занимает больше времени и не всегда даёт точный результат.


