
Перистальтический насос: принцип работы и требования к трубке
Как работает перистальтический насос и что при этом происходит с трубкой
Роликовый и башмачный типы: разная нагрузка на трубку
Рабочий орган: ролики на роторе или башмак, скользящий по дуге. Ролики последовательно пережимают трубку, башмак даёт одну длинную окклюзию. В роликовой головке стенка восстанавливается постепенно, в башмачной сжатие держится дольше, износ идёт быстрее. Башмачные головки применяют там, где нужна низкая пульсация.
От чего зависят расход и пульсация
Волна окклюзии перемещает отмеренную порцию среды, поэтому подача определяется внутренним диаметром трубки и числом оборотов ротора. Чем больше внутренний диаметр, тем выше объём за оборот, но и сильнее деформация стенки. Пульсация зависит от числа роликов и угла их расстановки: чем чаще ролики, тем ровнее поток. Точные значения подачи берут из паспорта насоса и таблицы совместимости трубок.
Среда контактирует только с внутренней поверхностью трубки, корпус и ротор остаются сухими. Отсюда самовсасывание, работа на сухом ходу и реверсирование без разборки. Плата: пульсирующий поток и знакопеременная нагрузка на стенку, из-за которой трубка садится и требует замены по ресурсу.
Почему трубка определяет ресурс и точность насоса
Что происходит с трубкой при длительной работе
В перистальтическом насосе трубка служит рабочим органом: ролики ротора пережимают её десятки раз в минуту, создавая поток. Каждый оборот даёт стенке сжатие и распрямление, материал накапливает остаточную деформацию. Чем выше частота вращения и давление, тем быстрее падает эластичность.
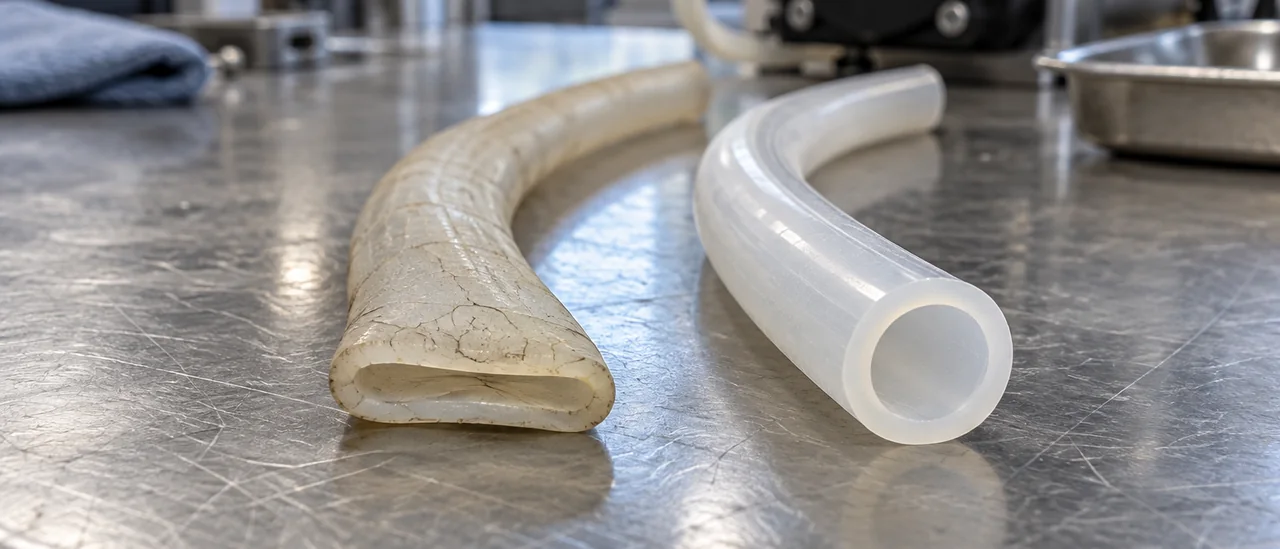
Износ виден задолго до разрыва: сечение уплощается и восстанавливается не полностью, на внутренней стенке появляется сетка микротрещин. Расход «плывёт»: фактическая подача уходит от расчётной, особенно на малых оборотах. Трубка проскальзывает в шлангодержателе, точность дозирования падает. Меняют её на изделие того же типоразмера и партии, иначе подачу придётся калибровать заново.
Ресурс определяют твёрдость по Шору A, толщина стенки и режим. Мягкие трубки 50–60 Shore A легче пережимаются, но быстрее теряют форму при высокой частоте. Точный ресурс берут из паспорта изделия, типоразмер подбирают под модель насоса: трубки из силикона платиновой вулканизации ИТЕК выпускаются с внутренним диаметром от 1 до 25 мм.
| Признак | Что означает |
|---|---|
| Уплощение сечения | Потеря упругости, падение расхода |
| Сетка микротрещин | Старение материала, риск разрыва |
| «Плывущий» расход | Снижение точности дозирования |
Геометрия трубки: внутренний диаметр, стенка, допуски, длина рабочего участка
Рабочий участок и посадочные размеры
Внутренний диаметр задаёт объём порции за оборот ротора, расход растёт пропорционально площади сечения. Толщина стенки работает возвратной пружиной: после пережима просвет должен восстановиться полностью. Чем больше отношение стенки к внутреннему диаметру, тем выше жёсткость и усилие окклюзии, а значит и нагрузка на привод насоса.
Допуски влияют сильнее номинала: разброс по внутреннему диаметру переходит в неравномерность дозирования, по наружному — в качество посадки в шлангодержателе. Для силиконовых трубок платиновой вулканизации типовой допуск лежит в пределах ±0,1…0,2 мм, точные значения берутся из паспорта изделия. Переход от требуемого расхода к геометрии разобран в материале про расчёт размеров трубки под задачу.
Наружный диаметр и длину рабочего участка определяет шлангодержатель конкретной модели: трубка садится без натяга и без зазора. Растягивание при монтаже меняет стенку и внутренний диаметр, фактический расход уходит от расчётного, ресурс падает. Перед установкой проверяют:
- совпадение внутреннего и наружного диаметра с паспортом насоса;
- длину рабочего участка между зажимами без натяга;
- отсутствие перекручивания и осевого смещения;
- толщину стенки, достаточную для восстановления просвета;
- допуски партии по обоим диаметрам.
Материал и твёрдость: что важно для насосной трубки
Насосная трубка перистальтического насоса должна упруго возвращать форму после сжатия роликами: от этого зависят доза и ресурс узла. Свойства эластомера: упругий возврат, стойкость к многократной деформации, сопротивление раздиру, стабильность размеров. Типовая твёрдость: 40–60 Shore A. Мягкие трубки восстанавливаются быстрее, жёсткие точнее держат расход, но греются и требуют большего усилия привода.
Температура, стерилизация и мойка
Автоклавирование при 121 и 134 °C, SIP-пар, CIP-мойка щелочью и кислотой выдерживают не все эластомеры. Силикон платиновой вулканизации обычно переносит пар и повторную стерилизацию лучше термопластичных эластомеров, но набухает в маслах, топливе и части растворителей. После серии циклов автоклава упругий возврат снижается, расход калибруют заново.
Уточните в паспорте твёрдость, температурный диапазон, допустимые среды, режимы стерилизации и тип мойки. Подтверждающие документы (регистрационное удостоверение Росздравнадзора, гигиеническое заключение) упрощают согласование трубки с технологом и службой качества. Для задач, где нужен силикон без ДХБ, подходят трубки ИТЕК с внутренним диаметром от 1 до 25 мм.
| Материал | Сильные стороны | Ограничения | Что уточнить в паспорте |
|---|---|---|---|
| Силикон платиновой вулканизации без ДХБ | Упругий возврат, пар до 134 °C | Набухает в маслах и топливе | Твёрдость, число циклов стерилизации |
| Силикон пероксидной вулканизации | Стойкость к пару, цена | Запах, летучие, меньший ресурс | Среда, режим стерилизации |
| Термопластичный эластомер (TPE/TPV) | Точные размеры, ровная доза | Слабее упругий возврат, греется | Твёрдость, температура, ресурс |
| ПВХ-пластикат | Гибкость, низкая цена | Вымывание пластификаторов, узкий диапазон | Пищевой допуск, рабочие среды |
| EPDM или натуральный каучук | Стойкость к воде и пару | Масла, озон, старение | Упругий возврат, твёрдость по Шору A |
Как подобрать трубку под насос: порядок действий и чек-лист
Подбор под перистальтический насос начинайте со сбора исходных данных: расход и обороты, давление на линии, среда и её концентрация, рабочая температура, стерилизация и мойка, требуемый ресурс, объём партии. Эти параметры задают геометрию и материал трубки. Уточните режим работы: непрерывный или циклический.
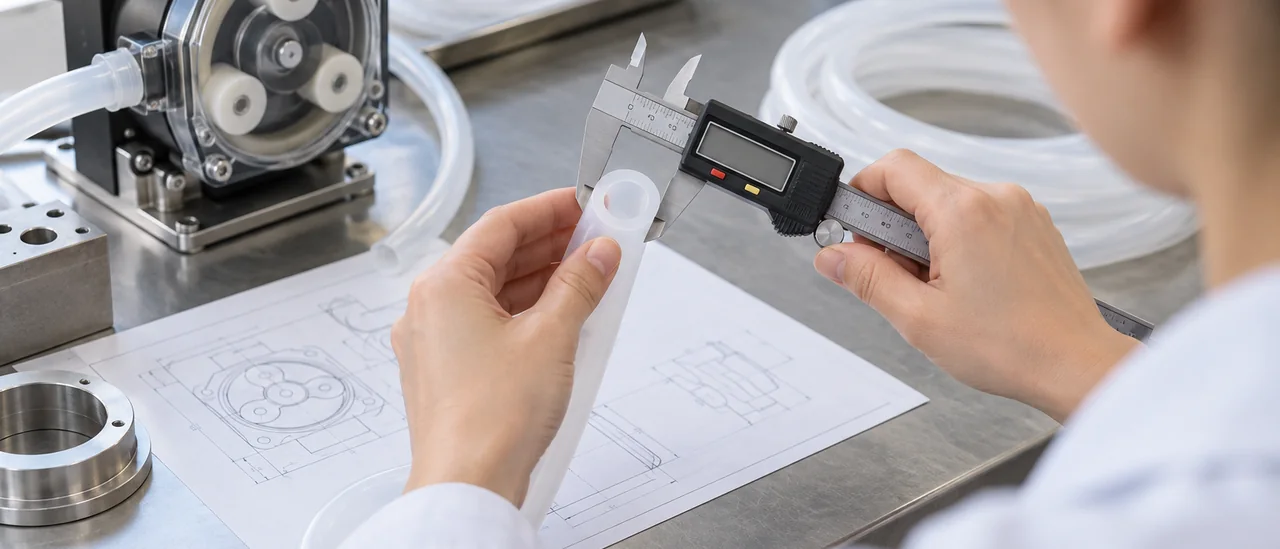
Далее последовательно выберите внутренний диаметр под нужную подачу, толщину стенки, твёрдость, длину рабочего участка и допуски. Сверьте посадочные размеры со шлангодержателем: трубка должна садиться без натяга. В чек-листе как пример доступных типоразмеров приведены силиконовые трубки для перистальтических насосов.
Перед заказом партии запросите подтверждающие документы на продукцию: регистрационное удостоверение, санитарно-эпидемиологическое заключение, реестр Минпромторга. Согласуйте режим испытаний на износ: часы работы, обороты, температуру и критерий замены. Часть отказов вызвана ошибками подбора, а не материалом.
Типовые ошибки при подборе
- Заниженная толщина стенки: подача падает под давлением, трубка быстрее разрушается на роликах.
- Монтаж «на растяжку»: натяг искажает внутренний диаметр, ускоряет износ и снижает точность дозирования.
- Смена материала без перекалибровки насоса: другая твёрдость меняет производительность и требует пересчёта оборотов.
- Экономия на партии при дозировании: разброс по стенке и твёрдости сбивает настройки и повторяемость.
- Игнорирование стерилизации и CIP: агрессивные среды и высокая температура сокращают ресурс.
Ограничения силикона и когда нужно другое решение
Когда силикон не подходит
Силиконовую трубку не стоит ставить на среды с маслами, топливами и частью растворителей: силикон набухает, теряет твёрдость по Шору A и растрескивается. Концентрированные кислоты и щёлочи ускоряют разрушение стенки. Стойкость зависит от марки материала: среду сверяйте с таблицей химической стойкости в паспорте изделия или запрашивайте выдержку образца.
Второе ограничение связано с давлением и абразивом. Силикон мягкий, при избыточном усилии окклюзии стенка быстрее устаёт, появляются трещины и залипание, ресурс падает в разы. Высокие давления и среды с твёрдыми частицами требуют других решений: армированные трубки и шланги как отдельный класс продукции либо насос иной конструкции (диафрагменный, шнековый, кулачковый). Пористые и вспененные шнуры решают задачи уплотнения и компенсации, а не перекачивания. ИТЕК такие изделия не выпускает.
Третий случай: агрессивная химия с частой стерилизацией паром. Здесь рассматривают трубки из термопластичных эластомеров, полиуретана или фторполимеров, уточняя совместимость по среде. Сопоставляйте три параметра сразу: среда, рабочее давление и режим мойки. Если хотя бы один выходит за границы паспорта силиконовой трубки, задачу решает другой материал или другой тип насоса.
Вопросы и ответы
Как часто менять трубку в перистальтическом насосе и по каким признакам понять, что пора?
Ресурс зависит от твёрдости материала, частоты вращения ротора и противодавления: в типовых условиях трубка выдерживает от десятков до нескольких сотен часов непрерывной работы. Признаки износа: расход падает при неизменных оборотах, сечение теряет форму, появляются трещины и «залипание» стенок, на наружной поверхности видны следы среды. Точный ресурс для конкретной трубки указывают в паспорте насоса, а момент замены удобно отслеживать по расходомеру или по контрольному взвешиванию дозы.
Можно ли поставить в насос обычную силиконовую трубку вместо специальной насосной?
Физически поставить можно, если совпадают внутренний и наружный диаметр и толщина стенки, но поведение такой трубки в зазоре роликов будет другим. Насосные трубки отличаются жёсткими допусками по стенке и способностью быстро восстанавливать форму после сжатия, поэтому обычная экструзионная трубка быстрее теряет эластичность и даёт больший разброс дозирования. Для малонагруженных задач с нейтральной средой подойдёт и стандартная трубка, но перед установкой стоит сверить её фактические размеры и твёрдость с требованиями паспорта насоса.
Почему после нескольких смен расход насоса падает, хотя обороты не менялись?
Обычно причина в геометрии и упругости трубки: если фактический внутренний диаметр меньше заявленного или стенка толще, ролик пережимает её не полностью и подача снижается. Второй фактор, повышенная твёрдость по Шору A, из-за которой трубка медленнее восстанавливает форму между проходами роликов. Проверьте размеры новой партии, твёрдость материала и состояние самого насоса (износ роликов, натяжение), а расхождение фиксируйте замером расхода на одинаковых оборотах.
Какую трубку выбрать, если линия стерилизуется в автоклаве при 134 °C?
Для режима 134 °C берут трубки из силикона платиновой вулканизации, рассчитанные на кратковременный нагрев до 200 °C и многократные циклы паровой стерилизации. В паспорте изделия должны быть указаны допустимые режимы (температура, время выдержки, число циклов) и подтверждающие документы на продукцию. Если перекачиваемая среда содержит масла, топливо или агрессивные растворители, силикон не подойдёт независимо от термостойкости, и тогда рассматривают другие эластомеры.


