
Аспирационный шланг: медицинское и промышленное применение
Что такое аспирационный шланг и чем он отличается от напорного
Аспирационный шланг отводит из рабочей зоны воздух, газы, пары, пыль, стружку и технологические жидкости. Движение создаёт вакуумный насос, эжектор или вентилятор, внутри рукава держится разрежение. Нагрузка действует на стенку снаружи: поток стремится сжать рукав, поэтому важно сопротивление схлопыванию, а не разрывное давление.
Разрежение вместо давления: как это меняет конструкцию
Под разрежением стенка работает на сжатие, её толщину и жёсткость подбирают под глубину вакуума. От схлопывания спасает спиральный каркас: он держит форму на перегибах и длинных трассах, сохраняя гибкость. Силикон 40-50 единиц по Шору A гибок, но при глубоком вакууме требует каркаса. Допустимое разрежение смотрят в паспорте: оно зависит от диаметра, толщины стенки и марки материала.
Где заканчивается аспирация и начинается напорная линия
Границу задаёт знак давления в рукаве, а не среда. Пока внутри разрежение и поток уходит от рабочей зоны, это аспирация; при избыточном давлении та же среда идёт по напорной линии. У аспирационного рукава штуцеры и внутренняя поверхность гладкие, чтобы пыль и отложения не сужали проход; стойкость к автоклавированию и CIP уточняют по документации.
Медицинская аспирация: задачи, режимы и подтверждающие документы
Одноразовый или многоразовый контур
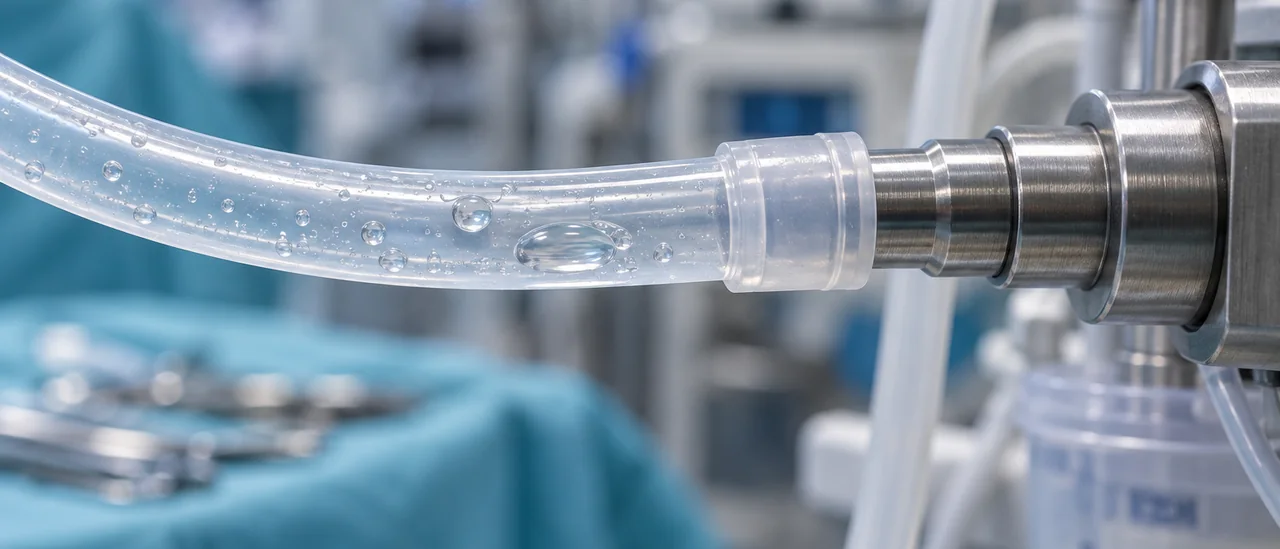
В операционных и перевязочных аспирационный шланг отсасывает жидкости и биологические среды, подключается к вакуумным установкам, аспираторам, дренажным системам и лабораторным линиям. Одноразовый контур исключает обработку, но требует запаса и утилизации. Многоразовые линии выдерживают автоклавирование при 121 и 134 °C, дезинфекцию растворами и ДВУ, если это допускают материал и геометрия.
Диаметр подбирают по расходу и разрежению: типовые значения внутреннего диаметра от 6 до 10 мм при толщине стенки 1,5–2 мм, точные цифры берут из паспорта. Ориентироваться удобно по силиконовые трубки и шланги по типоразмерам. Гладкая внутренняя поверхность снижает задержку сгустков и облегчает мойку.
Как режим стерилизации влияет на ресурс шланга
Автоклавирование при 134 °C агрессивнее, чем при 121 °C: цикл короче, но тепловая нагрузка выше, ресурс снижается быстрее. На износ влияют твёрдость по Шору A, толщина стенки и число циклов; паспорт указывает допустимый режим. Для медицинского применения нужны регистрационное удостоверение Росздравнадзора и санитарно-эпидемиологическое заключение, а также медицинские силиконовые трубки с подтверждённой биосовместимостью.
Промышленная аспирация: среды, температуры и абразивный износ
Пыль, стружка, туман: почему абразив убивает шланг быстрее температуры
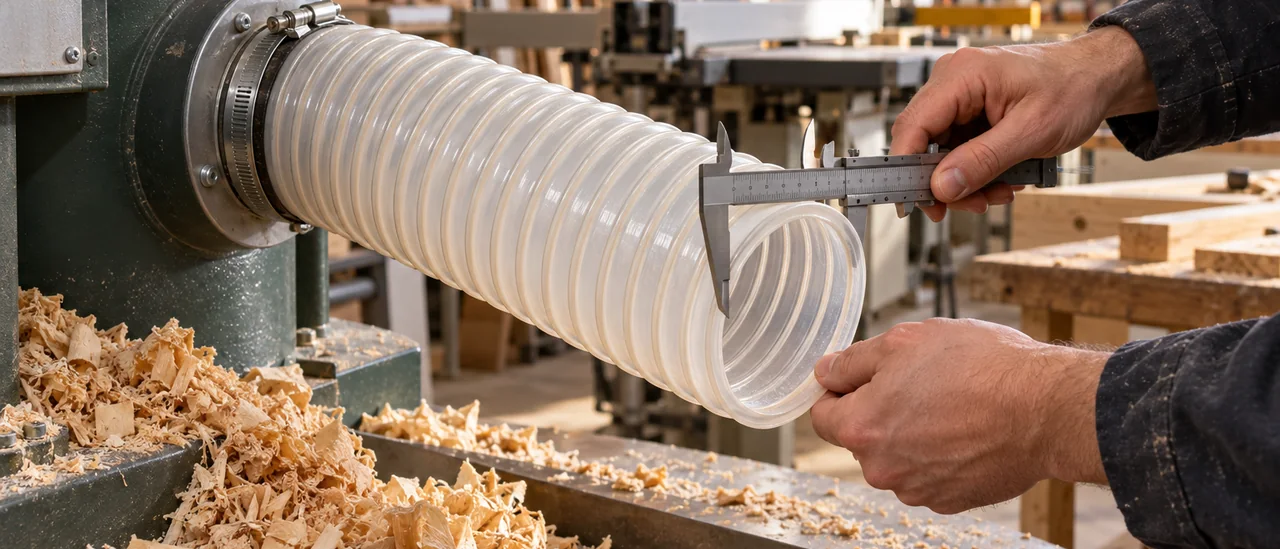
На дерево- и металлообработке аспирационный шланг работает с пылью, стружкой и масляным туманом от СОЖ. Температура отводимых газов держится в пределах 60–120 °C, у сварки, лазерной резки или сушки в пике кратковременно достигает 200 °C. На гальванике и травлении пары кислот и щелочей разрушают силикон быстрее нагрева, поэтому материал подбирают по стойкости к среде.
Абразивные частицы действуют как наждак изнутри: пыль и стружка снимают стенку по всей трассе, особенно на поворотах и перегибах. Твёрдость по Шору A здесь не главный критерий, важнее толщина стенки и радиус изгиба. Гладкая внутренняя поверхность снижает залипание и продлевает ресурс. При крупной стружке или окалине силикон уступает полиуретану и абразивостойким компаундам.
Пищевые и фармацевтические линии: мойка CIP и SIP
На вакуумной транспортировке муки, крупы и порошков шланг контактирует с пищевой средой, поэтому важны отсутствие ДХБ и подтверждающие документы. Мойка CIP при 70–90 °C и SIP с паром задают требования к термостойкости и стойкости к моющим щелочам. Режимы и концентрации реагентов берут из паспорта изделия: точные цифры зависят от марки силикона. Ресурс определяют и число циклов мойки, и частота изгибов.
Ключевые параметры подбора: диаметр, стенка, твёрдость, вакуум
Внутренний диаметр и потеря производительности на длинной линии
Внутренний диаметр задаёт расход воздуха, а не только посадочный размер. На линии 3–5 м заужение с 8 до 6 мм снижает отсос уже при разрежении −0,3 бар. Для дыма и мелкой стружки хватает 6–10 мм, для абразива и слива берут от 12 мм. Точный расход считают по паспорту изделия и характеристике вакуум-насоса.
Наружный диаметр подбирают под штуцер и хомут, толщину стенки под разрежение. Стандартный ряд по трубкам перекрывает внутренний диаметр 1–25 мм и наружный 2–40 мм, включая толстостенные исполнения. Стенка 1–1,5 мм удобна на изгибах, но схлопывается раньше; при −0,6…−0,8 бар нужна стенка от 2–3 мм.
Твёрдость по Шору A: как влияет на схлопывание и на надевание на штуцер
Твёрдость определяет усилие надевания шланга на штуцер и способность держать форму. Мягкие 40–50 A плотно облегают патрубок, но при глубоком вакууме требуют оплётки или толстой стенки. Технические 60–70 A меньше деформируются на длинной магистрали. Значения по партии сверяют с паспортом.
| Тип исполнения | Материал | Твёрдость, Шор A (по паспорту) | Рабочая температура, °C | Стойкость к многократной стерилизации | Типичное применение |
|---|---|---|---|---|---|
| Медицинский шланг платиновой вулканизации | Силикон Pt | 40–60 | −50…+200 | Выдерживает | Аспирация в медицине |
| Пищевой силиконовый шланг | Силикон Pt | 50–60 | −40…+200 | Выдерживает | Отвод пищевых сред |
| Технический силиконовый шланг повышенной твёрдости | Силикон | 60–70 | −50…+200 | Ограниченно | Дым, стружка |
| Толстостенный шланг для вакуума | Силикон, ПВХ | 55–70 | −30…+150 | Зависит от материала | Разрежение −0,6 бар и глубже |
| ПВХ-шланг для лёгких сред | ПВХ | 60–80 | −10…+60 | Не выдерживает | Лёгкие среды, воздух |
| Полиуретановый шланг для абразива | ПУ | 70–85 | −30…+80 | Не выдерживает | Абразивная стружка |
| ПТФЭ-шланг для агрессивных сред | ПТФЭ | Не нормируется по Шор A | −50…+260 | Выдерживает | Агрессивные среды, растворители |
- Задайте рабочее разрежение в барах, а не только диаметр штуцера.
- Учтите длину линии: каждые 3–5 м добавляют потери.
- Проверьте среду: масла и топливо силикон не держит.
- Сверьте режим стерилизации: автоклав 121–134 °C или CIP-мойка.
- Уточните наружный диаметр под конкретный хомут.
- Возьмите паспорт партии с фактическими значениями.
Материалы и ограничения: когда силикон не подходит
Среды, которые разрушают силикон
Силикон платиновой вулканизации выдерживает автоклавирование и широкий диапазон температур, но его химостойкость ограничена. Минеральные и трансформаторные масла, бензин, дизтопливо, концентрированные растворители вызывают набухание, размягчение и потерю прочности. Шланг теряет геометрию и герметичность через несколько циклов. Совместимость подтверждают по паспорту изделия, а не по общим таблицам.
Когда нужен другой материал
Для масел, топлива и растворителей подходят ПТФЭ и фторкаучук, для абразивной пыли и пульпы полиуретан, для водных и слабоагрессивных сред ПВХ. Резина держит более высокие давление и вакуум, но уступает по температурному диапазону и стерилизуемости. Полиуретан стойче к истиранию, однако ограничен по температуре.
Под высоким вакуумом и давлением силикон уступает из-за низкой жёсткости стенок. При абразивном износе и постоянной CIP-мойке выбирают материалы с большей стойкостью. Если среда совместима, силикон оптимален по гибкости и многократной стерилизации.
Практика: порядок подбора, монтаж и типовые ошибки
Что указать в заявке на нестандартный шланг
Подбор аспирационного шланга начинают со среды и режима: агрессивность, температура, глубина вакуума, абразив, способ дезинфекции. У поставщика запрашивают паспорт изделия с фактической твёрдостью по Шору A и рабочим диапазоном температур. Пригодятся и подтверждающие документы на продукцию: регистрационное удостоверение, заключение о соответствии, реестровые номера.
- рабочая среда: состав, концентрация, температура, наличие абразива;
- внутренний и наружный диаметр, толщина стенки, длина участка;
- рабочее разрежение и пиковые скачки давления;
- режим мойки, дезинфекции или стерилизации;
- тип соединения: штуцер, хомут, резьбовой переходник.
Монтаж: радиусы, хомуты, штуцеры
Радиус изгиба выдерживают не меньше указанного в паспорте, иначе стенка сминается на повороте. Хомуты берут с ровной кромкой и затягивают до уплотнения, а не до пережима. Штуцер входит на глубину не меньше двух диаметров шланга. Собранный участок проверяют вакуумом до запуска.
Ошибки обходятся дороже: заниженный внутренний диаметр повышает сопротивление, тонкая стенка на длинном участке схлопывается, несовместимый дезинфектант разрушает поверхность, острый хомут и малый радиус ведут к трещинам. Проверяют прогоном под рабочим разрежением, нагревом до верхней границы и осмотром стенки после мойки. Совпадение паспортных параметров с реальными условиями важнее цифры из каталога.
Вопросы и ответы
Какой внутренний диаметр аспирационного шланга выбрать, чтобы не потерять производительность отсоса?
Потери напора в трубке обратно пропорциональны четвёртой степени радиуса: при уменьшении внутреннего диаметра вдвое сопротивление потоку растёт примерно в шестнадцать раз. Для лабораторных и стоматологических отсосов с расходом 20–40 л/мин обычно достаточно внутреннего диаметра 6–10 мм, для мощных промышленных систем и длинных магистралей берут 12–25 мм. Каждый метр длины добавляет сопротивление, поэтому при магистрали длиннее 2 м диаметр увеличивают на одну ступень. Итоговое сечение проверяют по кривой расхода конкретной системы и по паспорту шланга.
Можно ли автоклавировать силиконовый аспирационный шланг и сколько циклов он выдерживает?
Шланги из силикона платиновой вулканизации выдерживают паровой автоклав в режимах 121 °C и 134 °C, для медицинских серий чаще используют 134 °C при 2,1 бар в течение 4–18 минут. Ресурс зависит от марки материала и толщины стенки: изготовители заявляют от нескольких десятков до сотен циклов, точное число приводится в паспорте изделия. После серии циклов оценивают эластичность, отсутствие микротрещин и прочность на разрыв. Сухожаровой шкаф при 160–180 °C для силикона не применяют, материал быстро теряет свойства.
Почему шланг сплющивается при вакууме и как этого избежать?
Причина в перепаде между атмосферным давлением снаружи и разрежением внутри: чем глубже вакуум и тоньше стенка, тем выше риск потери формы. Ключевые параметры здесь: твёрдость по Шору A, толщина стенки и наличие армирующего каркаса. Мягкие силиконовые трубки работоспособны при разрежении примерно до 0,3–0,5 бар, для более глубокого вакуума подбирают жёсткостенные или армированные шланги. На участках с перегибами помогают пружинные вставки и наружные держатели на поворотах трассы.
Подходит ли силикон для отвода масляного тумана, паров топлива и растворителей?
Для этих сред силикон применим ограниченно: минеральные масла, бензин, дизельное топливо и ароматические растворители вызывают набухание и постепенное снижение прочности. Масляный туман при невысокой концентрации и умеренной температуре силикон держит, но конденсат масла на внутренней стенке ускоряет старение. При постоянном контакте с топливом и агрессивными растворителями корректнее рассматривать ПТФЭ, фторкаучук (FKM) или полиуретан. Совместимость с конкретной средой сверяют по таблице химической стойкости и паспорту изделия.
Какие документы должны быть на медицинский аспирационный шланг?
Для медицинского применения базовый комплект включает регистрационное удостоверение Росздравнадзора и паспорт партии с указанием материала и размеров. Дополнительно запрашивают заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и декларацию соответствия. Если поставка идёт по госзакупке, проверяют включение продукции в Реестр российской промышленной продукции Минпромторга. Номера, области применения и сроки действия документов сверяют с реестрами на дату поставки.


