
Трубка для отсасывателя: подбор по диаметру и жёсткости
Внутренний диаметр: как просвет связан с потоком и разрежением
Просвет трубки для отсасывателя задаёт расход при данном разрежении: поток растёт примерно как четвёртая степень внутреннего диаметра. Разница между ID 4 и 8 мм по производительности аспирации кратна, а не пропорциональна. В вязкой среде большой просвет снижает скорость потока, и слабый насос не создаёт нужное разрежение.
Длина линии и число изгибов дают потери разрежения, которые нередко перекрывают выигрыш от лишнего миллиметра. Каждый поворот и метр трубки снижают эффективное разрежение у наконечника, поэтому магистраль делают короче. Ориентиры: для жидких сред ID 4–8 мм, для вязких 8–12 мм, при длине свыше 1,5 м диаметр увеличивают на ступень.
| Типовой узел | ID, мм | Среда |
|---|---|---|
| Аспирация конденсата | 4–8 | жидкость |
| Отбор густых масс | 8–12 | вязкая среда |
| Магистраль от 1,5 м | плюс ступень | любая |
Жёсткость по Шору A и толщина стенки: что удержит вакуум
При разрежении трубку сжимает наружное давление, линию держит кольцевая жёсткость стенки. Трубка со стенкой 1 мм при просвете 8–10 мм схлопывается уже при небольшом минусе, на изгибе залом появляется раньше пережима на прямой. Чем больше внутренний диаметр, тем толще стенка.
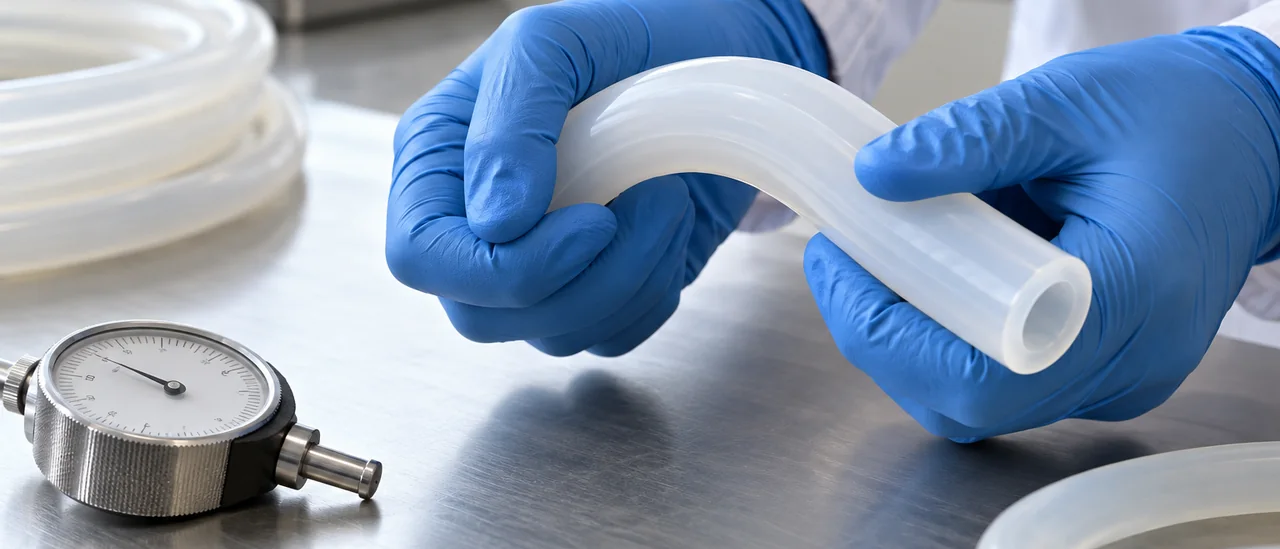
Силикон платиновой вулканизации выпускают твёрдостью примерно 30–70 Шор A: мягкие марки плотнее садятся на штуцер, твёрдые лучше сопротивляются вакууму и мойке. Сравнивать партии корректно по одному методу и при одной температуре, иначе цифры разойдутся: методика описана в материале про измерение твёрдости силиконовых трубок. Точные значения берут из паспорта изделия.
| Шор A | Стенка, ID 4–10 мм | Поведение при разрежении |
|---|---|---|
| 30–40 | 1,5–2 мм | схлопывается на изгибе |
| 50–60 | 2–3 мм | держит форму |
| 65–70 | 3–4 мм | стойкая, хуже садится на штуцер |
Наружный диаметр и посадка на коннектор
Наружный диаметр трубки для отсасывателя подбирают под штуцер аспиратора, вакуумного насоса, канюли или тройника. Силикон эластичен, поэтому рабочий натяг задают в пределах 5–10%: штуцер на 10 мм принимает трубку с наружным диаметром 9–9,5 мм и садится плотно по всей длине. Если номинал совпадает с диаметром штуцера «в ноль», соединение держится только за счёт трения и срывается при первом разрежении.
Для съёмных линий посадку фиксируют хомутом, бандажом или переходником: на разрежении от 0,5 до 0,9 бар трение не удерживает трубку, особенно при нагреве. Допуски экструзии дают отклонение наружного диаметра на десятые доли миллиметра, поэтому номинал в паспорте и фактический размер расходятся на 0,1–0,3 мм. Перед сборкой деталь проверяют штангенциркулем и сверяют с паспортом.
Материал и стерилизация: автоклав, дезинфекция, мойка
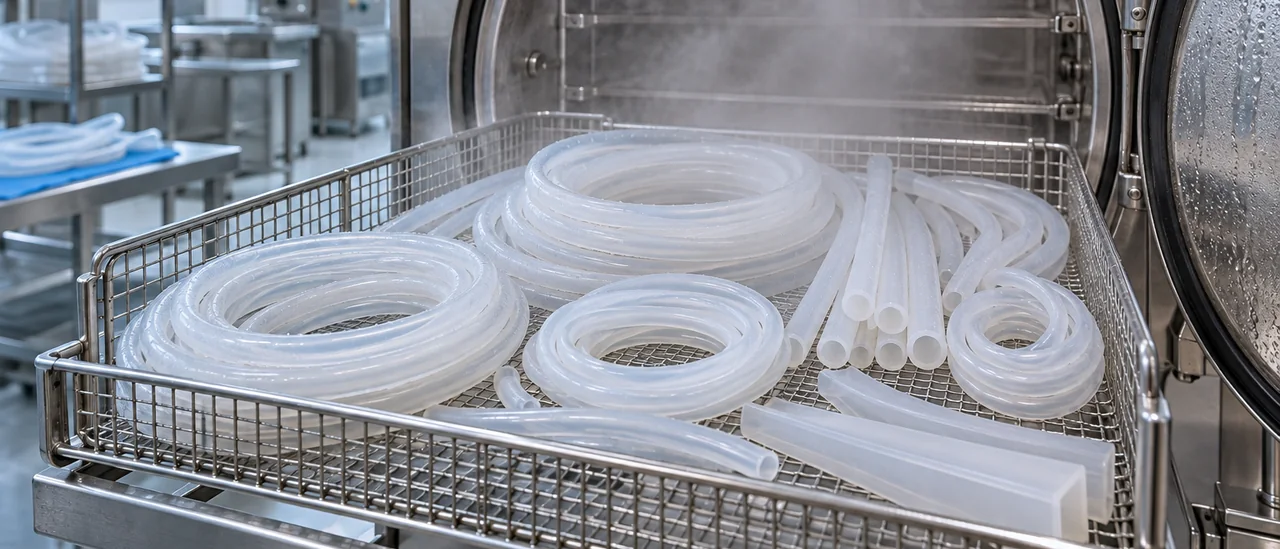
Силикон платиновой вулканизации без ДХБ не выделяет побочных продуктов при нагреве и сохраняет эластичность после многократной обработки. Автоклавирование при 121 °C (20–30 мин) и 134 °C (3–5 мин) переносится по-разному в зависимости от марки и геометрии, число циклов берут из паспорта изделия. Сухожаровой шкаф при 160–180 °C подходит ограниченно: долгая выдержка ускоряет старение. Режимы для трубки отсасывателя подтверждают документами производителя.
Дезинфекцию ведут растворами перекиси водорода, четвертичных аммониевых соединений или спиртов; хлорсодержащие и сильнощелочные составы ускоряют износ поверхности. CIP-мойка щелочными средами при 70–80 °C совместима с силиконом, важны концентрация и время контакта. Для фармацевтики и лабораторий ключевые стойкость к мойке и отсутствие следов материала в среде, что учитывают при выборе из номенклатуры медицинских силиконовых трубок.
Классы трубок на рынке и ограничения силикона
Рынок аспирационных трубок делят на одноразовые и многоразовые. Одноразовые чаще делают из ПВХ или полиуретана: дешевле, мойка не нужна. Трубка для отсасывателя из силикона платиновой вулканизации относится к многоразовым: её автоклавируют и моют по CIP.
- Минеральные масла, смазки, топливо: набухание, размягчение, потеря размеров.
- Растворители и концентрированные кислоты: необратимое изменение поверхности материала.
- Давление выше рабочего и абразивный поток: износ и разрыв без армирования.
- Режимы стерилизации вне паспорта: риск деформации изделия.
В этих средах рассматривают полиуретан, ПВХ или армированный рукав с текстильным каркасом. Армированные и пористые изделия не входят в экструзионную силиконовую номенклатуру, это отдельные классы. Для водных растворов, воздуха и парокислородной стерилизации силикон остаётся рабочим вариантом.
Порядок подбора и чек-лист параметров
Подбор трубки для отсасывателя начинается с рабочей среды и расхода. По расходу и допустимому падению разрежения рассчитывают внутренний диаметр, затем толщину стенки и твёрдость по Шору A под вакуум. Наружный диаметр подбирают под штуцер с натягом, после чего уточняют марку силикона и режим обработки. Партию и срок поставки согласуют последними.
- Рабочая среда, температура и способ стерилизации: автоклав, дезинфекция или CIP-мойка.
- Требуемый расход и допустимое падение разрежения на всей длине линии.
- Внутренний диаметр с запасом на изгибы и длину линии свыше 2 м.
- Твёрдость 50–70 Шор A и толщина стенки под рабочее разрежение.
- Наружный диаметр и посадка на штуцер: натяг, хомут, переходник.
- Партия, срок изготовления и наличие документов на материал.
Типовые ошибки устойчивы: подбор только по внутреннему диаметру без учёта длины линии, когда 2–3 м магистрали съедают весь запас разрежения. Мягкая трубка 40–50 Шор A под сильным вакуумом схлопывается на изгибе. Игнорирование посадки на штуцер даёт срыв или пережим, а незаданный режим автоклавирования сокращает ресурс детали. Проверяйте заявленные параметры по документу на конкретную партию, а не по общим описаниям материала.
| Внутренний диаметр, мм | Толщина стенки, мм | Твёрдость, Шор A | Типовая задача | Что проверить |
|---|---|---|---|---|
| 1–3 | 1–1,5 | 50–60 | лабораторные микролинии | длину линии, посадку на штуцер |
| 4–6 | 1,5–2 | 50–60 | стоматология, малые аспираторы | рабочее разрежение, режим стерилизации |
| 6–8 | 2–3 | 55–65 | хирургическая аспирация средней производительности | посадку на коннектор, параметры автоклава |
| 8–10 | 2–3 | 60–70 | высокий расход, короткая линия | длину линии, способ фиксации хомутом |
| 10–16 | 3–4 | 60–70 | промышленные и стационарные системы | требуемое разрежение, режим CIP-мойки |
| 20–25 | 4–5 | 60–70 | транспорт жидкости, низкий вакуум | посадку на штуцер, состав партии |
Ресурс, износ и признаки, что трубку пора менять
Трубка для отсасывателя изнашивается постепенно. Первый сигнал внутренний: стенка мутнеет, оседает налёт из биологических жидкостей, дезинфектантов и минеральных солей моющей воды. Силикон платиновой вулканизации теряет эластичность после 30–50 циклов автоклавирования при 121–134 °C, появляются микротрещины, твёрдость по Шору A может вырасти на 5–10 единиц относительно паспортной. Меняется геометрия: просвет сужается, стенка у тонких сечений «плывёт» под вакуумом, посадка на коннектор ослабевает.
Снимают изделие при видимых трещинах, липкости или затвердении, остаточной деформации после снятия вакуума, расслоении и стойком запахе. Ускоряют износ частая стерилизация паром, контакт с маслами, топливом, концентрированными кислотами и щелочами, абразивные среды и высокое давление. Срок службы задаёт паспорт изделия: для аспирации типовой ресурс составляет от нескольких недель при ежедневном автоклаве до нескольких месяцев при мягкой дезинфекции. Проверяйте партию и условия эксплуатации, чтобы не менять трубку внепланово.
Документы, партии и нестандартные размеры
При закупке проверяйте три документа: регистрационное удостоверение Росздравнадзора для медицинских изделий, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, запись в реестре российской промышленной продукции Минпромторга. Реквизиты и реестровые номера сверяйте в разделе подтверждающие документы на продукцию. Для трубки для отсасывателя уточните, что заявленная область применения совпадает с вашей задачей, особенно при контакте с биологическими жидкостями.
Внутри партии сверяйте фактический внутренний и наружный диаметр с паспортом: допуски на экструзию указывают отдельно, по ним оценивают консистентность размеров от бухты к бухте. Нестандарт изготавливают под индивидуальные размеры и чертежи, оснастку проектируют под конкретный профиль сечения, поэтому срок её изготовления закладывайте в план закупки заранее. Повторный заказ по готовой оснастке идёт быстрее, а твёрдость по Шору A, цвет и длину бухты фиксируйте в спецификации.
Вопросы и ответы
Какой внутренний диаметр трубки выбрать для отсасывателя: 6, 8 или 10 мм?
Выбор зависит от расхода и вязкости откачиваемой среды, длины магистрали и рабочего вакуума. Для водянистых жидкостей и воздуха в коротких линиях обычно достаточно 6–8 мм; для густых сред, больших объёмов и длинных шлангов берут 10 мм и больше, чтобы снизить потери давления. Важно, чтобы внутренний диаметр трубки совпадал с проходным сечением наконечника и штуцера насоса, иначе на стыке возникнут застойные зоны и ступеньки. Трубки с внутренним диаметром от 1 до 25 мм, выпускаемые методом экструзии, позволяют подобрать размер под конкретный фитинг без лишних переходников.
Почему силиконовая трубка схлопывается при вакууме и что изменить в подборе?
Схлопывание происходит, когда наружное давление превышает кольцевую жёсткость стенки. На устойчивость влияют отношение толщины стенки к внутреннему диаметру, твёрдость по Шору A и температура: при 70–80 °C модуль упругости силикона падает, и трубка теряет форму быстрее. Увеличивают толщину стенки, переходят на более твёрдый компаунд (например, с 50 на 70 Shore A) или уменьшают внутренний диаметр. Если вакуум глубокий и линия длинная, стоит рассмотреть армированный шланг как отдельный класс изделий.
Сколько циклов автоклавирования при 134 °C выдерживает трубка для отсасывателя?
Ресурс по циклам зависит от марки силикона, толщины стенки и режима сушки между циклами. При 134 °C платиновый силикон выдерживает повторную стерилизацию, но ресурс не бесконечен: со временем возможны помутнение, потеря эластичности и липкость поверхности. Точное число циклов и условия стерилизации указаны в паспорте изделия. Для медицинских задач проверяют регистрационное удостоверение и санитарно-эпидемиологическое заключение.
Подойдёт ли силиконовая трубка для отсасывания масел, растворителей или топлива?
Стандартный силикон не подходит для масел, топлива и ароматических растворителей: он набухает и теряет прочность. Для таких сред применяют FKM, NBR, PTFE или другие материалы с подходящей химической стойкостью. Силикон уместен для воды, воздуха, водных растворов, спиртов и слабых кислот. Перед запуском стоит проверить совместимость конкретной среды и температуры по таблицам производителя или провести выдержку образца в рабочей среде.


