
Высокотемпературные силиконовые шланги: до какой температуры и на какой срок
До какой температуры работает силиконовый шланг
Рабочая и кратковременная температура: где проходит граница
Силикон платиновой вулканизации сохраняет эластичность примерно от минус 60 до плюс 200 °C. Это рабочая температура длительной службы. Кратковременные пики до 230–250 °C материал выдерживает десятки минут, но не как постоянный режим. Дальше начинается необратимая деградация.
Реальный предел зависит от марки материала, толщины стенки и нагрузки. Тонкая стенка прогревается быстрее, при давлении допустимый максимум падает на 10–30 °C. Точные цифры берутся из паспорта изделия; ориентир по выпускаемым диапазонам диаметров и стенок дают силиконовые трубки и шланги.
| Условие и среда | Рабочая температура | Что ограничивает ресурс |
|---|---|---|
| Сухой горячий воздух без давления | 180–200 °C | Термоокислительное старение |
| Горячая вода и пар низкого давления | до 120–140 °C | Ускоренное старение во влажной среде |
| Пищевые и молочные среды с CIP-мойкой | 90–130 °C | Чередование нагрева и щелочных растворов |
| Автоклавирование 121 °C | 121 °C | Число циклов стерилизации |
| Автоклавирование 134 °C | 134 °C | Циклы, заметно более быстрый износ |
| Минеральные масла и топлива | не нормируется | Набухание силикона |
| Уплотнение под постоянной деформацией | по паспорту | Остаточная деформация при нагреве |
Мороз и нагрев: почему один шланг работает в обоих режимах
Мороз и нагрев совмещаются в одном изделии: силикон не стеклуется при охлаждении. На морозе растёт жёсткость, поэтому при минус 50 °C шланг не изгибают. После прогрева свойства возвращаются. Ограничение по холоду чаще связано с фитингами и хомутами, а не с материалом.
От чего зависит срок службы при высокой температуре
Термоокислительное старение и правило 10 градусов
Ресурс силиконового шланга при высокой температуре определяется не только градусами, но и временем выдержки. Правило 10 градусов: каждые +10 °C сверх номинала ускоряют термоокислительное старение примерно вдвое. При переходе от 150 к 200 °C срок службы сокращается вдвое и более. Точные коэффициенты берут из паспорта изделия и протоколов испытаний конкретной марки.
Среды, которые сокращают ресурс силикона
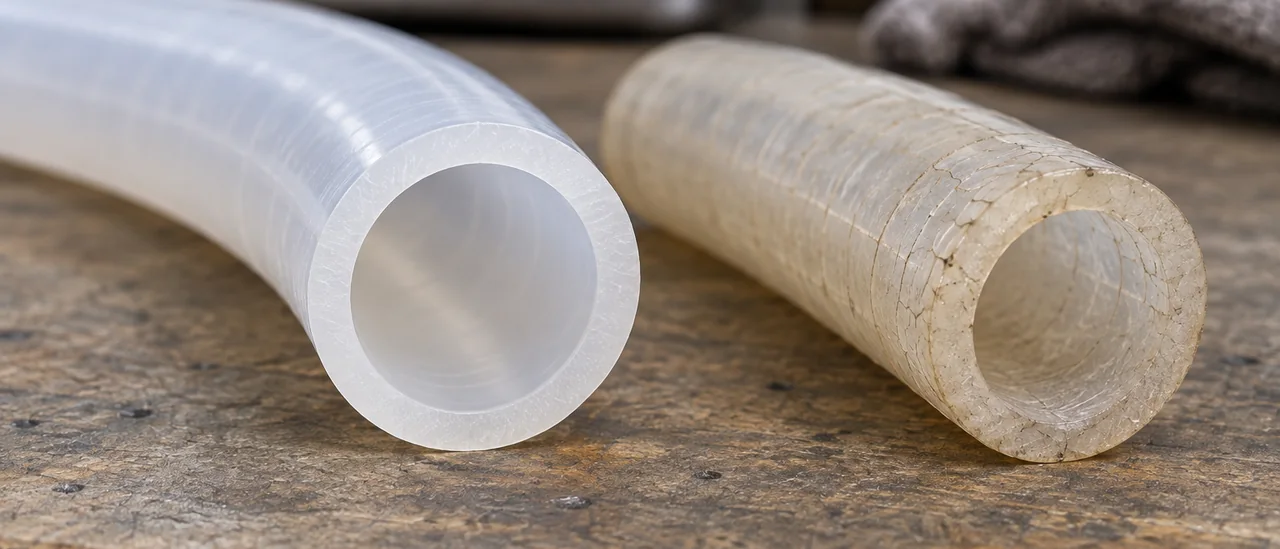
Нагрев запускает окисление силоксановых цепей: поверхность теряет эластичность, появляются микротрещины. Затвердевание и растрескивание ускоряются при одновременном действии температуры и агрессивной среды. Сжатый или растянутый шланг стареет быстрее свободного. Запас по температуре и посадка без натяга продлевают работу.
- Минеральные и синтетические масла: набухание, потеря твёрдости и прочности при нагреве.
- Топливо и растворители: активное набухание, ускоренное вымывание компонентов резиновой смеси.
- Перегретый пар и горячая вода: гидролиз, размягчение стенки, ускоренное старение.
- Концентрированные щёлочи и кислоты: поверхностная эрозия, снижение твёрдости по Шору A.
- Озон и УФ в сочетании с нагревом: сеть микротрещин за сотни часов.
- Абразивные среды и пульсации давления: истирание и усталостные разрывы.
Универсального срока службы нет: для каждой среды ресурс подтверждают испытаниями. Если шланг работает на пределе, закладывают больший внутренний диаметр или меньшую толщину стенки для снижения тепловой нагрузки. Производители, в том числе ИТЕК, выпускают изделия из силикона платиновой вулканизации по индивидуальным размерам, что позволяет подобрать трубку или шнур под конкретные условия.
Как температура связана с давлением, диаметром и толщиной стенки
Почему при 150 °C давление приходится снижать
При нагреве до 150 °C силикон размягчается, и допустимое рабочее давление падает в разы: шланг, который при 20 °C держит 6 бар, при 150 °C обычно выдерживает 1,5–2,5 бар. Причина в снижении твёрдости и модуля упругости: стенка хуже сопротивляется внутреннему давлению и деформируется при том же усилии. Зависимость нелинейная, поэтому для высокотемпературных силиконовых шлангов рабочее давление указывают отдельно для каждой температуры. Ориентировочные значения по трём типоразмерам приведены в таблице.
Тепловое расширение и монтаж без натяга
Давление, которое держит шланг, определяется отношением толщины стенки к внутреннему диаметру. При равном диаметре стенка 4 мм выдерживает примерно вдвое больше, чем 2 мм, но и жёсткость её выше, что важно для изгиба трассы. При равной стенке рост внутреннего диаметра с 6 до 16 мм снижает допустимое давление в 2–3 раза. Точные цифры берутся из паспорта изделия, поскольку зависят от марки силикона и конструкции.
Коэффициент линейного расширения силикона порядка 2–3·10⁻⁴ 1/К, поэтому участок 500 мм при нагреве от 20 до 150 °C удлиняется на 13–20 мм. Если шланг закреплён с натягом между двумя жёсткими штуцерами, это удлинение переходит в продольную нагрузку, шланг выгибается или срывается со штуцера. Монтируют с запасом по длине: свободная петля, скользящие опоры, хомуты без натяга. Холодная посадка короче номинала недопустима для горячих линий, а расчётный запас прочности принимают не менее 2–3 от рабочего давления.
| Внутр. диаметр, мм | Стенка, мм | Давление при 20 °C, бар | При 150 °C, бар |
|---|---|---|---|
| 6 | 2 | 6–8 | 2–3 |
| 10 | 3 | 5–6 | 1,5–2 |
| 16 | 4 | 4–5 | 1–1,5 |
Стерилизация и мойка: автоклав, сухой жар, CIP и SIP
Автоклавирование 121 и 134 °C: что важно для трубки
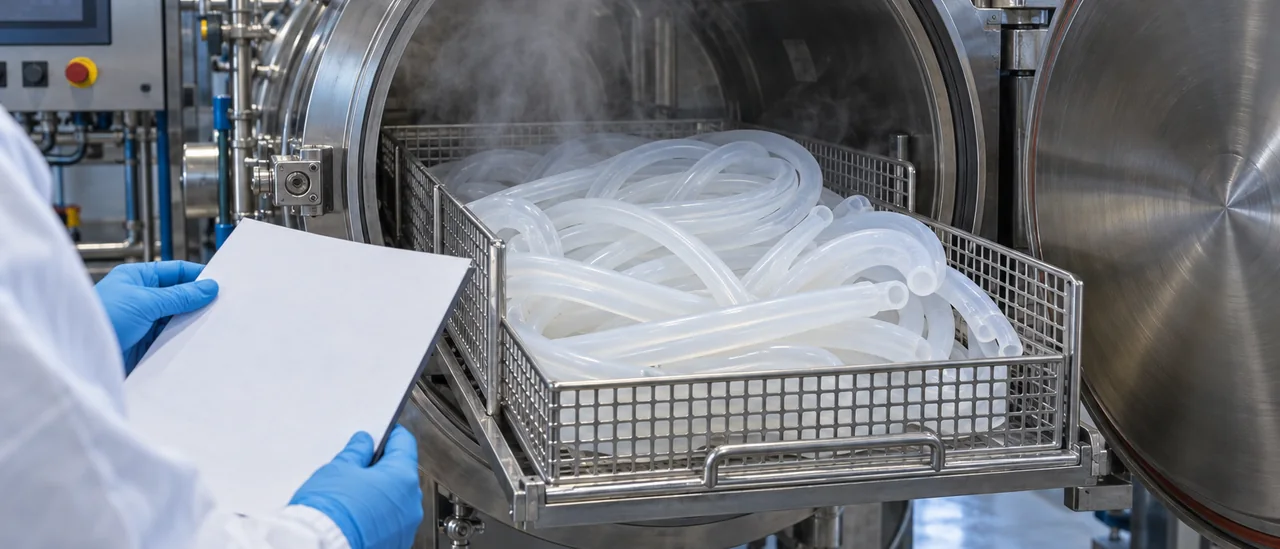
Платиновый силикон выдерживает оба стандартных режима парового автоклава: 121 °C при выдержке 20 минут и 134 °C при 4–5 минутах. Для высокотемпературных силиконовых шлангов ключевой параметр не разовая стойкость, а число циклов, при котором сохраняется эластичность. Типичный ресурс медицинских и лабораторных трубок составляет от 20 до 50 циклов, точное значение производитель указывает в паспорте изделия. После каждого цикла трубку просушивают: влага в канале ускоряет помутнение.
CIP-мойка: температура растворов и кислотность
В контурах CIP трубки контактируют с щелочными растворами (pH 11–13) при 70–85 °C и кислотными (pH 2–3) при 60–80 °C. Силикон химически инертен к этим средам, но концентрированные щёлочи выше 90 °C ускоряют старение и растрескивание. Ополаскивание ведут горячей водой или стерильным паром, для SIP ограничивающий фактор не сам пар, а резкие перепады температуры.
Сухожаровой шкаф при 160–180 °C для силикона не применяют: на воздухе материал окисляется быстрее, чем в паре. Горячую воду и пар до 100 °C трубки переносят длительно, а пар 134 °C требует коротких циклов. Для медицины, фармацевтики и лабораторий ориентируются на медицинские силиконовые трубки с документами о соответствии и указанным числом циклов.
| Режим | Температура | Типовая выдержка |
|---|---|---|
| Автоклав | 121 °C | 20 мин |
| Автоклав | 134 °C | 4–5 мин |
| CIP, щёлочь | 70–85 °C | 10–20 мин |
| CIP, кислота | 60–80 °C | 10–20 мин |
Порядок подбора и что проверить в паспорте изделия
Подбор начинают со среды и рабочей температуры, затем уточняют давление и режимы мойки. Далее выбирают диаметры, толщину стенки и твёрдость по Шору A. Тип соединения (штуцер, хомут, фланец) задаёт требования к геометрии и жёсткости. Для нестандартных узлов оснастку проектируют по чертежу заказчика.
Чек-лист параметров перед заказом
- Рабочая среда и концентрация: совместимость с маслами, кислотами, щелочами, паром.
- Температура постоянная и пиковая, длительность пиков за цикл.
- Давление рабочее и испытательное с поправкой на нагрев.
- Диаметры, толщина стенки, допуски по паспорту.
- Твёрдость по Шору A и способ соединения.
- Стерилизация и мойка: автоклав, сухой жар, CIP и SIP.
В паспорте изделия сверяют марку силикона, диапазон температур, твёрдость и допуски. Там же указывают метод вулканизации и допустимые среды. Перед закупкой партии проверяют подтверждающие документы: регистрационное удостоверение, санитарное заключение, записи в реестре Минпромторга.
Типовые ошибки подбора высокотемпературных шлангов
Типичная ошибка: выбирать силиконовые высокотемпературные шланги по одной температуре, без учёта давления и времени выдержки. Вторая: игнорировать твёрдость и толщину стенки, из-за чего шланг пережимается или срывается со штуцера. Третья: брать партию без сверки допусков и партии материала. Силикон не стоек к маслам и топливу, для таких сред нужен другой материал.
Вопросы и ответы
Какую температуру силиконовый шланг выдерживает постоянно, а какую только кратковременно?
Для силикона платиновой вулканизации типовой рабочий диапазон составляет от минус 50 до плюс 200 °C. Кратковременные пики до 230–250 °C допустимы в течение десятков минут, но только если это указано в паспорте изделия. При постоянной работе выше 200 °C старение ускоряется, поэтому запас по температуре лучше закладывать.
Сколько прослужит силиконовый шланг при 150–200 °C и от чего это зависит?
Ресурс при 150–200 °C зависит от марки компаунда, толщины стенки, среды, давления и наличия деформации. При 150 °C он может достигать нескольких тысяч часов, при 200 °C сокращается до сотен часов. Точные цифры производитель указывает в технических условиях или паспорте на конкретное изделие.
Сколько циклов автоклавирования при 121 °C и 134 °C выдерживает силиконовая трубка?
Для силиконовых трубок медицинского и пищевого назначения типовое число циклов автоклавирования составляет от 100 до 200 при 134 °C и от 200 до 500 при 121 °C. После каждых 20–50 циклов контролируют твёрдость, эластичность и отсутствие трещин. Реальный ресурс зависит от партии, толщины стенки и режима сушки.
Почему силиконовый шланг затвердел и растрескался раньше заявленного срока?
Преждевременное затвердевание и растрескивание чаще всего вызваны перегревом выше паспортного диапазона или контактом с маслами, топливом и растворителями. Силикон не стоек к неполярным средам: они вызывают набухание, потерю твёрдости и прочности. Также влияют постоянная сжатая деформация, УФ и озоновое старение.
Можно ли применять силиконовый шланг для горячего масла, топлива или насыщенного пара?
Для горячего масла и топлива силиконовые шланги не подходят: среда проникает в полимер, меняет его объём и механические свойства. Насыщенный пар допустим только для специальных марок и обычно при температуре не выше 120–130 °C. Если рабочая среда включает масла, топливо или агрессивные растворители, рассматривают фторкаучуки или PTFE.


