
Относительное удлинение при разрыве: что показывает для резины и силикона
Что показывает относительное удлинение при разрыве
Как считают: формула и единицы
Относительное удлинение при разрыве показывает, на сколько процентов растянулся стандартный образец к моменту разрыва относительно начальной длины. Считают по формуле ε = (Lк − L0) / L0 × 100 %, где L0 и Lк обозначают начальную длину и длину в момент разрыва. Результат выражают в процентах и получают на разрывной машине при заданной скорости растяжения и температуре.
Цифра зависит от марки материала, режима испытаний и подготовки образца, поэтому в паспорте изделия указывают метод и параметры замера. Типовые ориентиры приведены в таблице.
| Материал | Относительное удлинение при разрыве |
|---|---|
| Силикон платиновой вулканизации | 200–700 % |
| Резины общего назначения | 100–500 % |
Чего эта цифра не показывает
Большое удлинение не равно высокой прочности: предел прочности при растяжении измеряют отдельно и выражают в МПа. Значение получено на стандартном образце и не переносится на готовую деталь. Геометрия, толщина стенки, нагрев, рабочая среда и старение меняют поведение изделия. Для ответственного узла параметры подтверждают испытаниями партии.
Как измеряют удлинение и почему значения из разных паспортов несопоставимы
Образец, скорость и температура испытания
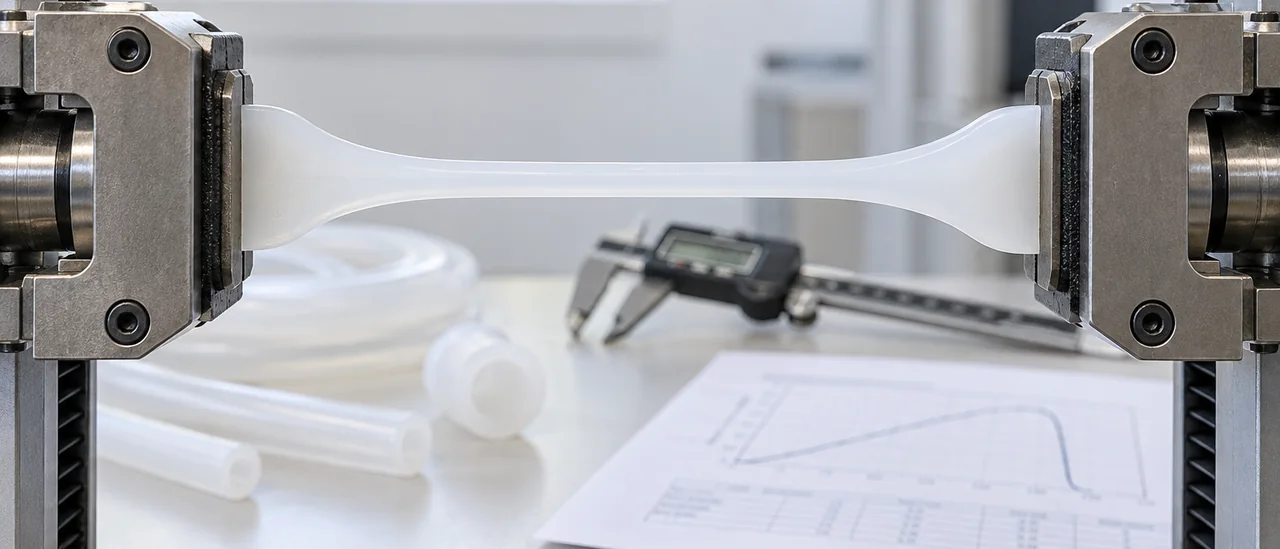
Относительное удлинение измеряют на разрывной машине: образец-лопатку или кольцо растягивают с постоянной скоростью до разрыва. Процедуру и форму образцов задаёт метод определения упругопрочностных свойств при растяжении. Удлинение считают как приращение рабочей базы к её исходной длине. Кольца применяют для тонких трубок и шнуров, где лопатку вырезать сложно.
Скорость захватов для эластомеров обычно 500 мм/мин, иногда её снижают до 100–200 мм/мин. Перед тестом образец выдерживают при нормированной температуре (часто 23 ± 2 °C) от нескольких часов до суток, замер ведут в той же среде. Смена скорости или температуры сдвигает результат на десятки процентов, особенно у силикона. В паспорте указывают метод, тип образца, скорость и условия кондиционирования.
Разброс результатов и статистика партии
Разброс внутри партии зависит от места вырезки образца, микронеровностей и старения материала. Обычно испытывают 5 образцов и берут медиану, отбрасывая явные выпадения. Цифры 300 % и 500 % у двух поставщиков нередко отражают разные методы, форму образца и скорость растяжения, а не разницу в материале. Сопоставлять относительное удлинение корректно только при совпадении метода, температуры и типа образца.
От чего зависит относительное удлинение силикона и резины
Твёрдость, наполнители, температура
Растяжимость эластомера обратно связана с твёрдость по Шору А: чем выше показатель, тем меньше относительное удлинение при разрыве. Рост дозировки наполнителя повышает жёсткость и прочность, но снижает растяжимость. Нагрев до 150–200 °C обычно увеличивает удлинение, охлаждение ниже −40 °C переводит материал в стеклообразное состояние.
Старение и рабочая среда
Термостарение сшивает или деструктирует каучук, удлинение падает быстрее прочности. Набухание в маслах, топливе и ароматических углеводородах снижает растяжимость и увеличивает размеры изделия. Сверяйте удлинение после выдержки в рабочей среде, а не только исходное. Точные цифры берут из паспорта на конкретную марку и партию.
| Класс материала | Твёрдость, Шор A | Прочность при растяжении, МПа | Относительное удлинение, % | Рабочий диапазон температур, °C |
|---|---|---|---|---|
| Силикон VMQ | 40 | 6–10 | 300–500 | −55…+200 |
| Силикон VMQ | 70 | 7–11 | 150–300 | −55…+200 |
| EPDM | 50–80 | 8–15 | 200–450 | −50…+150 |
| NBR | 40–90 | 8–20 | 150–400 | −30…+100 |
| Натуральный каучук NR | 40–80 | 15–25 | 400–700 | −50…+80 |
| Фторсиликон FVMQ | 60–80 | 6–10 | 100–250 | −60…+230 |
Значения приведены как типовые диапазоны для классов эластомеров. Точные цифры зависят от марки, рецептуры и партии и берутся из паспорта изделия.
Что значение удлинения говорит о работе изделия
Монтаж, допуски и подвижные соединения
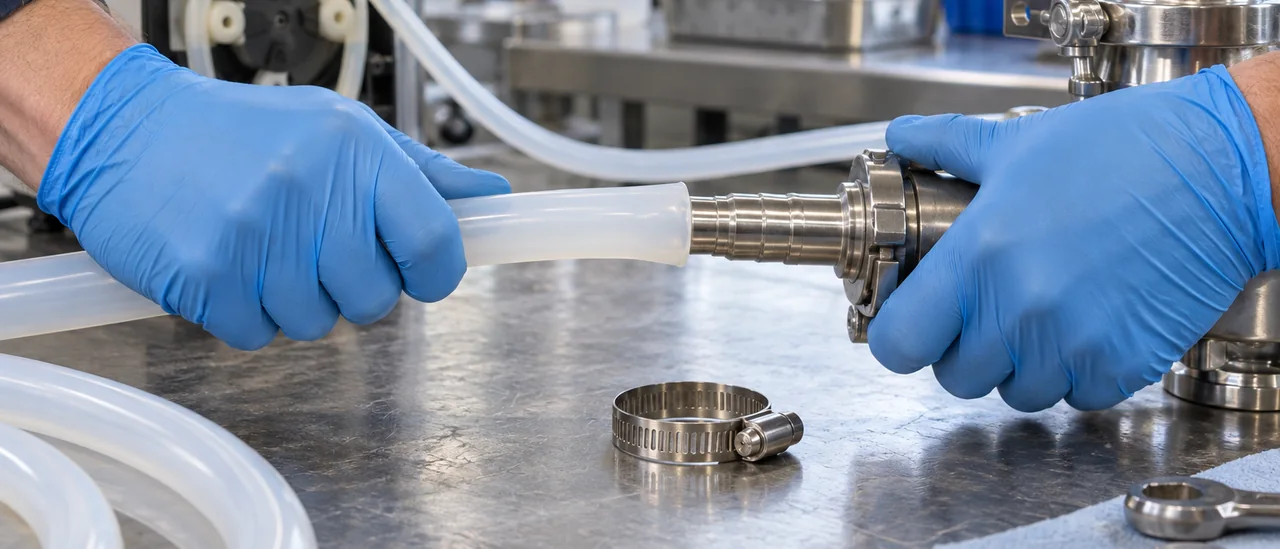
Относительное удлинение при разрыве показывает, насколько трубку можно растянуть при посадке на штуцер без нарушения стенки. Для соединений с натягом полезен запас: если штуцер шире внутреннего диаметра на 10–20%, материал должен удлиниться соответственно. Значение 300–400% обычно перекрывает такой монтаж, но не отменяет контроля усилия и состояния кромки штуцера. В подвижных соединениях важнее способность возвращать размер после снятия нагрузки.
Перистальтика и циклические нагрузки
В перистальтическом насосе трубка изгибается и растягивается с частотой вращения ротора, поэтому ресурс задаёт не разовое удлинение, а усталостные характеристики. Высокое относительное удлинение помогает переносить циклическую деформацию, однако решающими становятся сопротивление раздиру и накопление остаточной деформации. Для таких узлов смотрят число циклов до потери производительности и скорость износа стенки. Конкретные ресурсные цифры берут из протоколов испытаний марки.
Гидроудар и вибрация дают короткие пики деформации, которые материал гасит за счёт эластичности. Удлинение определяет запас до разрыва, но не заменяет прочность при растяжении: мягкая трубка тянется далеко и легко надрывается у штуцера. При знакопеременных нагрузках и абразивной среде оценивают усталость и износ. Если среда содержит масла или топливо, силикон набухает, паспортные значения теряют смысл: подбирают другой материал.
Как подбирать изделие: чек-лист параметров и типовые ошибки
Начните с задачи: рабочая среда, температура, давление, стерилизация или мойка. Затем сверьте внутренний и наружный диаметр, толщину стенки и исполнение по силиконовые трубки и шланги по типоразмерам. После этого запрашивайте протокол испытаний, а не рекламный листок.
Что запросить в паспорте и протоколе испытаний
В паспорте уточните метод испытания на растяжение: форму образца, скорость раздвижения захватов и базу измерения. Без этих данных относительное удлинение из разных документов несопоставимо. Запросите твёрдость по Шору A, прочность при растяжении, диапазон рабочих температур и условия старения. Сопоставьте значения с реальным циклом: нагрев, CIP-мойка, автоклавирование, давление.
- Метод испытания на растяжение, форма образца и скорость раздвижения захватов.
- Твёрдость по Шору A и прочность при растяжении в мегапаскалях.
- Относительное удлинение при разрыве в процентах и разброс по партии.
- Рабочий диапазон температур и допустимый кратковременный пиковый нагрев.
- Условия старения: среда, температура, время выдержки и изменение свойств.
- Допуски на внутренний и наружный диаметр трубки, шнура или профиля.
Частые ошибки при подборе
Частая ошибка: сравнивать удлинение из протоколов с разными методами испытания. Вторая: выбирать материал по высокому удлинению, забывая про старение, масла или топливо. Третья: согласовать партию без допусков на размеры и без входного контроля. Перед запуском сверьте паспортные значения с результатами входного контроля партии.
Где возможности силикона заканчиваются
Масла, топливо, давление, абразив
Силикон набухает в минеральных маслах, дизельном топливе, бензине и ряде ароматических растворителей: объём растёт, относительное удлинение при разрыве снижается, изделие теряет форму. В таких средах чаще берут NBR (маслостойкость), FKM (топливо и высокая температура) или EPDM (вода, пар, гликоли). Твёрдость 50–70 Shore A и диапазон до 200 °C химическую несовместимость не компенсируют.
- Минеральные масла, дизель, бензин: набухание, рост объёма, падение ресурса.
- Горячий воздух свыше 200 °C: необратимая потеря прочности.
- Абразивные среды и сухое трение: ускоренный износ стенки.
- Незаармированная трубка: ограничение по рабочему давлению и пульсации.
- Вода, пар, гликоли: силикон и EPDM применимы, но с разными пределами.
К истиранию и раздиру силикон уступает полиуретану и большинству каучуков, поэтому в дозаторах и узлах с абразивом кромки выкрашиваются быстро. При длительном перегреве механические показатели падают необратимо. Без армирования трубка держит типовое давление единицы бар, точные цифры указаны в паспорте изделия.
Армированные и пористые изделия как отдельный класс
Для напора и пульсации применяют рукава с текстильным или металлическим каркасом, где силикон служит внутренним слоем. Пористые и вспененные шнуры являются отдельным классом изделий с иной технологией и свойствами. ИТЕК выпускает монолитные шнуры, трубки, профили и полосы без армирования, их не подбирают под высокое давление.
Вопросы и ответы
Чем относительное удлинение при разрыве отличается от остаточной деформации?
Относительное удлинение при разрыве показывает, на сколько процентов растянулся образец к моменту разрыва при одноосном растяжении. Остаточная деформация характеризует невосстановленный размер после снятия нагрузки, например после сжатия. Это разные показатели, и в паспорте их указывают отдельно.
Почему в паспорте указано 400 %, а трубка рвётся при надевании на штуцер?
Паспортное значение 400 % получено на стандартном образце при плавном растяжении в лабораторных условиях. При монтаже на штуцер возникает концентрация напряжений на кромках, трение, локальный надрыв и высокая скорость деформации. Поэтому для таких операций дополнительно смотрят твёрдость по Шору A, сопротивление раздиру и толщину стенки.
Влияет ли температура испытания на значение относительного удлинения?
Да, температура испытания влияет: при охлаждении, например ниже минус 50 °C, силикон теряет эластичность и удлинение падает. При нагреве выше 200 °C длительная выдержка снижает показатель из-за старения. Стандартные испытания обычно проводят при 23 °C, поэтому для рабочего диапазона запрашивайте данные при конкретной температуре.
Можно ли напрямую сравнивать удлинение силикона и EPDM по цифрам от разных поставщиков?
Напрямую сравнивать цифры от разных поставщиков нельзя: методики испытаний, тип образца, скорость растяжения и температура могут различаться. Даже для одного материала разные рецептуры дают разброс. Корректно сравнивать только при одинаковых условиях испытаний и с паспортом конкретной партии.
Что ещё запрашивать у поставщика, кроме значения относительного удлинения?
Кроме относительного удлинения запрашивайте твёрдость по Шору A, предел прочности при растяжении, сопротивление раздиру и остаточную деформацию сжатия. Для рабочей среды уточняйте температурный диапазон, стойкость к маслам и мойке, а для стерилизации уточняйте совместимость с автоклавированием и CIP. Также нужны паспорт партии, допуски на размеры и сроки поставки под нестандартные изделия.


