
Диаметры силиконовых шлангов: таблица типоразмеров
Что означают диаметры силиконового шланга: внутренний, наружный и толщина стенки
Почему первым в маркировке идёт внутренний диаметр
Диаметры силиконовых шлангов начинаются с внутреннего размера, который задаёт расход среды и посадку на штуцер. В маркировке его указывают первым: запись 8×12 читается как 8 мм внутри и 12 мм снаружи. Этот размер определяет выбор фитингов и риск протечек. По внутреннему диаметру подбирают штуцеры, тройники и расходомеры.
Как связаны внутренний размер, стенка и наружный габарит
Стенка связывает внутренний и наружный диаметры формулой Øнар = Øвн + 2 × стенка. Для 8×12 толщина стенки равна (12 – 8) / 2 = 2 мм. Наружный габарит влияет на монтаж в стеснённых условиях и подбор хомутов. Чем больше стенка, тем выше допустимое рабочее давление, но ниже гибкость.
Условный проход DN и миллиметры совпадают не всегда: DN округляет размер до стандартного ряда. Типовой шаг внутренних диаметров силиконовых шлангов составляет 1 мм до 10 мм и 2 мм далее. Единицы измерения в маркировке обычно миллиметры, но встречаются дюймовые обозначения. Точные значения для партии смотрите в паспорте изделия.
| Внутренний, мм | Стенка, мм | Наружный, мм |
|---|---|---|
| 6 | 2 | 10 |
| 8 | 2 | 12 |
| 10 | 3 | 16 |
| 12 | 3 | 18 |
| 16 | 4 | 24 |
| 20 | 5 | 30 |
Таблица типоразмеров силиконовых шлангов и трубок
Ходовые размеры и толщина стенки
Диаметры силиконовых шлангов подбирают в паре с толщиной стенки: она задаёт жёсткость, стойкость к перегибу и рабочее давление. В таблице собраны ходовые сочетания внутреннего и наружного размера с типовыми задачами. Это отправная точка подбора, а не полный перечень позиций.
| Внутренний диаметр, мм | Наружный диаметр, мм | Толщина стенки, мм | Типовая задача |
|---|---|---|---|
| 4 | 6 | 1 | лабораторная линия |
| 6 | 9 | 1,5 | перистальтический насос |
| 8 | 12 | 2 | розлив пищевых продуктов |
| 10 | 14 | 2 | пневмо- и вакуумная линия |
| 12 | 18 | 3 | подача охлаждающей жидкости |
| 16 | 24 | 4 | слив из ёмкости |
| 25 | 35 | 5 | шланг-рукав большого диаметра |
Почему ряд не заканчивается на таблице
При одном внутреннем диаметре наружный может отличаться: стенку берут от 1 до 4 мм и больше под давление и среду. Полный ряд типоразмеров удобно сверять по каталогу силиконовых трубок и шлангов. Если нужной позиции нет, оснастку изготавливают по чертежу заказчика.
Распространённый ряд заканчивается на внутреннем диаметре около 25 мм и наружном около 40 мм. Точные размеры, твёрдость по Шору A и допуски смотрите в паспорте изделия: они зависят от марки силикона. Нестандартные трубки, шнуры и профили делают под индивидуальные требования.
Как подобрать диаметр под задачу: порядок действий и чек-лист
Чек-лист параметров перед заказом
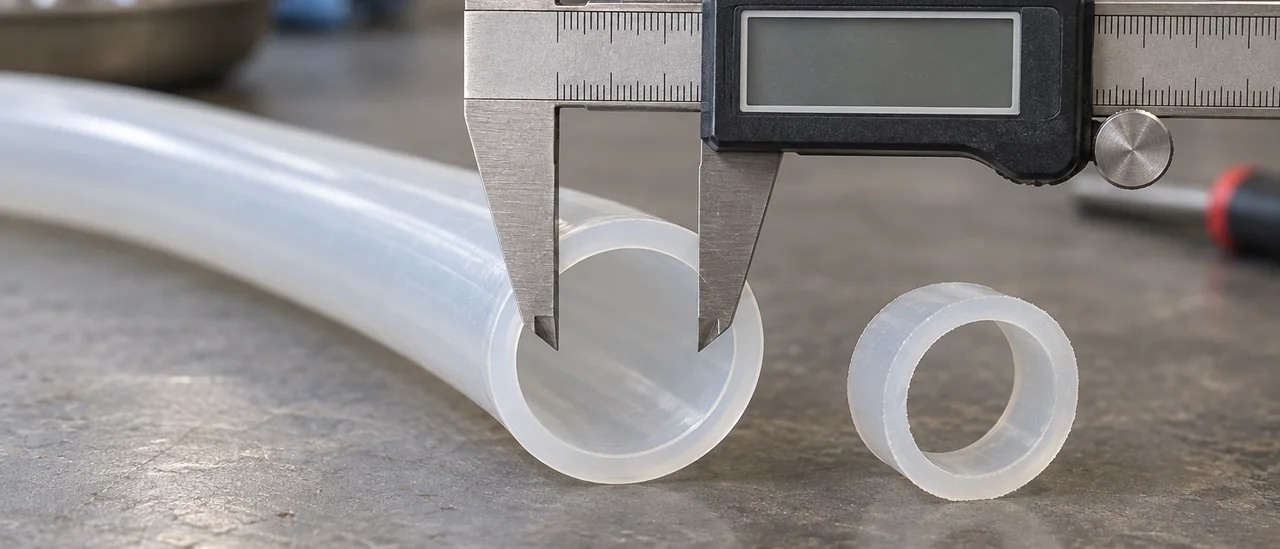
Подбор начинают с посадочного места, а не с каталога. Измерьте штуцер или ниппель штангенциркулем: внутренний диаметр трубки садится на него с натягом 0,5–1 мм. Затем считают расход и скорость потока при рабочей вязкости среды. Порядок расчёта с примерами разобран в материале про расчёт размеров трубки под задачу.
Далее проверяют давление и вакуум: при разряжении тонкая стенка схлопывается. Минимальный радиус изгиба принимают не меньше 3–5 наружных диаметров, иначе трубка пережимается. Способ мойки и стерилизации (автоклав 121–134 °C, CIP) диктует требования к стенке и твёрдости. Для перистальтического насоса внутренний диаметр задаёт объём дозы за оборот, поэтому его подбирают вместе с моделью насоса.
- Посадочный размер штуцера или ниппеля и требуемый натяг по диаметру.
- Расход, скорость потока и вязкость среды в рабочем режиме.
- Рабочее и пиковое давление, наличие вакуума в линии.
- Минимальный радиус изгиба на всей трассе трубопровода.
- Режим мойки и стерилизации: автоклав, CIP, химическая дезинфекция.
- Твёрдость по Шору A и толщина стенки под нагрузку.
Типовые ошибки при подборе диаметра
Частая ошибка, выбор по наружному диаметру: при одинаковом наружном внутренний может отличаться вдвое. Занижение толщины стенки под давление приводит к раздутию и разрыву, а иногда и к схлопыванию под вакуумом. Попытка натянуть трубку на штуцер с разницей более 2 мм почти всегда заканчивается перекосом и протечкой. Диаметры силиконовых шлангов сверяйте по чертежу узла и паспорту изделия, а не по маркировке партии.
Допуски и посадка: почему размер на изделии отличается от номинала
Номинальный размер в таблице типоразмеров всегда идёт с допуском: у экструдированных силиконовых трубок это обычно ±0,1–0,3 мм для малых сечений и до ±0,5 мм для крупных. Отдельно нормируется овальность: после вулканизации сечение может отклоняться от идеального круга, особенно у тонкостенных изделий. Усадка при остывании добавляет доли миллиметра, поэтому фактические диаметры силиконовых шлангов редко совпадают с номиналом до сотых. Точные отклонения берут из паспорта конкретной партии.
Натяг на штуцер: сколько растягивать
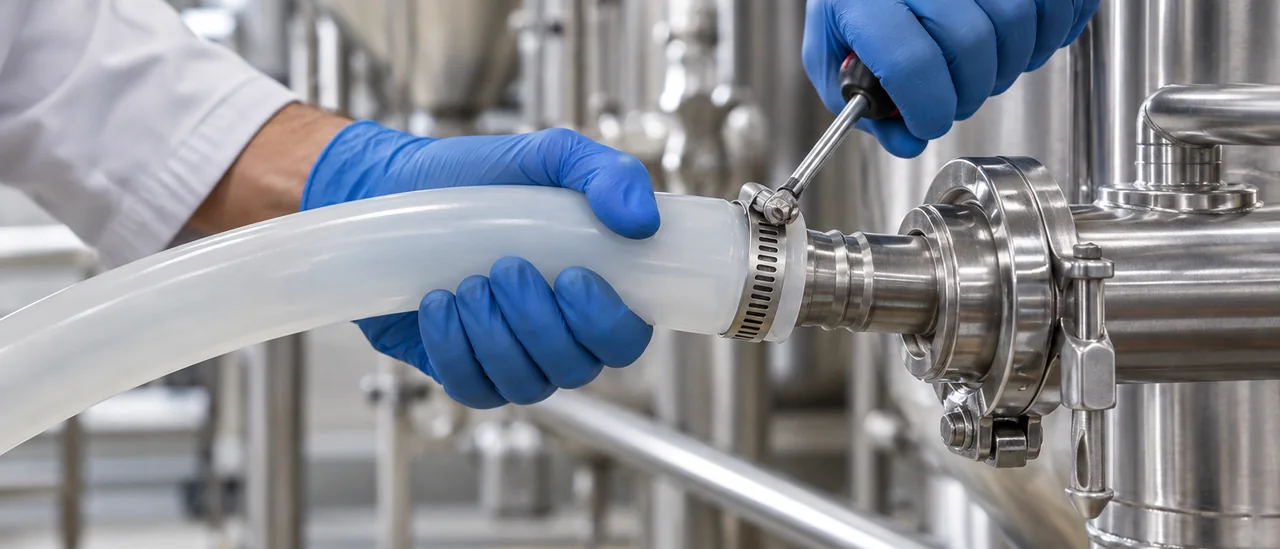
При монтаже на штуцер трубку растягивают: типовой натяг 5–10 % от внутреннего диаметра, то есть шланг 10 мм садится на штуцер 10,5–11 мм. Меньший натяг даёт срыв под давлением, больший затрудняет сборку и ускоряет старение материала в растянутой зоне. При нагреве до 200 °C силикон расширяется сильнее металла, и соединение должно компенсировать эту разницу. От осевого сдвига при избыточном давлении страхуют хомуты и фитинги с буртом.
Что проверить в паспорте изделия
В паспорте проверяют номинальный внутренний и наружный размер, поле допуска, твёрдость по Шор A, диапазон температур и рабочее давление. Твёрдость влияет на посадку: компаунд 40–50 Shore A тянется легче, но хуже держит давление, чем 60–70 Shore A. Вместе с изделием заказывают подтверждающие документы на продукцию: регистрационное удостоверение, санитарно-эпидемиологическое заключение, выписку из реестра Минпромторга. Если размер критичен, запрашивают протокол замеров по партии.
Когда типового ряда недостаточно: ограничения силикона и смена решения
Давление, среда и истирание
Силикон без армирования плохо работает под избыточным давлением: на стенку действует радиальная нагрузка, она упруго расширяется, а при превышении предела происходит разрыв. Масла, топливо и часть растворителей вызывают набухание, потерю прочности и разрушение поверхности. Абразивные среды (пески, окалина, порошки) истирают внутренний слой, особенно на изгибах и в местах соединений. Поэтому диаметры силиконовых шлангов сами по себе не гарантируют пригодность: решает сочетание материала, толщины стенки и условий работы.
- Давление: без оплётки или корда стенка держит единицы бар, точное значение берут из паспорта изделия.
- Масла, бензин, дизель, часть растворителей: силикон набухает, требуется другой эластомер.
- Абразив и пульпы: рабочий слой выкрашивается, ресурс падает кратно.
- Пар и горячая вода под давлением: подходят не все марки, проверяют стойкость к гидролизу.
- Вибрация и знакопеременные нагрузки: без армирования возможна усталостная потеря формы.
Большие диаметры и толстая стенка
Часть задач решается не сменой материала, а геометрией: увеличенная толщина стенки повышает стойкость к давлению и механическим нагрузкам. Когда нужен внутренний диаметр выше типового, смотрят на рукава и шланги большого сечения как на отдельный класс продукции рынка. Рост стенки сужает проход и повышает жёсткость, что учитывают при монтаже на штуцеры и при укладке трассы.
Пористые и вспененные шнуры решают другую задачу (уплотнение, компенсация зазоров) и в номенклатуру экструзионных трубок не входят. Армированные шланги также являются отдельным классом изделий, их подбирают под высокое давление. Если силикон уступает по среде или нагрузке, берут изделие из другого материала, сохраняя проверенную геометрию и посадку.
Вопросы и ответы
Что означает маркировка 8×12 у силиконового шланга?
Первое число в такой маркировке указывает внутренний диаметр, второе наружный, оба в миллиметрах. Для шланга 8×12 внутренний диаметр равен 8 мм, наружный 12 мм, толщина стенки составляет 2 мм. Фактические допуски по диаметрам уточняйте в паспорте изделия: у экструдированных трубок они могут отличаться в зависимости от типоразмера и твёрдости материала.
Можно ли натянуть шланг с внутренним диаметром 8 мм на штуцер 10 мм?
Разница в 2 мм для силикона слишком велика: при монтаже стенка утоньшается неравномерно, а в месте посадки возникают зоны повышенного напряжения. Для эластичных марок по Шору A 40–50 обычно допускают растяжение на 10–20% от внутреннего диаметра, то есть 8 мм на штуцер примерно до 9 мм. Если присоединительный размер равен 10 мм, подбирайте трубку с внутренним диаметром 9–10 мм.
Какой внутренний диаметр выбрать для трубки перистальтического насоса?
Диаметр подбирают под калибр головы насоса и требуемый расход; распространённые значения 3,2; 4,8; 6,4 и 8,0 мм. Не меньшее значение имеет толщина стенки: от неё зависит восстановление трубки после сжатия роликами и стабильность подачи. Для длительной работы проверяйте в паспорте твёрдость по Шору A, остаточную деформацию и допустимое число циклов сжатия.
Меняется ли диаметр силиконового шланга при нагреве, автоклавировании и CIP-мойке?
При нагреве силикон расширяется, но после охлаждения размеры возвращаются, если не возникла остаточная деформация. В автоклаве и при CIP-мойке важнее не сам диаметр, а отсутствие механических нагрузок на разогретое изделие: растянутая или пережатая трубка может потерять форму. Диапазон рабочих температур и стойкость к моющим средам указывают в паспорте, для повторяющихся циклов сверяйтесь с этими данными.


