
Литьё силиконов: LSR, компаунды и отличие от экструзии
Что такое литьё силиконов и какие задачи оно закрывает
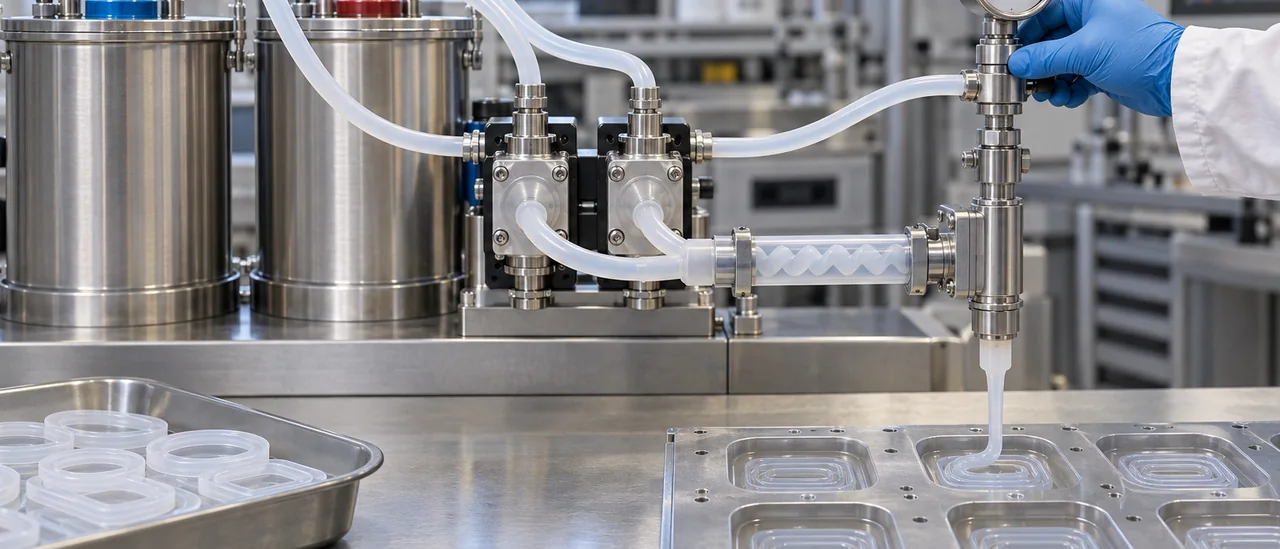
Литьё силиконов (LIM) представляет собой впрыск жидкого или пастообразного компаунда в нагретую стальную форму. Деталь вулканизуется в оформляющей полости за один цикл и извлекается готовой. Метод рассчитан на двухкомпонентные LSR платиновой вулканизации: до подачи в форму компоненты хранятся раздельно и смешиваются в заданном соотношении. Способ закрывает задачи, где нужна сложная объёмная геометрия и высокая повторяемость размеров.
Как проходит цикл: дозировка, смешивание, впрыск, вулканизация
Компоненты А и Б дозируются насосами, смешиваются в миксере и впрыскиваются в форму, нагретую обычно до 150–200 °C. Вулканизация занимает от нескольких секунд до пары минут и зависит от толщины стенки и температуры оснастки. Форма чаще многоместная, поэтому за цикл получают партию одинаковых деталей. Повторяемость размеров выше, чем при ручной заливке: дозировку, давление и температуру держит автоматика.
Какие детали логично делать литьём, а какие нет
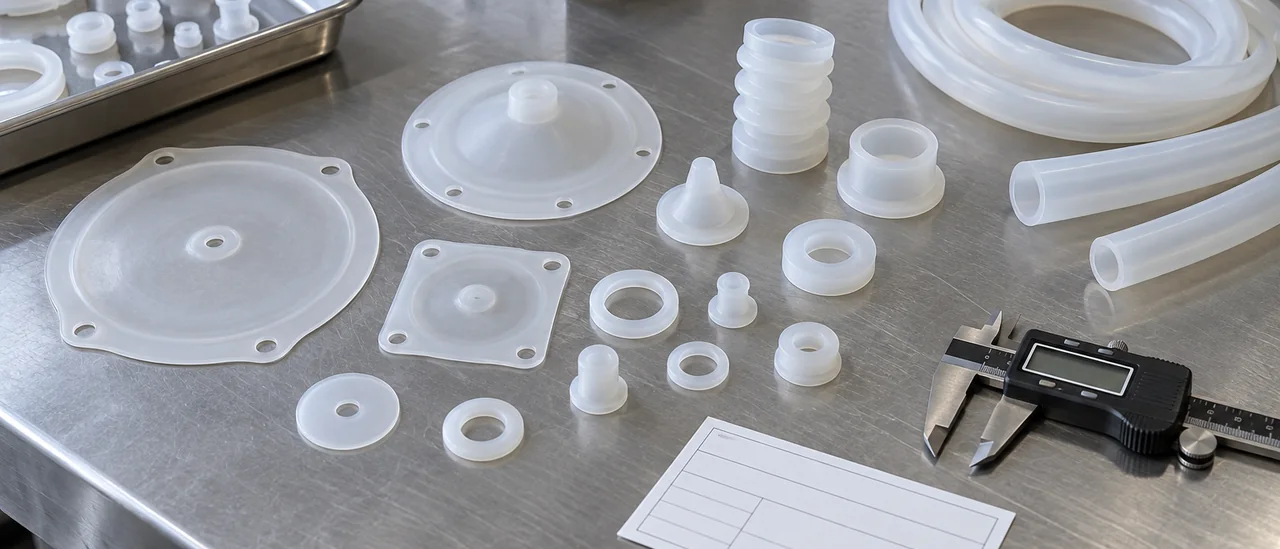
Литьё оправдано для трёхмерной геометрии: мембран, клапанов, прокладок с переходами и отверстиями в разных плоскостях, тонкостенных колпачков, уплотнений сложного контура. Здесь важны точный допуск и стабильность от партии к партии. Длинномерные трубки, шланги, шнуры и профили постоянного сечения выгоднее получать экструзией: протяжённую деталь литьём делать долго и затратно по оснастке. Экструзия даёт непрерывную заготовку, которую режут под нужный размер.
| Признак | Литьё (LIM) | Экструзия |
|---|---|---|
| Геометрия | объёмная, с отверстиями | постоянное сечение |
| Оснастка | стальная форма | экструзионная головка |
| Длина изделия | ограничена полостью | не ограничена |
LSR, HCR и RTV: чем различаются силиконовые компаунды для литья
Жидкий LSR: низкая вязкость и точная дозировка
Жидкий LSR (liquid silicone rubber) поступает в двух компонентах: основа и платиновый катализатор. Дозирующая система смешивает их в статическом миксере и подаёт в форму. Вулканизация проходит при 150–200 °C за секунды или минуты, длительность цикла зависит от толщины стенки. Вязкость 100–1000 Па·с обеспечивает точную воспроизводимость размеров тонкостенных деталей.
HCR и RTV: пастообразные и холодноотверждаемые компаунды
HCR (high consistency rubber, он же HTV) выпускается как пластичная паста и перерабатывается компрессионным или трансферным литьём. Твёрдость по Шору A у таких компаундов обычно 30–80, у LSR лежит в диапазоне 10–70. Платиновая вулканизация даёт минимум выделений и подходит для медицинских и пищевых изделий. RTV отверждается при комнатной температуре и служит для прототипов и малых серий, где точность ниже.
Тип катализатора определяет пригодность для медицины и пищевого контакта. Платиновые системы выделяют меньше побочных продуктов, чем пероксидные, поэтому их валидируют под автоклавирование и CIP-мойку. Твёрдость, вязкость и температурный диапазон зависят от марки, точные цифры берутся из паспорта изделия. Сверить параметры до заказа формы помогает список ниже.
- Вязкость компонентов и соотношение смешивания: 1:1 или 10:1 по массе.
- Твёрдость по Шору A и прочность при растяжении под нужную геометрию детали.
- Тип катализатора: платиновый для медицины и пищевого контакта, пероксидный для технических задач.
- Рабочий диапазон температур, обычно от -50 до +200 °C, с пиками до +250 °C.
- Усадка при вулканизации, влияющая на итоговые размеры отливки.
- Подтверждающие документы: регистрационное удостоверение, заключение о санитарном соответствии.
Литьё против экструзии: геометрия, допуски и объёмы
Экструзия формирует профиль непрерывно: компаунд продавливается через головку, сечение постоянно по всей длине. Оснастка нужна одна, на профиль, а не на каждую деталь, поэтому как устроена экструзия силикона определяет экономику метода. Так получают трубки, шланги, шнуры, полосы и профили-уплотнители. Пример изделий постоянного сечения: силиконовые трубки и шланги.
Допуски зависят от сечения и марки компаунда: по внутреннему диаметру ±0,1…0,3 мм, по стенке ±0,1…0,2 мм, точные цифры берут из паспорта изделия. Минимальная толщина стенки обычно от 0,5 мм, твёрдость 30–80 Shore A. Постобработка сводится к резке в размер, облой и литники отсутствуют.
Литьё даёт отдельную деталь с полостями, бобышками и переходами в разных плоскостях: форма нужна на каждую геометрию, зато повторяемость высокая. Оснастка дороже, поэтому метод экономичен при тиражах от нескольких тысяч штук, а облой и литники приходится удалять. Где деталь сочетает корпус и трубчатый отвод, методы дополняют друг друга: отвод экструдируют, корпус формуют литьём.
| Способ формования | Материал и подача | Точность и допуски | Партия и оснастка | Типовые изделия |
|---|---|---|---|---|
| Литьё LSR (LIM) | LSR, низкая вязкость, подача насосом | ±0,05…0,1 мм, высокая стабильность | от 10 000 шт., дорогая форма | мембраны, клапаны, уплотнители |
| Компрессионное литьё HCR | HCR, высокая вязкость, закладка в форму | ±0,2…0,5 мм | средние серии, форма дешевле | прокладки, сильфоны |
| Трансферное литьё HCR | HCR, вязкий, подача под давлением | ±0,1…0,3 мм | средние серии | втулки, манжеты |
| RTV-заливка в формы | RTV, текучий, заливка в открытую форму | ±0,3…0,5 мм | малые серии, дешёвая оснастка | прототипы, кожухи |
| Окунание (dip molding) | RTV или LSR, погружение дорна | ±0,2…0,5 мм | малые и средние серии | чехлы, тонкостенные колпачки |
| Экструзия профилей и трубок | HCR или LSR, непрерывная подача через головку | ±0,1…0,3 мм по диаметру | любая длина, оснастка на профиль | трубки, шланги, шнуры, полосы |
Как выбрать технологию и что проверить в паспорте изделия
Чек-лист параметров перед заказом оснастки или партии
Подбор начинают с геометрии: литьё силиконов оправдано там, где нужны сложный профиль, глухие отверстия или допуск ±0,1 мм и жёстче. Затем фиксируют рабочую среду и температуру: вода, пар, пищевые жиры, спирты и щёлочи ведут себя по-разному при 120 °C и 200 °C. Экструзионные трубки закрывают внутренний диаметр от 1 до 25 мм и наружный от 2 до 40 мм, шнуры до 40 мм, всё, что сложнее, уходит в литьё. Числа берут из паспорта на компаунд, а не из общих таблиц.
Далее уточняют давление и санитарную обработку: автоклав при 121 или 134 °C, CIP-мойка со щёлочью, сухожаровой шкаф предъявляют разные требования к деформации. Твёрдость по Шору A подбирают по функции: 30–40 A лучше обжимает неровности, 60–70 A держит форму под нагрузкой. Силикон платиновой вулканизации без ДХБ совместим с пищевыми и медицинскими задачами, но ограничен в контакте с маслами, топливом и абразивом.
- Внутренний и наружный диаметр, толщина стенки, длина, допуск на каждый размер.
- Твёрдость по Шору A и допустимая деформация сжатия под нагрузкой.
- Рабочая среда, температура и рабочее давление в линии.
- Режимы мойки и стерилизации: автоклав 121 и 134 °C, CIP, сухожаровой шкаф.
- Марка компаунда, тип вулканизации, номер партии, дата выпуска.
- Объём партии, наличие оснастки, срок изготовления.
Объём партии решает вопрос оснастки: серийное литьё требует пресс-формы, мелкие партии выгоднее собирать из стандартных экструзионных профилей. В запросе поставщику перечисляют марку компаунда, тип вулканизации, твёрдость, диапазон температур, допуски, режимы автоклавирования и CIP. К партии прикладывают подтверждающие документы, включая документы на силиконовую продукцию.
Ограничения литья силиконов и типовые ошибки подбора
Когда силикон уступает другим эластомерам
Усадка силиконовых компаундов лежит в диапазоне от 1,5 до 3,5% и зависит от марки, твёрдости и режима вулканизации, поэтому рабочие значения берут из паспорта. Разброс по партии задаёт допуск на размеры гнезда, на тонких стенках он накапливается быстрее. Облой и дегазация требуют вентиляции в зоне спая: без неё остаются раковины и воздушные включения. Давление смыкания подбирают так, чтобы не продавить тонкие знаки.
Силикон набухает в минеральных маслах, топливах и ряде растворителей, слабо сопротивляется раздиру по кромке и отличается высокой газопроницаемостью. Для таких условий чаще берут EPDM, FKM, NBR или TPU, а литьё силиконов оставляют там, где важны термостойкость, физиологическая инертность и работа в диапазоне примерно от −50 до +200 °C.
| Материал | Где предпочтительнее силикона |
|---|---|
| EPDM | вода, пар, атмосферные воздействия |
| FKM | масла, топлива, агрессивные среды |
| NBR | нефтяные масла и смазки |
| TPU | истирание, давление, механика |
Типовые ошибки начинаются с формы под мелкую серию: стоимость оснастки не окупается, дешевле взять экструзию или готовый профиль. Тонкая стенка без запаса на усадку даёт брак по размеру при первом прогреве. Техзадание без перечня рабочих сред, режимов стерилизации и мойки лишает конструктора исходных данных. Путаница между твёрдостью по Шору A и жёсткостью детали приводит к неверной геометрии: одинаковые единицы Шор дают разное усилие сжатия при разной толщине стенки.
Вопросы и ответы
Чем литьё силикона отличается от литья пластмасс под давлением?
LSR (жидкий силикон) подаётся двумя компонентами, смешивается в соотношении 1:1 и впрыскивается в горячую форму, где вулканизуется за секунды. Пластик расплавляется и застывает при охлаждении, а силикон сшивается необратимо, поэтому литники и брак нельзя переработать. Для LSR используют насосы, статические смесители и форму с обогревом, а не шнек с охлаждением, как для термопластов.
Какие допуски реально получить на литых деталях из LSR и как учитывается усадка?
Для размеров до 10 мм типовое поле допуска составляет от ±0,05 до ±0,1 мм, для более крупных обычно ±0,5 % от номинала, но точные значения зависят от геометрии, толщины стенки и марки компаунда. Усадка LSR лежит в диапазоне от 0,5 до 1,5 %, и её компенсируют при изготовлении формы. Запрашивайте у поставщика паспорт на материал с фактической усадкой для конкретной партии и учитывайте, что тонкие и толстые стенки дают разную усадку.
Можно ли литьём изготовить длинную трубку и когда выгоднее экструзия?
Литьём получают трубки длиной до 100–150 мм, если они имеют сложный профиль, буртики или армирование; длинномерные изделия требуют разъёмной формы и плохо снимаются. Для постоянного сечения и длины от нескольких сотен миллиметров экономичнее экструзия, которую используют, в частности, на производстве ИТЕК. Экструзия даёт непрерывный отрезок, который режут под нужный размер, а литьё оставляют для коротких или геометрически сложных деталей.
Что дешевле при партии 500–1000 изделий: литьевая форма или экструзия с последующей резкой?
Для простой трубки постоянного сечения при 500–1000 штук экструзия с резкой обходится дешевле: оснастка для неё стоит кратно меньше, чем форма для LSR. Литьё становится выгоднее, если деталь имеет сложную 3D-геометрию, внутренние каналы, буртики или требует соединения с другими элементами в одной форме. Сравнивайте не только цену формы, но и стоимость цикла, расход материала и объём ручных операций.
Какие документы запрашивать на литые силиконовые изделия для медицины и пищевого производства?
Для медицинского применения нужны регистрационное удостоверение Росздравнадзора, а также протоколы биологической оценки по ISO 10993 (цитотоксичность, раздражение, сенсибилизация). Для контакта с пищей запрашивают заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям или декларацию по ТР ТС 005/2011, а также подтверждение соответствия FDA 21 CFR 177.2600 или USP Class VI, если продукция идёт на экспорт. В паспорте изделия должны быть указаны марка силикона, твёрдость по Шору A, диапазон температур и допустимые среды.


