
Пищевой силикон: что это и как подтверждается пищевой допуск
Что делает силикон пищевым
Пищевой силикон определяется составом компаунда и допуском к контакту с пищевой продукцией. Ключевой признак: платиновая вулканизация, без ДХБ и пероксидных инициаторов. Такая сшивка не оставляет остатков перекисей и побочных продуктов распада, способных мигрировать в продукт и менять его вкус и запах. Органолептику проверяют по вытяжке, а не по внешнему виду изделия.
К воде, водным растворам и умеренно кислым средам (pH около 4 и выше) материал инертен в рабочем диапазоне температур. К жирам, маслам и ароматическим растворителям стойкость ниже: возможны набухание и потеря прочности, там уместнее другой полимер. Допуск подтверждают заключением о соответствии единым санитарно-эпидемиологическим требованиям, а для медицинских позиций регистрационным удостоверением Росздравнадзора. Конкретные среды и температурные границы берут из паспорта изделия: они зависят от марки компаунда и твёрдости по Шору A.
Как подтверждается пищевой допуск: документы и что в них проверять
Пищевой допуск подтверждается декларацией о соответствии, свидетельством о государственной регистрации или заключением о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям плюс протоколами лабораторных испытаний. Проверяют наименование изделия и материала, область применения, вид контактирующей среды, температурный интервал и срок действия. Орган выдачи и ссылки на нормативную базу тоже важны: документ на другую продукцию не подтвердит допуск для вашей позиции. Заказчик вправе запросить у производителя подтверждающие документы на продукцию и сверить реквизиты со своим ТЗ.
Документ на материал и документ на готовое изделие разделяют. Протокол на гранулы компаунда подтверждает состав сырья, но не учитывает режим экструзии, вулканизацию, контакт с оборудованием и условия хранения. Поэтому допуск оформляется на изделие, а не на исходный силикон. Что сверить в паспорте:
- Наименование изделия и марки материала совпадает с заявкой на закупку.
- Вид контактирующей среды: жир, кислота, спирт, водные растворы, сухие продукты.
- Температурный интервал эксплуатации, а не только стерилизации.
- Способ мойки, включая CIP и автоклавирование, если они применяются.
- Срок действия документа и орган, его выдавший.
Материал под задачу: твёрдость по Шору A, температура и среда
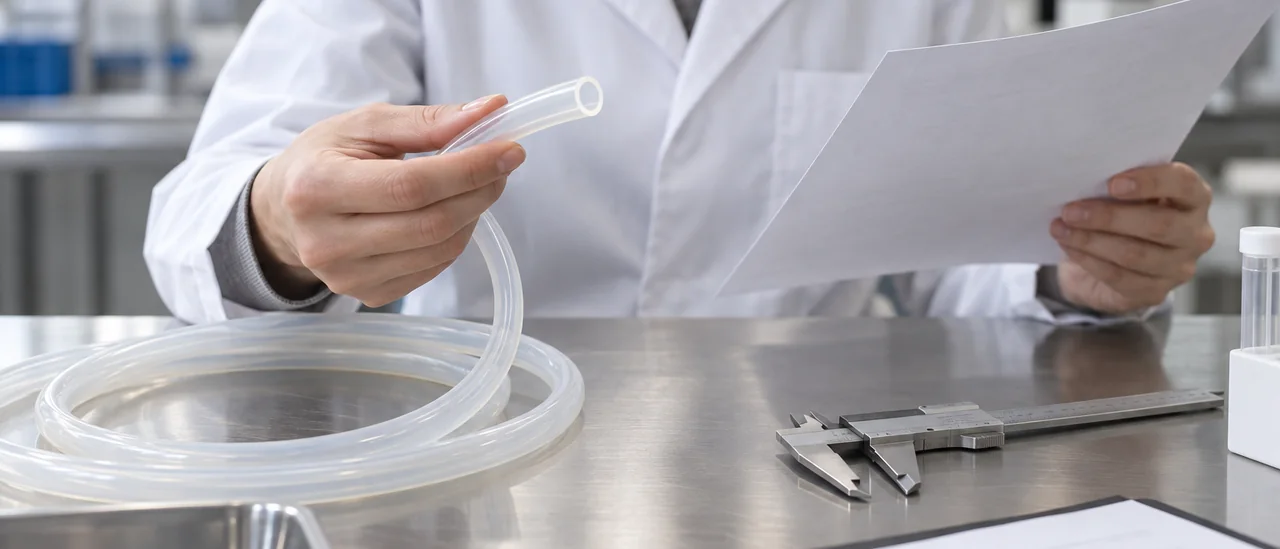
Для пищевых трубок и шнуров типична твёрдость 30–80 Shore A: чем ниже значение, тем эластичнее изделие, тем проще оно садится на штуцер и повторяет рельеф уплотняемой поверхности. Верхние 60–80 Shore A дают большее усилие натяга и более высокое сопротивление деформации под давлением, но требуют аккуратного монтажа, иначе возможны надрезы кромкой штуцера. Твёрдость измеряется по стандартной шкале, а метод определения твёрдости по Шору A фиксируется в паспорте вместе с допуском на партию. Значение согласуют с толщиной стенки: от неё зависят обжим и герметичность соединения.
Рабочий температурный диапазон пищевых силиконов обычно укладывается в пределы от минус 55…60 °C до плюс 200 °C. Кратковременные пики возможны выше, однако они сопровождаются потерей эластичности и ускоренным старением. Ниже нижней границы силикон стекленеет и перестаёт держать уплотнение, выше верхней начинается деструкция. Точные значения температуры, ресурса и стойкости к среде зависят от марки компаунда и берутся из паспорта изделия; отдельно проверяют совместимость со средствами CIP-мойки и режимами автоклавирования.
Среда контакта: жиры, кислоты, спирты, пар
Миграция и набухание зависят от температуры, времени контакта, жирности продукта, концентрации спирта или кислоты и площади соприкосновения. Чем выше температура и дольше цикл, тем активнее низкомолекулярные фракции переходят в продукт, а материал набирает массу и меняет геометрию. Тонкая трубка в потоке отдаёт больше, чем уплотнительное кольцо в сухом узле. Пищевой силикон в водной среде и в горячем масле ведёт себя по-разному.
Жиры, масла, ароматизаторы и неполярные растворители остаются для силикона ограничением: при длительном контакте возможны набухание, потеря прочности и рост миграции. Водные, молочные и умеренно кислые среды при подтверждённом пищевом допуске обычно допустимы в заявленном температурном диапазоне. Для жирных и спиртовых продуктов логично ограничивать время и температуру контакта либо подбирать другой материал. Что подтверждено для конкретной среды, указывают в паспорте изделия и протоколах миграции.
| Среда или продукт | Типовой режим | Пищевой силикон | Что уточнить в документах |
|---|---|---|---|
| Вода и водные растворы | до 95 °C | подходит | температурный диапазон, контакт с водными средами |
| Молоко и молочные продукты | 4–85 °C | подходит | допуск по жирности, режимы CIP |
| Соки, кислые напитки, уксусные растворы | 20–90 °C | подходит с оговорками | концентрация кислоты, время контакта |
| Растительные и животные жиры, масла | 60–180 °C | требует проверки | стойкость к жирам, длительность контакта |
| Спиртовые среды | 20–70 °C, 40–70 % | требует проверки | концентрация спирта, срок контакта |
| Насыщенный пар и CIP-мойка | 70–134 °C | подходит с оговорками | число циклов стерилизации и мойки |
| Сухие сыпучие продукты и гранулы | 20–60 °C | подходит | класс контакта, абразивность продукта |
Какие изделия из пищевого силикона применяют на производстве
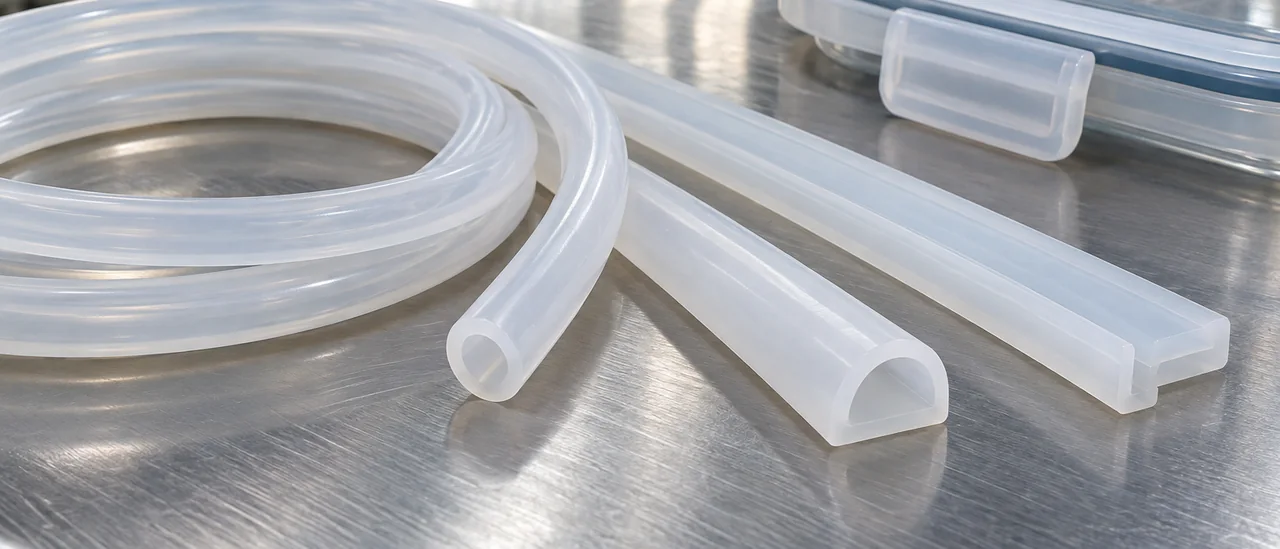
На линиях розлива и дозирования пищевой силикон работает в виде трубок и шлангов: перекачка продукта, подача на фасовку, соединение насосов и клапанов. Для перистальтических насосов берут эластичные трубки с высокой обратимой деформацией, для напорных участков нужны изделия с большей толщиной стенки. Форматы поставки: стандартные размеры со склада, бухты по несколько десятков метров, мерные отрезки под конкретный узел. В обзоре пищевые силиконовые трубки удобно сверять размеры и форматы поставки с задачей участка.
Уплотнительные задачи закрывают шнуры круглого, квадратного и прямоугольного сечения и полосы: крышки, люки, затворы, смотровые окна, разъёмные соединения. При нестандартной посадке изделие делают по чертежу заказчика: сечение, длина, радиусы, твёрдость. Трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, круглые шнуры до 40 мм, под нестандартный профиль изготавливают оснастку. Партии бывают от опытных отрезков до серийных бухт.
Мойка, CIP и стерилизация: что выдерживает изделие
Силикон платиновой вулканизации выдерживает автоклавирование при 121 °C и кратковременно при 134 °C, обработку паром, горячей водой и моющими растворами в контуре CIP при 70–90 °C. Щелочные и кислотные средства в рабочих концентрациях допустимы, но состав и температуру согласуют с изготовителем: концентрированные щёлочи и сильные окислители ускоряют старение. После десятков циклов материал набухает, теряет эластичность и меняет геометрию, посадочные размеры на штуцерах и в фитингах уходят. Точные цифры по стойкости зависят от марки силикона и берутся из паспорта изделия.
В паспорте смотрят число циклов стерилизации или мойки, перечень допустимых моющих средств и рекомендации по замене. Если изготовитель ресурс не нормирует, ориентируются на состояние изделия: липкость поверхности, трещины, рост внутреннего диаметра, усадку стенки. Трубку пора менять при потере прозрачности, изменении твёрдости по Шору A или стойком запахе после мойки.
Чек-лист подбора и типовые ошибки
Подбор пищевого силикона начинается со среды: состав продукта, жирность, кислоты и спирты. Затем рабочая и пиковая температура, давление или вакуум, режим мойки и стерилизации. Далее твёрдость по Шору A, геометрия и присоединительные размеры. Замыкают перечень документы, формат поставки и размер партии.
- Паспорт изделия: марка силикона, диапазон температур, допустимые среды контакта.
- Запас по температуре не менее 20 °C до верхней границы эксплуатации.
- Проверка набухания при жирности продукта выше 20% и наличии спиртов.
- Твёрдость по Шору A под посадку на штуцер и требуемую герметичность.
- Актуальный срок действия документов и явно указанная область применения.
Частая ошибка: выбор по цвету или названию позиции в каталоге без сверки с паспортом. Недооценка жирности продукта приводит к набуханию и падению прочности, технический силикон на контакте с продуктом недопустим. Завышенное давление в неармированном шланге заканчивается разрывом, отсутствие запаса по температуре ускоряет старение. Просроченный сертификат или документ без области применения не закрывает требования проверяющих.
Ограничения пищевого силикона и когда нужен другой материал
Пищевой силикон паропроницаем и набухает в неполярных средах: минеральных маслах, топливе, растворителях. Стойкость к истиранию и раздиру умеренная, в узлах с абразивом или подвижным контактом он изнашивается быстрее. Без армирования давление ограничено единицами бар, зависит от диаметра и толщины стенки. При длительном сжатии нарастает остаточная деформация, после серии моек размеры уходят на десятые доли миллиметра.
Для неполярных сред и высокого давления рассматривают EPDM, NBR, FKM, PTFE, полиуретан, термопластичные эластомеры. EPDM подходит для пара и горячей воды, NBR и FKM для масел и топлива, PTFE для агрессивной химии. При переходе проверяют, сохраняет ли новый материал пищевой допуск, иначе контакт с продуктом недопустим. Посадочные размеры пересчитывают с учётом твёрдости, температурного расширения и деформации сжатия.
Вопросы и ответы
Чем пищевой силикон отличается от медицинского и можно ли их заменять друг другом?
Различие прежде всего в документах и допуске к конкретной среде, а не в самой силиконовой основе. Медицинские изделия проходят регистрацию как медицинские изделия (например, регистрационное удостоверение Росздравнадзора), пищевые подтверждаются свидетельством о государственной регистрации или декларацией и заключением по санитарно-эпидемиологическим требованиям. Менять одно на другое без проверки допуска не стоит: у медицинской трубки может не быть оценки миграции в пищевые среды, а у пищевой нет подтверждения биосовместимости под конкретный процесс.
Достаточно ли декларации на материал, если трубка контактирует с жирным продуктом при 120 °C?
Декларация на гранулят подтверждает свойства исходного сырья, а не готового изделия в заданных условиях. Для жира при 120 °C нужны результаты испытаний по миграции, выполненные именно для трубки, с фиксацией среды, температуры и времени контакта. Силикон при высокой температуре постепенно набухает в жирах, поэтому в паспорте должно быть указано допустимое время работы в такой среде. Если этой границы нет, узел придётся чаще контролировать и менять.
Какой твёрдости по Шору A выбирать трубку для перистальтического насоса и шнур для уплотнения крышки?
Для перистальтического насоса обычно подходит трубка 50–60 Shore A: она восстанавливает форму после сжатия роликами, но не сплющивается на всасывании. Для уплотнения крышки чаще берут шнур 40–60 Shore A, конкретное значение зависит от зазора, усилия прижима и требований к герметичности. Точные цифры смотрите в паспорте изделия: у разных марок один и тот же номинал по Шору ведёт себя по-разному из-за состава и степени вулканизации.


