
Пищевой силиконовый шланг: характеристики и области применения
Что делает силиконовый шланг пищевым
Пищевой статус шланга определяет не цвет и не надпись на упаковке, а материал и технология вулканизации. Силикон платиновой вулканизации сшивается на платиновом катализаторе и не содержит ДХБ, остатки которого в перекисных системах дают запах и миграцию в продукт. Такая сетка связей химически инертна: в контакте с водой, молочными, кислыми и жидкими средами шланг не выделяет посторонних соединений выше нормируемых количеств и не придаёт продукту запаха и вкуса. Конкретные показатели выщелачивания и рабочий диапазон температур берутся из паспорта на партию.
Пищевой статус подтверждают документы, а не слова поставщика. Заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям покрывает материал и допустимость контакта с пищевыми средами, а включение в Реестр российской промышленной продукции Минпромторга подтверждает происхождение изделия. Паспорт на партию фиксирует размеры, твёрдость, дату выпуска и рецептуру компаунда. Перед закупкой полезно сверить подтверждающие документы на продукцию с номенклатурой: заключения и реестровые номера привязаны к конкретному производителю и изделию.
Размерный ряд: внутренний диаметр, толщина стенки, допуски
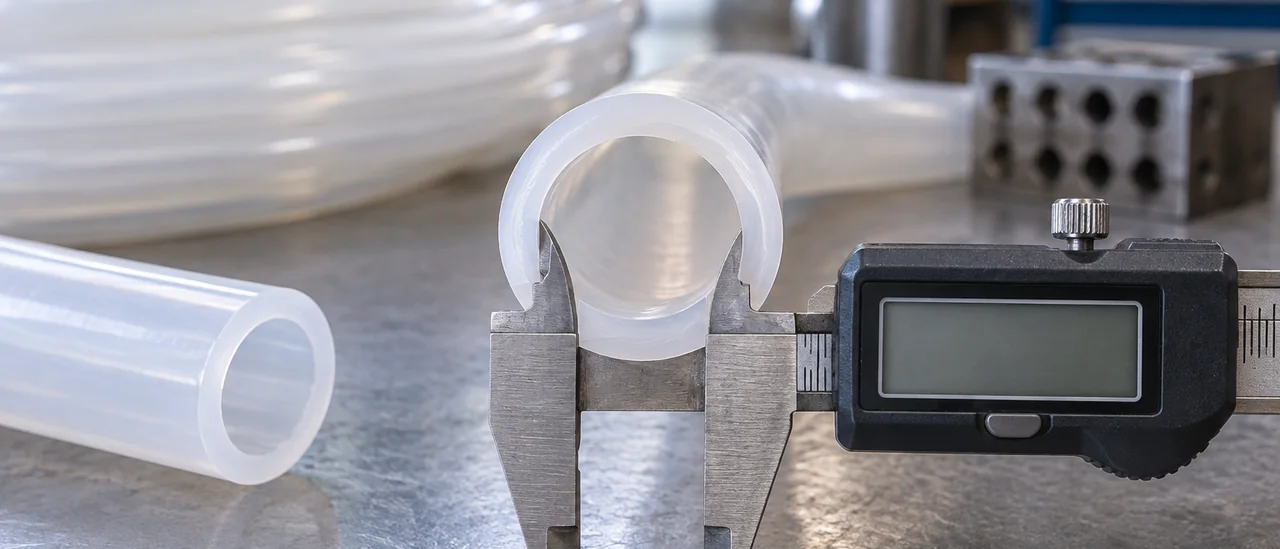
Заказывают пищевой силиконовый шланг по внутреннему диаметру: он определяет расход среды и посадку на штуцер, тогда как наружный размер напрямую связан с толщиной стенки. В обозначении 10×16 первое число означает внутренний диаметр 10 мм, второе наружный 16 мм, а их разница, делённая пополам, даёт стенку 3 мм. Производственный диапазон по внутреннему диаметру составляет от 1 до 25 мм, по наружному от 2 до 40 мм, так что подбор удобнее вести именно от проходного сечения.
Толщина стенки обычно лежит в пределах 1–8 мм и напрямую влияет на жёсткость, минимальный радиус изгиба и стойкость к внутреннему давлению. Более толстая стенка снижает пропускную способность и увеличивает потери давления, но хуже гнётся на малом радиусе, поэтому для плотной компоновки её уменьшают. В допусках смотрят поля по внутреннему и наружному диаметру и стабильность размеров по длине бухты: у экструзионных изделий значения могут «плавать» в пределах нормы, а точные величины берутся из паспорта изделия.
Рабочие параметры: твёрдость по Шору A, температура, давление
Твёрдость пищевых силиконовых шлангов обычно 40–70 Шор A. Мягкие 40–50 Шор A легко садятся на штуцер и герметизируют при небольшом усилии, но сминаются в перистальтических насосах; жёсткие 60–70 Шор A держат форму и вакуум. Длительная работа укладывается в −50…+200 °C, пиковые нагрев и охлаждение допустимы кратковременно.
Рабочее давление, которое выдерживает шланг силиконовый пищевой, зависит от внутреннего диаметра и толщины стенки: чем больше диаметр и тоньше стенка, тем ниже предел. Для вакуума и пережима берут более жёсткий компаунд и увеличенную стенку, а критический радиус изгиба проверяют, чтобы шланг не переламывался. Точные значения для партии берутся из паспорта изделия.
| Параметр | Типовые значения | Что уточнять в паспорте |
|---|---|---|
| Твёрдость по Шору A | 40–70 Шор A | допуск для партии |
| Температурный диапазон | −50…+200 °C | пиковые значения и время |
| Рабочее давление | по диаметру и стенке | при рабочей температуре |
| Ресурс по циклам мойки | зависит от режима | метод стерилизации |
| Внутренний диаметр | 1–25 мм | фактический размер и допуск |
Стойкость к средам: где силикон работает, а где нет
Шланг силиконовый пищевой рассчитан прежде всего на водные среды: воду, молоко, соки, сиропы, чай и кофе, слабые растворы кислот и щелочей, а также на моющие растворы при CIP-мойке. Спирты умеренной концентрации (ориентировочно до 20–30 %) он выдерживает кратковременно, тогда как длительный контакт приводит к набуханию и потере прочности. Конкретные пределы концентраций, температур и времени контакта зависят от марки материала и указываются в паспорте изделия.
Ограничения проявляются там, где среда агрессивна к силоксановой цепи: жиры и растительные масла, топлива, растворители, ароматизаторы на растворительной основе, абразивные и пастообразные продукты. Силикон плохо переносит и длительный контакт с перегретым паром под давлением. В таких условиях рациональнее EPDM для пара и горячей воды, PTFE для растворителей и агрессивной химии либо нержавеющая сталь для абразивных продуктов и высоких давлений.
- Жиры, растительные масла, топлива и растворители: силикон набухает и теряет прочность, здесь подходят PTFE или нержавеющая сталь.
- Перегретый пар под давлением при длительном контакте разрушает силикон; такие линии оснащают шлангами из EPDM или металлом.
- Ароматизаторы на растворителях и пастообразные продукты вызывают экстракцию и абразивный износ, поэтому выбирают PTFE.
- Водные растворы, молоко, соки, сиропы и спирты умеренной концентрации остаются штатными средами для пищевого силиконового шланга.
Мойка и стерилизация: CIP, SIP, автоклав
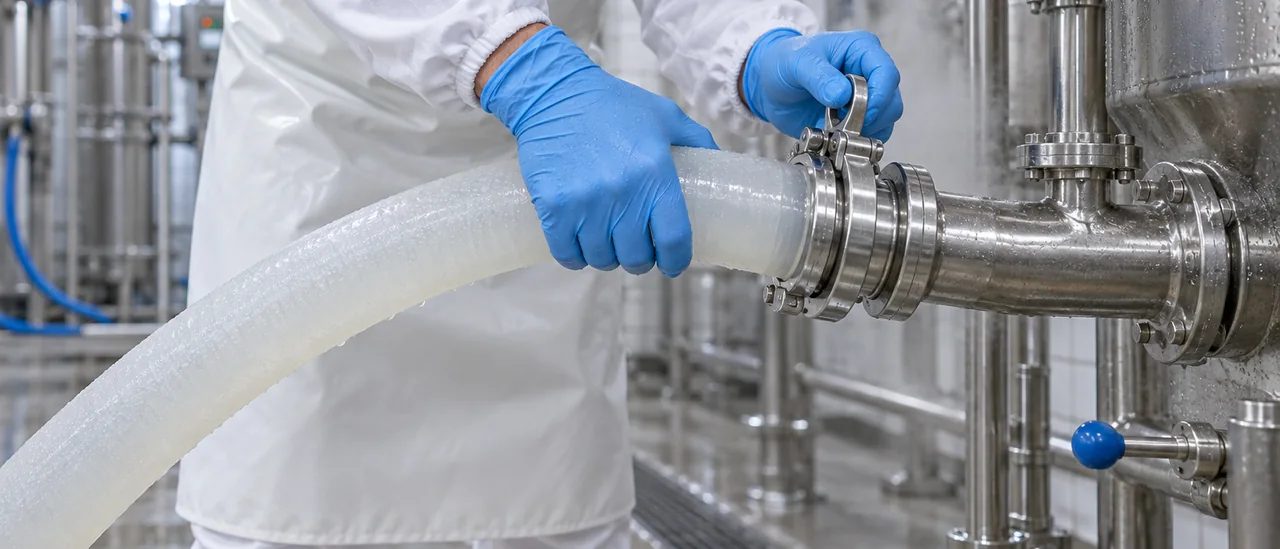
CIP-мойка пищевого силиконового шланга обычно включает щелочной контур с 1–2% раствором NaOH при 60–80 °C и кислотный с 0,5–1,5% азотной или фосфорной кислоты при 50–70 °C. Силикон платиновой вулканизации выдерживает такие режимы, но длительный контакт с горячей концентрированной щёлочью вызывает набухание и потерю прочности. Ополаскивание ведут до нейтральной реакции промывных вод, затем шланг продувают или сушат. Проверьте в паспорте изделия допустимые концентрации и температуру моющих растворов.
Автоклавирование пищевого силиконового шланга проводят при 121 °C 15–20 минут или при 134 °C 3–5 минут; паровая стерилизация SIP близка по воздействию. Каждый цикл постепенно снижает эластичность и прозрачность, при частых обработках возможны поверхностные микротрещины. После серии обработок осматривайте шланг: твёрдость по Шору A не должна заметно вырасти, недопустимы деформация, липкость, запах, трещины и потеря герметичности соединений. Храните изделия в сухом месте без прямого солнца, вдали от нагрева и масел.
Области применения в пищепроме и производстве напитков
На линиях розлива и дозирования пищевой силиконовый шланг работает с водой, напитками, сиропами и жидкими молочными продуктами при температуре до 80–90 °C; типовые внутренние диаметры 6–25 мм при стенке 1,5–3 мм. В молочном и сыроваренном производстве шланги контактируют с молоком, сывороткой и рассолами, поэтому их подбирают под ежедневную CIP-мойку щелочными и кислотными растворами, а также под периодическую SIP-обработку. В пивоварении и дистилляции через них подают сусло, пиво, брагу и спиртовые пары: здесь важны стойкость к спиртам и стабильность размеров при 60–100 °C.
Для сиропов, соков и концентратов берут шланги с гладкой внутренней поверхностью, чтобы снизить отложения и упростить промывку; рабочие диаметры 10–25 мм при давлении в линии до 4–6 бар. В перистальтических насосах применяют отрезки с твёрдостью 50–65 Shore A: более твёрдая стенка даёт больший ресурс на изгиб, но повышает нагрузку на насос. Узлы подачи воды и напитков, фасовка и вакуумная упаковка требуют стабильного внутреннего диаметра и подтверждающих документов; сверить типоразмеры и допуски удобно по каталогу, где собраны пищевые силиконовые шланги с указанием диапазонов.
Как подобрать пищевой шланг под задачу: чек-лист и типовые ошибки
Подбор начинайте со среды: концентрация кислоты, жирность продукта, ароматизаторы и спирты сразу отсекают часть марок. Затем фиксируйте рабочую и пиковую температуру, давление или вакуум и требуемый расход. По расходу считают внутренний диаметр, а толщину стенки задают от давления, вакуума и способа монтажа. Твёрдость по Шору A и режим мойки проверяют на этом же этапе, до запроса цены.
- Внутренний диаметр считают по расходу, наружный берут из таблицы с допусками паспорта изделия.
- Толщину стенки подбирают под давление и вакуум, отдельно проверяя её на изгиб при монтаже.
- Твёрдость по Шору A и температурный диапазон сверяют с пиковой температурой мойки, а не только рабочей.
- Способ мойки уточняют заранее: CIP со щёлочью, SIP или автоклав диктуют разные требования к шлангу.
- Комплект документов под изделие согласуют со службой качества до заказа партии.
Часть переделок возникает из-за заказа по наружному диаметру без учёта внутреннего, тонкой стенки под давлением и применения под масла, где силикон набухает. Не закладывайте запас на растяжение при монтаже и не подбирайте шланг без учёта CIP: щёлочь и горячая вода меняют ресурс. Разбор типовые ошибки при выборе помогает сверить параметры пищевого силиконового шланга до запуска линии, чтобы не менять оснастку и партию после первого цикла.
Вопросы и ответы
По каким документам снабженец проверяет пищевой силиконовый шланг и конкретную партию?
На продукцию запрашивают заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, декларацию соответствия и паспорт партии. В паспорте сверяют марку материала (платиновая вулканизация, без ДХБ), размеры, твёрдость по Шору A, температурный диапазон, номер партии и дату изготовления. Для продукции из реестра Минпромторга полезно проверить реестровый номер: это подтверждает российское происхождение и облегчает закупку по ряду программ.


