
Производители силиконовых трубок в России: как оценивать
Шесть критериев оценки производителя, а не один
Оценивать производителей силиконовых трубок только по цене за метр бессмысленно. Сначала уточняют тип вулканизации: платиновая даёт минимум побочных продуктов и подходит для медицинских и пищевых задач, пероксидная дешевле, но требует дополнительной очистки. Затем смотрят заявленный диапазон размеров и допуски: внутренний диаметр, наружный диаметр, толщину стенки и отклонения по ним в миллиметрах. Без конкретных цифр по допускам сравнивать предложения не с чем.
Второй блок вопросов касается документов и гибкости производства. Регистрационное удостоверение, санитарно-эпидемиологическое заключение и запись в реестре Минпромторга подтверждают, что изделие прошло оценку соответствия, а готовность изготовить оснастку под нестандартный профиль показывает возможности цеха. Отдельно проверяют стабильность размеров от партии к партии и условия поставки: минимальный заказ, сроки, форму оплаты. Цена за метр без этих пунктов ничего не говорит о пригодности трубки под конкретный процесс.
Материал: платиновая вулканизация, отсутствие ДХБ и что это меняет
При перекисной вулканизации в силиконе остаются летучие продукты распада катализатора, дающие запах и способные мигрировать в контактирующую среду. Платиновая вулканизация идёт без таких остатков, поэтому материал предсказуем по запаху и вкусу и пригоден для контакта с пищевыми и медицинскими средами. Типовая твёрдость компаундов составляет от 40 до 70 Shore A, рабочий диапазон лежит примерно от минус 50 до плюс 200 °C. Точные значения зависят от марки и геометрии и указываются в паспорте изделия.
Автоклавирование при 121 и 134 °C, сухожаровой режим и CIP-мойку силикон платиновой вулканизации переносит без потери эластичности, если режимы не превышают температурный максимум. Ограничения тоже известны: неполярные масла, топлива и часть растворителей вызывают набухание, а высокое давление требует армирования, которого у эластичных трубок нет. Поэтому при выборе смотрят на перечень допустимых сред и режимов обработки, а не только на Shore A.
Документы производителя: что запрашивать до первой партии
Документы на силиконовые трубки запрашивают до первой закупки. Для медицинского и пищевого назначения базовыми являются регистрационное удостоверение Росздравнадзора, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и запись в Реестре российской промышленной продукции Минпромторга. Эти бумаги подтверждают допуск к определённым средам и упрощают входной контроль. Комплект удобно сверять по разделу документы на силиконовую продукцию.
Паспорт партии и сертификат на материал решают разные задачи. Сертификат относится к сырьевой марке, паспорт фиксирует параметры партии. Номер партии в паспорте должен совпадать с маркировкой на упаковке и в сопроводительных документах. Если номера расходятся, запрашивайте новый паспорт, иначе прослеживаемость теряется.
- Номер партии, дата изготовления, срок годности: сверяйте с упаковкой.
- Внутренний и наружный диаметр, допуски, толщина стенки и овальность.
- Твёрдость по Шору A, температурный диапазон, рабочее давление.
- Материал: платиновая вулканизация, отсутствие ДХБ, пищевой или медицинский класс.
- Режимы стерилизации и мойки: автоклав, CIP, химическая дезинфекция.
Экструзия и допуски: от чего зависит стабильность размеров
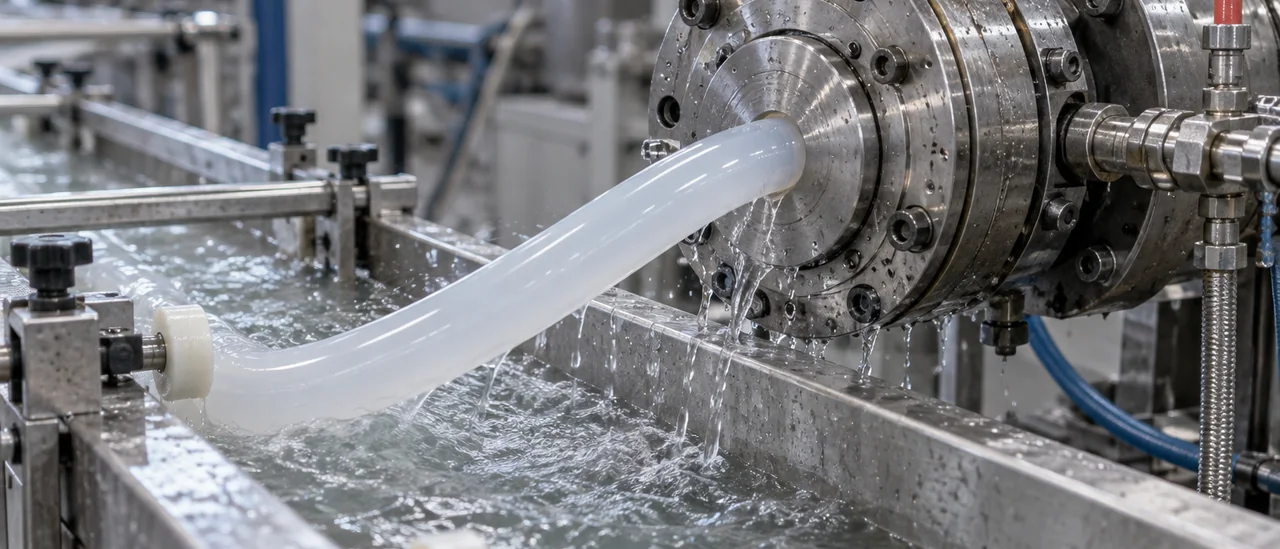
Допуск на диаметр закладывается при калибровке: чем стабильнее температура зон и скорость протяжки, тем меньше разброс по сечению. Оборудование и режимы, то есть экструзия силиконовых изделий, определяют, насколько ровно держится геометрия по длине бухты. Остаются овальность и разнотолщинность стенки, поэтому в паспорте указывают поле допуска, а не одно значение.
В первой партии измеряйте внутренний и наружный диаметр в нескольких сечениях и на разной длине бухты, фиксируйте овальность и минимальную толщину стенки. Для повторных закупок достаточно выборки по тем же точкам и сверки с полем допуска из паспорта. Если разброс выходит за границы, партию не запускайте без согласования с поставщиком.
| Параметр | Что контролировать |
|---|---|
| Внутренний диаметр | Разброс по сечениям бухты |
| Стенка и овальность | Разнотолщинность, эллипсность |
| Длина бухты | Отклонение от заявленной |
Номенклатура и диапазоны: совпадает ли производство с вашей задачей
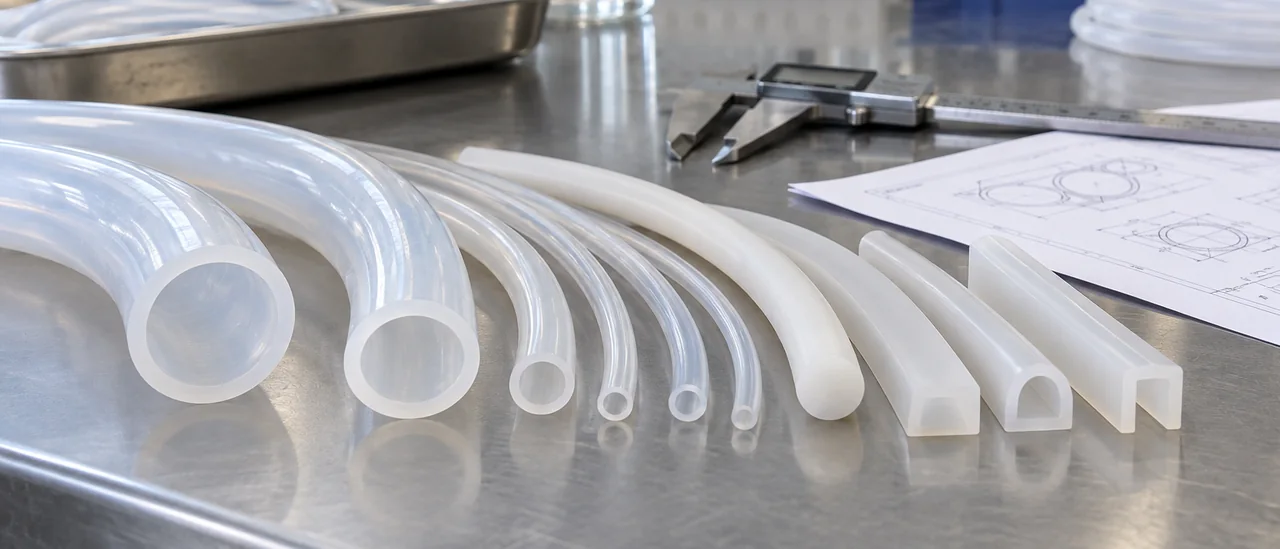
Первый практический тест: попадают ли размеры в заявленный диапазон без оговорок про спецоснастку. По трубкам и шлангам это внутренний диаметр примерно от 1 до 25 мм при наружном от 2 до 40 мм, по монолитным круглым шнурам до 40 мм. Сверить требования удобно по каталогу силиконовые трубки и шланги всех типоразмеров: видно, есть ли позиция в стандартной линейке. Если размер на границе или вне диапазона, речь об оснастке, сроках и минимальной партии.
Отдельная строка номенклатуры: шнуры квадратного и прямоугольного сечения, профили и полосы. Они закрывают уплотнение и герметизацию там, где круглая трубка неудобна или не даёт нужной геометрии стыка. Не подменяйте классы изделий: армированные трубки и шланги, а также пористые и вспененные шнуры устроены иначе и рассчитаны на другие нагрузки, их логично искать у профильных поставщиков. Если производитель прямо говорит, что этих позиций у него нет, это признак понятной специализации, а не недостатка.
Чек-лист оценки поставщика и типовые ошибки закупки
Подбор начинайте с условий работы: среда, давление, температура, режим мойки или стерилизации (автоклав 121–134 °C, CIP). Затем сверяйте геометрию: внутренний и наружный диаметр, толщину стенки, допуски. Запросите паспорт изделия и отрезок под пробу, прогоните на своей линии. После испытания заказывайте партию.
Типовые ошибки: выбор только по внутреннему диаметру, без учёта толщины стенки и давления; заказ по мутному фото без размеров и чертежа; повторная закупка без сверки номера партии и твёрдости. Это даёт протечки в фитингах, пережатие в перистальтике и остановку линии. Матрица ниже помогает собрать данные у производителей силиконовых трубок до первого заказа.
| Параметр | Что запросить у производителя | На что смотреть в ответе |
|---|---|---|
| Тип силикона и вулканизация | Подтверждение платиновой вулканизации, отсутствие ДХБ | Ссылка на паспорт материала, а не общая фраза |
| Твёрдость и температура | Значение по Шору A, рабочий температурный диапазон | Единые цифры для партии, оговорка о среде |
| Допуски на размеры | Допуски на ID, OD и толщину стенки | База измерения, метод контроля |
| Комплект документов | Регистрационное удостоверение, заключение, реестр Минпромторга | Актуальность и совпадение с вашей позицией |
| Оснастка под нестандарт | Возможность изготовления оснастки по чертежу | Сроки изготовления и допуск на пробную партию |
| Стабильность партий | Маркировка и прослеживаемость партии | Совпадение номера в паспорте и на упаковке |
| Партия, сроки, хранение | Минимальная партия, срок поставки, условия хранения | Отгрузочные сроки, защита от УФ и озона |
Когда силикон не подходит и логично смотреть другой материал
Силикон платиновой вулканизации устойчив к воде, спиртам, слабым кислотам и многократной стерилизации, но не к неполярным средам. Минеральные и синтетические масла, топливо, бензин, кетоны и ароматические растворители вызывают набухание, потерю твёрдости и растрескивание. Абразивная пульпа, острые кромки и гидроудары ускоряют износ и разрыв стенки. Ограничения определяются химией полимера, а не качеством экструзии.
- ПТФЭ: стойкость к маслам, топливу и растворителям, рабочие температуры выше, но гибкость ниже.
- ЭПДМ: пар, горячая вода, тормозные жидкости и антифризы при меньшей стоимости.
- Полиуретан: истирание, абразивы и давление до десятков бар, но ограничен по температуре.
- ПВХ: пищевые и технические линии низкого давления, где цена важнее ресурса.
- Нитрил (NBR): контакт с маслами и топливом в неагрессивных температурных режимах.
Критерий выбора: среда, рабочая температура, давление и требуемый ресурс. Если по паспорту изделия материал набухает более чем на 10% или твёрдость падает, силикон не подходит. Точные цифры стойкости берут из паспорта конкретной марки: у разных компаундов они отличаются.
Вопросы и ответы
Как по документам отличить силикон платиновой вулканизации от перекисного?
Тип вулканизации указывают в паспорте изделия или в спецификации на материал: для платиновой системы пишут «platinum cured», «addition cure» или «вулканизация платиной», для перекисной: «peroxide cured». Косвенно на платиновую указывает отсутствие летучих побочных продуктов и запаха, но решающий аргумент всё равно документ от производителя. В паспорте также смотрят остаточные продукты и допустимость контакта с пищевыми или фармацевтическими средами. Если поставщик не приводит тип вулканизации, для ответственных процессов его запрашивают письменно.
Обязательно ли регистрационное удостоверение Росздравнадзора, если трубка используется в фармацевтике или на пищевом производстве?
Для пищевого контакта регистрационное удостоверение Росздравнадзора не требуется: достаточно заключения о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. В фармацевтике всё зависит от назначения изделия: если трубка заявлена как медицинское изделие, РУ обязательно, а если она применяется как технологическая оснастка, обычно хватает санитарных документов и декларации производителя. Для госзакупок и проектов с импортозамещением дополнительно проверяют наличие продукции в Реестре российской промышленной продукции Минпромторга. Например, трубки ИТЕК имеют РУ № РЗН 2024/22268, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и включены в реестр Минпромторга под номерами 10736582 и 10791405.
Какую температуру и сколько циклов выдерживает силиконовая трубка при автоклавировании и CIP-мойке?
Силикон платиновой вулканизации обычно допускает автоклавирование при 121 °C и кратковременно при 134 °C; число циклов зависит от марки и режима, в паспорте часто указывают ресурс от 20 до 50 циклов и более, но заявлять его без испытаний нельзя. При CIP-мойке важнее не температура, а состав моющей среды: щелочи и кислоты в концентрации до 1-2 % при 60-80 °C силикон переносит, а длительный контакт с концентрированными растворами ускоряет старение. Для пара и горячей воды типовой рабочий диапазон составляет от -50 до +200 °C, однако при каждом цикле нагрева выше 150 °C срок службы сокращается. Точные режимы и ресурс для конкретной трубки смотрите в паспорте изделия, а для стерилизации в автоклаве в инструкции по эксплуатации.


