
Резинотехнические изделия (РТИ): классификация и материалы
Что относят к резинотехническим изделиям и как их классифицируют
Классификация по назначению и конструкции
Резинотехническими изделиями (РТИ) называют детали из резины и эластомеров: уплотнения, гибкие каналы, демпферы. По назначению различают уплотнительные, трубчатые, виброизолирующие и защитные РТИ. Внутри группы подбор идёт по рабочей среде, температуре, давлению и способу мойки.
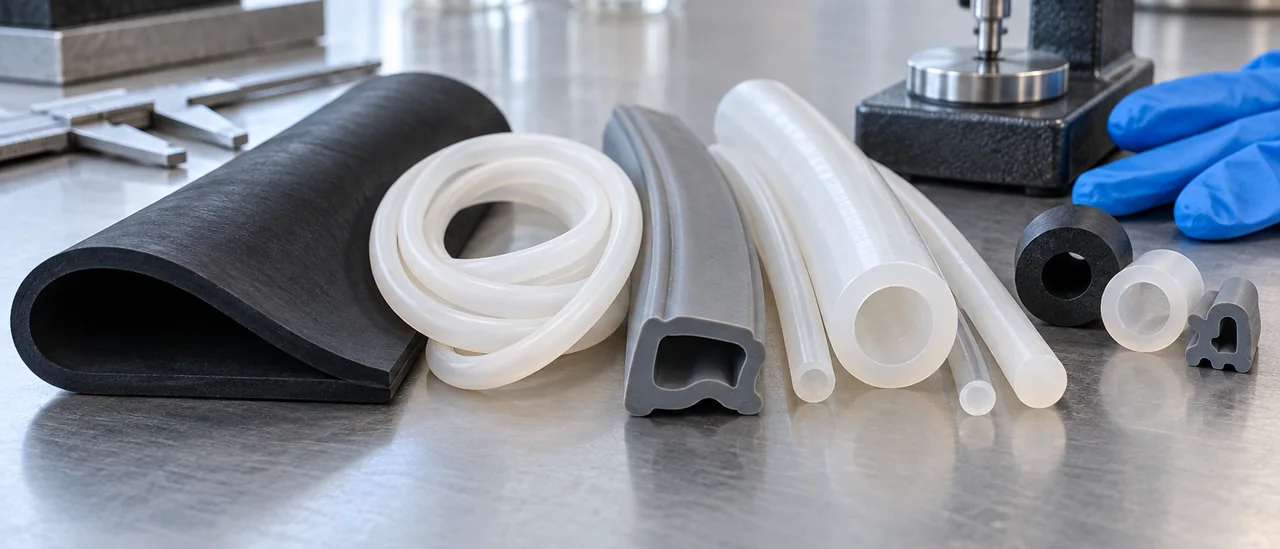
По конструкции выделяют трубки, шланги, шнуры, профили, полосы, прокладки, манжеты и кольца круглого сечения. Трубки и шланги бывают неармированными и армированными, шнуры, монолитными или пористыми. Профили и полосы задают сечением, кольца и манжеты подбирают по посадочному месту и натягу.
Формовые и неформовые изделия: в чём разница
Формовые изделия получают в пресс-формах: кольца, манжеты, прокладки, сложные профили. Неформовые делают экструзией и каландрованием, разрезая заготовку по длине: трубки, шланги, шнуры, полосы. Материал подбирают по среде и температуре, сверяя значения с паспортом.
| Признак | Виды |
|---|---|
| Назначение | уплотнительные, трубчатые, виброизолирующие, защитные |
| Конструкция | трубки, шланги, шнуры, профили, полосы, кольца, манжеты |
| Производство | формовые, неформовые |
Материалы РТИ: чем отличаются каучуки и когда силикон не подходит
Стойкость РТИ задаёт эластомер, а не форма детали. Полярные каучуки (NBR, CR, FKM) держат масла и топливо, неполярные (EPDM, VMQ) устойчивы к воде, пару и озону. Универсального каучука нет: подбор ведут по среде, температуре, давлению и способу мойки.
Силикон (VMQ): свойства и границы применимости
Силикон платиновой вулканизации работает от −60 до +200 °C, не стареет под озоном и УФ, подходит для воды, пара, воздуха и пищевых продуктов. Минеральные масла, топливо, ароматические растворители и абразивные среды его разрушают либо ускоряют износ. По давлению мягкие трубки ограничены; для маслостойкости и высокого давления выбирают FKM или армированные конструкции. Твёрдость по Шору A и толщина стенки уточняются в паспорте.
Как читать маркировку в паспорте
В паспорте смотрят тип каучука, твёрдость, диапазон температур, рабочую среду и подтверждающие документы. Наполнители и система вулканизации меняют стойкость, поэтому табличные значения ориентировочны. Для пищевых и медицинских задач важны регистрационные документы, а не только марка полимера.
| Материал | Температур, °C | Масла, топливо | Среды и применение |
|---|---|---|---|
| NBR | −30…+100 | стоек | масла, топливо; манжеты, шланги |
| EPDM | −40…+120 | не стоек | вода, пар, кислоты, озон; уплотнения |
| CR | −20…+100 | ограниченно | озон, воздух, морская вода |
| FKM | −20…+200 | стоек | топливо, растворители, кислоты |
| VMQ | −60…+200 | не стоек | вода, воздух, пищевые продукты |
| NR/SBR | −50…+80 | не стоек | вода, слабые растворы; общего назначения |
Значения ориентировочные, уточняются по паспорту конкретной марки материала.
Параметры подбора: размеры, твёрдость, температура, среда и давление
Размеры, стенка и допуски
Внутренний диаметр задаёт расход и перепад давления, наружный определяет посадочное место и тип фитинга. Для силиконовых трубок ИТЕК: внутренний от 1 до 25 мм, наружный от 2 до 40 мм, круглые шнуры до 40 мм. Толщину стенки считают как полуразность диаметров, от неё зависят жёсткость на изгиб и стойкость к перегибу. Допуски берут из паспорта изделия.
Твёрдость по Шору A у силиконовых резинотехнических изделий обычно 30–80: мягкие марки лучше герметизируют стыки, жёсткие держат форму под нагрузкой. Температурный диапазон стандартного силикона платиновой вулканизации ориентировочно от -50 до +200 °C, кратковременно выше. Рабочее давление зависит от диаметра, толщины стенки и типа соединения, подбирать его по одной твёрдости нельзя.
Стерилизация, мойка и рабочая среда
Автоклавирование при 121 и 134 °C силикон переносит без потери эластичности, если это подтверждено паспортом; число циклов уточняют у изготовителя. CIP-мойка щелочными и кислотными растворами допустима в пределах, указанных в документации на конкретное изделие. Масла, топливо и концентрированные растворители силикон не держит, здесь уместны другие каучуки. Точные значения по температуре, давлению и средам берутся из паспорта изделия.
| Параметр | Типовой ориентир |
|---|---|
| Внутренний диаметр трубки | 1–25 мм |
| Наружный диаметр трубки | 2–40 мм |
| Твёрдость по Шору A | 30–80 |
| Температура рабочая | от -50 до +200 °C |
| Автоклав | 121 и 134 °C |
Способы производства и как они влияют на форму, допуски и длину
Экструзия: непрерывные трубки, шнуры и профили
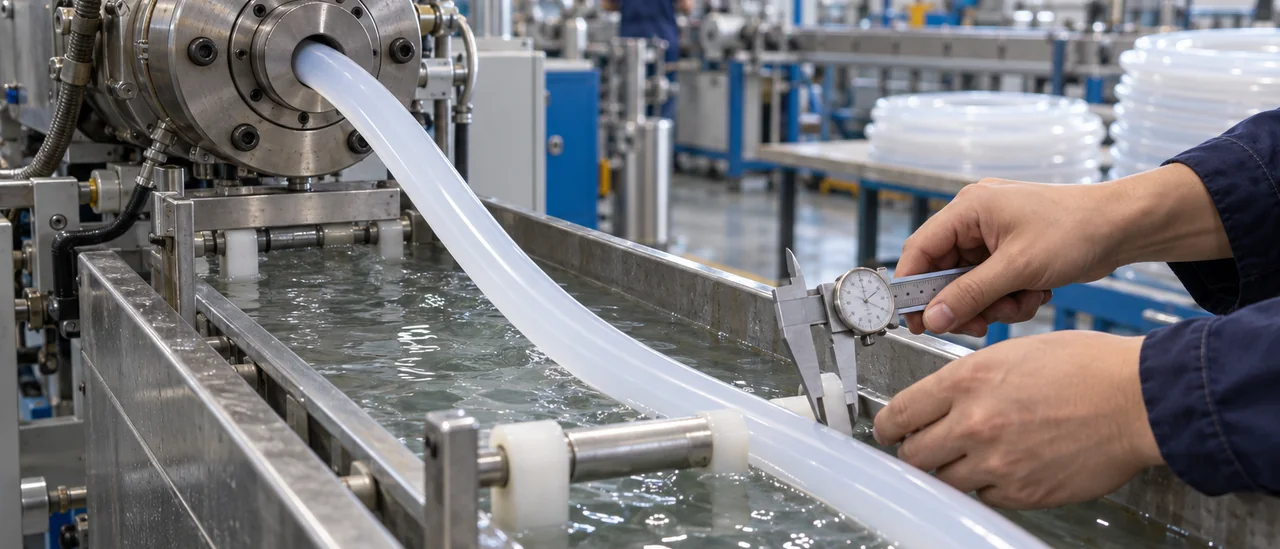
Экструзия продавливает материал через головку: изделие выходит непрерывным, длина задаётся мерной нарезкой или смоткой в бухту. Так выпускают трубки, монолитные шнуры круглого, квадратного и прямоугольного сечения, профили и полосы. В каталоге силиконовых трубок и шнуров позиции сгруппированы по типам и типоразмерам.
Формование в пресс-форме даёт штучные детали: прокладки, мембраны, кольца. Допуски жёстче, зато длина и конфигурация заданы формой, а не отрезкой. Каландрование раскатывает материал в лист или полосу ровной толщины для раскроя.
Нестандартный профиль и изготовление оснастки
- Резинотехнические изделия нестандартного сечения требуют оснастки: экструзионной головки или пресс-формы.
- Срок изготовления оснастки обычно от двух недель и больше, зависит от сложности профиля.
- Минимальная партия под заказ выше, чем для стандартных типоразмеров.
- Стандартные трубки и шнуры берут для отладки и мелких серий.
Оснастку изготавливают под конкретный чертёж, поэтому толщину стенки, допуск и длину фиксируют до запуска партии. Пробная партия подтверждает размеры, после чего переходят к серии. Для стандартных позиций оснастка готова, срок поставки короче.
Документы на РТИ: что проверять в паспорте и подтверждениях соответствия
Что должно быть в паспорте изделия
Паспорт подтверждает соответствие партии заявленным параметрам и служит основой приёмки. Проверяют марку материала и способ вулканизации, номер партии, внутренний и наружный диаметр, твёрдость по Шору A, диапазон рабочих температур. Отдельно смотрят допуски по стенке и длине: от них зависят посадка на штуцер и герметичность соединения.
| Документ | Что сверить |
|---|---|
| Паспорт изделия | марка, партия, размеры, Шор A, °C |
| Регистрационное удостоверение | вид медизделия, номер, срок |
| Заключение о соответствии Единым требованиям | контакт с пищей |
| Реестр Минпромторга | реестровые номера |
Медицина, пищевое производство и реестр Минпромторга
Для контакта с пищей и в медицине паспорта недостаточно. Нужно заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, а для медицинских изделий из числа РТИ ещё и регистрационное удостоверение Росздравнадзора. В удостоверении сверяют вид изделия и исполнение с закупаемым.
Снабженцу важно происхождение продукции: включение в Реестр российской промышленной продукции Минпромторга влияет на закупки по отдельным процедурам. Состав разрешительной документации удобно сверить заранее по подтверждающие документы на продукцию. Если в паспорте нет номера партии, твёрдости или температурного диапазона, партию нельзя корректно провести по входному контролю.
Порядок подбора РТИ и типовые ошибки
Чек-лист параметров перед заказом
Подбор РТИ начинают с рабочей среды и температуры: они отсекают большинство материалов. Затем оценивают давление, способ мойки и стерилизации (автоклав, CIP-мойка, пар). Размеры, твёрдость по Шору A и тип соединения определяют последними, под известные условия.
Перед заказом сверяют внутренний и наружный диаметр, толщину стенки, длину с допуском, диапазон температур, рабочее давление, контактирующие среды и режимы санобработки. Разбор практических примеров, как выбрать силиконовую трубку под задачу, помогает сверить чек-лист с реальными условиями.
Ошибки, которые обходятся дороже всего
- Подбор по внутреннему диаметру без учёта толщины стенки и наружного размера.
- Игнорирование среды: масла и топливо разрушают силикон, нужен другой каучук.
- Смешение твёрдости и гибкости: высокая твёрдость не означает жёсткость.
- Ожидание армированного шланга от экструзионной трубки под давлением.
- Пористый шнур в роли уплотнителя под давлением или в жидкости.
- Монтаж с перегибом малого радиуса, ведущий к залому и трещинам.
Часть ошибок выявляется только в эксплуатации. Проверка паспортных значений, условий среды и геометрии монтажа до заказа дешевле замены партии и простоя оборудования.
Вопросы и ответы
Можно ли ставить силиконовую трубку на минеральное масло или топливо?
Силикон платиновой вулканизации плохо совместим с минеральными маслами, дизельным топливом и бензином: материал набухает, теряет прочность и может разрушаться. Для таких сред обычно подбирают NBR, FKM или фторсиликон, ориентируясь на паспорт стойкости конкретной марки. Если среда смешанная, запросите у поставщика данные по набуханию и проведите пробную выдержку образца в рабочей жидкости.
Чем формовое РТИ отличается от неформового при заказе партии?
Формовые изделия получают в пресс-форме: это сложная геометрия, мембраны, кольца, уплотнители с точными допусками, но нужна оснастка и есть минимальная партия. Неформовые изделия (трубки, шнуры, профили) выходят экструзией, поставляются отрезками или бухтами, оснастка дешевле и проще масштабируется. Выбор зависит от формы детали, требуемой точности и объёма: для простого профиля формовка часто избыточна.
Какую твёрдость по Шору A брать для уплотнения и для трубки насоса?
Для статических уплотнений типичен диапазон 50–70 Shore A, для подвижных соединений и уплотнений с высоким давлением чаще берут 70–80 Shore A. Трубка перистальтического насоса обычно работает в зоне 50–60 Shore A: она должна восстанавливать форму после сжатия и не давать микротрещин при многократном перегибе. Точное значение подбирают по паспорту изделия с учётом давления, скорости и температуры процесса.
Выдерживает ли силикон автоклавирование при 134 °C и сколько циклов?
Силиконовые изделия выдерживают паровой автоклав при 121–134 °C, поэтому их применяют в узлах, которые проходят стерилизацию паром. Число циклов зависит от марки материала, режима сушки и механической нагрузки: у разных компаундов оно отличается в разы, поэтому ориентироваться нужно на паспорт и данные производителя. Практический критерий износа: изменение твёрдости, появление липкости, трещин и потеря эластичности после серии циклов.
Как заказать РТИ по нестандартному размеру или чертежу и что для этого нужно?
Понадобится чертёж или эскиз с внутренним и наружным диаметром, толщиной стенки, допусками, длиной, а также указанием материала, твёрдости по Шору A, цвета и условий работы: среда, температура, давление, способ мойки или стерилизации. Дополнительно указывают требуемое количество, формат поставки и необходимость подтверждающих документов. Производитель оценивает технологичность и при необходимости изготавливает оснастку: например, ИТЕК выпускает трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, а также шнуры до 40 мм и профили по индивидуальным размерам.


