
ПВХ или силикон: какой шланг выбрать
Короткое правило: когда берут ПВХ, а когда силикон
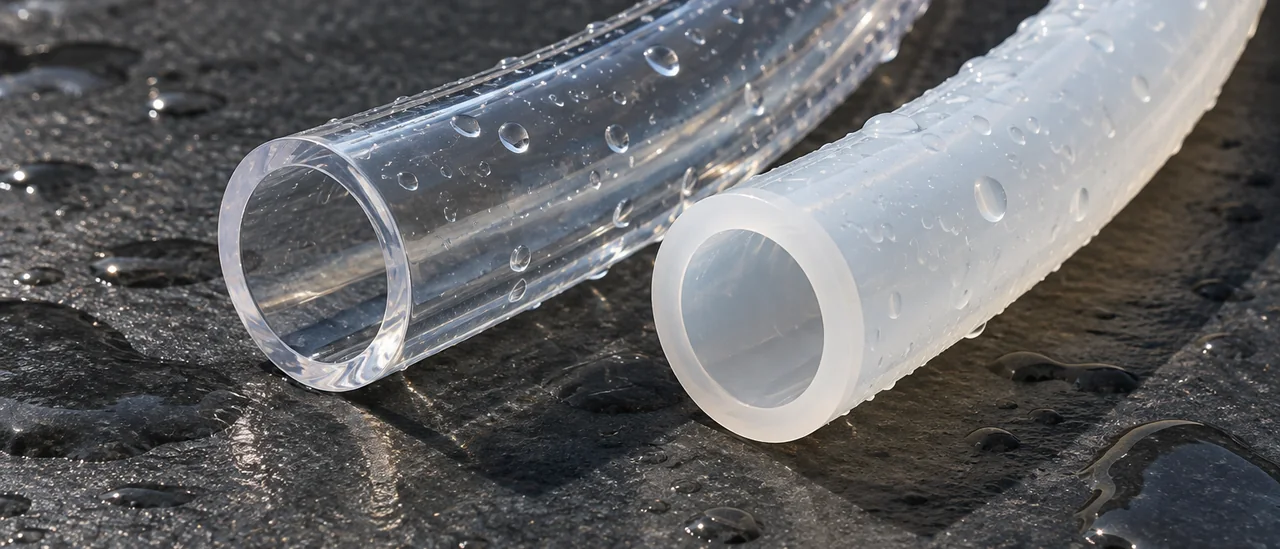
Развилку «шланг ПВХ или силикон» решают три вопроса: контакт со средой или телом человека, необходимость стерилизации паром и рабочая температура. ПВХ берут для воды, воздуха и нейтральных растворов при нагреве до +60 °C, без автоклава и горячего пара. Силикон нужен для стерилизации, пищевого и медицинского контакта, мороза и гибких трасс. На практике задачи делят так:
- ПВХ: вода, воздух, нейтральные растворы, нагрев до +60 °C, без автоклава.
- Силикон: автоклав, горячий пар, CIP-мойка, пищевой и медицинский контакт.
- Мороз и гибкие трассы на малом радиусе: однозначно силикон.
- Масла, топливо, истирание: силикон уступает, нужен другой материал.
Когда ответы указывают на силикон, подходящие силиконовые трубки и шланги выпускают с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, включая позиции по чертежу. Для подбора проверяют твёрдость по Шору A, температурный диапазон, рабочую среду и режим мойки. Точные цифры берут из паспорта изделия, а не из общих таблиц.
Температура, давление и среда: где каждый материал сдаёт позиции
Когда встаёт вопрос, шланг ПВХ или силикон, первый критерий отбора задаёт температура. Силикон сохраняет эластичность примерно от -50 до +200 °C, поэтому подходит для горячих линий, автоклавирования и CIP-мойки. При нагреве допустимое рабочее давление падает: стенка размягчается, разрывное давление снижается, и паспортные значения для +20 °C нельзя переносить на +150 °C. Твёрдость силикона лежит в пределах 30–80 по Шору A: мягкие марки плотнее садятся на штуцер, но легче пережимаются хомутом, жёсткие лучше сопротивляются перегибу, зато требуют большего усилия затяжки.
У ПВХ диапазон уже, ориентировочно от -5 до +60 °C, а длительный нагрев ускоряет миграцию пластификатора и охрупчивание стенки. Твёрдость 55–90 по Шору A делает шланг жёстче: он устойчивее к вакууму и меньше сминается хомутом, но хуже повторяет изгибы трассы. Масла, топливо и растворители вымывают пластификатор, поэтому для таких сред ПВХ подходит ограниченно. Разрывное давление, ресурс и точные температурные границы зависят от марки и толщины стенки, их берут из паспорта изделия, а не из общих таблиц.
| Параметр | Силикон | ПВХ |
|---|---|---|
| Рабочая температура | от -50 до +200 °C | от -5 до +60 °C |
| Твёрдость, Шор A | 30–80 | 55–90 |
Стерилизация, мойка и контакт с продуктом
Автоклавирование в режимах 121 °C и 134 °C, обработка сухим жаром, а также CIP- и SIP-мойки щелочными и кислотными растворами предъявляют к шлангу жёсткие требования. ПВХ такие циклы не держит: при воздействии пара он размягчается, деформируется и теряет геометрию, поэтому для стерилизуемых линий выбирают не шланг ПВХ, а силикон. Силикон платиновой вулканизации сохраняет размеры и эластичность после многократных обработок, а межцикловой ресурс зависит от марки материала и указывается в паспорте изделия.
Для пищевых и медицинских линий надписи «пищевой» на шланге недостаточно: нужны документы, подтверждающие пригодность к контакту с продуктом и к выбранному способу стерилизации. Обычно запрашивают заключение о соответствии санитарно-эпидемиологическим требованиям, а для медизделий регистрационное удостоверение. Например, силиконовые трубки ИТЕК выпускаются с регистрационным удостоверением Росздравнадзора № РЗН 2024/22268, однако набор подтверждений всегда сверяют под конкретную линию и режим её обработки.
Что проверить в паспорте и маркировке изделия
В паспорте указывают материал и тип вулканизации, твёрдость по Шору A, внутренний и наружный диаметр с допусками, толщину стенки. Для шланга ПВХ или силикона эти цифры решают, сядет ли изделие на штуцер и выдержит ли режим. Отдельно смотрят диапазон рабочих температур и максимальное рабочее давление при конкретной температуре, а не абстрактное «до 10 бар». Силиконовые изделия ИТЕК выпускают платиновой вулканизации без ДХБ, со стандартными и индивидуальными размерами.
Фиксируют назначение и ограничения по средам: масла, топливо, концентрированные кислоты силикон не держит. Маркировка на самом шланге должна совпадать с паспортом по размеру и номеру партии. Запросите подтверждающие документы на продукцию: регистрационное удостоверение Росздравнадзора, санитарно-эпидемиологическое заключение, запись в реестре Минпромторга.
| Параметр | Что проверить |
|---|---|
| Материал | тип вулканизации, отсутствие ДХБ |
| Геометрия | внутренний/наружный диаметр, допуски, стенка |
| Твёрдость | Шор A |
| Режимы | температура и давление при ней |
| Среды | назначение и ограничения |
| Партия | номер, дата, срок годности |
Сравнительная таблица: ПВХ и силикон по параметрам
Таблица работает как быстрый фильтр: она отсекает заведомо неподходящий материал до обращения к паспорту. Диапазоны ориентировочные, точные значения даёт паспорт изделия. Вопрос «шланг ПВХ или силикон» решается по первой строке, если процесс идёт выше 60 °C.
| Параметр | Шланг из ПВХ | Силиконовый шланг |
|---|---|---|
| Рабочие температуры | −10…+60 °C | −50…+200 °C |
| Твёрдость по Шору A | 60–90 | 30–70 |
| Автоклав, пар | нет | да |
| Масла, топливо, растворители | стоек | набухает |
| Вода, воздух, кислоты, щёлочи | стоек | стоек |
| Гибкость при минусе | дубеет | сохраняется |
| Пища, лекарства, кровь | ограниченно | по документам |
Дальше строки читают по приоритету: среда, гибкость на морозе, контакт с продуктом. Масла, топливо и растворители смещают выбор к ПВХ, а автоклав и пар исключают его. Совпадение по таблице не отменяет сверки размеров и режимов мойки.
Порядок подбора и типовые ошибки
Выбор «шланг ПВХ или силикон» начинается с рабочей среды и температуры, затем оценивают давление и вакуум. Только после этого выбирают твёрдость по Шору A и толщину стенки. Допуски по внутреннему диаметру и тип хомута согласуют последними, вместе с режимом мойки.
- Подбор по наружному диаметру вместо внутреннего: шланг не садится на штуцер.
- ПВХ на линии CIP: горячая щёлочь ускоряет разрушение.
- Силикон под масло и топливо: набухание и потеря прочности.
- Тонкая стенка на всасывании: шланг схлопывается, линия теряет производительность.
- Запас по давлению без учёта нагрева: при 60 °C предел падает заметно.
На монтаже такие ошибки оборачиваются простоем линии и заменой партии. Практический чек-лист по диаметру, стенке и твёрдости разобран в материале как выбрать силиконовую трубку. Вакуумные участки проверяют отдельно: здесь важна не только жёсткость, но и толщина стенки.
Когда ни ПВХ, ни силикон не подходят
Там, где среда агрессивна или температура выходит за пределы возможностей силикона, вопрос «шланг ПВХ или силикон» уже не работает: класс материала меняют. Фторполимеры (ПТФЭ и его аналоги) держат почти все кислоты и растворители при рабочих температурах от 200 до 260 °C, поэтому их берут для химических линий и подачи реагентов. Для горячей воды и насыщенного пара до 150 °C выгоднее EPDM: он дешевле фторполимера и стабильнее силикона в паре.
Нефтепродукты, топливо и абразивные пульпы силикон не держит: он набухает в маслах и быстро истирается. Под такие среды подбирают нитрильные (NBR) шланги для масел и дизтоплива или полиуретановые (PU) для песка, пульп и гидроабразива. Замена класса материала здесь дешевле, чем подгонять силиконовую трубку под неподходящую среду и менять её по регламенту каждые несколько недель. Когда же нужен контакт с продуктом и частая мойка, к силикону платиновой вулканизации возвращаются: такое исполнение есть, например, в номенклатуре ИТЕК.
Вопросы и ответы
Можно ли автоклавировать шланг из ПВХ?
Как правило, нет. Мягкий ПВХ теряет форму уже при 70–80 °C, а в автоклаве при 121 °C шланг деформируется, может слипнуться и выделить пластификатор. Если нужна повторная стерилизация паром, подбирают силикон платиновой вулканизации или другой термостойкий материал, а режим сверяют с паспортом изделия.
Выдержит ли силиконовый шланг бензин, масло или растворитель?
Силикон устойчив к воде, воздуху, спиртам и ряду пищевых сред, но не к неполярным углеводородам. Бензин, дизель, минеральные масла и ароматические растворители вызывают набухание, потерю прочности и трещины. Для таких сред обычно берут FKM, NBR, PTFE или комбинированные рукава; совместимость уточняют по таблицам химической стойкости и паспорту.
Как подобрать внутренний диаметр под штуцер и толщину стенки под давление?
Внутренний диаметр выбирают по наружному диаметру штуцера: для эластичной посадки берут ID на 0,5–1 мм меньше, для хомутового соединения берут равным или на 0,5 мм больше. Толщину стенки считают от рабочего давления: для 2–4 бар при ID 6–10 мм обычно достаточно 2–3 мм, для 6–10 бар достаточно 3–4 мм, но точный запас зависит от температуры и твёрдости по Шору A. В паспорте проверяют разрывное давление, рабочую температуру и допустимый радиус изгиба.


