
Шланг для вакуумного насоса: критерии выбора и типичные ошибки подключения
Какой шланг нужен вакуумному насосу: короткий ответ
В напорных линиях трубку нагружает давление изнутри, а в вакуумной всё наоборот: стенку сжимает атмосфера снаружи. Именно поэтому шланг для вакуумного насоса подбирают не по разрывному давлению, а по устойчивости к схлопыванию. Отправная точка расчёта: глубина вакуума, то есть остаточное давление, которое нужно получить в системе. Гибкая трубка, спокойно держащая 1 бар изнутри, при откачке может потерять проходное сечение за секунды.
От чего зависит устойчивость стенки к схлопыванию
Для грубого вакуума с остаточным давлением от десятков мбар достаточно гибких силиконовых шлангов со стенкой 2–4 мм. Внутренний диаметр берут по расходу и длине трассы: чем длиннее линия, тем заметнее потери. Твёрдость по Шору A в пределах 50–70 обычно даёт приемлемый баланс гибкости и жёсткости стенки. Точные значения по конкретной позиции указывают в паспорте изделия.
Для среднего и высокого вакуума ограничением становится уже не механика стенки, а газопроницаемость материала: сквозь силикон диффундируют пары воды и кислород. Поэтому силиконовые трубки чаще работают как короткие переходники у насоса, а протяжённую магистраль собирают из изделий другого класса. Какие материалы держат глубокий вакуум, разбираем дальше.
Параметры, по которым считают и подбирают шланг
Диаметр, стенка и расход
Внутренний диаметр задаёт проводимость линии: при том же расходе уменьшение прохода вдвое поднимает скорость газа и потери давления примерно вчетверо. Поэтому шланг для вакуумного насоса подбирают по требуемому остаточному давлению у потребителя, а не по размеру штуцера. Наружный диаметр и толщина стенки работают против схлопывания: мягкая стенка от 1 до 2 мм при вакууме сжимается, проход сужается, откачка падает. Диапазон, который закрывают силиконовые трубки и шланги, таков: внутренний диаметр от 1 до 25 мм, наружный от 2 до 40 мм, нестандартные размеры делают по чертежу.
Твёрдость по Шору A, температура и гибкость
Твёрдость по Шору A определяет сопротивление смятию и гибкость: компаунды от 40 до 50 Shore A удобны в монтаже, но на вакууме требуют более толстой стенки или оплётки. Рабочий диапазон силикона платиновой вулканизации обычно от минус 50 до плюс 200 °C, точные границы зависят от марки и берутся из паспорта. Минимальный радиус изгиба считают по наружному диаметру: на повороте шланг не должен расплющиваться. Чем длиннее линия, тем выше потери, поэтому посадочные размеры штуцеров проверяют до заказа.
- Внутренний диаметр под расчётный расход и допустимое остаточное давление, ориентир от 1 до 25 мм.
- Толщина стенки и твёрдость: при мягком компаунде для вакуума стенка не тоньше 2 мм.
- Температура среды, автоклавирования и CIP-мойки, с запасом до верхней границы паспорта.
- Минимальный радиус изгиба и длина линии без промежуточных опор.
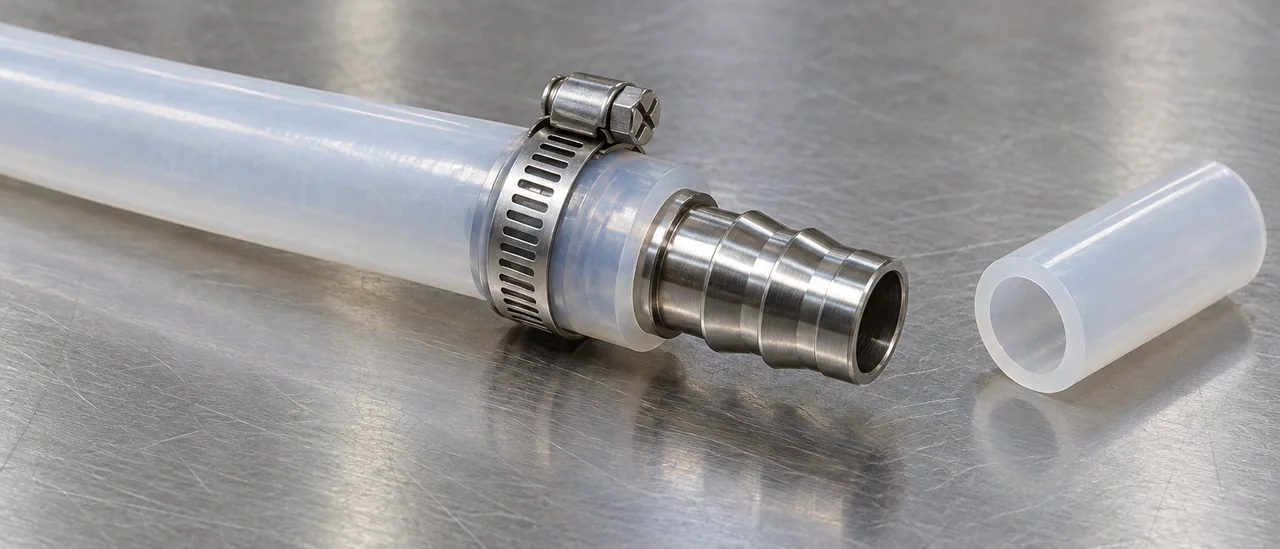
- Посадочный диаметр штуцера: натяг, форма бурта, тип хомута.
Точные значения каждого параметра берут из паспорта изделия: даже в пределах одной марки компаунда они различаются, а для вакуумной линии важны все пять сразу.
Материал и среда: где силикон уместен, а где нет
Силикон платиновой вулканизации без ДХБ держит от −60 до +200 °C, переносит автоклавирование при 121–134 °C и CIP-мойку щелочами и кислотами. Для шланга вакуумного насоса в стерильном или пищевом контуре это часто решающий аргумент. Гибкость сохраняется на морозе, а отсутствие перекисных сшивающих агентов важно там, где недопустимы побочные выделения. Точные цифры по конкретной марке берут из паспорта изделия.
Проницаемость, масла и истирание
Слабое место силикона: контакт с маслами, топливом и жирами, он набухает и теряет размеры. Газопроницаемость высокая, поэтому в глубоком вакууме растёт натекание, а в абразивной среде стенка быстро истирается. Здесь уместнее NBR для масел, EPDM для воды и пара, полиуретан при износе, PTFE для агрессивных сред.
Армированные и многослойные шланги решают задачу иначе: каркас держит форму и давление, внутренний слой отвечает за среду. ИТЕК выпускает силиконовые трубки и шнуры, но армированных изделий не производит, такой шланг подбирают отдельно. Свойства каждого класса зависят от рецептуры, поэтому паспорт изделия остаётся главным источником значений.
| Материал | Типовой диапазон температур, °C | Газопроницаемость | Стойкость к маслам и топливу | Где уместен в вакуумной линии |
|---|---|---|---|---|
| Силикон платиновой вулканизации | −60…+200 | высокая | низкая | Стерильные, пищевые и CIP-контуры |
| ПВХ | −10…+60 | средняя | средняя | Лабораторные линии, невысокий вакуум |
| Нитрильный каучук (NBR) | −30…+100 | средняя | высокая | Линии с маслами и топливом |
| Этилен-пропиленовый каучук (EPDM) | −40…+120 | средняя | низкая | Вода, пар, мойка |
| Полиуретан | −30…+80 | низкая | средняя | Износ, абразивные включения |
| PTFE | −70…+260 | очень низкая | высокая | Агрессивные среды, глубокий вакуум |
| Армированный шланг | по материалу слоя | по материалу слоя | по материалу слоя | Вакуум под давлением, механические нагрузки |
Типичные ошибки подключения, из-за которых линия не держит вакуум
Штуцер, хомут и посадка
Основная причина потери вакуума на стыке: несоответствие шланга штуцеру по диаметру. Если внутренний диаметр больше посадочного на 0,5–1 мм, хомут не даст равномерного обжатия, останутся микрозазоры, и при остаточном давлении 1–10 мбар в линию подсасывается воздух. Подбирайте шланг по номиналу штуцера, а не на глаз, и проверяйте посадку с натягом, без зазора по кольцу.
Отдельная ошибка: обматывать стык герметиком вместо нормальной посадки. Герметик вакуум не держит, крошится и попадает в откачиваемый объём. Хомут тоже требует меры: перетянутый червячный срезает стенку шланга, а слабый пружинный не обжимает её по всей длине штуцера.
- Острая кромка штуцера без фаски надрезает шланг изнутри, трещина выходит на поверхность под обжатием.
- Петля из лишней длины даёт радиус изгиба меньше допустимого и пережимает канал.
- Труба без опоры передаёт вибрацию насоса на штуцер, и стык постепенно ослабевает.
- Стык собирают без проверки на утечку и судят о подсосе по нестабильному вакуумметру.
- Шланг ставят на среду с маслом, где он набухает и теряет герметичность посадки.
Длина, перегибы, вибрация и утечки
Лишняя длина шланга для вакуумного насоса добавляет мёртвый объём и увеличивает время откачки, а в петлях легко получить перегиб с радиусом меньше допустимого. Магистраль крепят с шагом, исключающим провис и рывки от работающего насоса, с опорой у стыка: под вибрацией шланг трескается у штуцера. После сборки каждый стык проверяют на утечку, обмыливание или течеискатель показывают подсос сразу. Как продолжение разбора ошибок: подбор по диаметру без учёта среды, твёрдости и режимов мойки разобран в материале об ошибках при выборе силиконовых изделий.
Порядок подбора и что сверить в документах на партию
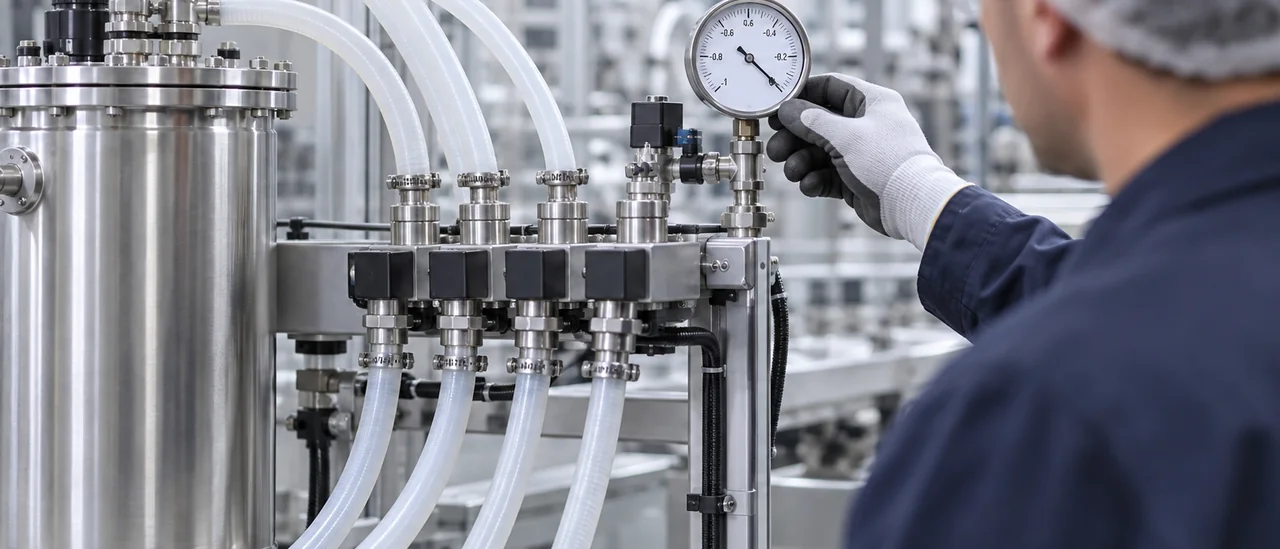
Подбор шланга для вакуумного насоса начинается с паспортной глубины вакуума: остаточное давление задаёт требования к стенке и классу изделия. Затем фиксируют среду, её концентрацию и температуру, включая пиковые значения. После этого считают внутренний диаметр под требуемый расход с поправкой на длину линии и местные сопротивления; методика разобрана в материале расчёт размеров трубки под задачу.
Толщину стенки и твёрдость по Шору A выбирают по перепаду давления и способу монтажа: мягкие марки проще сажать на штуцер, более жёсткие лучше держат форму под нагрузкой. Тип штуцера («ёлочка», цанга, фланец) и способ крепления хомутом или обжимной муфтой согласуют до заказа оснастки. Отдельно проверяют стойкость к стерилизации и мойке: автоклав, CIP, дезинфектанты.
Перед запуском партии сверяют паспорт изделия: марку силикона, твёрдость, температурный диапазон, допуски по диаметрам и номер партии. Для медицинского и пищевого применения запрашивают регистрационное удостоверение Росздравнадзора и заключение о соответствии. Продукция ИТЕК, к примеру, выпускается с РУ № РЗН 2024/22268. Без марки и допусков в документах партию не принимают: расхождение 0,5 мм ломает посадку на штуцер.
- марка материала и способ вулканизации;
- твёрдость по Шору A, температурный диапазон;
- допуски по внутреннему и наружному диаметру, стенке;
- номер партии и дата изготовления;
- наличие РУ Росздравнадзора и заключения о соответствии.
Вопросы и ответы
Можно ли использовать обычный силиконовый шланг для вакуумного насоса?
Зависит от глубины вакуума и жёсткости стенки. Стандартный силиконовый шланг с тонкой стенкой схлопывается при остаточном давлении ниже примерно 100 мбар. Для среднего вакуума подойдёт шланг с толщиной стенки от 3 мм и твёрдостью от 60 до 70 по Шору A. Точные значения смотрите в паспорте изделия.
Почему шланг схлопывается при откачке и как этого избежать?
Причина в разнице давлений: атмосферное давление снаружи сжимает шланг, если стенка недостаточно жёсткая. Для глубокого вакуума применяют армированные или многослойные шланги. Также помогает сокращение длины линии и замена гибкого участка на жёсткий трубопровод. Проверьте, чтобы номинальное давление шланга было выше перепада.
Как выбрать внутренний диаметр шланга под вакуумный насос?
Диаметр подбирают по производительности насоса и длине магистрали. Для лабораторных насосов от 1 до 4 м³/ч обычно достаточно от 6 до 10 мм. Для промышленных систем от 20 до 40 м³/ч берут от 25 мм. Слишком узкий шланг даст большое падение давления, слишком широкий увеличит время откачки.
Подходит ли силикон для глубокого вакуума и чем его заменить?
Силикон ограниченно подходит для глубокого вакуума из-за газопроницаемости и газовыделения. Для остаточного давления ниже 1 мбар лучше использовать PTFE, фторкаучук или металлические трубки. Силиконовые шланги применяют в среднем вакууме, где достаточно герметичности и гибкости.


