
Вакуумная трубка: конструкция, требования к материалу и области применения
Что такое вакуумная трубка и почему она работает на сжатие
Что происходит со стенкой при разрежении
Под разрежением стенку трубки сжимает наружное атмосферное давление. Определяющий параметр не разрывное, а критическое давление схлопывания. Трубка сохраняет проходное сечение, пока перепад давления не превышает расчётный для данной геометрии.
Гладкая и гофрированная стенка: где что уместно
На устойчивость влияют соотношение внутреннего диаметра и толщины стенки, твёрдость по Шору A и длина свободного пролёта между опорами. Чем больше диаметр и тоньше стенка, тем ниже порог схлопывания. Гладкая стенка даёт ровный поток и простую мойку, гофрированная даёт гибкость на изгибе, но хуже моется и слабее держит разрежение.
Армированные трубки со спиральным или текстильным каркасом являются отдельным классом изделий на рынке: они лучше сопротивляются схлопыванию, но жёстче и хуже работают на частых изгибах. Запас по разрежению закладывают по паспорту изделия, а не по общим таблицам. Для малых диаметров и коротких пролётов достаточно гладкой стенки.
Требования к материалу: газовыделение, температура, стойкость к средам
Состав компаунда задаёт газовыделение и сорбцию. Пластификаторы и летучие добавки загрязняют откачиваемый объём. Для среднего вакуума берут силикон платиновой вулканизации или PTFE. Паропроницаемость уточняют по паспорту.
Температурный диапазон и твёрдость по Шору A задают усилие сжатия. Типовые силиконовые трубки работают от -60 до +200 °C. Автоклав при 121-134 °C и CIP-мойка допустимы, режимы сверяют по документам.
Минеральные масла, топливо и часть растворителей силикон разрушают. В таких средах работают NBR, полиуретан, PTFE и PFA. Для вакуумной трубки стойкость к моечным растворам проверяют отдельно.
| Материал | Температура | Стойкость к средам | Стерилизация | Вакуум |
|---|---|---|---|---|
| Силикон Pt | -60…+200 | масла: нет | автоклав, жар | да |
| EPDM | -50…+150 | вода, пар: да | автоклав, пар | да |
| NBR | -30…+110 | масла: да | ограниченно | огранич. |
| PTFE, PFA | -200…+260 | почти все | любые, кроме радиации | да |
| ПВХ жёсткий | 0…+60 | кислоты, щёлочи | ограниченно | нет |
| Полиуретан | -40…+90 | масла, абразив | ограниченно | огранич. |
| Армированные (класс) | по слоям | по камере | по камере | напорные |
Диаметры, толщина стенки и присоединение к вакуумной линии
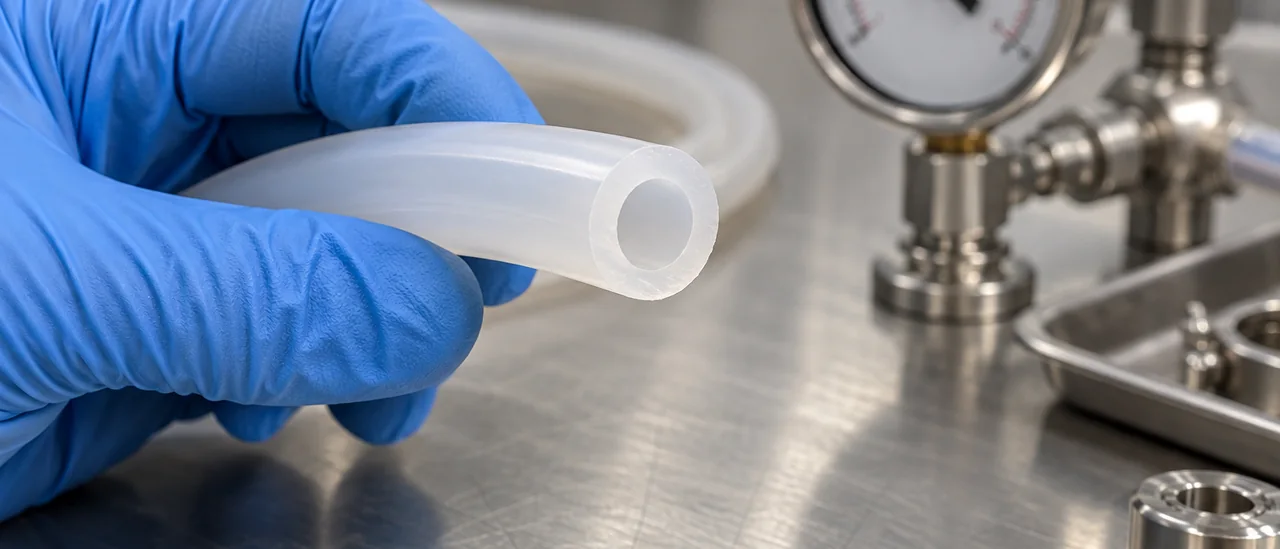
Диаметр вакуумной трубки задают два числа: внутренний определяет расход и потерю давления, наружный с толщиной стенки отвечает за устойчивость к схлопыванию. Стенку подбирают по разрежению: при 1–10 мбар хватает 1,5–2 мм, при 100–500 мбар и расходе в десятки л/мин нужно 3–4 мм и более. На длинной линии падение давления заметнее, диаметр увеличивают под конкретный расход. Точные значения указаны в паспорте изделия.
Посадка на штуцер и выбор хомута
Посадочный размер привязан к штуцеру: внутренний диаметр трубки совпадает с его наружным (типовые 6, 8, 10, 12, 16, 20 мм). Силиконовые трубки выпускают с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм. Хомут затягивают до контакта, а не «до упора»: перетяжка сминает стенку и снижает герметичность. Острые кромки недопустимы, под них ставят фланцы KF/ISO или быстросъёмы; типоразмеры сверяют по справочнику: силиконовые трубки и шланги по типоразмерам.
Радиус изгиба и поддержка линии
Минимальный радиус изгиба обычно равен 5–10 наружным диаметрам: при меньшем стенка сжимается и перекрывает поток. Горизонтальные участки длиннее 1 м кладут на лотки или крепят клипсами с шагом 300–500 мм, чтобы вес линии не вытягивал трубку со штуцера. Вертикальные участки фиксируют у обоих концов, на вибрационном оборудовании добавляют компенсирующую петлю. Перетянутый хомут и отсутствие опор дают ту же картину, что и неверный диаметр: вакуум не держится.
Где применяются вакуумные трубки: отрасли и задачи
В лаборатории вакуумную трубку используют для фильтрации, ротационного упаривания и дегазации растворов. Критична прозрачность стенки: видно поток жидкости и выход пузырьков. Второй критерий: низкое газовыделение, иначе остаточное давление не держится. Подходят лабораторные силиконовые трубки с согласованным внутренним диаметром.
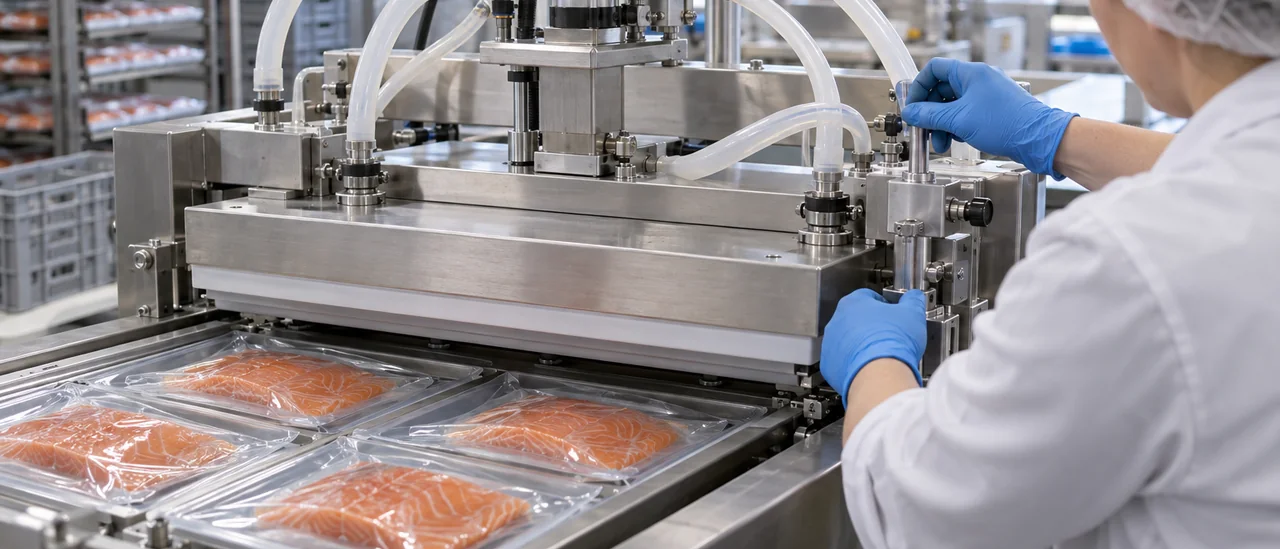
В пищевом производстве трубка работает на вакуум-упаковщиках и в системах отбора продукта. Важны стойкость к мойке и отсутствие запаха. Медицинская аспирация и дренаж требуют стерилизуемости и гладкого канала без загрязнений. В автоматике вакуумные захваты и дозирование держатся на жёсткой стенке, иначе трубка схлопывается на изгибе.
- Лабораторный вакуум: прозрачность стенки, минимальное газовыделение.
- Упаковка: стойкость к мойке, отсутствие запаха.
- Аспирация и дренаж: стерилизуемость, гладкий внутренний канал.
- Захваты и дозирование: жёсткая стенка, стабильный внутренний диаметр.
- Откачка камер: стойкость к парам растворителей, диапазон температур.
Откачка технологических камер ближе к промышленному вакууму: решают стойкость к парам растворителей и рабочий диапазон температур. Короткие циклы переключений проверяют на усталость материала и подсасывание воздуха в фитингах. Где среда содержит масла, топливо или пар под давлением, силикон уступает другим материалам.
Стерилизация, мойка и ресурс: как ведёт себя трубка в работе
Режимы автоклавирования и химической мойки
Стерилизация вакуумной трубки паром идёт в двух режимах: 121 °C (от 20 до 30 минут) и 134 °C (короткий цикл, от 4 до 6 минут). Платиновый силикон переносит десятки таких циклов без потери эластичности. Сухой жар при 160–180 °C подходит не всякой марке, ограничения по температуре смотрите в паспорте изделия. Жидкостная дезинфекция перекисью, спиртами и растворами четвертичных аммониевых соединений обычно не меняет свойства трубки.
CIP- и SIP-мойка предполагает щелочные растворы (например, 1–2% NaOH при 60–80 °C) и кислотные (азотная, фосфорная). Короткий контакт трубка выдерживает, длительная выдержка в горячей щёлочи ускоряет старение и снижает остаточную упругость. После мойки важен полный цикл ополаскивания: остатки реагента на стенке меняют газовыделение при вакуумировании.
Признаки износа и когда нужна замена
Ресурс определяют цикличность нагрузки, температура, агрессивность среды и механическое истирание. Трубку меняют при потере прозрачности, затвердении, появлении трещин и остаточной деформации после снятия вакуума. Если после разгерметизации стенка не возвращает исходный диаметр, уплотнение в линии ненадёжно. Контролируйте этот признак на плановых осмотрах.
Как подобрать вакуумную трубку: чек-лист параметров и типовые ошибки
Подбор начинают с рабочего разрежения и пиковых значений при откачке: кратковременные скачки выше номинала, запас закладывают по ним. Затем фиксируют среду, её температуру и агрессивные компоненты, включая следы масел. Расход и сечение считают после этого, иначе легко завысить диаметр. Общий порядок по критериям разобран в материале о том, как выбрать силиконовую трубку.
Толщину стенки определяют по перепаду давления: тонкая стенка схлопывается под хомутом и на перегибах. Присоединение проверяют по диаметру штуцера, типу хомута и минимальному радиусу изгиба, чтобы линия не сминалась. Режим мойки и стерилизации задают заранее: автоклав при 121–134 °C и CIP формируют требования к твёрдости по Шору A и термостойкости. Перед заказом сверяют параметры со справочными данными производителя.
- Рабочее разрежение: номинал, пиковые скачки при откачке и наружное давление
- Температура среды, режим мойки и стерилизации, наличие масла или топлива
- Внутренний и наружный диаметр, толщина стенки, твёрдость по Шору A
- Тип присоединения, диаметр штуцера, радиус изгиба и шаг опор
Частые ошибки: подбор только по внутреннему диаметру, экономия на толщине стенки, перетянутый хомут, длинный пролёт без опоры. Силикон платиновой вулканизации не стоек к маслам и топливу, для таких сред подбирают другой материал. В паспорте изделия смотрят размеры, твёрдость, температурный диапазон, рабочее давление, номер партии и подтверждающие документы. Без этих данных сравнить предложения поставщиков корректно не получится.
Вопросы и ответы
Схлопнется ли силиконовая трубка под вакуумом и от чего это зависит?
Зависит от жёсткости (твёрдость по Шору A), толщины стенки и соотношения внутреннего диаметра к наружному. Мягкий силикон 40-50 Shore A при стенке 1-1.5 мм и диаметре 10 мм может схлопнуться уже при остаточном давлении 0.1 бар; трубка 60-70 Shore A с толстой стенкой держит глубокий вакуум. Для вакуумных линий подбирают трубку с армированием или увеличивают толщину стенки, но это уже другая конструкция, не экструзионный силикон.
Чем вакуумная трубка отличается от напорной того же внутреннего диаметра?
Вакуумная трубка работает на внешнее давление, поэтому критичны жёсткость и толщина стенки, а напорная обычно рассчитана на внутреннее давление. При одинаковом внутреннем диаметре вакуумная имеет больший наружный диаметр и твёрдость. В паспорте указывают допустимое остаточное давление и температуру, а для напорной трубки рабочее давление в барах.
Какой шланг подойдёт для вакуумного насоса, если в линии есть пары масла?
Стандартный силикон платиновой вулканизации не стоек к маслам и топливу: набухает, теряет прочность. Для линии с парами масла используют маслостойкие эластомеры (бутадиен-нитрильный каучук, фторкаучук) или ставят маслоотделитель перед насосом. Если среда только водяной пар и воздух, силикон с твёрдостью 60-70 Shore A и рабочим диапазоном от -50 до +200 °C подходит.
Можно ли автоклавировать силиконовую трубку и при каких режимах?
Да, силикон платиновой вулканизации выдерживает автоклавирование при 121 °C и 134 °C, типовые режимы 121 °C 15-20 мин или 134 °C 4-7 мин. Важно, чтобы трубка не деформировалась: при вакуумном цикле автоклава мягкие стенки могут слипаться. Проверяйте в паспорте изделия допустимое число циклов и максимальную температуру.
Как определить, что вакуумную трубку пора менять?
Признаки: потеря эластичности, трещины, липкость, изменение цвета, а также падение вакуума или рост времени откачки. Проверяйте геометрию: увеличение внутреннего диаметра более чем на 10% от номинала или сплющивание стенки. Если трубка работала с маслами или агрессивными средами, срок службы сокращается, плановая замена раз в 6-12 месяцев.


