
Вакуумный шланг: виды, материалы и как выбрать под задачу
Что определяет работу шланга под разрежением
Что происходит со шлангом при откачке
В вакуумной линии стенка шланга нагружена не на разрыв, а на сжатие: наружное давление стремится сплющить канал. Рабочее разрежение обычно лежит в диапазоне от -0,1 до -0,9 бар избыточного, остаточное абсолютное давление составляет от 900 до 100 мбар и ниже. Чем глубже вакуум, тем выше нагрузка и строже требования к жёсткости стенки. При недостаточной устойчивости вакуумный шланг овализуется уже при -0,3…-0,5 бар.
Требования к стенке и внутренней поверхности
Стенку подбирают по толщине, твёрдости по Шору A и наличию каркаса. Гладкая внутренняя поверхность снижает потери и не задерживает продукт, в армированных рукавах на рынке применяют спиральный каркас. Точные цифры берут из паспорта изделия: один и тот же размер в разных материалах держит разное разрежение.
Овализация уменьшает сечение канала, растёт сопротивление потоку, падает точность дозирования. Соединения тоже должны держать разрежение: шланг втягивается на штуцере, поэтому важны посадка и хомуты. Проверяйте в паспорте допустимое разрежение, температуру и ресурс.
Виды вакуумных шлангов и их назначение
Гладкостенные и армированные конструкции
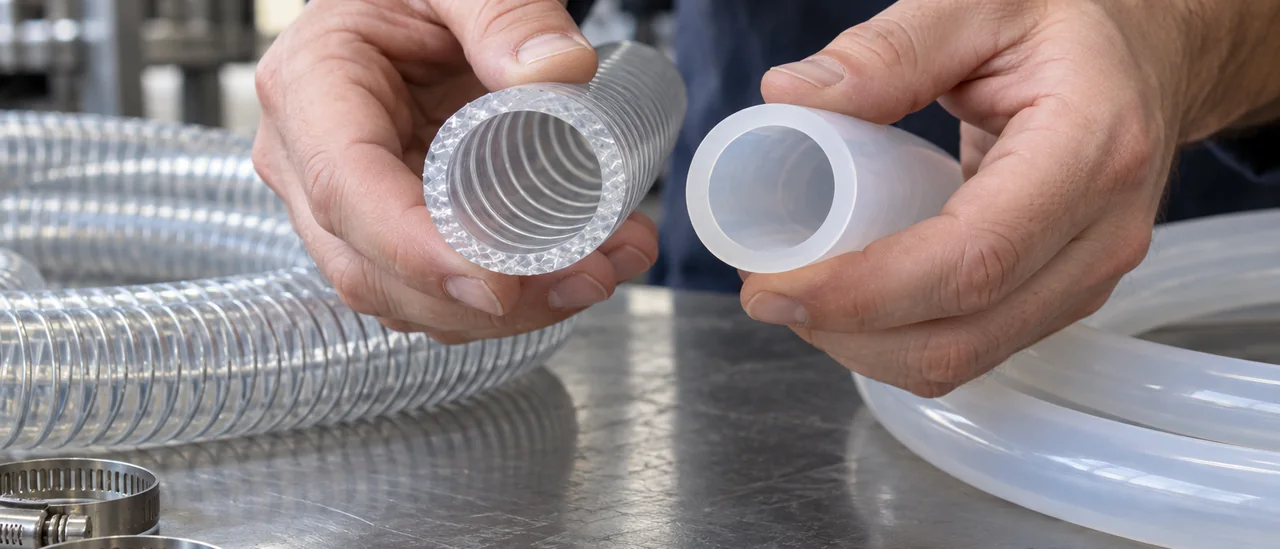
Гладкий вакуумный шланг без армирования ставят в лабораторные линии, вакуумную упаковку и дозирование. Ровная стенка легко моется и проходит CIP. Спирально-армированный рукав берут для аспирации пыли и стружки: каркас не даёт стенке схлопнуться на изгибе.
Гофра и оплётка: плюсы и ограничения
Гофра гнётся с малым радиусом, но рёбра усиливают сопротивление потоку и хуже отмываются. Тканевая оплётка держит давление и защищает от истирания, однако впитывает загрязнения и требует сушки. В пищевых и доильных системах важнее гладкая поверхность под мойку.
Армированные и гофрированные вакуумные шланги являются классом изделий на рынке и не входят в линейку ИТЕК. ИТЕК выпускает экструзией гладкие трубки, шнуры и профили по чертежам. Их подбирают по внутреннему диаметру, твёрдости и среде.
| Тип | Где уместен |
|---|---|
| Гладкий | лаборатория, дозирование, вакуумная упаковка, CIP |
| Спирально-армированный | аспирация пыли и стружки, отсасывание в медицине |
| Гофрированный | гибка с малым радиусом, пищевые и доильные линии |
| Тканевая оплётка | защита от истирания, работа под давлением |
Материалы: силикон, ПВХ, полиуретан, ПТФЭ, каучуки
Что даёт силикон платиновой вулканизации
Силикон платиновой вулканизации (без ДХБ) сохраняет эластичность примерно от −50 до +200 °C, кратковременно переносит и более высокие значения. Твёрдость обычно 40–70 Sh A, материал выпускается прозрачным или окрашенным и допускает автоклавирование, сухой жар и химическую стерилизацию. Типоразмерный ряд силиконовые трубки и шланги охватывает внутренний диаметр от 1 до 25 мм и наружный от 2 до 40 мм.
ПВХ пластикат и полиуретан дешевле и гибче на малых радиусах, но их температурный потолок ниже, стойкость к химии уже. ПТФЭ выдерживает до +260 °C и почти любые растворители, кислоты и щёлочи, однако жёстче, тяжелее в монтаже и дороже. Каучуки подбирают под среду: NBR под масла и топлива, EPDM под воду, пар и CIP-мойку.
Когда силикон не подходит
Минеральные масла, топлива и растворители вызывают у силикона набухание и разрушение стенки. Абразивные среды и длительная работа под высоким давлением тоже не его сценарий. Для таких узлов логичнее ПТФЭ, полиуретан или маслостойкая резина.
| Материал | Температуры, °C | Стойкость к средам | Где уместен под вакуумом |
|---|---|---|---|
| Силикон ПВ | −50…+200 | вода, пар | медицина, пища, лаборатория |
| ПВХ пластикат | −10…+60 | вода, щёлочи | упаковка, аспирация |
| Полиуретан (ПУ) | −30…+80 | масла, абразивы | отсасывание стружки |
| ПТФЭ | −70…+260 | растворители, кислоты | агрессивные среды |
| NBR | −30…+100 | масла, топлива | масляный вакуум |
| EPDM | −40…+120 | пар, щёлочи | пищевые процессы, CIP |
Точные значения температур и стойкости берутся из паспорта изделия.
Как подобрать вакуумный шланг: порядок и чек-лист параметров
Подбор вакуумного шланга начинают с рабочего разрежения и пиковых нагрузок: броски при пуске или срабатывании клапана превышают номинал в 1,5–2 раза. Затем фиксируют среду и температуру, включая мойку и стерилизацию. Далее переходят к геометрии, твёрдости и типу соединения.
Как связать диаметр, толщину стенки и расход
Внутренний диаметр считают от расхода и допустимого падения давления: длинная линия при том же разрежении требует большего прохода. Тонкая стенка легче схлопывается под разрежением и на изгибе, толстая повышает жёсткость и снижает гибкость. Твёрдость по Шору A и минимальный радиус изгиба задают по трассировке, а посадку на штуцер, ёлочку или фланец проверяют на натяг. Логику расчёта продолжают в разборе как выбрать силиконовую трубку.
Чек-лист параметров
В паспорте изделия сверяют допуски по диаметрам и толщине стенки, диапазон температур и твёрдость. Расхождение по этим значениям меняет посадку и герметичность узла. Отдельно уточняют длину бухты, номер партии и подтверждающие документы.
- допуски по внутреннему и наружному диаметру, толщине стенки;
- диапазон рабочих температур и допустимые режимы стерилизации;
- твёрдость по Шору A и минимальный радиус изгиба;
- длину бухты, номер партии и дату выпуска;
- подтверждающие документы и соответствие требованиям объекта.
Монтаж, мойка и стерилизация: от чего зависит ресурс
Правила монтажа и радиусы
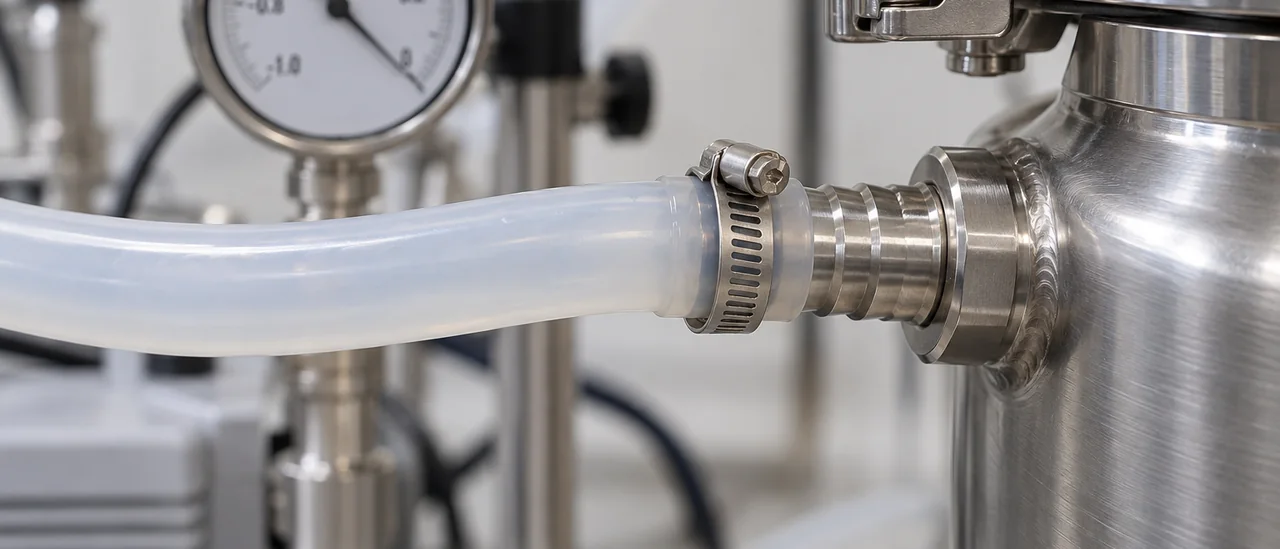
Минимальный радиус изгиба вакуумного шланга указывают в паспорте; для эластичных силиконовых и ПВХ-трубок он обычно в 3-5 раз больше наружного диаметра, у жёстких ПТФЭ-исполнений меньше. Перегиб с заломом перекрывает проход и создаёт зону, где стенка схлопывается под разрежением. На штуцер шланг надевают без натяжения по оси, оставляя запас длины, иначе вибрация насоса срывает соединение. Хомут подбирают по наружному диаметру: червячный перетягивает тонкую стенку, пружинный или винтовой с гладкой лентой держит равномернее.
Автоклав, CIP и признаки износа
Автоклавирование силиконовых изделий проводят при 121 °C и 134 °C, число циклов ограничено и падает с ростом температуры. CIP-мойка предполагает циркуляцию щелочных или кислотных растворов при 60-85 °C, SIP добавляет обработку сухим паром. УФ и озон ускоряют старение: поверхность теряет эластичность, появляются микротрещины. Конкретные растворы, концентрации, время и число циклов приводят в паспорте изделия.
Признаки износа при осмотре: потеря эластичности, сеть микротрещин, изменение геометрии и следы схлопывания по трассе. Перед заменой проверяют утечки на соединениях мыльным раствором или опрессовкой. Защита от истирания по трассе (держатели, рукава, направляющие) продлевает ресурс не меньше, чем верно выбранный материал.
Типовые ошибки подбора и что сверить в документах
Ошибки в параметрах
Вакуумный шланг схлопывается, если на линию разрежения поставить напорный рукав: он не рассчитан на внешнее давление. Тонкая стенка при большом внутреннем диаметре теряет проход при перегибе и скачках давления. Заниженный внутренний диаметр повышает скорость потока, даёт шум, вибрацию и провалы разрежения.
Несовпадение диаметра шланга и штуцера ведёт к подсосу воздуха и срыву вакуума. Отдельно сверяют температуру и рабочую среду: силикон не стоек к маслам, топливу и части растворителей, где уместнее ПТФЭ. При 80–120 °C характеристики меняются, режим берут из паспорта изделия.
Документы и подтверждение соответствия
Для контакта с продукцией подтверждают не только паспорт партии. Разрешительные бумаги и реестровые номера собраны в разделе документы на продукцию. Перед закупкой запрашивают:
- регистрационное удостоверение Росздравнадзора, если изделие медицинского назначения;
- заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям;
- подтверждение записи в Реестре российской промышленной продукции Минпромторга с реестровым номером;
- паспорт изделия: твёрдость по Шору A, диапазон температур, допустимое разрежение, внутренний и наружный диаметр.
Вопросы и ответы
Можно ли поставить обычный напорный шланг на вакуумную линию?
Присоединить технически получится, но работать он будет с оговорками: каркас напорного шланга рассчитан на внутреннее давление и не воспринимает сжатие, поэтому на больших диаметрах и глубоком разрежении стенка схлопывается. Для вакуумных линий берут изделия, у которых в паспорте прямо указано допустимое отрицательное давление, либо шланги с жёсткой стенкой и спиральным каркасом.
Как подобрать внутренний диаметр вакуумного шланга под конкретный насос?
Отталкиваются от диаметра входного штуцера насоса и объёмного расхода: при разрежении газ расширяется, поэтому скорость потока в линии растёт быстрее, чем следует из паспортной производительности насоса. Для коротких вакуумных линий ориентир составляет 8–15 м/с, при большей скорости заметно растут потери и шум. Занижать диаметр относительно штуцера не стоит, разве что поток ограничивают осознанно.
Выдержит ли гладкостенный силиконовый шланг разрежение до -0,9 бар и когда нужно армирование?
Гладкостенный силикон удерживает разрежение до -0,9 бар при небольшом внутреннем диаметре и достаточной толщине стенки; с ростом диаметра стенка теряет устойчивость и втягивается внутрь. Практический порог зависит от твёрдости по Шору A и соотношения диаметра к толщине, поэтому предельное разрежение всегда смотрят в паспорте изделия. Для больших проходных сечений и циклической нагрузки применяют армированные шланги со спиралью или оплёткой, это отдельный класс изделий на рынке.
Можно ли автоклавировать силиконовый вакуумный шланг и мыть его по CIP?
Силикон платиновой вулканизации выдерживает автоклавирование в типовых режимах 121–134 °C и CIP-мойку щелочными и кислотными растворами при умеренной температуре; конкретные значения (число циклов, концентрация щёлочи, температура раствора) указывают в паспорте изделия. Ограничения касаются концентрированных щелочей при высокой температуре и длительного воздействия пара под давлением: после них стенка мутнеет, твердеет и растрескивается. Пригодность для пищевых и фармацевтических линий подтверждают документы производителя, включая санитарно-эпидемиологическое заключение или регистрационное удостоверение для медицинских изделий.

