
Уплотнительный шнур: материалы и подбор
Материалы уплотнительного шнура: сравнение по условиям работы
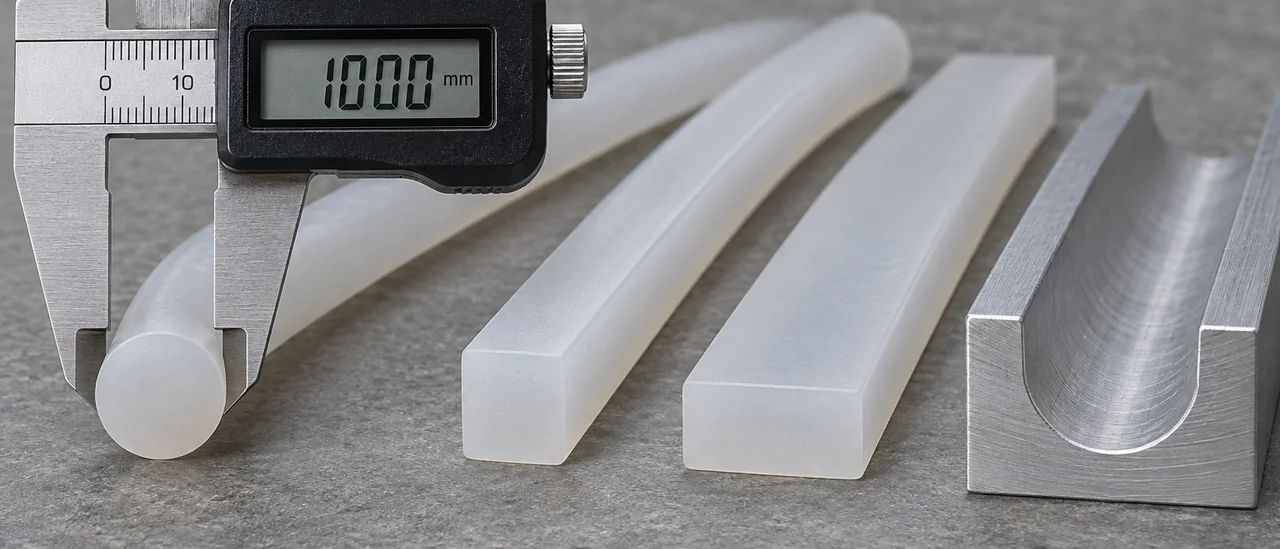
Материал уплотнительного шнура подбирают от рабочей среды, температуры и требований гигиены. Силикон платиновой вулканизации закрывает большинство задач с водными средами, паром и моющими растворами: сохраняет эластичность примерно от −60 до +200 °C, не содержит ДХБ. Номенклатура силиконовых шнуров круглого и профильного сечения включает монолитные изделия до 40 мм и позиции под нестандартную оснастку. Точные значения температуры, твёрдости и остаточной деформации берут из паспорта изделия: зависят от марки компаунда и геометрии сечения.
С минеральными маслами, топливом, абразивом или высоким давлением силикон уступает другим эластомерам. NBR держит масла и углеводороды, ЭПДМ лучше работает с водой и паром, FKM выдерживает агрессивные среды и до +200…+250 °C, ПТФЭ даёт минимальное трение и химическую инертность, полиуретан берёт истирание. Силикон пероксидной вулканизации прочнее на разрыв, но проигрывает платиновому по чистоте и запаху, поэтому для пищевых и медицинских узлов его применяют реже.
| Материал | Рабочая температура, °C (типовые; точно по паспорту) | Стойкость к средам | Твёрдость, Shore A | Типовое применение |
|---|---|---|---|---|
| Силикон платиновой вулканизации | −60…+200 | вода, пар, спирты; слаб к маслам | 30–70 | медицина, пищевое оборудование |
| Силикон пероксидной вулканизации | −50…+200 | аналогично, ниже гигиена | 40–70 | технические уплотнения |
| ЭПДМ | −50…+150 | вода, пар, щёлочи; слаб к маслам | 50–80 | пар, сантехника, фасады |
| NBR | −30…+110 | масла, топливо, СОЖ | 50–85 | гидравлика, узлы с маслом |
| FKM | −20…+250 | агрессивные среды, растворители | 60–90 | химия, горячие узлы |
| Полиуретан | −30…+80 | масла; чувствителен к пару | 70–95 | истирание, подвижные узлы |
| ПТФЭ | −200…+260 | почти инертен, минимум трения | не нормируется | агрессивная химия, пищёвка |
Геометрия шнура: сечение, допуски и канавка
Форма сечения решает, как уплотнительный шнур садится в паз. Круглый профиль даёт точечный контакт и прощает смещение при монтаже, квадратный и прямоугольный работают по всей площади и точнее ложатся в канавку. Герметичность задаёт степень заполнения паза: отношение объёма шнура к объёму канавки. Для статики типично 70–85 %, для подвижных узлов 60–75 %, точные значения берут из паспорта изделия.
| Сечение | Размер, мм | Заполнение паза | Типовое применение |
|---|---|---|---|
| Круглое | 2–40 | 70–85 % | фланцы, статика |
| Квадратное | 4–30 | 75–90 % | прямоугольный паз |
| Прямоугольное | 3–40 | 75–90 % | плоские уплотнения |
Допуск на сечение и разброс по длине бухты влияют не меньше формы. Если размер «плавает», в контуре появляются пережим и недожим. Для сечений 2–40 мм отклонение нормируется в десятых долях миллиметра, у мягких марок диапазон шире. Перед монтажом сверяйте фактический размер с чертежом канавки и оставляйте запас на тепловое расширение.
Твёрдость по Шору A и остаточная деформация сжатия
Почему мягкий шнур не всегда герметичнее
Твёрдость уплотнительного шнура по Шору A обычно лежит в диапазоне 30–80, для большинства узлов подбирают 50–70. Мягкий материал прижимается меньшим усилием и лучше заполняет неровности канавки, поэтому герметичен уже при низком давлении среды. Однако избыточно мягкий шнур выдавливается в зазор и хуже держится при монтаже. Жёсткий требует высокого усилия затяжки, зато стабильнее сопротивляется экструзии под давлением.
Второй параметр в паспорте, остаточная деформация сжатия, показывает, насколько шнур вернётся к исходной толщине после сжатия при нагреве; типовые испытания проводят при 70 или 100 °C в течение 24 или 70 часов. Чем ниже показатель, тем дольше узел сохраняет прижим и герметичность. Силикон платиновой вулканизации даёт значения порядка 10–25% в зависимости от твёрдости и режима испытания. Сверяйте в паспорте температуру, время выдержки и степень сжатия, иначе цифры разных марок несопоставимы.
Температура, среды и давление: границы применимости силикона
Силикон платиновой вулканизации сохраняет эластичность примерно от минус 50 до плюс 200 °C, кратковременно выдерживает больший нагрев. Воду, пар и разбавленные щелочи он переносит устойчиво, спирты ограниченно, при кратком контакте. Масла, топливо, растворители и ароматика вызывают набухание, для этих сред силикон не подходит. Границы по конкретной среде указывает паспорт изделия.
- Вода и пар до 100 °C: силикон работает устойчиво, перегретый пар требует проверки.
- Разбавленные щелочи и спирты: краткий контакт допустим, постоянный ускоряет разрушение.
- Масла, топливо, растворители, ароматика: шнур набухает и теряет эластичность.
- Абразивные среды: нужен защитный слой или износостойкий материал.
Уплотнительный шнур герметизирует за счёт сжатия, а не прочности материала: экструзия в зазор более 10–15 % от сечения снижает надёжность. В вакуумных системах важна остаточная деформация сжатия. Истирание ускоряют подвижные сопряжения и абразивные частицы. Давление выше 10 бар требует другой конструкции уплотнения.
Стерилизация, CIP-мойка и подтверждающие документы
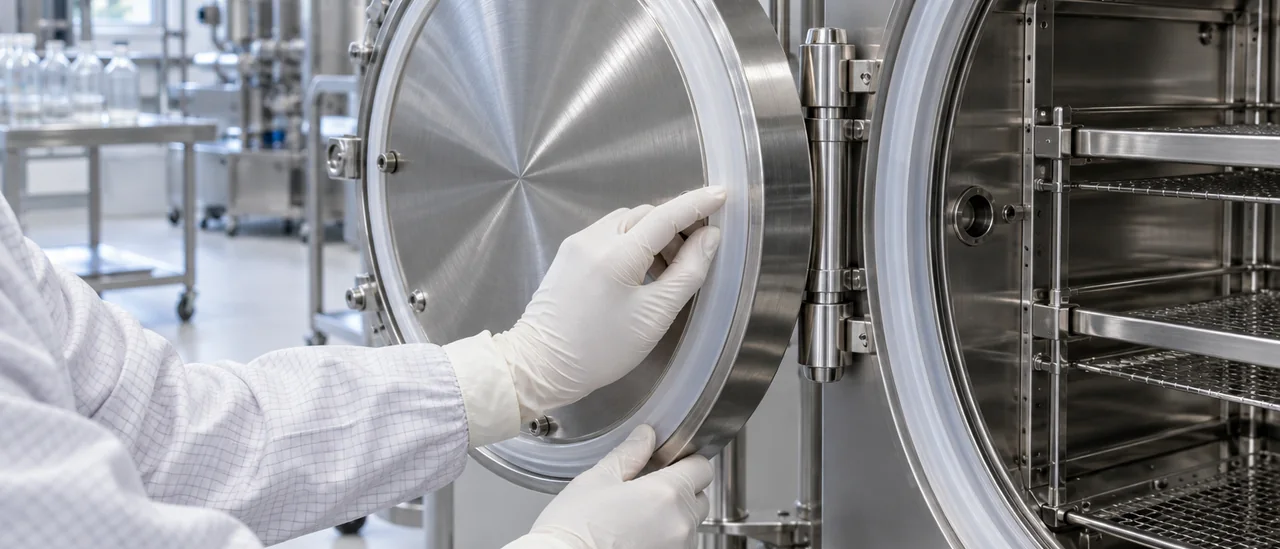
Режимы стерилизации и мойки задают ресурс уплотнительного шнура сильнее, чем рабочая температура. Типовые циклы: автоклав 121 °C (20–30 мин), автоклав 134 °C (4–7 мин), сухожаровой шкаф 160–180 °C, паровой и химический SIP. Каждый цикл добавляет нагрузку, поэтому ресурс считают в циклах, а не в часах, и проверяют по паспорту партии.
CIP ведут щелочными (на основе NaOH) и кислотными моющими при 60–80 °C с промежуточным ополаскиванием и сушкой. До закупки запрашивают паспорт партии с твёрдостью, диапазоном температур и допустимыми средами; для медицинских и пищевых применений нужны регистрационное удостоверение Росздравнадзора, заключение о соответствии санитарным требованиям и запись в реестре Минпромторга, перечень таких бумаг собран в разделе документы на силиконовые изделия.
Порядок подбора: чек-лист параметров узла
Подбор уплотнительного шнура начинают со среды: масла, топливо и концентрированные кислоты отсекают часть материалов. Затем фиксируют рабочую температуру и давление, по ним задают степень сжатия (типовой ориентир 15–25% от высоты сечения). Завершают размером канавки, твёрдостью по Шору A, режимами мойки и стерилизации, документами и объёмом партии.
- Среда: вода, пар, кислоты, щёлочи, спирты, масла, топливо.
- Температура и давление с учётом пиков при автоклавировании и CIP-мойке.
- Усилие прижима и степень сжатия под канавку.
- Твёрдость по Шору A и остаточная деформация сжатия после циклов.
- Документы: удостоверение Росздравнадзора, заключение о соответствии, реестр Минпромторга.
- Размеры сечения и объём партии: круглые шнуры до 40 мм.
Пять ошибок, приводящих к течи: подбор по цене, игнорирование теплового расширения, неверный допуск паза, монтаж с перекрутом, выход за температурный диапазон. При нагреве шнур удлиняется, жёстко зафиксированный контур деформируется. Узкий паз не оставляет места для деформации, перекрут создаёт локальные зазоры.
Шнур или профиль-уплотнитель: когда нужна нестандартная геометрия
Круглый уплотнительный шнур удобен в монтаже, но в открытом пазу смещается под нагрузкой и выдавливается в зазор, а на сложном контуре с поворотами и переменной высотой не даёт стабильного обжатия. Крепление клеем или скобами добавляет операцию и риск неравномерной посадки. Когда герметичность узла критична, заказывают силиконовый профиль-уплотнитель по чертежу: полый, лепестковый, с выступами, полками или каналом под ответную деталь. Такая геометрия фиксируется в пазу и повторяет контур детали.
Профиль формуют экструзией через оснастку под конкретное сечение. Реально получить стенку от 0,8 до 5 мм, высоту полки до 20 мм и габарит сечения до 40 мм; тонкие лепестки и внутренние полости проверяют на устойчивость формы. Допуски, радиусы и твёрдость указывают в паспорте изделия.
Входной контроль и поставка: что проверить в партии
Входной контроль начинается с измерения сечения: замерьте диаметр или сторону профиля в 5–6 точках по длине бухты, а не только на концах. Разброс говорит о нестабильности экструзии или деформации при транспортировке. Твёрдость проверяют по Шору A на торце и боковой поверхности: расхождение более 3–5 единиц от паспортного значения требует запроса у поставщика. Визуально ищите включения, сколы, разнотолщинность и открытые поры, которых у монолитного экструдированного шнура быть не должно.
Сверьте маркировку на бухте с документами: партия, дата изготовления, марка силикона, размер, твёрдость. Силикон держат вдали от прямого солнца, озона и масел, при умеренной температуре, без подвешивания за одну точку. Бухты не стоит долго хранить под собственным весом в штабеле, иначе круглое сечение теряет форму. Срок годности отсчитывают от даты изготовления, а перед запуском в узел полезно дать материалу отлежаться в цехе и повторно замерить сечение.
| Параметр | Что проверить |
|---|---|
| Сечение | Замер в 5–6 точках по длине, разброс в пределах допуска паспорта |
| Твёрдость | Шор A на торце и боковой поверхности, отклонение до 3–5 единиц |
| Поверхность | Отсутствие включений, пор, сколов, разнотолщинности |
| Документы | Маркировка, партия, дата, марка, размер, твёрдость |
Вопросы и ответы
Как подобрать диаметр шнура под канавку и какую степень сжатия считать рабочей?
Диаметр шнура подбирают по ширине канавки с учётом посадочного зазора: для круглого сечения канавку обычно заполняют на 70–85% по площади, а сжатие по высоте держат в пределах 15–30% от исходного диаметра. Меньше 10% не даёт стабильной герметичности при тепловом расширении и вибрации, больше 35% ускоряет остаточную деформацию и сокращает срок службы. Точные значения зависят от твёрдости (чаще 40–70 Shore A), рабочего давления и наличия упора, поэтому их уточняют по паспорту изделия и расчёту узла.
Что произойдёт с силиконовым шнуром при контакте с маслом, топливом или растворителем?
Силикон плохо совместим с неполярными средами: минеральными маслами, бензином, дизелем, керосином и ароматическими растворителями. При длительном контакте шнур набухает, теряет твёрдость и прочность, а с ростом температуры этот процесс ускоряется. Для таких сред рассматривают фторкаучук (FKM), этилен-пропиленовый (EPDM) или нитрильный (NBR) каучук, выбирая материал под конкретную среду и температурное окно.
Выдержит ли силиконовый шнур автоклавирование при 134 °C и сколько циклов?
Кратковременные циклы при 134 °C силикон платиновой вулканизации переносит, но ресурс зависит от марки, длительности выдержки, степени сжатия и режима сушки. Единой цифры по числу циклов нет: производитель материала приводит данные по термостойкости и остаточной деформации, и на них ориентируются при планировании замены. Для ответственных узлов ресурс подтверждают испытанием конкретной партии в реальном цикле стерилизации.


