
Лабораторные трубки: виды, материалы, назначение
Что называют лабораторной трубкой и какие задачи она закрывает
Лабораторные трубки транспортируют жидкости, газы и пробы между приборами. Типовые задачи: подача реагентов, вакуумная линия, отбор проб, линия перистальтического насоса, дренаж и газоотвод. Параметры трубки задают точность дозирования и чистоту пробы. Ошибка в подборе диаметра или материала отражается на воспроизводимости анализа.
Диапазон размеров широк: от капилляра с внутренним диаметром 0,5 мм до магистралей с внутренним диаметром от 25 до 40 мм. Лабораторный контур отличается от промышленного меньшими расходами и давлениями, частой заменой и повышенными требованиями к химической инертности. Важны стерилизация, мойка и отсутствие миграции компонентов в пробу. Поэтому в лабораториях чаще применяют силикон платиновой вулканизации, ПТФЭ или ПЭ, а выбор подтверждают паспортом изделия.
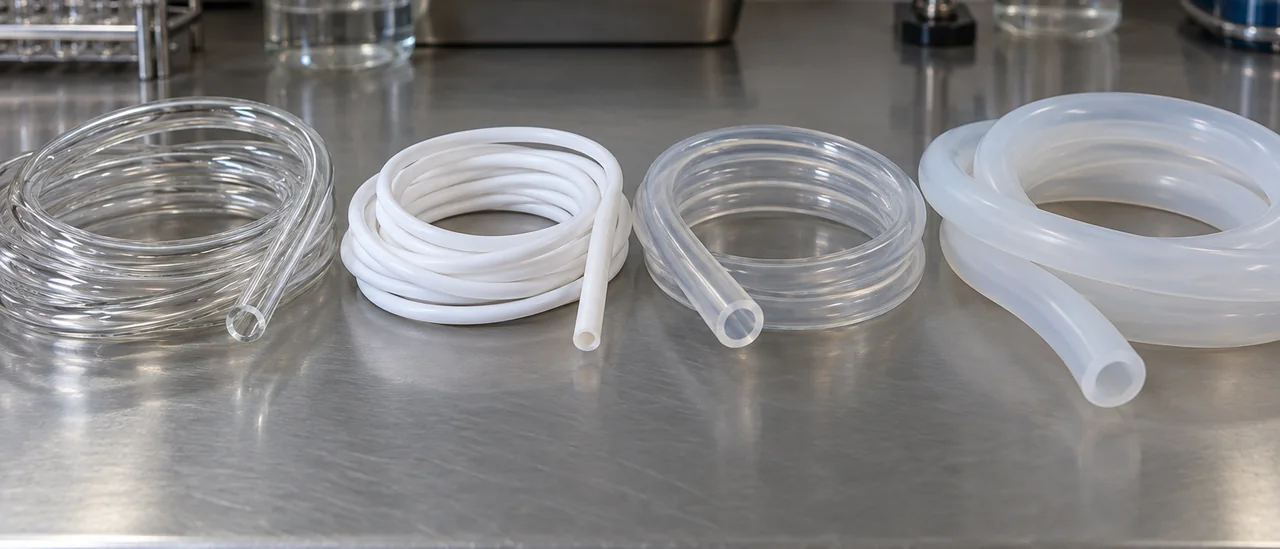
Материалы лабораторных трубок: стекло, ПТФЭ, полипропилен, ПВХ, силикон
Материал лабораторной трубки определяют четыре параметра: стойкость к рабочей среде, прозрачность, термостойкость и гибкость. Жёсткая стенка нужна для вакуумных линий, формованных узлов и визуального контроля потока, гибкая для перистальтических насосов, компенсации вибраций и монтажа по криволинейным трассам. Типовые диапазоны: силикон −50…+200 °C, ПТФЭ до +260 °C, полипропилен до +100 °C, ПВХ до +60 °C, точные значения берутся из паспорта изделия. Стоимость растёт от ПВХ и полиэтилена к ПТФЭ, поэтому материал подбирают по худшему из рабочих факторов.
Силикон платиновой вулканизации без ДХБ сочетает инертность к воде и слабым кислотам с эластичностью, поэтому его берут для фармацевтических и аналитических контуров, где нужны автоклавирование и повторяющаяся CIP-мойка. Гибкость сохраняется и при отрицательных температурах, пластификаторы не выделяются, допустимы сухой жар и гамма-стерилизация (см. лабораторные силиконовые трубки). Ограничения честные: масла, топливо, концентрированные растворители и высокое давление силикон не держит, при истирании стенка изнашивается быстрее. Для таких сред подходят ПТФЭ, полиэтилен или полиуретан.
| Материал | Типовой диапазон температур | Химическая стойкость | Стерилизация | Где применяют |
|---|---|---|---|---|
| Стекло | −50…+500 °C | Кислоты, щелочи, растворители, кроме HF | Автоклав, сухой жар | Реакционные узлы, аналитика |
| ПТФЭ и фторполимеры | до +260 °C | Инертен к кислотам, щелочам, растворителям, маслам | Автоклав, химическая | Агрессивные среды, газы |
| Полипропилен | до +100 °C | Кислоты и щелочи, ограниченно к ароматике | Автоклав, ограниченно | Пробоотбор, линии реагентов |
| ПВХ | до +60 °C | Не для растворителей и масел | Холодная дезинфекция | Дренаж, низкотемпературные линии |
| Силикон платиновой вулканизации | −50…+200 °C | Вода, слабые кислоты, щелочи; не масла и топливо | Автоклав, сухой жар, гамма | Перистальтика, фармконтуры |
| Полиэтилен и полиуретан | ПЭ до +80 °C, ПУ до +80 °C | ПЭ к кислотам и щелочам; ПУ к истиранию | Автоклав, ограниченно | Гибкие линии, пневматика |
Типы и конструкции: гибкие, жёсткие, капиллярные, вакуумные, насосные
Трубки одной марки выпускают в нескольких исполнениях, выбор определяется задачей линии. Капиллярные и газовые делают малого сечения, с внутренним диаметром от 0,5 до 2 мм и тонкой стенкой, чтобы не создавать лишнее сопротивление потоку. Гибкие соединительные работают на изгиб и повторные перегибы, здесь важнее радиус изгиба и твёрдость. Толстостенные берут для вакуума и давления: запас стенки не даёт трубке схлопнуться, для вакуумных линий дополнительно смотрят газопроницаемость материала.
Насосные конструкции считают отдельно: для перистальтики твёрдость по Шору A и упругость важнее толщины стенки, трубка должна восстанавливать форму после каждого сжатия роликами. Слишком мягкий материал сплющивается и даёт неравномерную подачу, слишком твёрдый быстрее устаёт и трескается. Подбор трубок для перистальтических насосов ведут по внутреннему диаметру, твёрдости и ресурсу сжатий. Точные значения указывают в паспорте изделия.
| Тип конструкции | Типовой диапазон | Ключевой параметр |
|---|---|---|
| Капиллярные, газовые | внутр. 0,5–2 мм | сопротивление потоку |
| Гибкие соединительные | внутр. 2–12 мм | радиус изгиба |
| Толстостенные | стенка от 2 мм | давление, вакуум |
| Насосные | внутр. 1–8 мм | Шор A, восстановление формы |
Размеры и геометрия: внутренний диаметр, наружный диаметр, толщина стенки, допуски
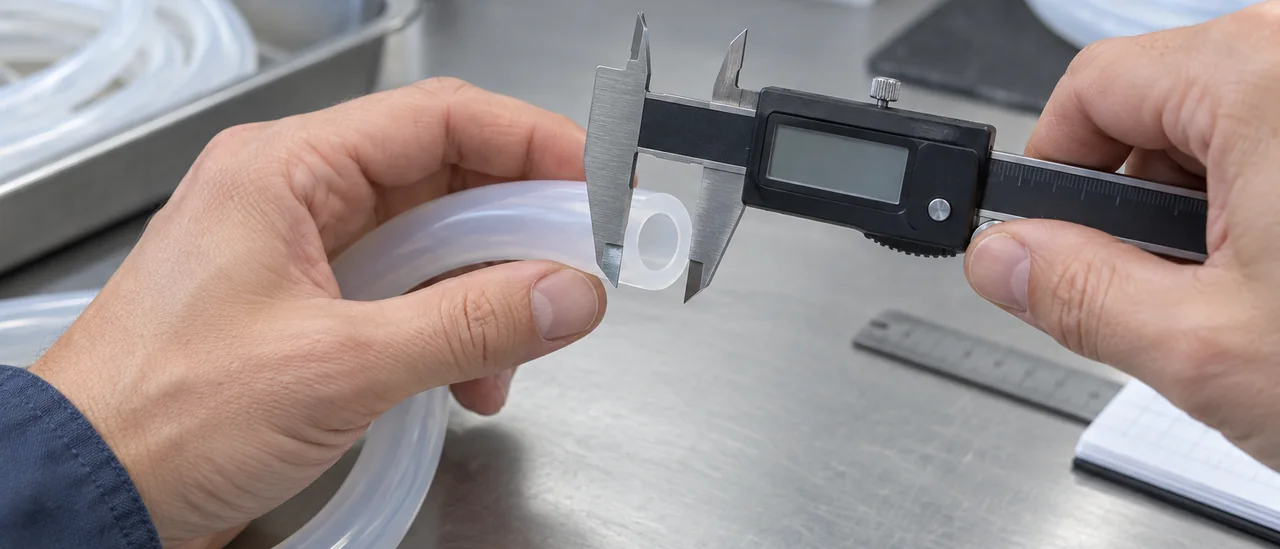
Размер трубки в маркировке указывают двумя числами: внутренний диаметр × наружный диаметр, например 6×10 мм. Толщина стенки (полуразность диаметров) определяет жёсткость, гибкость и стойкость к перепаду давления. При росте внутреннего диаметра растёт объёмный расход, но падает линейная скорость потока, а потери давления снижаются. Наружный диаметр должен совпадать с посадочным местом штуцера или фитинга с учётом допуска, обычно ±0,1…±0,3 мм.
Твёрдость по Шору A для лабораторных трубок лежит в диапазоне 40–80 и влияет на усилие натяга при монтаже и работу перистальтического насоса. Мягкие трубки (40–50 Шор A) легче надеваются на штуцер, лучше герметизируют неровности, но сильнее деформируются под давлением и быстрее изнашиваются в насосе. Более твёрдые (60–80 Шор A) устойчивы к схлопыванию и высокому давлению, однако требуют большего усилия при сборке и могут не подойти для вакуумных линий. Типовые шаги размеров: внутренний диаметр от 1 до 25 мм, наружный от 2 до 40 мм; точные допуски и значения твёрдости указывают в паспорте изделия.
Рабочие среды, температура и давление: где силикон уступает
Силикон платиновой вулканизации устойчив к водным средам, спиртам, слабым кислотам и щелочам, но набухает в неполярных жидкостях: минеральных и трансформаторных маслах, топливе, части ароматических растворителей. Набухание ведёт к росту объёма, размягчению и потере прочности, поэтому для таких сред трубки подбирают из ПТФЭ или полипропилена. Ограничение: невысокая прочность на раздир и склонность к истиранию при перистальтической подаче абразивных суспензий. Рабочий диапазон обычно от -60 до +200 °C, допустимое давление берут из паспорта изделия.
Давление гибкой силиконовой трубки без оплётки редко превышает 5–10 бар и падает с ростом температуры и диаметра. Для агрессивных сред и температур до +260 °C выгоднее ПТФЭ, для кислых и щелочных сливов достаточен полипропилен, для нейтральных водных линий подойдёт ПВХ. Для высоких давлений или вакуума с механической защитой применяют армированный шланг как отдельный класс изделий, а не как силиконовую продукцию.
Стерилизация, мойка и чистота контура
Режим стерилизации подбирают по материалу трубки: стекло и ПТФЭ выдерживают автоклав при 121 °C (20–30 мин) и 134 °C (4–6 мин), полипропилен и силикон платиновой вулканизации работают в паровом цикле, ПВХ автоклавированию не подлежит. Сухой жар 160–180 °C применим к стеклу и части термостойких полимеров, для гибких контуров непригоден. Химическая дезинфекция спиртами и перекисными составами подходит термочувствительным изделиям.
Число циклов автоклавирования ограничено и фиксируется в паспорте изделия: после ресурса силикон теряет эластичность и мутнеет. Для многоразовых контуров применяют CIP-мойку щелочными (pH 11–13) и кислотными растворами при 60–80 °C с промывкой водой. Одноразовые контуры хранят в закрытой упаковке, без прямого солнца и при умеренной влажности.
- Паровой автоклав 121 °C, 20–30 мин: стекло, ПТФЭ, силикон, полипропилен.
- Паровой автоклав 134 °C, 4–6 мин: ускоренный цикл для тех же материалов.
- Сухой жар 160–180 °C: только стекло и термостойкие полимеры.
- CIP-мойка: щёлочь или кислота 60–80 °C, затем промывка водой.
Как подобрать лабораторную трубку: порядок действий и типовые ошибки
Подбор начинают со среды: состава, концентрации, масел и растворителей. Затем фиксируют рабочую и максимальную температуру с запасом, давление или вакуум, расход. Далее выбирают способ соединения (штуцер, хомут, фитинг), режим стерилизации и объём партии. В паспорте проверяют твёрдость по Шору A, допуск по стенке и документы.
- Среда: набухание силикона в маслах и топливах.
- Температура: запас 20–30 °C до предела материала.
- Расход: считать внутренний диаметр, а не наружный.
- Стерилизация: автоклав 121–134 °C, CIP и сухой жар.
Пять ошибок заметны уже на монтаже. Трубку берут по наружному диаметру, тогда как расход и давление определяет внутренний. Игнорируют набухание в маслах и топливе, где силикон теряет прочность. Размер ставят «на глаз», поставщика меняют без входного контроля партии.
Документы, партии и приёмка: что проверить до закупки
Перед закупкой лабораторных трубок запрашивают подтверждающие документы: регистрационное удостоверение Росздравнадзора, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, запись в реестре Минпромторга. Для медицинского и пищевого применения эти бумаги закрывают вопросы входного контроля. Для технического контура состав документов согласуют заранее.
В паспорте партии смотрят марку материала и тип вулканизации, размеры с допусками, твёрдость по Шору A, температурный диапазон, дату выпуска и условия хранения. Нестандартные размеры изготовляют по чертежу, сроки зависят от оснастки, партию планируют с запасом. Расхождение паспорта и маркировки на упаковке является поводом вернуть партию до начала работ.
Вопросы и ответы
Чем лабораторная трубка отличается от технической по допускам, материалам и документам?
Ключевое отличие в точности размеров и чистоте материала. Для лабораторных задач внутренний и наружный диаметр часто нормируют с допуском ±0,1 мм, тогда как технические трубки могут иметь ±0,3 мм и более. Материал обычно силикон платиновой вулканизации без ДХБ, а партия сопровождается паспортом с указанием твёрдости по Шору A и температурного диапазона. Документы могут включать регистрационное удостоверение Росздравнадзора или санитарно-эпидемиологическое заключение, если трубка предназначена для контакта с пищевыми или биологическими средами.
Какой внутренний диаметр выбрать под штуцер 6, 8 или 10 мм, чтобы соединение не подтекало?
Для плотной посадки без зазора внутренний диаметр трубки берут на 0,5–1,0 мм меньше наружного диаметра штуцера. Под штуцер 6 мм подойдёт трубка с внутренним диаметром 5,0–5,5 мм, под 8 мм — 6,5–7,0 мм, под 10 мм — 8,5–9,0 мм. Толщина стенки при этом должна быть не менее 1,5–2 мм, а твёрдость по Шору A в диапазоне 50–60 единиц, чтобы силикон обжимал штуцер, но не срезался при монтаже. При рабочем давлении выше 2 бар дополнительно ставят хомут или феррулу, так как одна посадка с натягом не гарантирует герметичность.
Выдерживает ли силиконовая трубка автоклавирование при 134 °C и сколько циклов?
Силикон платиновой вулканизации обычно выдерживает паровой автоклав при 134 °C, но число циклов зависит от толщины стенки, качества пара и марки материала. Типовой ресурс составляет от 50 до 100 циклов до заметного отверждения или появления микротрещин. Производитель указывает рекомендуемые режимы стерилизации в паспорте изделия, там же приводится максимальная температура и время выдержки. После каждого цикла полезно проверять эластичность и отсутствие липкости на поверхности.
Почему силиконовая трубка набухает в масле или растворителе и чем её заменить в этом узле?
Силикон активно поглощает неполярные жидкости: минеральные масла, топливо, ароматические растворители. Это приводит к увеличению объёма, потере прочности и изменению геометрии, вплоть до разрыва в месте соединения. Для таких сред подходят трубки из фторполимеров (PTFE, FEP), фторкаучука (FKM) или маслостойкой резины на основе NBR, если температура не превышает 100–120 °C. Выбор зависит от конкретной жидкости и рабочей температуры, поэтому перед заменой стоит сверить химическую стойкость по таблицам производителя материала.
Можно ли заказать трубку нестандартного сечения и какие данные нужны для изготовления оснастки?
Да, экструзией изготавливают трубки и шнуры по индивидуальным размерам, включая нестандартные сечения. Для расчёта оснастки нужен чертёж или эскиз с внутренним и наружным диаметром, толщиной стенки, допусками, длиной и радиусом гибки, если он критичен. Также указывают марку силикона, твёрдость по Шору A, цвет, требования к поверхности и объём партии. Например, ИТЕК производит оснастку под нестандартные трубки с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм, поэтому в заявке достаточно перечислить эти параметры и ожидаемый температурный режим эксплуатации.


