
Термостойкая силиконовая трубка: характеристики
Какой диапазон температур выдерживает термостойкая силиконовая трубка
Для силикона платиновой вулканизации типовой рабочий диапазон: от минус 60 до плюс 200 °C, кратковременные пики достигают плюс 250 °C. Рабочая температура сохраняет эластичность и прочностные свойства весь срок службы, обычно тысяч часов. Кратковременный нагрев длится минуты, аварийный пик, несколько секунд до деградации.
Расхождение цифр в описаниях похожих изделий объясняется твёрдостью по Шору A, составом компаунда, наполнителями и методом вулканизации. Производители указывают длительную или пиковую границу без условий испытаний. Сравнивать корректно значения с одинаковой выдержкой и средой, точные цифры для партии берут из паспорта изделия и протоколов испытаний.
Материал и геометрия: что формирует термостойкость
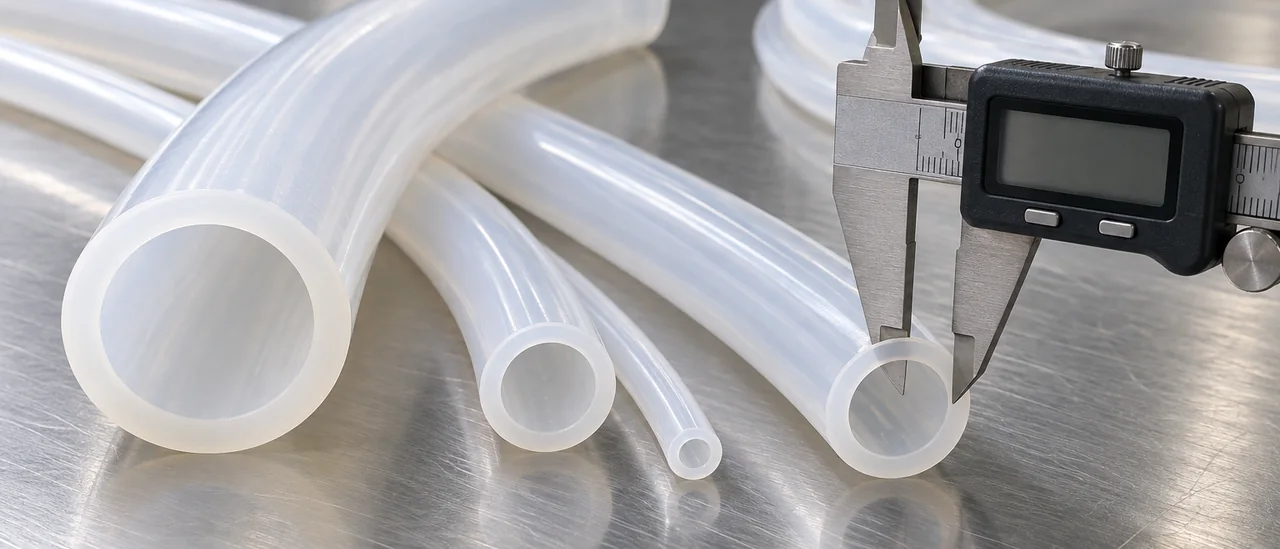
Термостойкость силиконовой трубки определяется маркой компаунда и способом вулканизации. Платиновая вулканизация без ДХБ формирует стабильную пространственную сетку полимера и не оставляет побочных продуктов распада, которые могли бы мигрировать при нагреве. Такие изделия сохраняют эластичность в горячей среде дольше материалов с пероксидной сшивкой. Твёрдость по Шору A от 30 до 80 задаёт жёсткость: мягкие трубки лучше компенсируют тепловое расширение, жёсткие точнее держат форму под нагрузкой.
На поведение термостойкой силиконовой трубки при нагреве геометрия влияет не меньше материала. Внутренний диаметр от 1 до 25 мм и наружный от 2 до 40 мм перекрывают большинство промышленных задач, а толщина стенки задаёт запас по температуре и давлению. Чем толще стенка, тем медленнее прогревается материал и тем выше допустимое рабочее давление при нагреве. Тонкостенные трубки быстрее отводят тепло, но сильнее теряют форму при изгибе и вибрации. Точные значения для конкретной партии указывают в паспорте изделия.
Среда под нагревом: где силикон работает, а где нет
В горячей воде и насыщенном паре низкого давления до +120 °C термостойкая силиконовая трубка сохраняет эластичность, но запас по давлению и сроку службы ниже, чем в холодном контуре. Сухой горячий воздух в термостатах силикон держит до +200 °C, ресурс падает с ростом температуры. Паровое автоклавирование при 121 и 134 °C и CIP-мойка щелочными растворами при 80–90 °C добавляют фактор цикличности и концентрации. Подбор ведут по сочетанию температуры, давления и химии.
Масла, топливо, растворители, концентрированные кислоты и щёлочи вызывают набухание и размягчение силикона, здесь его заменяют на фторполимеры и другие эластомеры. Пищевые жиры и растительные масла при нагреве тоже ускоряют набухание, для жирных сред материал подбирают отдельно. Точные значения берутся из паспорта изделия.
| Среда или процесс | Типовой рабочий диапазон | Что учесть при подборе |
|---|---|---|
| Горячая вода и пар низкого давления | до +120 °C | запас по давлению и сроку службы |
| Сухой горячий воздух, термостаты | до +200 °C | ресурс падает с нагревом |
| Паровое автоклавирование | 121 и 134 °C | число циклов, деформация |
| CIP-мойка щелочными растворами | 80–90 °C | концентрация и время промывки |
| Холодильные и морозильные контуры | от минус 40 до минус 60 °C | сохранение эластичности |
| Пищевые жиры и растительные масла | ограничение по набуханию | подбор по паспорту изделия |
| Топливо, индустриальные масла, растворители | силикон не подходит | фторполимеры и другие эластомеры |
- Давление пара проверяйте отдельно: при +120 °C запас ниже, чем в холодном контуре.
- После CIP-мойки промывайте трубку: остатки щёлочи меняют поверхность.
- При автоклавировании 134 °C учитывайте число циклов из паспорта изделия.
- Для жирных сред уточняйте стойкость заранее: набухание снижает проходное сечение.
Давление, вакуум и термоциклирование
Допустимое рабочее давление термостойкой силиконовой трубки зависит от температуры: паспортные значения при плюс 20 °C нельзя переносить на плюс 150 °C, где предел падает в разы. Ориентируйтесь на график «давление, температура» из паспорта изделия, а не на одну цифру. Малый радиус изгиба добавляет напряжение в стенке и снижает запас по давлению, поэтому на изогнутых участках берут трубку с большей толщиной стенки. В вакуумных линиях критична жёсткость стенки: тонкостенная трубка при нагреве может схлопнуться.
Частые термоциклы ускоряют старение: материал отвердевает, поверхность становится липкой, затем появляются трещины и меняется цвет. Эти признаки служат сигналом к замене до разгерметизации контура. При циклической работе от минус 40 до плюс 200 °C ресурс ниже, чем при стабильной температуре. Для линий с перепадами давления и температуры закладывайте запас по толщине стенки и проверяйте шланг по регламенту.
Стерилизация и мойка: автоклав, сухой жар, CIP
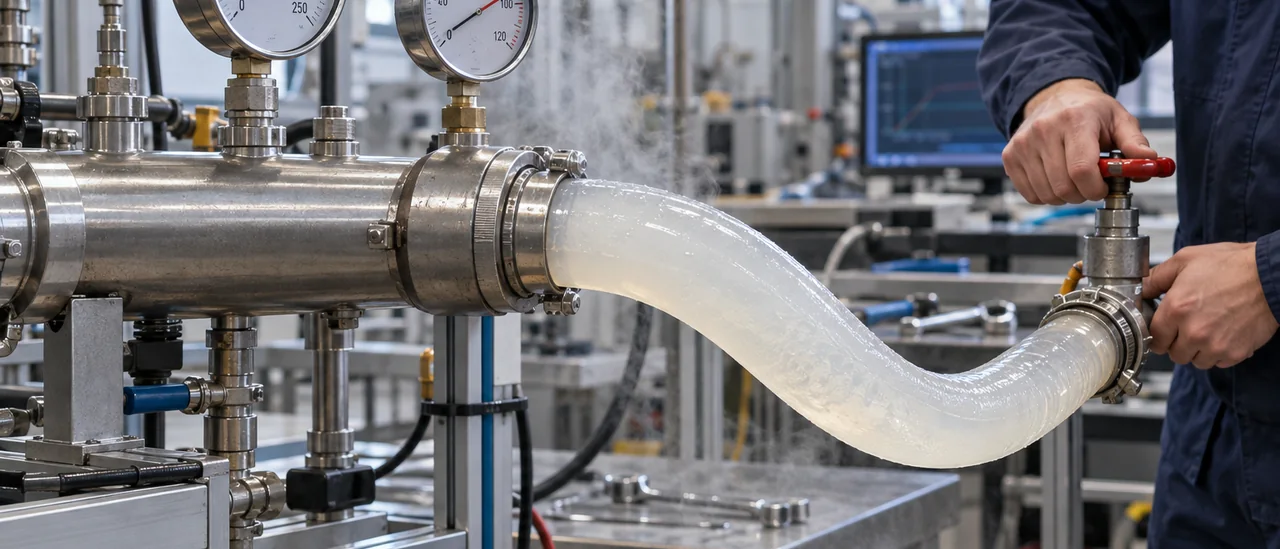
Паровая стерилизация в автоклаве остаётся основным режимом: выдержки при 121 °C и 134 °C силикон платиновой вулканизации переносит без потери формы. Сухой жар жёстче: при 160–180 °C стенка прогревается быстрее, число допустимых циклов сокращается. Мойку на месте (CIP) и стерилизацию на месте (SIP) ведут щелочными и кислотными растворами при 80–90 °C. Ресурс термостойкой трубки считают не месяцами, а циклами, поэтому в паспорте указывают их предельное количество.
| Метод | Типовой режим |
|---|---|
| Пар, автоклав | 121 °C, 134 °C |
| Сухой жар | 160–180 °C |
| CIP / SIP | щелочь, кислота, 80–90 °C |
Чередование агрессивной химии и высокой температуры ускоряет деградацию сильнее, чем каждый фактор по отдельности. После CIP важна сушка: остатки влаги под хомутами и в порах при повторном нагреве дают дополнительную нагрузку. Точные цифры по циклам зависят от марки материала, концентрации реагентов и длительности выдержки, их берут из паспорта изделия. Если среда содержит масла или топливо, даже термостойкая силиконовая трубка теряет ресурс быстрее.
Как подобрать термостойкую трубку под задачу: порядок и чек-лист
Подбор термостойкой силиконовой трубки ведут от температуры: фиксируют рабочую и пиковую (кратковременную) температуру среды, её состав под нагревом, рабочее и импульсное давление, вакуум. Затем переходят к геометрии и способу соединения. Общий порядок критериев изложен в материале как выбрать силиконовую трубку.
Размерную цепочку строят от штуцера и требуемого расхода: внутренний диаметр от 1 до 25 мм, наружный от 2 до 40 мм; типовые варианты собраны в разделе силиконовые трубки и шланги. Далее уточняют режимы мойки и стерилизации, ресурс и объём партии. Итоговый перечень для заявки и сверки с паспортом приведён ниже.
- Рабочая и пиковая температура среды, длительность пиков, число термоциклов.
- Состав среды: вода, пар, моющие и дезинфицирующие растворы, масла и жиры.
- Рабочее и импульсное давление, вакуум, допустимая деформация стенки.
- Внутренний и наружный диаметр, толщина стенки, твёрдость по Шору A.
- Режим стерилизации: автоклав, сухой жар, температура и число циклов.
- Документы партии: паспорт изделия, регламент CIP, подтверждение назначения.
Документы, партии и приёмка термостойких трубок
Характеристики термостойкой трубки подтверждает паспорт изделия: точные значения для конкретной марки компаунда, включая рабочий диапазон температур, твёрдость по Шору A и допустимое давление. Для медицинского и пищевого применения добавляются разрешительные документы: регистрационное удостоверение Росздравнадзора № РЗН 2024/22268 и заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Продукция ИТЕК внесена в Реестр российской промышленной продукции Минпромторга (реестровые номера 10736582 и 10791405). Полный перечень подтверждающих документов на продукцию приведён в отдельном разделе.
Стандартные размеры закрывают большинство задач, изделия под конкретное оборудование изготавливаются по чертежам и техническим требованиям заказчика, включая оснастку под нестандарт. При входном контроле партии паспортные данные сверяют с фактическими: внутренний и наружный диаметр, толщина стенки, длина, твёрдость по Шору A, состояние поверхности. Документы на материал позволяют соотнести партию с требованиями технологического процесса. Показатель, не указанный в паспорте, согласуют до запуска в производство.
Вопросы и ответы
До какой температуры силиконовая трубка сохраняет эластичность и не трескается?
Типовой диапазон для силикона платиновой вулканизации: от минус 60 до плюс 200 °C при непрерывной работе. Кратковременно допускается нагрев до 250 °C, но после этого возможна потеря эластичности. Точные границы зависят от марки и указываются в паспорте изделия. При превышении температуры начинается деструкция полимера, появляются трещины.
Сколько циклов автоклавирования при 134 °C выдерживает трубка и как понять, что её пора менять?
Производители обычно указывают ресурс от 100 до 200 циклов при 134 °C, но цифра зависит от толщины стенки и условий сушки. Признаки износа: помутнение, липкость, микротрещины, изменение внутреннего диаметра. Если трубка потеряла эластичность или на ней появились трещины, её дальнейшее использование небезопасно. Ресурс конкретной партии смотрите в паспорте.
Какое рабочее давление допустимо для трубки при 150 °C, если в паспорте указано значение при 20 °C?
С ростом температуры допустимое давление снижается: для силикона при 150 °C оно может составлять от 30 до 50 процентов от значения при 20 °C. Универсальной цифры нет, так как она зависит от внутреннего и наружного диаметра, толщины стенки и способа соединения. Запросите у поставщика коэффициент снижения для конкретного типоразмера. Для высоких давлений и температур силикон уступает армированным или металлическим шлангам.
Можно ли использовать термостойкую силиконовую трубку для горячего масла или дизельного топлива?
Силикон плохо совместим с маслами, топливом и растворителями: он набухает, теряет прочность и может разрушаться. Для горячего масла и дизельного топлива лучше подходят фторкаучук (FKM), PTFE или другие маслостойкие материалы. Если среда только пищевое масло при умеренной температуре, возможен ограниченный ресурс, но нужна проверка на конкретной среде. В паспорте обычно указана стойкость к средам.
Какие документы запрашивать у поставщика для пищевого и медицинского применения и можно ли заказать нестандартный размер?
Для медицинских изделий нужен регистрационный документ Росздравнадзора, для пищевого контакта — свидетельство о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Также полезно проверить наличие записи в Реестре российской промышленной продукции Минпромторга. Нестандартные размеры изготавливают по чертежам заказчика с использованием индивидуальной оснастки. Сроки зависят от сложности профиля и партии.


