
Рупластика
Что такое Рупластика и какие задачи она закрывает для технолога
Рупластика является международной выставкой полимерной и резиновой индустрии, которая проходит в Москве на площадке Expocentre ежегодно в январе. Здесь собираются поставщики сырья, производители оборудования и оснастки, переработчики и сервисные компании. Технолог, конструктор или снабженец едет сюда, чтобы увидеть технику в работе, сравнить материалы разных поставщиков за один день и забрать образцы с паспортами. Даты, часы работы и условия входа уточняйте только на сайте организатора: они меняются от сезона к сезону.
Готовьте список задач заранее: какие трубки, шнуры или профили вы подбираете, какие параметры критичны, что вызывает вопросы у текущего поставщика. Сравнить тематику и формат разных лет помогает наш обзор Рупластики 2023 года: он показывает, насколько насыщенными бывают стенды по материалам и оснастке. С готовыми вопросами вы за день обойдёте больше нужных стендов и вернётесь с конкретными цифрами.
Разделы выставки: оборудование, сырьё, переработка, контроль
На Рупластике экструзионные линии и термопластавтоматы занимают основную площадь: узлы пластикации, шнековые пары, охлаждение и приёмка. Рядом выставляют формующую оснастку, экструзионные головки, калибраторы и вакуумные ванны, задающие геометрию профиля и трубки. Отдельный блок отведён дозированию и смешению компаундов.
Лабораторный салон собирает реометры, пластометры, разрывные машины и толщиномеры. Секция переработки отходов охватывает шредеры, дробилки, грануляторы и регрануляцию, аддитивные технологии представлены промышленной 3D-печатью. Деловая программа и тематические салоны меняются год к году, маршрут по павильонам строят заранее по плану организатора.
| Оборудование | экструдеры, ТПА, периферия |
| Сырьё и компаунды | дозаторы, смешение, марки |
| Оснастка | головки, калибраторы |
| Контроль | реометры, разрывные машины |
| Рециклинг, 3D | дробилки, грануляторы, принтеры |
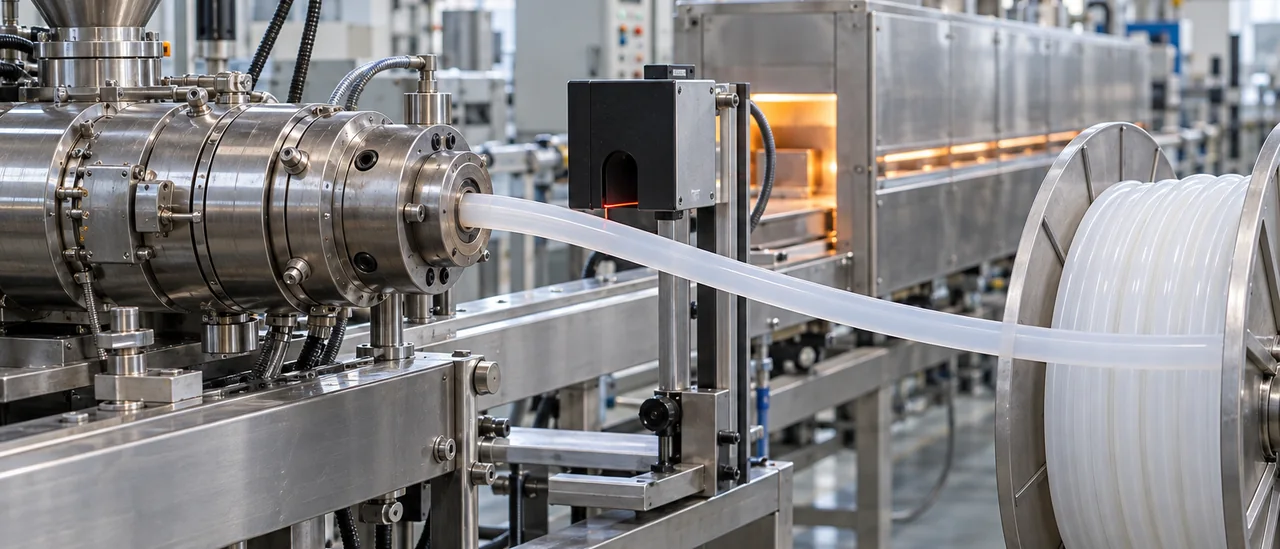
Силиконовая экструзия на стендах: оборудование и оснастка
На стендах Рупластики по силиконовой экструзии смотрят геометрию шнека и профиль зон обогрева: от них зависит стабильность подачи компаунда. Формующая головка с дорном и матрицей задаёт допуск по внутреннему и наружному диаметру, калибровка определяет толщину стенки. Заявленный типоразмер не говорит о разбросе, поэтому у поставщика просят образцы из конкретной партии.
Вулканизационный туннель с выверенным температурным профилем фиксирует размеры до намотки, иначе трубку ведёт. Лазерный контроль диаметра в линии и системы резки показывают, держит ли производство допуск по всей длине. По этим узлам видно, потянет ли поставщик стенку 1,5 мм при наружном 8 мм.
| Узел линии | Что проверяют |
|---|---|
| Формующая головка | допуск по диаметру и стенке |
| Вулканизационный туннель | температурный профиль |
| Лазерный контроль | разброс размеров в партии |
Материалы: силикон платиновой вулканизации и его параметры
В TDS и паспорте изделия смотрят тип вулканизации, отсутствие ДХБ, твёрдость по Шору A, рабочий температурный диапазон и подтверждающие документы. Точные значения зависят от марки компаунда, поэтому поставщиков корректно сравнивать по паспорту и TDS, а не по описанию на стенде. На «Рупластике» эти данные удобно сверять с представителем производителя напрямую.
Силикон платиновой вулканизации стоек к воде, пару, разбавленным кислотам и щелочам, но плохо работает с маслами, топливом и растворителями. Под давлением и на истирание он уступает другим эластомерам, и это повод выбрать иной материал. Медицинские и пищевые марки различаются не столько компаундом, сколько набором подтверждающих документов. Что проверять, сведено в таблицу.
| Параметр | Что уточнить |
|---|---|
| Вулканизация | платиновая, без ДХБ |
| Твёрдость | Шор A, допуск по партии |
| Температура | °C, пик и длительный режим |
| Документы | паспорт, ТУ, регистрационное удостоверение |
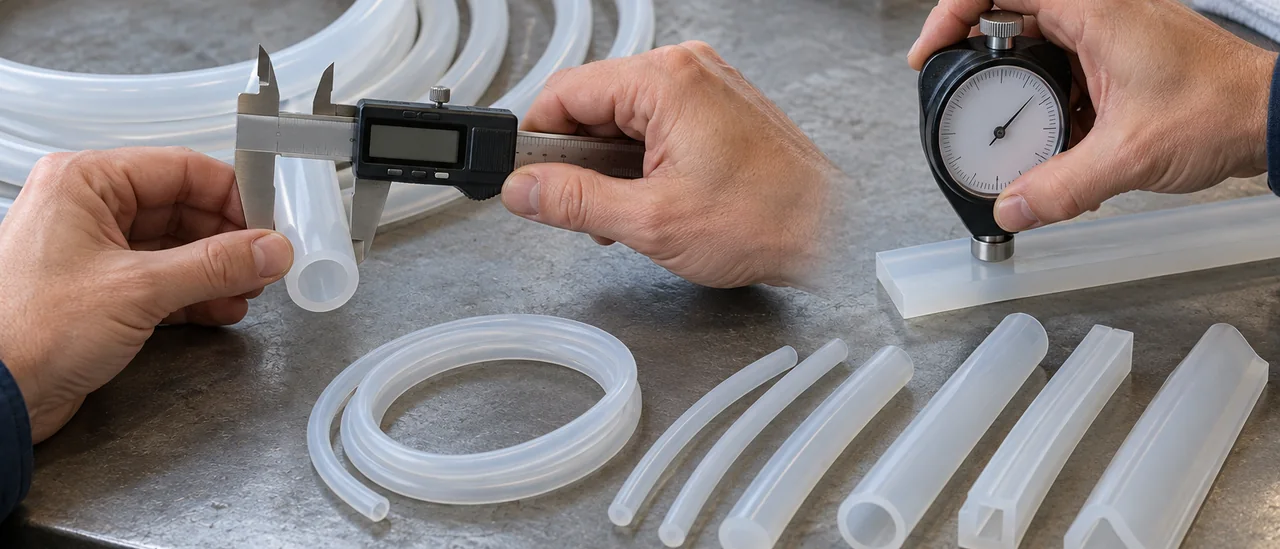
Чек-лист подбора: параметры, которые фиксируют до запроса цены
Подбор начинают с внутреннего диаметра: он задаёт расход среды и посадку на штуцер, наружный ограничен местом в зажиме. Толщину стенки фиксируют с допуском, например ±0,1 или ±0,2 мм, иначе после монтажа возможны пережим или зазор. Указывают длину и способ резки: прямой рез, лазер, шлифовка торца. Твёрдость по Шору A связывают с узлом: мягкий силикон 40–50 A садится на тонкие штуцеры, жёсткий 60–70 A держит форму при вакууме.
- Рабочая температура среды и окружающей среды, включая пики при мойке.
- Давление и вакуум, тип соединения, способ фиксации хомутом.
- Контактирующая среда: вода, пар, молоко, масла, щёлочь, спирты.
- Стерилизация и мойка: автоклав 134 °C, CIP, SIP, дезинфекция.
- Ресурс в циклах, срок службы и объём партии с прослеживаемостью.
Параметры сводят в одну спецификацию до запроса цены, иначе поставщик даёт цифры наугад. Точные значения допуска, твёрдости и ресурса берут из паспорта изделия. На Рупластике эти данные удобно сверить с образцами и оснасткой на стендах. Типовые ошибки: подбор по наружному диаметру вместо внутреннего, игнорирование условий мойки и отсутствие требований к прослеживаемости партии.
| Категория изделия | Типовой диапазон размеров | Что определяет выбор | Типичные условия работы |
|---|---|---|---|
| Трубка техническая | внутр. 1–25 мм, наруж. 2–40 мм | стенка, допуск, твёрдость | воздух, вода, масла, −60…+200 °C |
| Трубка медицинская и лабораторная | внутр. 1–12 мм | твёрдость, качество торца | автоклав 134 °C, дезинфекция |
| Трубка для перистальтического насоса | внутр. 0,5–12 мм | эластичность, ресурс изгиба | постоянная деформация, до +80 °C |
| Пищевой шланг | наруж. до 40 мм | стенка, платиновая вулканизация | CIP, пар, молоко, сиропы, до +150 °C |
| Круглый шнур | до 40 мм | твёрдость, точность диаметра | уплотнение, виброразвязка |
| Квадратный и прямоугольный шнур | сечение по чертежу | форма, точность сечения | уплотнение крышек, зазоры |
| Профиль или полоса по чертежу | по оснастке | геометрия, твёрдость | гибкая защита, уплотнение, статика |
Документы поставщика: чем подтверждают допуск к медицине и пищевке
У поставщика запрашивают пакет документов: регистрационное удостоверение Росздравнадзора, заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям, запись в реестре российской промышленной продукции Минпромторга, паспорт изделия и протоколы испытаний на партию. Это базовый допуск для медицинского и пищевого применения. На «Рупластике» удобно сверять реквизиты прямо на стенде, не дожидаясь письменного ответа.
Копия без номера, срока действия и области применения не даёт снабженцу оснований для закупки: она не привязана ни к изделию, ни к партии. Прослеживаемость партии фиксируют в паспорте (номер, дата, размеры, твёрдость по Шору A, температурный диапазон) и в протоколах на каждую партию, а не на вид продукции. подтверждающие документы на силиконовые изделия запрашивают заранее, вместе с образцами.
Где силикон уступает: среды и условия для других материалов
Силикон платиновой вулканизации устойчив к воде и спиртам, но минеральные масла и топливо вызывают набухание и потерю прочности. Ароматические и хлорированные растворители также разрушают материал. В абразивных средах он истирается быстро даже при твёрдости 50–70 Shore A. На «Рупластике» такие задачи закрывают шлангами из других полимеров.
Длительная работа под давлением выше 10–15 бар силиконовым трубкам не подходит: стенка деформируется, соединения ослабляются. При нагреве выше +200 °C типовые марки деградируют, паспортный диапазон чаще лежит в пределах −60…+200 °C. Армированные шланги и пористые, вспененные шнуры решают другие задачи и делаются по иной технологии.
- Минеральные масла, бензин и дизель: силикон набухает, тогда как NBR и FKM стойки.
- Ароматические растворители и кетоны: подбирают фторполимеры.
- Абразивные сыпучие среды: износостойкость выше у полиуретана.
- Давление свыше 10–15 бар: применяют армированные шланги с оплёткой.
- Температура выше +200 °C: нужны специальные марки.
После выставки: от образца и чертежа к серийной партии
После Рупластики у инженера остаётся папка контактов и набор образцов: сравнить паспорта по единой методике, проверить твёрдость по Шору A, диапазон температур и допустимые среды. Испытания на стенде или в автоклаве показывают то, чего нет в спецификации: как ведёт себя размер после стерилизации, нет ли липкости, держит ли трубка давление при рабочей температуре. Чертёж и допуски согласуют до заказа: внутренний и наружный диаметр, толщину стенки, овальность, длину отрезки и отклонения по партии.
При переходе к серийной партии типоразмеры удобно сверить заранее по силиконовые трубки и шланги по типоразмерам. Оснастку под нестандартное сечение изготавливают не мгновенно, поэтому её сроки уточняют до согласования чертежа, а минимальный объём партии и периодичность поставок привязывают к расходу материала на участке. Повторяемость размеров проверяют на выборке: диаметры, твёрдость, длина, сверка с паспортом. Если поставщик выпускает изделия по чертежам заказчика методом экструзии, как ИТЕК, эти пункты закрываются одним техпроцессом.
Вопросы и ответы
Что даёт выставка инженеру, если задача сводится к подбору силиконовой трубки под конкретный узел?
Образец можно взять в руки, согнуть, оценить упругость и толщину стенки, приложить к штуцеру на месте. Такая проверка занимает минуты и часто снимает вопрос о том, подойдёт ли геометрия. Но допуски, твёрдость по Шору A и рабочий диапазон температур всё равно сверяют с паспортом изделия, а не с видом детали.
Как выставка помогает при подборе нестандартного силиконового профиля или шнура по чертежу?
Со специалистом на стенде быстрее разобрать сечение, радиусы, допуски и способ изготовления оснастки. По эскизу сразу видно, реально ли получить такой профиль экструзией и какие отклонения закладывать в допуск. Для шнуров уточняют, идёт ли речь о круглом, квадратном или прямоугольном сечении и какой размер считается определяющим.
Какие вопросы задать поставщику силикона на стенде, чтобы потом корректно сравнить предложения?
Спросите марку силикона и тип вулканизации, диапазон рабочих температур, твёрдость по Шору A, допустимые среды и давление. Отдельно уточните наличие регистрационного удостоверения, заключения о соответствии санитарным требованиям и реестровых номеров Минпромторга. Зафиксируйте минимальную партию, срок изготовления и стоимость оснастки под нестандартный размер, иначе предложения окажутся несопоставимыми.
Заменяет ли посещение выставки собственные испытания и проверку документов поставщика?
Нет. Стенд помогает быстро сузить круг кандидатов и убрать заведомо неподходящие варианты. Совместимость с конкретной средой, ресурс после автоклавирования или CIP-мойки, поведение под давлением подтверждают только испытаниями на вашем оборудовании. Паспорта, протоколы и партийные документы тоже проверяют по факту поставки.


