
Входной контроль материалов: как проверить партию трубок и профилей
Что и в каком порядке проверяют при приёмке партии
Входной контроль начинают с документов: паспорт изделия, чертёж, сведения о марке силикона и отсутствии ДХБ. Пока партия не идентифицирована, замеры лишены смысла: норма берётся из паспорта. Сверяют номер партии, дату выпуска и маркировку упаковки.
Далее геометрия (диаметр, стенка, сечение, длина), твёрдость по Шору A и визуальный осмотр. Каждый параметр фиксируют в журнале входного контроля. Завершают проверкой упаковки и условий хранения.
| Параметр | Как проверяют | Источник значений |
|---|---|---|
| Идентификация партии | сверка маркировки и документов | паспорт изделия |
| Диаметры и стенка | штангенциркуль, калибры | паспорт, чертёж |
| Сечение шнура и профиля | шаблон, проектор | чертёж |
| Длина, прямолинейность | рулетка, плита | паспорт |
| Твёрдость по Шору A | дюрометр | паспорт |
| Марка, отсутствие ДХБ | документы, ИК-спектр | паспорт |
| Дефекты, упаковка | визуально | ТУ, паспорт |
Документы партии: что сверять в первую очередь
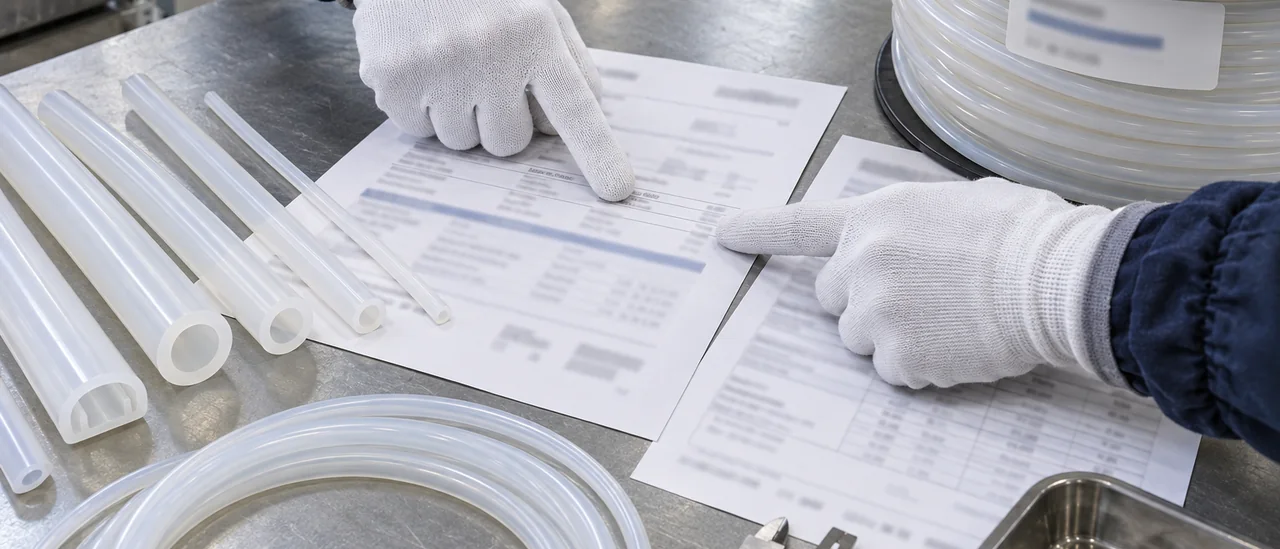
Входной контроль начинают с паспорта изделия: сверяют номер партии на этикетке и в документе, дату изготовления, марку силикона, твёрдость по Шору A и температурный диапазон. В паспорте указывают внутренний и наружный диаметр, толщину стенки и допуски, сведения о соответствии санитарным требованиям. Для медицинских позиций прикладывают регистрационное удостоверение Росздравнадзора, для промышленных достаточно записи в реестре Минпромторга. Комплект удобно сверять по разделу «документы на силиконовую продукцию».
Прослеживаемость держится на трёх точках: паспорт, упаковочный ярлык и этикетка на партии. Если номер партии или дата изготовления расходятся, партию откладывают до ответа поставщика. Документы без даты изготовления не дают оценить срок хранения и остаточный ресурс силикона, их возвращают на переоформление. Что сверить в первую очередь:
- Номер партии и дата изготовления на этикетке совпадают с паспортом.
- Марка силикона, платиновая вулканизация, отсутствие ДХБ.
- Твёрдость по Шору A (типовые значения 40–70) и рабочий диапазон температур.
- Внутренний и наружный диаметр, толщина стенки, поля допусков.
- Санитарное заключение, для медицинских трубок удостоверение Росздравнадзора.
Геометрия: диаметры, толщина стенки и сечение профиля
Эластичные изделия при замере деформируются, поэтому штангенциркуль поджимают без усилия, до касания губок, а внутренний диаметр проверяют нутромером или калибр-пробкой: они дают размер без искажения стенки. Овальность измеряют в двух взаимно перпендикулярных плоскостях, толщину стенки — минимум в четырёх точках по окружности. Замеры ведут при нормальной температуре и после выдержки партии в помещении не менее нескольких часов, иначе разница температур и остаточная деформация от бухты дадут ложное отклонение. Сверить фактические диаметры и толщину стенки с размерным рядом поможет каталог типоразмеры силиконовых трубок и шлангов.
Для профилей и круглых шнуров контролируют высоту и ширину сечения, радиусы, прямолинейность и длину в бухте, сверяя с чертежом заказчика. Допуски берут из паспорта изделия: для экструзионных силиконов они обычно указаны в миллиметрах или процентах от номинала. Порядок действий и типовые отклонения сведены в таблице.
| Параметр | Инструмент | Что сверить |
|---|---|---|
| Внутренний диаметр | Нутромер, калибр-пробка | Номинал и допуск из паспорта |
| Наружный диаметр | Штангенциркуль без поджатия | Овальность в двух плоскостях |
| Толщина стенки | Штангенциркуль, микрометр | Не менее четырёх точек |
| Сечение профиля, шнура | Штангенциркуль, шаблон | Высота, ширина, радиусы |
| Длина в бухте | Рулетка, счётчик | Отклонение от заявленного метража |
Материал и твёрдость: как подтвердить марку силикона
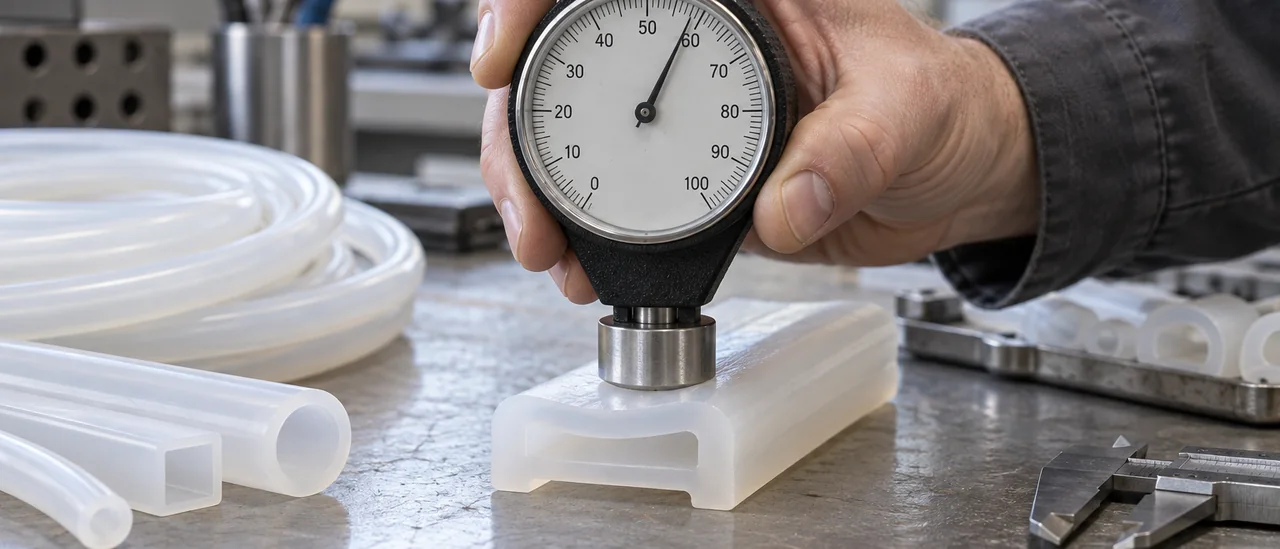
Твёрдость по Шору A подтверждают на образце толщиной не менее 6 мм, выдержанном при 23 ± 2 °C не менее часа. Замер на тонкой стенке трубки некорректен: значение завышается и «плавает» от точки к точке. Метод определения твёрдости по Шору A задаёт геометрию образца и число замеров. Для экструзионных изделий рабочий диапазон обычно 40–80 Shore A, разброс внутри партии не превышает ±5 единиц от значения в паспорте.
Идентификацию марки ведут по совокупности признаков: прозрачность и цвет, запах, поведение при нагреве, отсутствие ДХБ у платиновой вулканизации. На глаз отличить платиновый силикон от пероксидного нельзя, поэтому решает паспорт партии, при сомнениях нужен лабораторный контроль. Косвенный признак пероксидного материала (остаточный запах, мутность) не заменяет анализ, но служит поводом отложить партию.
Рабочие условия: сверка с температурой, давлением и средами
Рабочие условия сверяют с паспортом: постоянная температура эксплуатации обычно укладывается в диапазон от минус 50 до плюс 200 °C, кратковременный нагрев может быть выше и указывается отдельно. Если изделие работает под давлением, сопоставьте заявленное значение с внутренним диаметром и толщиной стенки: чем тоньше стенка, тем ниже допустимое давление при той же твёрдости по Шору A. Режимы автоклавирования и CIP-мойки (температура, время, число циклов, моющая среда) берут из паспорта изделия, а не подбирают на образце из партии.
Среда определяет пригодность: силикон платиновой вулканизации выдерживает воду, пар, слабые кислоты и щёлочи, контакт с пищевыми средами при наличии подтверждающих документов. Масла, топлива, растворители, абразивные суспензии и высокое давление размягчают или истирают материал, поэтому нужен другой полимер либо армированное исполнение, которое производится не всеми поставщиками. В акте входного контроля фиксируйте параметры среды и режима из паспорта, чтобы расхождение выявилось до запуска в производство.
Порядок входного контроля: выборка, фиксация и рекламация
Объём выборки зависит от размера партии и назначения: для типовой приёмки берут 3–5 единиц из разных мест упаковки (верх, низ, середина). От каждого рулона отрезают крайние и средние отрезки длиной 100–200 мм. Замеряют после кондиционирования при 23±2 °C, не раньше чем через час. Для критичных позиций выборку увеличивают.
- Номер партии, дату изготовления и документы качества сверяют с накладной.
- Замер ведут поверенным штангенциркулем или микрометром не менее чем в трёх точках.
- Крайние и средние отрезки сравнивают по диаметру и толщине стенки.
- Температуру и влажность в зоне контроля вносят в акт.
- Отклонение подтверждают повторным замером другим инструментом и фотофиксацией.
Результаты фиксируют в журнале или акте: номер партии, дата, инструмент, условия замера, фактические значения. При несоответствии партию изолируют с меткой «карантин» и проводят повторный контроль с увеличенной выборкой. Если отклонение подтвердилось, оформляют рекламацию и запрашивают протоколы испытаний и план корректирующих действий. До её закрытия партию в производство не передают.
Визуальный контроль, упаковка и условия хранения
Часть дефектов партии видна без приборов: пористость и раковины, включения, продольные риски от фильеры, разнотолщинность стенки, слипание витков, следы смазки и заломы на бухте. Раковина или включение в стенке создают точку возможной разгерметизации, а залом уже не расправится. Такие партии изолируют и фиксируют в акте с фото, не тратя время на лабораторные проверки. Критерии допустимых дефектов и зоны контроля берите из паспорта изделия.
| Дефект | Действие |
|---|---|
| Раковины, включения | Изоляция партии |
| Риски от фильеры | Оценка глубины |
| Слипание витков | Перемотка или отбраковка |
Упаковка защищает от пыли и прямого солнца: под УФ, озоном и при нагреве выше 30 °C силикон старится быстрее. Не допускайте контакта с ПВХ-плёнкой, резиновыми изделиями и смазками на нефтяной основе; маркировка несёт номер партии, дату и размер. Бухты храните без сдавливания, вдали от озона и тепла. Через полгода при нормальных условиях изменения минимальны, а при жаре и свете появляются липкость, микротрещины и рост твёрдости по Шору A, поэтому перед ответственной линией её проверяют повторно.
Вопросы и ответы
Сколько образцов нужно отбирать из партии силиконовых трубок для входного контроля?
Объём выборки определяется планом контроля, который предприятие фиксирует в СТП или в договоре поставки. Обычно применяют одноступенчатый план по уровню II или III: для партии до 500 м отбирают 3–5 отрезков, для партии свыше 1000 м — не менее 8. Если партия состоит из нескольких упаковочных единиц, образцы берут из разных мест.
Что делать, если фактический внутренний диаметр трубки не совпадает с допуском, а в паспорте указан другой размер?
Сначала остановите приёмку и оформите акт несоответствия с указанием фактических измерений и условий. Запросите у поставщика паспорт именно на эту партию и протокол контроля размеров. При подтверждении расхождения партию возвращают или, если отклонение не критично, согласуют использование с конструктором и технологом.
Можно ли в цеховых условиях отличить силикон платиновой вулканизации от перекисной и проверить отсутствие ДХБ?
Надёжно, только по косвенным признакам, нет: запах, липкость или цвет не дают объективного заключения. Для подтверждения нужны лабораторные методы (хроматография, термический анализ) или протоколы испытаний изготовителя. При входном контроле опирайтесь на паспорт партии и сертификаты, а при сомнениях направляйте образцы в аккредитованную лабораторию.
Какие документы поставщик обязан передать вместе с партией силиконовых трубок или профилей?
В стандартный комплект входят паспорт изделия с номером партии, датой выпуска, размерами, твёрдостью и температурным диапазоном, а также декларация о соответствии или сертификат. Для медицинских трубок добавляется регистрационное удостоверение Росздравнадзора, для пищевых — санитарно-эпидемиологическое заключение. Российские производители, например ИТЕК, передают также сведения о реестровых номерах Минпромторга.
Меняются ли свойства силиконовой трубки при долгом хранении на складе и как это учесть при приёмке?
Силикон устойчив, но под действием УФ, озона, тепла и влаги его свойства могут постепенно меняться. При приёмке проверяйте дату изготовления, условия хранения и целостность упаковки. Если партия хранилась дольше гарантийного срока или в неподходящих условиях, назначьте повторные испытания по твёрдости, размерам и прочности.


