
Силиконовый профиль: типы сечений
Что такое силиконовый профиль и где проходит граница с шнуром и трубкой
Силиконовый профиль является экструдированным изделием с неизменной формой поперечного сечения по длине. Геометрия сечения определяет назначение: герметизацию стыка, дистанцирование деталей, защиту кромки, направляющую или амортизацию. Круглый шнур и полоса являются частными случаями профиля. Трубка отличается замкнутым внутренним каналом для транспортировки жидкости, газа или ввода инструмента.
Разница проявляется в зоне контакта: профиль работает как уплотнитель или демпфер между поверхностями, а трубка разделяет две среды и держит давление. Для уплотнения по канавке стандартной геометрии достаточно круглого шнура нужной твёрдости по Шору A: он дешевле и проще в монтаже. Когда кромка тонкая, посадка нестандартная или нужна защита от истирания, профиль с заданным сечением даёт предсказуемый прижим. В паспорте изделия стоит сверить допуски на сечение, твёрдость и температурный диапазон.
Основные типы сечений: круг, квадрат, прямоугольник, полоса
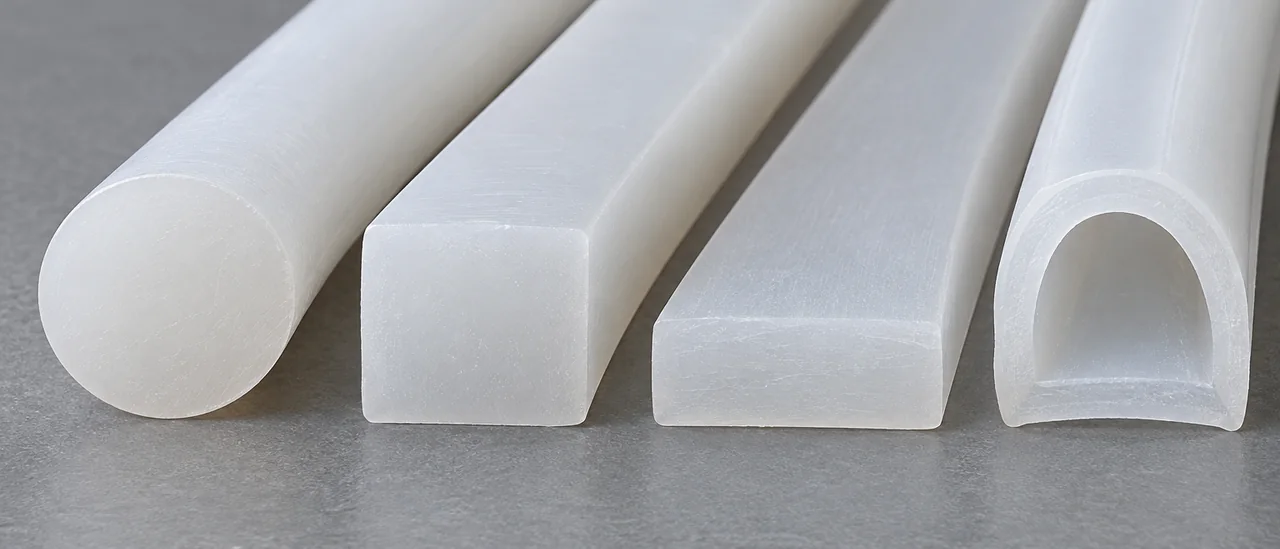
Круглый шнур диаметром до 40 мм даёт точечный контакт и работает в пазу при сжатии 15–30 %, но склонен к скручиванию при монтаже. Квадратное сечение держит ориентацию в пазу и не проворачивается, зато требует точной геометрии канавки. Твёрдость по Шору A задаёт усилие сжатия: 40–50 для мягкого уплотнения, 60–70 для нагруженных узлов.
Прямоугольник и полоса (толщина на ширину) дают большую площадь контакта и распределяют сжатие по плоскости, поэтому подходят под фланец, крышку или кромку. Для прямоугольного сечения в паспорте смотрят допуск на толщину и ширину: отклонение 0,2 мм уже меняет прилегание. Малые толщины чувствительны к монтажному растяжению; силиконовые полосы прямоугольного сечения и полые фасонные типы требуют оснастки под конкретный размер.
| Тип сечения | Типовой диапазон | Типичное применение | На что обратить внимание |
|---|---|---|---|
| Круглый шнур | диаметр до 40 мм | уплотнение фланца, паза | скручивание, усилие сжатия |
| Квадратный шнур | от 3 до 40 мм | паз, крышка | точность канавки |
| Прямоугольный шнур | по ширине и толщине | плоский фланец | растяжение при монтаже |
| Полоса | толщина × ширина | плоские поверхности | допуск по толщине |
| Полый профиль | по ТЗ | уплотнение при малом усилии | деформация стенки |
| U- или L-образный | по чертежу | кромка, паз | нужна оснастка |
| Лепестковый | по чертежу | защита кабеля, кромка | износ лепестка |
Фасонные и нестандартные сечения: полые, U-, L-, лепестковые профили
Фасонные сечения нужны там, где круглая или прямоугольная заготовка не удерживается в конструкции: лепестки и U-образный паз фиксируют изделие в канавке без клея и крепежа, уплотнительный выступ компенсирует неровности штампованной или литой поверхности. Меньшая площадь контакта снижает усилие прижима, поэтому затвор или крышка закрываются легче. L-образный профиль работает на сжатие и изгиб, повторяя радиусы сопрягаемых деталей.
Полый профиль при том же габарите уступает монолитному по жёсткости, но легче деформируется и лучше заполняет неровности; остаточная деформация выше, в узлах с постоянным сжатием ресурс короче. Монолитное сечение держит форму стабильнее, подходит для многократной сборки и разборки. Оснастка под нестандартный профиль изготавливается по чертежу заказчика: контур сечения с допусками, твёрдость по Шору A, радиусы, требования к материалу. Партию и сроки подтверждают после согласования образца.
Геометрия и допуски: как читать чертёж профиля
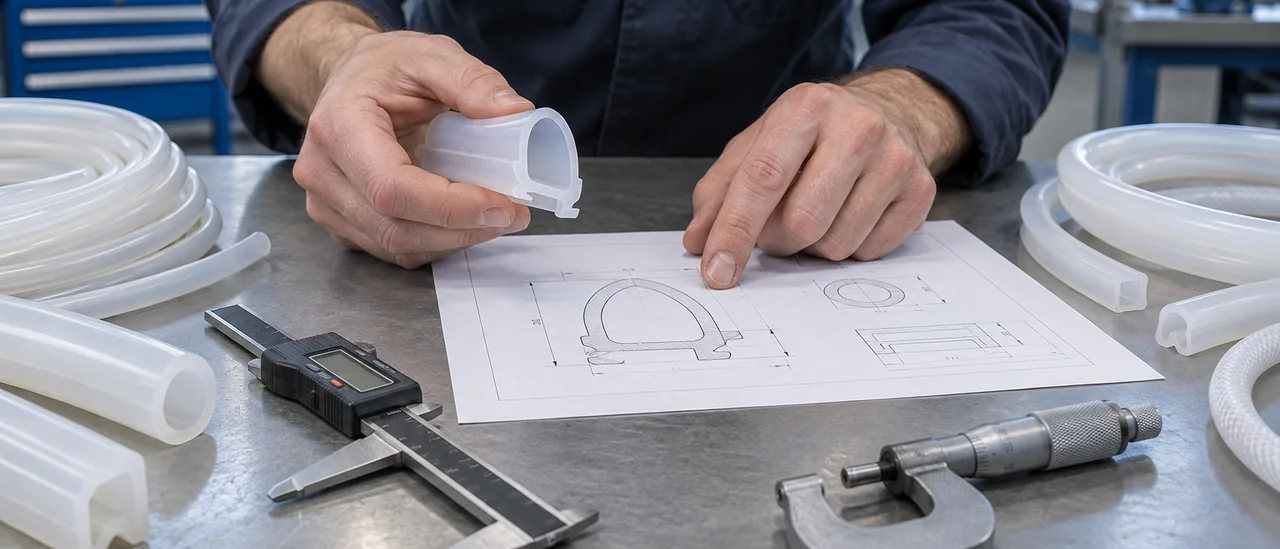
Чертёж силиконового профиля читают от номинала: размеры сечения с допусками, радиусы и фаски, длина отрезки, твёрдость по Шор A, марка материала, требования к рабочей среде. Фасонные сечения воспроизводят по оснастке, эскиз сверяют с изготовителем. Здесь помогают силиконовые профили-уплотнители по чертежу, где допуски привязаны к сечению и твёрдости.
- Номинал каждого размера сечения и допуск: общий или отдельно по элементам
- Твёрдость по Шор A с допуском, обычно ±5 единиц
- Марка материала и класс вулканизации: платиновая, без ДХБ
- Радиусы, фаски и минимальная толщина стенки, воспроизводимая оснасткой
- Допуск на длину и способ резки: мерная длина или по факту
Усадка при экструзии и вулканизации даёт по сечению отклонение порядка 1–3%, а чем толще стенка и больше соотношение сторон, тем сильнее уводит размеры. По длине профиль стабильнее, но допуск на отрезку задают отдельно, обычно от ±1 до ±3 мм на метр. Если допуска на толщину стенки нет, поставщик выберет его сам, и посадка может не сойтись.
Материал и параметры: твёрдость по Шору A, температура, рабочая среда
Твёрдость профиля задаёт усилие сжатия: типовой диапазон 30–80 Шор A. Мягкие 30–40 Шор A дают малое усилие и ложатся на неровные поверхности, жёсткие 60–80 Шор A держат форму под нагрузкой. Усилие сжатия подбирают вместе с сечением: тонкая стенка на высокой твёрдости хуже герметизирует стык.
Рабочий диапазон температур обычно −50…+200 °C, точные границы берутся из паспорта изделия. Материал платиновой вулканизации без ДХБ подходит для автоклавирования при 121 и 134 °C и CIP-мойки. Силикон не любит масла, топливо, концентрированные кислоты и абразивные среды: там он набухает или истирается, и уместнее другой эластомер. Стойкость к среде проверяют по документам поставщика, а не по общим рекомендациям.
| Параметр | Типовое значение |
|---|---|
| Твёрдость | 30–80 Шор A |
| Температура | −50…+200 °C |
| Автоклав | 121 / 134 °C |
Как подобрать профиль под задачу: чек-лист и типовые ошибки
Подбор силиконового профиля начинают с замера паза: ширину и глубину берут с чертежа узла, а не с изношенной детали. Степень сжатия держат в диапазоне 15–30 % от высоты сечения: меньше даёт протечку, больше ускоряет остаточную деформацию. Затем сверяют твёрдость по Шору A, рабочую среду, давление и температуру, режимы мойки и стерилизации.
- Внутренние размеры паза, глубину и допуск на них в миллиметрах.
- Степень сжатия 15–30 % и восстановление формы после снятия нагрузки.
- Твёрдость по Шору A под усилие прижима узла.
- Среду, давление в бар и рабочий диапазон температур в °C.
- Автоклавирование при 121–134 °C, CIP-мойку щёлочью или спиртом.
- Паспорт партии и подтверждающие документы на материал.
Пересжатие свыше 30 % ускоряет старение: профиль теряет упругость за считанные циклы. Слишком мягкий силикон выдавливается давлением, слишком твёрдый не заполняет неровности паза. Игнорирование масла, топлива и отсутствие запаса по температуре сокращают ресурс; в таких средах профиль меняют на другой материал.
Монтаж, ресурс и ограничения силикона
Профиль монтируют в паз с натягом 10-15% и без перерастяжения по длине: растянутый силикон даёт усадку и теряет прижим. Для установки используют смазку на силиконовой или мыльной основе, совместимую с рабочей средой; масла и углеводороды не подходят. Контролируйте зазор и обжатие: избыточное сжатие ускоряет деформацию и нагрев. Перед закупкой партии запрашивайте документы на силиконовую продукцию и паспорт с твёрдостью по Шору A, температурным диапазоном и стойкостью к средам.
Ресурс снижают истирание, частые деформации и набухание в маслах, топливе, растворителях и их парах. Силикон платиновой вулканизации нестоек к неполярным средам и при давлении выше типового для мягких профилей: материал выдавливается из паза. Для таких условий разумнее EPDM (вода, пар, тормозные жидкости), NBR (нефтяные масла, топливо) или фторсодержащие эластомеры (агрессивные среды, высокая температура).
Документы, партии и заказ нестандартного сечения
Перед закупкой силиконового профиля запрашивайте документы, а не только размеры. Для медицинского и пищевого применения нужны регистрационное удостоверение Росздравнадзора и заключение о соответствии Единым санитарно-эпидемиологическим требованиям. Для госзакупок полезна выписка из Реестра российской промышленной продукции Минпромторга. В паспорте изделия проверьте марку силикона, твёрдость по Шору A, температурный диапазон и допуски на сечение.
Стандартный профиль снимают с готовой оснастки: партии отгружают быстрее и дешевле, но размер ограничен набором сечений. Изделие по чертежу требует изготовления оснастки, поэтому сроки, партии и минимальный объём согласуют отдельно, а сложное сечение увеличивает и то, и другое. ИТЕК выпускает профили и полосы по индивидуальным размерам и чертежам заказчика. Материал, допуски и объём партии фиксируйте в спецификации до запуска оснастки.
Вопросы и ответы
Чем силиконовый профиль отличается от силиконового шнура и что выбрать для уплотнения?
Шнур имеет постоянное сечение правильной формы (круг, квадрат, прямоугольник) по всей длине, а профиль повторяет заданный контур с выступами, пазами, каналами или полками. Шнур ставят в канавку или используют как свободный уплотнитель, профиль применяют там, где нужна фиксация в пазе, направление потока или разделение зон. Монолитные шнуры выпускают круглого, квадратного и прямоугольного сечения, круглые до 40 мм, а профиль изготавливают по чертежу заказчика.
Можно ли заказать профиль нестандартного сечения и как изготавливают оснастку?
Да, нестандартное сечение делают по чертежу или по образцу. Для расчёта нужны эскиз с допусками на размеры контура, длина изделия, требования к твёрдости по Шору A и цвету. Экструзионная головка проектируется под конкретную геометрию, её изготовление занимает больше времени, чем выпуск самой партии, зато оснастка остаётся рабочей для повторных заказов. Фактические допуски зависят от контура и усадки материала и фиксируются в паспорте изделия.
Какую твёрдость по Шору A выбрать для уплотнительного профиля?
Для уплотнений типовой рабочий диапазон составляет 40–70 Шор A. Мягкие 40–50 подходят при малом усилии сжатия и неровных сопрягаемых поверхностях, 60–70 выбирают при повышенном давлении и необходимости держать форму в канавке. Выше 70 Шор A идут жёсткие направляющие и упоры, но растёт усилие монтажа и ухудшается прилегание. Точное значение указывают в паспорте партии, при отсутствии данных его согласуют с изготовителем.
Выдерживает ли силиконовый профиль автоклавирование и CIP-мойку?
Силикон платиновой вулканизации рассчитан на многократное автоклавирование при 134 °C и на CIP/SIP-мойку щелочными и кислотными растворами в пределах допустимых температур. Ресурс зависит от марки: при длительном контакте с горячей водой и паром возможны набухание, потеря эластичности и снижение прочности. Режимы стерилизации и мойки согласуют с изготовителем, а подтверждение пригодности для контакта со средами смотрят в документах на изделие.
Подходит ли силиконовый профиль для контакта с маслами, топливом и растворителями?
Минеральные масла, топливо, ароматические и алифатические растворители, сложные эфиры вызывают у силикона набухание, падение прочности и изменение объёма. Для таких сред обычно подбирают FKM, NBR или другие эластомеры, а силикон оставляют для водных, воздушных и слабоагрессивных сред. Перед заказом сверяют таблицу химической стойкости для конкретной марки и рабочую температуру процесса.


