
Индустрия 4.0 на малых производствах: с чего начать
Что такое Индустрия 4.0 для малого производства
Как выглядит минимальная версия четвёртой промышленной революции на участке
Промышленность 4.0 включает роботизацию, цифровые двойники и MES-платформы. Для завода на 10–50 человек такая программа нереалистична по бюджету и кадрам. Рабочая версия сводится к связности оборудования, сбору параметров процесса, прослеживаемости партий и аналитике.
Пример: на экструзионной линии вместо ручной записи температуры по зонам и диаметра изделия стоит датчик. Оператор видит отклонение сразу, не дожидаясь конца партии. Сбор данных охватывает температуру, давление, скорость и геометрию. Прослеживаемость связывает партию сырья с настройками и результатом смены.
Что малому заводу пока не нужно
Роботы, цифровые двойники и полноценная MES на этом этапе не нужны. Начинать стоит с двух-трёх датчиков на узких местах. Эффект заметен на первом участке, без крупных вложений.
С чего начать: один процесс, один показатель, один участок
Как выбрать пилотный участок
Опишите процесс по шагам: приём материала, подготовка, формообразование, контроль, упаковка. Отметьте, где скапливаются детали, где оператор ждёт и переделывает годное. Узкое место сдерживает весь поток. Пилот берите там, где потери заметны, а эффект измерим за две-четыре недели.
Метрики, которые фиксируют до внедрения
Без базовых цифр проект в логике промышленность 4.0 превращается в спор о впечатлениях. Снимайте данные вручную: журнал брака, время переналадки по секундомеру, простои с указанием причины. Важен разброс: стабильна ли геометрия изделия, сколько материала уходит в отходы, сколько времени занимает оформление документов по партии. Методика замера должна быть одна.
- Доля брака и переделок, процент от выпуска за смену.
- Время переналадки, минуты, от последнего годного изделия до первого годного.
- Простои за смену, минуты, с разбивкой по причинам.
- Отклонение внутреннего и наружного диаметра, мм, по выборке из партии.
- Расход материала на изделие и доля технологических отходов.
- Время на оформление документов по партии, минуты.
Держите пилот узким: один участок, один показатель, две-четыре недели. Длинный пилот обрастает исключениями, и понять, что дало эффект, нельзя. Короткий цикл позволяет сравнить цифры до и после и поправить регламент. Расширять зону стоит после повторного подтверждения метрик.
Минимальный технический стек: датчики, шлюзы, учёт
Датчики, контроллеры и шлюзы
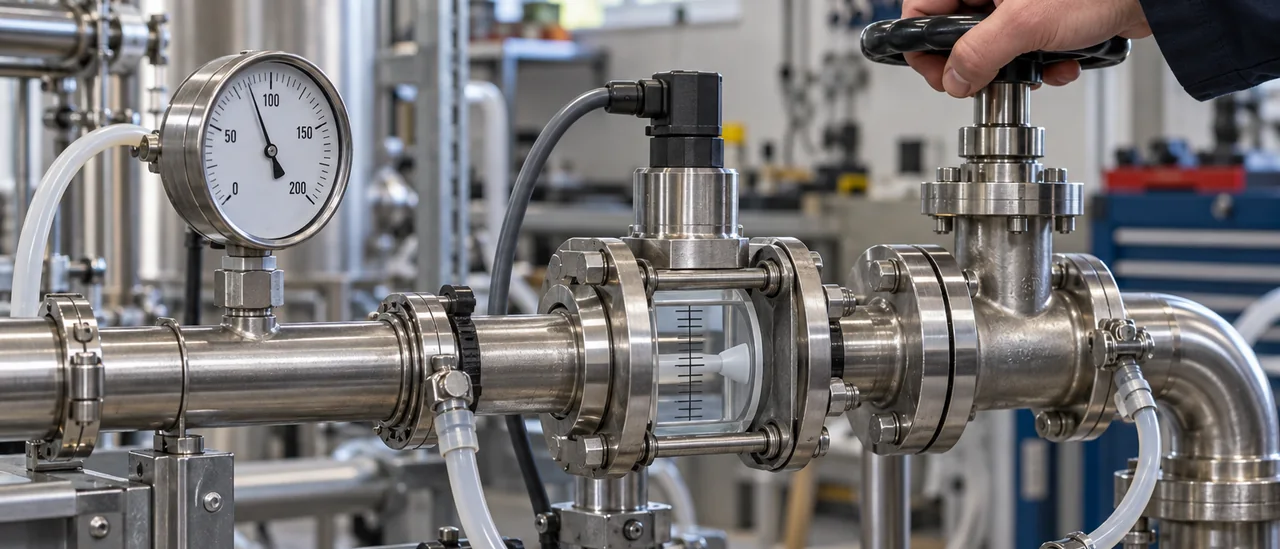
Контур промышленности 4.0 на малом производстве собирается из датчиков, шлюзов и локального вычислителя. На экструзионной линии важны температура по зонам цилиндра и головки, давление расплава, скорость приёмки, длина и диаметр изделия. Эти величины фиксируются автоматически: операции описывает технология экструзии силикона, а датчики дают объективную картину смены. Добавляют счётчики циклов и наработки для контроля износа узлов.
Старые машины отдают данные по Modbus RTU или дискретными сигналами, поэтому ставят преобразователи и шлюз, приводящий протоколы к одному виду. OPC UA удобен для единой адресации тегов и прав доступа, Modbus проще для снятия показаний с частотников и контроллеров. Локальный сервер выбирают ради автономности и хранения данных внутри периметра, облако оправдано для сводки по нескольким площадкам.
MES-lite, ERP и место для хранения данных
Уровень учёта заказов, партий и остатков замыкает контур: смены, номера партий сырья, брак и незавершёнка связываются с параметрами процесса. Если ERP уже работает, обмен строят через промежуточную базу или API. Лёгкий MES-слой хранит сырые теги и события, в ERP уходят агрегаты: выпуск, расход, простои, остатки.
| Этап | Что внедряется | Какие данные появляются | Что даёт производству |
|---|---|---|---|
| Учёт простоев и циклов на одном станке | Счётчик циклов, отметки остановок | Время работы, число циклов, длительность простоев | Видны реальная загрузка и потери смены |
| Контроль параметров процесса на участке | Датчики температуры, давления, расхода | Профиль температур, давление расплава, скорость | Стабильность геометрии и повторяемость партий |
| Электронный журнал партий и смен | Терминал или планшет, шлюз | Номера партий, смены, оператор, брак | Прослеживаемость и быстрый разбор отклонений |
| Входной контроль и связка с поставщиками сырья | Сканер, весы, справочник материалов | Партии сырья, сертификаты, результаты контроля | Причины дефектов прослеживаются до партии |
| Сводная аналитика по участку и загрузке | Локальный сервер, отчёты | Загрузка, OEE, расход, потери | Обоснованные решения по узким местам |
| Обмен данными с ERP и заказчиком | API или файловый обмен | Заказы, выпуск, остатки, статусы | Единый учёт без двойного ввода |
Практический раздел: порядок подбора решений и чек-лист
Порядок внедрения подчиняется обратной логике закупки. Сначала формулируют технологическую задачу и метрику: долю брака, время простоя, расход. Затем определяют точку съёма данных и подбирают датчик и шлюз. Покупка оборудования «под промышленность 4.0» до постановки задачи оставляет железо без сценария применения.
Ошибки, которые обнуляют эффект
Ошибки однотипны. Датчик без регламента реакции на отклонение превращает данные в шум. Отчёты, которые никто не открывает, обесценивают вложения. Без ответственного за систему участок живёт до первой поломки. Отдельный риск: обрыв связи при отключении интернета, поэтому нужны локальная буферизация и автономный режим.
Перед пилотом проверяют три контура: участок, персонал и документацию. Участок готовят физически (питание, крепления, доступ), персонал обучают чтению показателей, в документации фиксируют схему сети и действия при сбое. Ниже минимальный чек-лист готовности.
Чек-лист перед запуском пилота
- Задача и целевая метрика зафиксированы письменно до закупки.
- Для каждого датчика описан порог и регламент реакции смены.
- Назначен ответственный за систему, обучение и обслуживание.
- Предусмотрены автономный режим и буферизация данных при сбое.
- Персонал обучен и знает действия при сбое связи.
- Есть схема сети, журнал обслуживания и план отката.
Прослеживаемость: как связать данные с качеством и документами
Партия, паспорт и подтверждающие документы
Прослеживаемость начинается с привязки времени выпуска к номеру партии. Датчик фиксирует момент, система присваивает партии идентификатор, и все записи ссылаются на него: температура по зонам, скорость экструзии, калибровка, входной контроль сырья. Без этой связки журнал остаётся набором строк, по которым нельзя восстановить историю партии. Достаточно поля «партия» в каждой записи, чтобы цепочка замкнулась.
Это даёт быстрый ответ при аудите или претензии: режимы партии поднимаются за минуты и сравниваются с регламентом. В тендерах заказчик запрашивает подтверждающие документы и стабильность характеристик от партии к партии, поэтому в комплект поставки входят документы на силиконовую продукцию, включая регистрационные и гигиенические заключения. Журнал режимов показывает, что характеристики воспроизводимы.
Отдельный случай: изделия по чертежу заказчика. Здесь важна повторяемость размеров, а прослеживаемость связывает партию с настройками оснастки, калибровкой и входным контролем сырья. При отклонении по внутреннему или наружному диаметру данные сравнивают с предыдущей партией и находят причину до повторного запуска. Система учёта становится инструментом управления качеством, а не формальностью.
Экономика, кадры и где искать готовые решения
Как считать эффект по шагам
Экономику считают по каждому шагу: иначе результат участка растворяется в общих затратах. Типовые статьи эффекта: меньше брака, короче простои, экономия материала при точном дозировании, меньше ручных операций. Базу фиксируют до внедрения и повторно измеряют через 1-3 месяца. Окупаемость участка считают по разнице этих цифр.
Ведёт проект технолог или главный инженер вместе с ИТ-специалистом, снабжение подключается к закупке датчиков и шлюзов. Подрядчика привлекают, когда не хватает компетенций по интеграции, но пилот на одном процессе дешевле закрыть своими силами. Заранее определяют ответственного за данные и их достоверность: без этого удачные устройства не складываются в промышленность 4.0.
Выставки, поставщики и обмен опытом
Готовые решения и контакты инженеров удобно искать на отраслевых площадках: отраслевые выставки полимеров показывают оборудование и материалы в работе и дают обсудить задачи с теми, кто уже прошёл пилот. Полезны и поставщики комплектующих: их инженеры знают типовые схемы подключения и ограничения по средам. Такой обмен опытом экономит месяцы проб.
| Шаг | Показатель | Срок окупаемости |
|---|---|---|
| Учёт простоев | часы остановок за месяц | 3-6 месяцев |
| Контроль брака | доля несоответствий | 6-12 месяцев |
Вопросы и ответы
Штуцер имеет посадочный размер 8 мм, а в чертеже трубки указан только наружный диаметр. Как подобрать внутренний диаметр и толщину стенки?
Отталкивайтесь от посадочного диаметра: внутренний диаметр трубки берут на 0,2–0,5 мм меньше штуцера, чтобы получить натяг без пережима. Стенку считают от рабочего давления и условий монтажа: при 1–2 бар обычно достаточно 1,5–2 мм, для 4–6 бар потребуется 3–4 мм. Пример типового ряда: внутренний диаметр от 1 до 25 мм при наружном от 2 до 40 мм, под нестандартное сочетание изготавливают оснастку. Итоговые допуски всегда сверяйте с паспортом изделия.
Трубка контактирует с пищевым продуктом и моется CIP-раствором при 80 °C. Выдержит ли силикон такой режим?
Силикон платиновой вулканизации обычно сохраняет эластичность от минус 50 до плюс 200 °C, кратковременно выдерживает до 250 °C, поэтому 80 °C для него не предел. Критичнее стойкость к концентрации щёлочи или кислоты в моющем растворе и число циклов мойки: при агрессивных составах ресурс падает. Для пищевого контакта запрашивайте заключение о соответствии санитарно-эпидемиологическим требованиям и документ на конкретную партию сырья.
Какие подтверждающие документы нужны снабженцу, чтобы провести силиконовые трубки по закупке для медицинского или пищевого применения?
Для медицинского назначения требуется регистрационное удостоверение Росздравнадзора, для контакта с пищевой продукцией заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Если закупка идёт с приоритетом российского происхождения, проверьте запись в Реестре российской промышленной продукции Минпромторга. В комплект к отгрузке обычно входят паспорт партии с твёрдостью по Шору A, размерами и датой изготовления, а также сертификаты на материал.
Насколько стабильны размеры от партии к партии и как формируются сроки под нестандартный профиль или шнур прямоугольного сечения?
Экструзионные изделия выпускают с допуском по диаметру и стенке, который зависит от типоразмера: для малых сечений отклонения лежат в десятых долях миллиметра, точные значения фиксируют в паспорте. Под новое сечение сначала проектируют и изготавливают оснастку, поэтому срок отсчитывается от согласования чертежа, а не от заявки. Серийные партии стараются делать из одной партии сырья, чтобы твёрдость и цвет не расходились между поставками. Для ответственных узлов разумно заказывать пробную партию и проверять геометрию на месте.


