
Трубка для ингалятора: воздуховодная линия компрессорных моделей, длина, замена
Где стоит трубка в компрессорном ингаляторе и за что она отвечает
Путь воздуха от компрессора до камеры
Компрессор забирает воздух из помещения, сжимает и подаёт по гибкой трубке в небулайзерную камеру. Там поток проходит через узкое сопло и увлекает жидкий препарат, превращая его в аэрозоль. Трубка соединяет два штуцера и остаётся единственным гибким участком воздуховодной линии.
Канал работает при избыточном давлении в доли бара и расходе порядка нескольких литров в минуту. На первый план выходят герметичность посадки на штуцерах, отсутствие перегибов и стабильное внутреннее сечение. Прочность на разрыв второстепенна: нагрузок на разрыв линия не испытывает. Утечку на стыке выдают свист или шипение, перегиб меняет расход и качество аэрозоля.
Чем воздуховодная линия отличается от линии аэрозоля
Линия подачи аэрозоля к маске или мундштуку несёт готовую аэрозольную смесь и контактирует с препаратом. К её материалу предъявляют требования по химической инертности и допустимости контакта с лекарственной средой. Воздуховодная трубка с препаратом не соприкасается, поэтому требования к участкам разные. Ставить одну трубку вместо другой нельзя: это меняет и герметичность, и контактную совместимость.
| Параметр | Воздуховодная линия | Линия аэрозоля |
|---|---|---|
| Рабочая среда | воздух | воздух с препаратом |
| Давление | доли бара | около атмосферного |
| Контакт с препаратом | нет | да |
Материалы воздуховодных шлангов: ПВХ, силикон и армированные варианты
Где силикон выигрывает, а где проигрывает
Технический ПВХ держит −10…+60 °C, при нагреве размягчается, со временем твердеет из-за миграции пластификаторов. Медицинский ПВХ допускает дезинфекцию растворами и ограниченное автоклавирование, чего хватает для штатного воздуховода серийной модели. Силикон платиновой вулканизации сохраняет эластичность примерно от −50 до +200 °C и не выделяет запаха в поток.
Для повторной стерилизации и частой мойки подойдут медицинские силиконовые трубки: силикон платиновой вулканизации без ДХБ выдерживает автоклав 134 °C и CIP-обработку. Пероксидная вулканизация близка по температуре, но даёт иной профиль выделений и запаха, поэтому её берут там, где нет требований к медицинскому допуску. Точные значения смотрят в паспорте изделия.
Силикон проигрывает маслам, топливу, концентрированным растворителям, абразивам и высокому давлению: он набухает, размягчается или истирается. Армированные и пористые шланги есть на рынке как класс продукции, но ИТЕК их не выпускает. Толстостенная силиконовая трубка меньше схлопывается на изгибе, зато жёстче садится на штуцер.
| Материал или тип | Рабочий диапазон температур | Автоклавирование 134 °C | Стойкость к мойке и дезрастворам | Где уместен и чего избегать |
|---|---|---|---|---|
| ПВХ технический | −10…+60 °C | нет | низкая, твердеет | сухие помещения, короткие линии |
| ПВХ медицинский | −10…+70 °C | ограниченно | средняя | штатные воздуховоды серийных моделей |
| Силикон платиновой вулканизации | −50…+200 °C | да | высокая | мойка, автоклав; избегать масел, топлива |
| Силикон пероксидной вулканизации | −50…+200 °C | да | высокая | без меддопуска; учитывать запах |
| Армированный шланг (класс рынка, ИТЕК не выпускает) | зависит от материала | зависит | зависит | высокое давление; в линии компрессора избыточен |
| Толстостенная силиконовая трубка | −50…+200 °C | да | высокая | не схлопывается на изгибе, жёстче на штуцере |
Длина и внутренний диаметр: как подобрать воздуховод под модель
Как длина и сечение влияют на поток
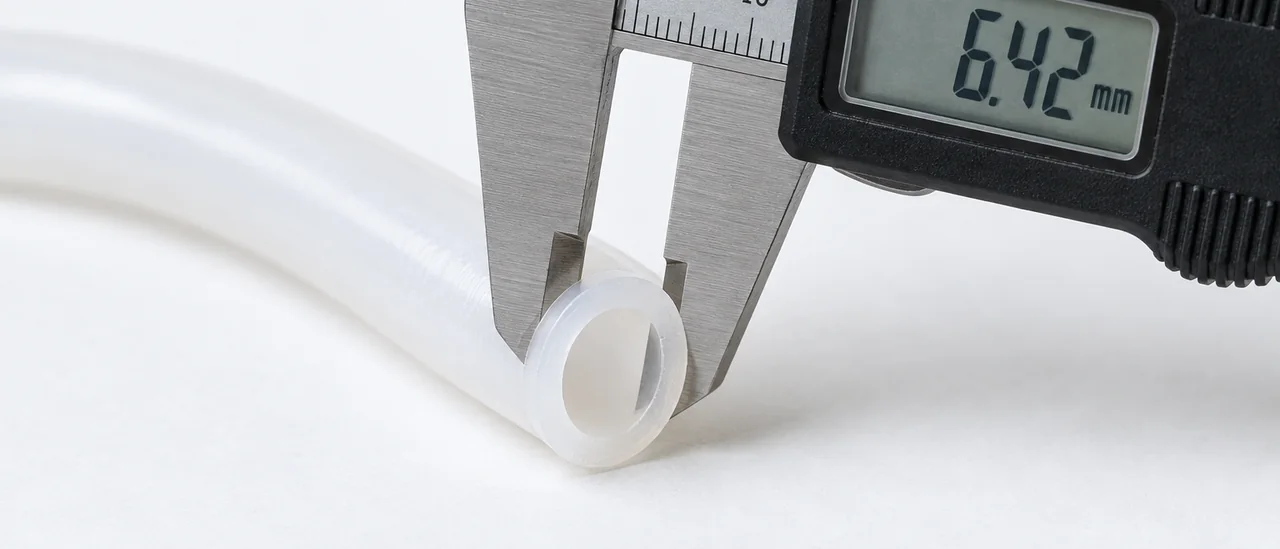
Длина воздуховодной линии компрессорных моделей обычно лежит в диапазоне от 100 до 200 см, внутренний диаметр составляет от 6 до 8 мм при толщине стенки от 1,5 до 3 мм. Это типовые ориентиры: фактические значения задаёт руководство по эксплуатации аппарата. Поэтому трубку для ингалятора подбирают под посадочные размеры модели, а не наоборот.
Удлинение линии повышает аэродинамическое сопротивление и снижает производительность распыления, поэтому наращивать шланг с запасом не стоит. Слишком мягкая стенка схлопывается на изгибе и перекрывает поток, тонкая не держится на штуцере и срывается. Перед монтажом проверяют несколько параметров.
Посадка на штуцер и герметичность соединения
- Сверьте внутренний диаметр с посадочным размером штуцера компрессора и камеры.
- Оцените толщину стенки: тонкая срывается под давлением, толстая садится с усилием.
- Проверьте радиус гиба, при котором трубка не схлопывается и не перекрывает поток.
- Убедитесь, что хомут или фитинг не пережимает просвет воздуховода.
- Сопоставьте материал с режимом санитарной обработки мундштука и камеры.
Сначала измерьте посадочные диаметры компрессора и камеры, сверьте допуск, затем проложите трассу без натяжения и острых перегибов. При нестандартной геометрии заказывают оснастку под свой размер: стандартный ряд может не совпасть по посадке. От параметров длины и диаметра к общему порядку подбора изделия ведёт материал как выбрать силиконовую трубку.
Когда менять трубку и как её обслуживать
Признаки, при которых трубку снимают с эксплуатации
Трубку для ингалятора меняют, если стенка помутнела или потемнела, поверхность стала липкой, эластичность упала. Трещины, заломы, расслоение по штуцеру и неплотная посадка после снятия говорят о том же. Неустранимое загрязнение внутреннего канала, не убирающееся регламентной обработкой, также основание для замены. Перед установкой новой трубки проверяют состояние штуцера и плотность соединения.
Мойка, дезинфекция, автоклав: что выдержит силикон
Способ обработки и допустимое число циклов задаёт изготовитель изделия, а не общая практика из инструкции к прибору. Ручная мойка и дезинфекция действуют щадяще, автоклавирование при 121 и 134 °C создаёт более высокую нагрузку. Каждый цикл накапливает тепловую и механическую усталость, поэтому ресурс расходуется быстрее.
Срок замены привязывают к наработке и числу обработок, а не только к календарю: ведут журнал с датой установки, режимами и количеством циклов. Когда счётчик подходит к пределу, указанному изготовителем, трубку меняют независимо от внешнего вида. Такой учёт исключает работу на изношенной линии и упрощает планирование закупок. Записи журнала удобно сверять с паспортом изделия.
Чек-лист закупки и типовые ошибки подбора
Что указать в заявке поставщику
В заявке на трубку для ингалятора указывают внутренний диаметр с допуском, наружный диаметр и толщину стенки, а не только посадочный размер. Далее: длина с допуском, твёрдость по Шору A, прозрачность, температурный диапазон и способ обработки (автоклав, CIP-мойка). Отдельно фиксируют объём партии и дату поставки.
- Внутренний диаметр в миллиметрах с допуском, как у штатного воздуховода модели
- Наружный диаметр и толщина стенки, если трубка садится на штуцер
- Твёрдость по Шору A, рабочий диапазон температур и способ стерилизации
- Длина с допуском, объём партии и повторяемость размеров от партии к партии
К партии запрашивают регистрационное удостоверение Росздравнадзора, заключение о соответствии санитарным требованиям и подтверждение из реестра Минпромторга, их перечень обычно публикуют вместе с подтверждающие документы на изделия. Первую партию проверяют на месте: измеряют внутренний диаметр, толщину стенки, твёрдость и длину и сверяют с паспортом. Расхождение по внутреннему диаметру в 0,2–0,3 мм уже меняет расход воздуха и распыление.
Ошибки, из-за которых линия работает хуже
Чаще всего трубку заказывают по наружному диаметру, хотя для воздуховодной линии критичен внутренний. Экономия на допуске даёт неплотную посадку и утечку, а замена штатного силикона техническим ПВХ снижает гибкость и стойкость к стерилизации. Лишняя длина добавляет сопротивление и потери давления, а без запаса по партии следующая поставка может отличаться размерами. Медицинские силиконовые трубки, включая изделия по чертежам заказчика, ИТЕК выпускает с внутренним диаметром от 1 до 25 мм и наружным от 2 до 40 мм.
Вопросы и ответы
Можно ли удлинить воздуховодную трубку ингалятора, если штатной длины не хватает, и как это отразится на работе?
Удлинение увеличивает сопротивление линии, и компрессор может не создать нужное давление в небулайзерной камере. Штатная длина рассчитана производителем под конкретную модель. Если наращивать, берите трубку с тем же внутренним диаметром и соединяйте через переходник, а не вставляйте одну в другую.
Подойдёт ли пищевая или техническая силиконовая трубка вместо штатной медицинской на ингалятор?
Механически силикон платиновой вулканизации может быть близок, но медицинское изделие проходит регистрацию и имеет подтверждённую биосовместимость. Пищевая трубка соответствует санитарным требованиям для контакта с продуктами, однако для ингаляционной линии этого недостаточно. Замена допустима только при наличии у поставщика документов, подтверждающих применение в медицинских целях.
Какой внутренний диаметр выбрать, если штуцеры компрессора и небулайзерной камеры различаются?
Ориентируйтесь на меньший штуцер, чтобы трубка села плотно без зазора. Свободная посадка приводит к подсосу воздуха и падению давления аэрозоля. При заметной разнице диаметров (например, 6 и 10 мм) используйте переходник, а не трубку с натягом.
Сколько циклов автоклавирования при 134 °C выдерживает силиконовая трубка?
Ресурс зависит от марки силикона, твёрдости по Шору A и толщины стенки. Типовые трубки выдерживают десятки циклов, но точное число указывает изготовитель в паспорте изделия. После автоклавирования проверяйте эластичность: липкость, трещины и потеря формы говорят о необходимости замены.
Какие документы запросить у поставщика при закупке партии силиконовых трубок для ингаляторов?
Для медицинского применения нужны регистрационное удостоверение Росздравнадзора и паспорт партии с размерами, твёрдостью и температурным диапазоном. Если трубка позиционируется как пищевая, запросите заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Также уточните срок годности и условия хранения, влияющие на эластичность силикона.


