
Опасен ли силикон: факты о безопасности материала
Что стоит за запросом «силикон опасен»: разбираем по фактам
«Силикон опасен» обычно смешивает три вещи: химический элемент кремний, силиконовую резину и бытовой кислотный герметик из тюбика. Основа силиконовой резины, полидиметилсилоксан с кремний-кислородным каркасом, химически инертна и не вступает в реакции с водой, воздухом и большинством бытовых сред. Путаница между элементом кремнием и полимером силиконом порождает часть страхов, поэтому полезно посмотреть силикон и кремний: в чём разница. Из-за этой подмены понятий вопрос о безопасности материала чаще всего возникает на пустом месте.
Обоснованные претензии касаются не полимера, а марки сырья, способа сшивки, наполнителей и условий эксплуатации. Кислотный герметик выделяет уксусную кислоту при отверждении, технические сорта содержат пластификаторы и добавки, а дешёвый силикон при нагреве выше заявленного может давать летучие фракции. Корректный вопрос звучит иначе: какая это марка, чем она сшита (платиной или пероксидом), что в неё добавлено и в какой среде изделие работает.
Платиновая и пероксидная вулканизация: откуда берутся побочные вещества
При пероксидной сшивке в силикон вводят органические пероксиды: при нагреве они разлагаются и связывают полимерные цепочки. Часть продуктов распада остаётся в объёме: летучие соединения, следы пероксида и характерный запах. Удаляют их длительной термообработкой, но остаточные количества зависят от режима и партии. Такой материал относят к техническому и не допускают к контакту с пищей или телом.
Платиновая вулканизация идёт через гидросилилирование: катализатор соединяет цепочки без выделения побочных веществ. Реакция не даёт летучих продуктов и запаха, материал после сшивки химически инертен. Для контакта со средой и телом берут платиновый силикон с подтверждающими документами. Запрос «силикон опасен» чаще связан с техническим пероксидным материалом, применённым не по назначению.
| Тип материала | Способ сшивки и состав | Типичное применение | Ограничения и что проверить в паспорте |
|---|---|---|---|
| Платиновый медицинский | Pt-катализатор, без ДХБ | Трубки для контакта с телом | РУ Росздравнадзора, летучие |
| Платиновый пищевой | Pt-катализатор | Молоко, напитки, CIP-мойка | Санитарное заключение, запах |
| Пероксидный технический | Органические пероксиды | Уплотнения, техника | Остатки пероксида, не для пищи |
| С минеральными наполнителями | Силикон и мел, тальк | Изоляция, техника | Партия, твёрдость |
| С пигментом для маркировки | Pt или пероксид и краситель | Цветовая идентификация линий | Миграция красителя, допуск |
| Из вторичного сырья | Переработка, состав неизвестен | Технические заглушки | Прослеживаемость, паспорт |
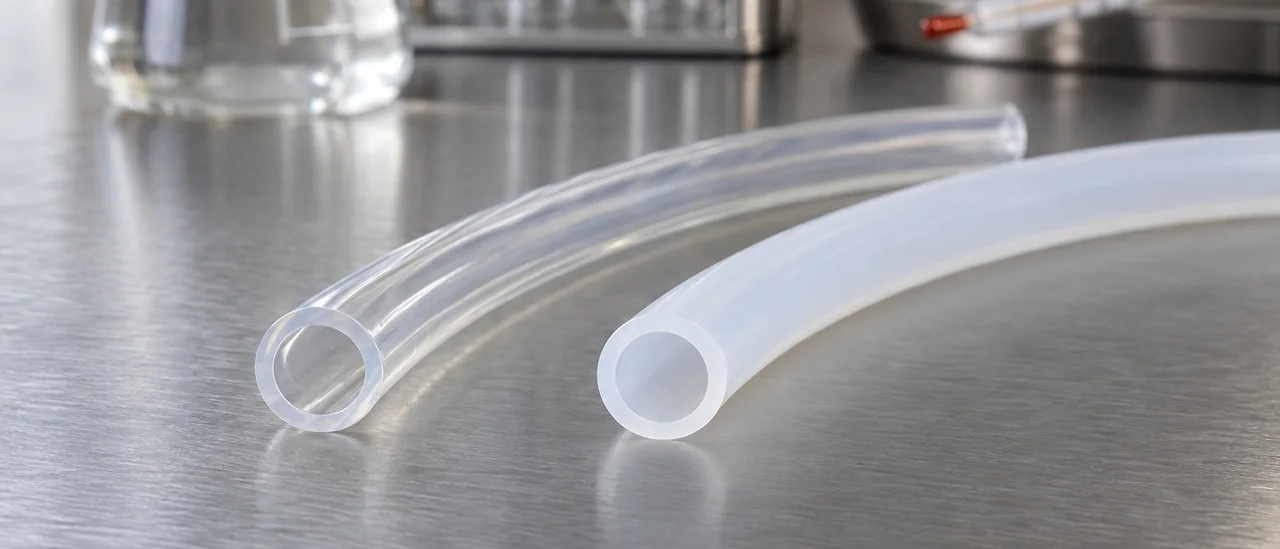
Что может мигрировать из силикона в продукт или среду
Миграция из силикона возможна, но её источник всегда конкретен. Летучие низкомолекулярные силоксаны дают запах новой трубки и уходят при первом прогреве или промывке. Остатки катализатора и побочные продукты вулканизации проявляются при нарушении режима постотверждения. Вопрос «силикон опасен или нет» решают по составу и паспорту изделия.
Интенсивность перехода веществ зависит от марки компаунда, времени контакта, температуры и агрессивности среды. Жирные продукты, спирты и горячая вода ускоряют экстракцию заметнее, чем сухой воздух. С ростом температуры на каждые 20 °C скорость обычно растёт, а в автоклаве при 121–134 °C процесс идёт быстрее, чем при комнатной. Количественные нормы (ПДК миграции, потеря массы, содержание летучих) указывают в паспорте изделия.
- Низкомолекулярные силоксаны: летучие фракции, дающие запах и вымываемые при первом контакте с горячей водой.
- Остатки катализатора: платиновые или пероксидные соединения, полнота удаления зависит от постотверждения у производителя.
- Наполнители: диоксид кремния и минеральные добавки, которые могут выходить в виде микрочастиц при истирании.
- Пигменты: органические и минеральные красители, миграция которых наиболее заметна при контакте с жирами и маслами.
- Продукты старения: после длительного нагрева силикон теряет эластичность и начинает отдавать больше соединений.
- Вторичное сырьё: измолотый силикон без подтверждённой истории состава повышает разброс по миграции.
Температура, давление и среды: когда силикон перестаёт быть безопасным
Рабочий диапазон силиконов платиновой вулканизации: от минус 60 до плюс 200 °C; кратковременно допускается нагрев примерно до 250 °C, но выход за верхнюю границу ускоряет старение. При перегреве цепочки полимера окисляются: материал твердеет, теряет эластичность, выделяет летучие соединения, и вопрос «силикон опасен» переходит из плоскости материала в плоскость режима эксплуатации. Точные границы зависят от марки, их берут из паспорта изделия, а не из общих таблиц.
Хуже нагрева силикон переносит среды: набухает в минеральных маслах, топливе, ароматических растворителях и многих углеводородах, теряя прочность и геометрию. В насыщенном паре, под давлением выше 3 бар и при истирании абразивом стенка разрушается быстрее. Для таких задач подходят фторкаучук (FKM), EPDM, ПТФЭ или полиуретан, а силикон оставляют для воздуха, воды и пищевых сред. Если трубка за сутки набухла, затвердела или потрескалась, режим подобран неверно.
Медицина и пищевое производство: стерилизация, мойка и ресурс
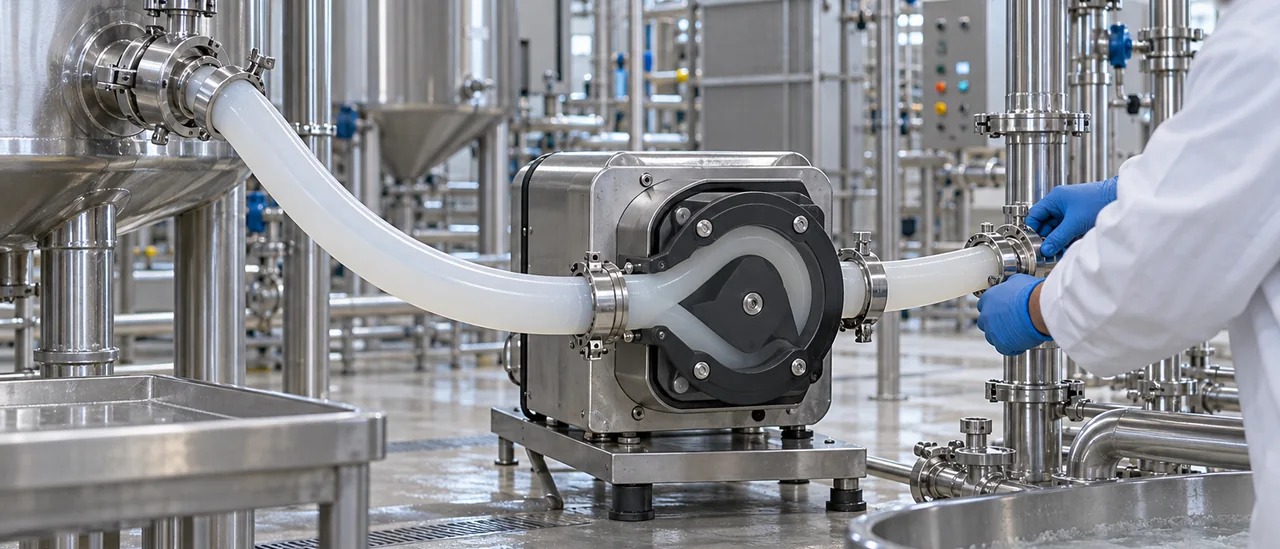
Пар при 121 °C и 134 °C и CIP-мойка щелочными растворами (pH до 12–13 при 60–80 °C) считаются штатными режимами для силикона платиновой вулканизации. Ресурс определяется твёрдостью по Шору A, толщиной стенки и числом циклов, а не только маркой материала. Сухой жар при 160–180 °C и концентрированные кислоты ускоряют старение, поэтому повод к вопросу «силикон опасен» чаще даёт подобранный режим обработки, а не сам полимер.
После десятков циклов растёт шероховатость, появляются микротрещины, в которых задерживаются остатки продукта и хуже проходит отмывка. Это создаёт риск выхода частиц в среду. Признаки износа: липкость, набухание, потеря эластичности, изменение цвета, отклонение размеров от паспортных. Допустимый ресурс указывают в паспорте изделия, универсального числа циклов нет.
| Режим | Параметры | Влияние на силикон |
|---|---|---|
| Автоклав, пар | 121 °C / 134 °C | штатно, ресурс считают по циклам |
| Сухой жар | 160–180 °C | ускоряет старение |
| CIP, щёлочь и кислота | pH 12–13, 60–80 °C | возможны набухание, отвердение |
Какие документы подтверждают безопасность и что в них смотреть
Для медизделий запрашивают регистрационное удостоверение Росздравнадзора, для контакта с продуктами и водой служит заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям. Проверяют внесение в Реестр российской промышленной продукции Минпромторга и сверяют подтверждающие документы на продукцию с артикулом из заявки.
Сертификат описывает вид продукции, паспорт партии относится к конкретной отгрузке, поэтому смотрят именно его. В паспорте указывают марку силикона, тип вулканизации, твёрдость по Шору A, температурный диапазон и дату изготовления. Отсутствие типа вулканизации или расхождение твёрдости с согласованным значением означает, что партию нельзя считать идентичной образцу. Срок годности отсчитывают от даты изготовления.
Практический чек-лист подбора безопасного силиконового изделия
Подбор начинается с условий: среда и концентрация, рабочая и пиковая температура, давление, способ мойки и стерилизации. Затем сверяют документы, после чего выбирают внутренний и наружный диаметр, толщину стенки и твёрдость по Шору A. Для трубки с внутренним диаметром от 1 до 25 мм запас по стенке влияет на изгиб и ресурс. Формулировка «силикон опасен» чаще описывает неверно подобранное изделие, а не материал.
- Среда и концентрация: кислота, щёлочь, масло или спирт, включая растворы CIP.
- Рабочая и пиковая температура с запасом, обычно 20–40 °C ниже предела марки.
- Рабочее и пиковое давление в бар, с учётом импульсов и гидроудара.
- Способ мойки и стерилизации: автоклав, сухой жар, CIP, тип моющего средства.
- Документы: паспорт изделия, РУ Росздравнадзора, заключение по Единым требованиям.
Разбирая типовые ошибки при выборе, инженеры сталкиваются с тремя сценариями. Заказ по одному размеру без учёта среды ведёт к набуханию или растрескиванию. Применение технической марки на пищевом участке не подтверждается документами. Превышение ресурса трубки даёт микротрещины и потерю герметичности.
Вопросы и ответы
Правда ли, что при нагреве силиконовая трубка выделяет вредные вещества?
Силикон платиновой вулканизации в пределах рабочего диапазона (для большинства марок от -50 до +200 °C) сохраняет состав, а заметное разложение начинается при температурах выше 250 °C, точный порог указывают в паспорте компаунда. Летучие продукты появляются при перегреве, горении или контакте с открытым пламенем, поэтому при термообработке и работе в закрытых объёмах нужна вытяжка. Для компаундов с наполнителями и перекисной вулканизации подтверждение по выделению летучих веществ запрашивают отдельно у поставщика.
Можно ли применять силиконовую трубку с бензином, маслом или растворителем?
С неполярными средами (бензин, дизельное топливо, минеральные масла, толуол, ксилол) силикон совместим плохо: он набухает, теряет прочность, меняет внутренний диаметр, а компоненты среды могут мигрировать в материал. Для таких задач подходят NBR, FKM, PTFE или шланги с барьерным слоем. При разовом кратковременном контакте с маслом силикон иногда применяют, но решение принимают по данным производителя компаунда и по результатам теста на набухание.
Сколько циклов автоклавирования выдерживает силиконовая трубка?
При типовых режимах 121 °C в течение 20 минут или 134 °C в течение 3-4 минут трубки из платинового силикона выдерживают сотни циклов, точное число зависит от марки, толщины стенки и параметров пара. Признаки износа: помутнение, потеря эластичности, микротрещины, остаточная деформация после снятия с патрубка. Ресурс подтверждают по паспорту изделия и внутреннему регламенту мойки и стерилизации конкретного производства.
Какие документы запрашивать у поставщика, чтобы подтвердить безопасность для пищевого или медицинского контакта?
Базовый набор: паспорт изделия или сертификат качества с маркой компаунда, номером партии и датой выпуска, декларация соответствия, а для медизделий регистрационное удостоверение Росздравнадзора. Для контакта с пищевыми средами дополнительно смотрят заключение о соответствии Единым санитарно-эпидемиологическим и гигиеническим требованиям и протоколы миграционных испытаний. Если продукция закупается по госзаказу, поставщик предоставляет выписку из реестра российской промышленной продукции Минпромторга, у ряда производителей, например ИТЕК, реестровые номера указаны в сопроводительных документах.


